












1. Inleiding tot 3D Vision dimensionale meettechniek
1.1 Wat is dimensionale metrologie met 3D Vision? Kernprincipes
3D vision dimensionale meettechniek is een baanbrekende technologie voor industriële kwaliteitscontrole waarmee nauwkeurige driedimensionale metingen van complexe vrijgevormde oppervlakken mogelijk zijn met behulp van optische beeldvorming. In tegenstelling tot traditionele contactgereedschappen maakt het gebruik van drie belangrijke methoden om gedetailleerde 3D-gegevens vast te leggen:
Scannen met gestructureerd licht: Projecteert vooraf gedefinieerde lichtpatronen (bijv. rasters, strepen) op objecten; industriële camera's leggen vervormde patronen vast en driehoeksalgoritmen berekenen diepte om 3D puntenwolken te genereren.
Laserdriehoeksmeting: Zendt een laserlijn of puntenreeks uit; camera's volgen de positie van de laser op het objectoppervlak en gebruiken trigonometrie om de diepte te berekenen - ideaal voor zeer nauwkeurige metingen (bijv. soldeerverbindingen op printplaten, schroefdraadprofielen).
Binoculaire stereovisie: Bootst menselijke ogen na met twee camera's; vergelijkt dispariteiten tussen beelden om 3D-coördinaten te reconstrueren, geschikt voor grootschalige objecten zoals carrosseriedelen.
Het basisprincipe van alle methoden bestaat uit het projecteren van actieve lichtbronnen (blauwe LED, laser) en het berekenen van het tijdsverschil of de positieverschuiving tussen uitgezonden en gereflecteerd licht om diepte-informatie te verkrijgen. Dit maakt gelijktijdige registratie van X-, Y- en Z-coördinaten mogelijk voor elk punt op het object, waardoor nauwkeurige scènemodellering, detectie van defecten en positionering van robotonderdelen mogelijk worden - essentieel voor moderne productie-efficiëntie.
3D scanners met gestructureerd licht gebruiken bijvoorbeeld een projector en een camera die op een vaste basislijn zijn ingesteld. Door de hoek en positie van geprojecteerde patronen in vastgelegde beelden te vergelijken, creëren ze dichte 3D puntenwolken van het objectoppervlak. Stereocamera's verbeteren de nauwkeurigheid nog verder, waardoor deze methode de beste keuze is voor de inspectie van medische apparatuur (bijv. tandwielen met een diameter van 10 mm en een tolerantie van ±5 μm).
1.2 Technische architectuur van 3D vision metrologiesystemen
Een hoogwaardig 3D vision dimensionaal meetsysteem combineert hardware en software om nauwkeurige, betrouwbare metingen te leveren. Hier volgt een overzicht van de belangrijkste componenten:
Hardware Onderdelen
Component Functie Voorbeeld Specificaties
Industriële camera's/lenzen Legt oppervlaktebeelden vast; lost fijne details op 4-megapixel monochrome CMOS-sensoren; dubbeltelecentrische lenzen (voor groothoekmetingen)
Verlichtingsmodules Zorgen voor contrastrijke verlichting; voorkomen interferentie met omgevingslicht Blauwe LED (veilig voor ogen, geen laser nodig); laserlijngeneratoren (voor driehoeksmeting)
Bewegingsplatforms maken systematisch scannen van grote/complexe objecten mogelijk X/Y/Z-asfasen met ±0,1 μm herhaalbaarheid
Scanmodules Leggen 3D-gegevens vast via optische principes Time-of-Flight (ToF) scanners (10.000-100.000 punten/seconde); lasertriangulatiemodules (submicron nauwkeurigheid)
Software-onderdelen
3D-reconstructiealgoritmen: Puntwolken verwerken om gedetailleerde 3D-modellen te bouwen; geometrische parameters berekenen (lengte, breedte, hoeken, positietoleranties).
Geautomatiseerde kenmerkdetectie: Identificeert kritische kenmerken (zoals gaten, schroefdraad, soldeerverbindingen) voor snelle maatvoering - vermindert handmatige interventie door 80% in vergelijking met traditionele gereedschappen.
Tools voor gegevensintegratie: Verbinding maken met MES/ERP-systemen (bijv. SAP, Siemens Opcenter) voor real-time kwaliteitsfeedback; procesbesturing met gesloten regelkring mogelijk maken.
De verschuiving van 2D naar 3D vision vereiste doorbraken op het gebied van sensorresolutie (nu tot 20 megapixels), rekensnelheid (real-time puntenwolkverwerking) en algoritmenprecisie, waardoor systemen zich kunnen aanpassen aan diverse industriële omgevingen, van stoffige machinefabrieken tot elektronicafaciliteiten in cleanrooms.
1.3 3D-visie versus traditionele meetmethoden: Een paradigmaverschuiving
Traditionele meetinstrumenten schieten tekort in de moderne productie, waar snelheid, precisie en uitgebreide gegevens cruciaal zijn. Dit is hoe dimensionale meettechniek met 3D vision beter presteert dan bestaande methodes:
Methode Belangrijkste beperkingen 3D Vision Metrologie Voordelen
Kalibers/Micrometers Lage efficiëntie (handmatige bediening); kan geen complexe geometrieën meten Contactloos; 10-100x sneller; registreert 3D-kenmerken (bijv. gebogen oppervlakken)
Coördinatenmeetmachines (CMM's) Traag (punt voor punt aftasten); beperkte dekking (300 aanraakpunten/uur); opspannen vereist 2,5 miljoen punten in 30 minuten; 100% oppervlaktedekking; geen opspannen vereist voor kleine onderdelen.
2D Vision-systemen Geen dieptegegevens; mist defecten in de hoogte (bijv. koude soldeerverbindingen) Gelijktijdige X/Y/Z-meting; detecteert 3D-afwijkingen (bijv. kromtrekken in spuitgietproducten)
Meer dan 50 jaar lang waren CMM's de gouden standaard voor precisie, maar 3D vision verandert het spel. Een CMM doet er 4 uur over om 300 contactpunten op een tandwiel te meten, terwijl een 3D scanner een volledige scan (2,5 miljoen punten) in 30 minuten uitvoert. Deze toename van 8x de efficiëntie, plus een uitgebreide oppervlaktedekking, maakt 3D vision onmisbaar voor kwaliteitscontrole in hoogvolume industrieën zoals de auto-industrie en elektronica.
2. Technische voordelen van 3D Vision dimensionale meettechniek
2.1 Ongeëvenaarde meetnauwkeurigheid voor industriële behoeften
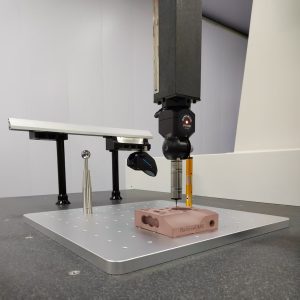
3D vision dimensionale meetsystemen leveren precisie die voldoet aan de strengste productienormen:
Algemene nauwkeurigheid: Volgt de VDI 2630 richtlijnen, met typische nauwkeurigheden van 4+L/100µm (L = meetlengte in mm).
Zeer nauwkeurige systemen: Volumetrische nauwkeurigheid van 0,015-0,025 mm/m; gemiddelde afwijkingen zo laag als 0,005-0,008 mm/m (bijv. Mech-Eye UHP-140-GL camera met ±0,2 mm nauwkeurigheid in combinatie met GD&T algoritmen).
Mogelijkheden voor micrometingen: Coördinaten meetmachines (CMM-geïntegreerde 3D vision) bieden X/Y/Z-asresolutie van 0,5 μm - ideaal voor micro-elektronica (bijv. soldeerverbindingen van 0,2 mm) en medische apparaten (bijv. orthopedische implantaten).
Nauwkeurigheid wordt gegarandeerd door:
Geavanceerd optisch ontwerp: Dubbele telecentrische lenzen minimaliseren vervorming; blauwe LED-verlichting vermindert interferentie van omgevingslicht.
Kalibratieprotocollen: Regelmatige validatie tegen NIST-herleidbare standaarden (bijv. ISO 10360-13); geautomatiseerde kalibratie vermindert menselijke fouten met 90%.
Omgevingscontrole: Temperatuurstabiliteit (±0,5°C) en vochtigheidsregeling (35-85% niet-condenserend) voorkomen meetdrift - kritisch voor ruimtevaartcomponenten (bijv. turbinebladen met ±10 μm tolerantie).
2.2 Snelheid en verwerkingscapaciteit: Ideaal voor hoge volumes
Snelheid is een doorslaggevend voordeel van 3D vision metrologie, waarmee knelpunten in massaproductie worden aangepakt:
Scansnelheid: Systemen met hoge snelheid leggen 120 beelden per seconde vast (resolutie 640×480); camera's met een hogere framesnelheid (300+ FPS) maken een 3x snellere werking mogelijk voor elektronica-assemblagelijnen.
Doorvoer: Tientallen onderdelen per seconde verwerken (bijv. 300 medische toestellen/uur vs. 10/uur handmatig); grote onderdelen verwerken (bijv. autodeuren) met 10-seconden synchrone scans.
Feedback in realtime: In-line systemen genereren CAD-to-point-cloud heatmaps van afwijkingen en triggeren MES-waarschuwingen binnen 5 minuten - voorkomt batchfouten (bijv. stempelfouten in autopanelen).
Een topleverancier aan de automobielindustrie verminderde uitval met 80% na de implementatie van 3D vision: in plaats van offline CMM-sampling (elke 2 uur), detecteerden 10-seconden scans in realtime gaten in de randen, waardoor voorkomen werd dat defecte batches de assemblage downstream bereikten.
2.3 Contactloos meten: Bescherm kwetsbare en waardevolle onderdelen

Contactloos 3D meten elimineert de risico's van contactgereedschap, waardoor het essentieel is voor kwetsbare of hoogwaardige componenten:
Preventie van oppervlakteschade: Geen aftasten = geen krassen of vervorming - kritisch voor medische implantaten (bijv. titanium heuponderdelen) en elektronica (bijv. transparante OLED-schermen).
Veelzijdigheid in materiaal: Gespecialiseerde algoritmen verwerken reflecterende metalen (roestvrijstalen pijpfittingen), transparante kunststoffen (spuitgegoten behuizingen) en oppervlakken met micro-eigenschappen (PCB-soldeermaskers) - één systeem vervangt meer dan 3 traditionele gereedschappen.
Consistentie: Vermijdt fouten door taster slijtage (contactgereedschappen verliezen jaarlijks 5-10% nauwkeurigheid) en oppervlaktevervuiling-meetherhaalbaarheid van 99.9% vs. 95% voor CMM's.
Bij de productie van PCB's miste 2D vision 8% aan koude soldeerverbindingen (door het ontbreken van hoogtegegevens), terwijl contactloze 3D scanners 99,4% aan defecten detecteerden, waardoor Foxconns iPhone moederbordlijn $3,8 miljoen/jaar aan herbewerkingskosten bespaarde.
2.4 Multidimensionaal meten: Complexe geometrieën vastleggen
3D vision-systemen blinken uit in X/Y/Z metingen en leggen kenmerken vast die 2D gereedschappen of contactmethoden missen:
Volledig dimensionale dekking: Meet vlakheid, haaksheid, rondheid en interne kenmerken (bijv. poreusheid in gietstukken via industriële CT-scanning) in één scan - voorkomt cumulatieve fouten door metingen in meerdere stappen.
Analyse van complexe objecten: Scannen met gestructureerd licht genereert doorsnedeprofielen voor bumperbalken van auto's; roterend laserscannen reconstrueert schroefdraadprofielen (taper, pitch, kruinhoogte) voor pijpfittingen.
Niet-destructief onderzoek: Industriële CT (in combinatie met 3D-visie) inspecteert interne structuren (bijv. holtes in gegoten onderdelen) zonder onderdelen te demonteren - 40% minder uitval bij de productie van lucht- en ruimtevaartproducten.
XTOM blauwlicht 3D scanners detecteren bijvoorbeeld 0,05 mm kromming in kleine spuitgegoten onderdelen (zoals onderdelen van oortelefoons), waardoor 100% wordt voldaan aan de ontwerpspecificaties, iets wat 2D vision of schuifmaten niet kunnen.
3. Industriële toepassingen en casestudies
3.1 Productie van medische hulpmiddelen: Ultraprecieze inspectie
Medische apparaten vragen om submicron nauwkeurigheid-3D vision dimensionale meettechniek levert dit:
Casestudie: Inspectie medische apparatuur
Uitdaging: Een fabrikant moest tandwielen met een diameter van 10 mm inspecteren (tanddikte, spoed, groefdiepte) met een tolerantie van ±5 μm. Handmatige gereedschapsmicroscopie leverde 10 onderdelen/uur en 3% defecten op.
Oplossing: 360° gestructureerde-licht 3D scanner.
Resultaten:
Volledige 3D-modellen gescand in 10 seconden (tegenover 6 minuten handmatig).
Evalueerde 20+ parameters automatisch (vs. 5 handmatig).
100% inspectie bij 300 onderdelen/uur; defectpercentage gedaald tot 0,1%.
Andere medische toepassingen:
Orthopedische implantaten: 3D-pasvorm van heupschelpen controleren (±10 μm tolerantie) om ongemak voor de patiënt te verminderen.
Chirurgische instrumenten: Inspecteer microvertanding op scalpels (0,1 mm breed) voor snijprestaties.
3.2 Auto-industrie: 100% In-Line Kwaliteitscontrole

Autoproductie vereist snelheid en veiligheid-3D vision voldoet aan beide behoeften:
Casestudie: Bewaking van carrosseriepanelen
Uitdaging: Een Tier-1 leverancier moest gaten in de randen en deuken detecteren in gestanste deuren/kappen. Door offline CMM-monsters te nemen (elke 2 uur) liepen we het risico op defecten.
Oplossing: Twee 3D-laserprofilers met groot bereik bij de persuitgang.
Resultaten:
10-seconden synchrone scans van volledige panelen.
CAD-to-point-cloud heatmaps activeerden MES-waarschuwingen binnen 5 minuten.
80% schrootvermindering; voorspellend onderhoud van matrijzen (slijtage gedetecteerd voordat er defecten optreden).
Andere gebruikssituaties in de auto-industrie:
Bumperbalkinspectie: 3D-afmetingen van kunststof bumpers meten (tolerantie ±50 μm) voor botsveiligheid.
Kwaliteitscontrole van gietstukken: Shanghai Meridian Magnesium (leverancier van Ford/BMW) gebruikte MetraSCAN 3D van Creaform om de meettijd met 70% te verkorten ten opzichte van CMM's.
3.3 Elektronica en printplaatassemblage: Inspectie van microsoldeerverbindingen
Miniaturisatie (soldeerverbindingen tot 0,2 mm) maakt 3D-visie essentieel voor elektronica:
Casestudie: AI-gestuurde PCB-soldeerverbindinginspectie
Uitdaging: Handmatige inspectie (20x vergroting) miste 8% defecten (bijv. koude verbindingen, tombstoning); herbewerkingskosten $1,2/bord.
Oplossing: AI-gestuurd 3D-profilometriesysteem (lijnlaser, 500.000 punten/seconde).
Resultaten:
±2 μm nauwkeurigheid; detecteerde QFN-afwijkingen in afleidingshoogte van 0,05 mm.
99,4% defectdetectie voor BGA-soldeerballen met een pitch van 0,3 mm.
Inspectietijd teruggebracht van 120s naar 22s/board; $3,8M/jaar aan besparingen op herbewerkingen (Foxconn iPhone-lijn).
AI verbetert de mogelijkheden nog verder: Algoritmen analyseren 20 miljoen defecte monsters om koude verbindingen (oppervlakteruwheid >40%) en oxidatie (ΔE >5) te identificeren - en bootsen zo menselijke expertise na, maar met 24/7 consistentie.
3.4 Spuitgieten: Vervorming en defectdetectie
Spuitgegoten onderdelen (bijv. behuizingen van apparaten, kunststof voor auto's) hebben vaak last van vervorming-3D vision lost dit op:
Casestudie: Inspectie van spuitgegoten behuizing
Uitdaging: Een automatiseringsintegrator moest behuizingen van 200×150 mm controleren op ±50 μm positienauwkeurigheid. CMM's deden er 3 minuten per onderdeel over.
Oplossing: Robotgestuurd laser line-scan 3D-systeem (Zebra AltiZ-sensoren).
Resultaten:
Scans van 2 seconden; real-time feedback over vervorming naar injectiemachines.
Cyclustijd tot 5 seconden/onderdeel; rendementsverhoging van 25%.
Closed-loop regeling (matrijstemperatuur aangepast om kromtrekken te verminderen met 30%).
Ook kleine onderdelen (zoals onderdelen van oortelefoons) profiteren hiervan: XTOM blauwlichtscanners detecteren 0,01 mm afwijkingen in miniatuurtandwielen, waardoor de juiste pasvorm in eindproducten wordt gegarandeerd.
3.5 Precisiebewerking: Schroefdraad en bevestigingsmiddelen meten
Roestvrijstalen buisfittingen en bevestigingsmiddelen vereisen een precieze schroefdraadgeometrie-3D vision levert kwantitatieve gegevens:
Casestudie: Schroefdraadinspectie van pijpfittingen
Uitdaging: Een fabrikant gebruikte go/no-go-meters (alleen pass/fail) voor schroefdraad; 70% consistentie, 60% klachten van klanten.
Oplossing: Roterend laser spiraalscansysteem.
Resultaten:
Volledige schroefdraadprofielen gereconstrueerd; steek, kruinhoogte, conus gemeten.
Consistentie verbeterd tot 99%; klachten van klanten gedaald met 60%.
Gedetailleerde afwijkingsrapporten maakten optimalisatie van het bewerkingsproces mogelijk.
Geavanceerde algoritmes voor schroefdraadanalyse evalueren steekdiameter, functionele diameter en lobvormige vormen - essentieel voor olie-/gasfittingen (toepassingen onder hoge druk).
4. Implementatiestrategie: Haal het maximale uit 3D Vision metrologie
4.1 Vereisten definiëren en het juiste systeem selecteren
Succesvolle implementatie begint met duidelijke vereisten:
Onderdeel Kenmerken:
Grootte: Micro-componenten (1 m, bijv. vrachtwagenframes).
Eigenschappen: Planair (printplaten) vs. gebogen (turbinebladen) vs. met schroefdraad (bevestigingsmiddelen).
Nauwkeurigheidsbehoeften:
Volg de 10:1-regel: De systeemnauwkeurigheid moet 10x nauwkeuriger zijn dan de onderdeeltolerantie (bijvoorbeeld een systeem van ±0,5 μm voor medische onderdelen van ±5 μm).
Doorvoerdoelen:
Hoge volumes (100+ producten/min): Kies ToF- of lasertriangulatiesystemen (bijv. Mech-Mind Inline Measurement Solution).
Laag volume/hoge precisie: Kies voor gestructureerde lichtscanners (bijvoorbeeld Creaform MetraSCAN 3D).
Omgevingsfactoren:
Stoffige/natte omgevingen: IP65 optiek (bijv. Keyence IM-7000 serie).
Trillingsgevoelige omgevingen (stanserijen): Trillingsgedempte bevestigingen (vermindert de meetfout met 50%).
Voorbeeld: Een fabrikant van medische apparatuur gaf de voorkeur aan een gestructureerd lichtsysteem (±1 μm nauwkeurigheid) boven een snellere ToF-scanner, terwijl een leverancier van auto's koos voor een laserscanner met hoge doorvoercapaciteit (tientallen onderdelen per seconde).
4.2 Integratie en installatie van de omgeving
Industriële omgevingen brengen uitdagingen met zich mee - pak deze aan om betrouwbaarheid te garanderen:
Temperatuur en vochtigheid:
Werk binnen 10-35°C (optimaal); gebruik systemen met een bereik van -50-85°C voor extreme omstandigheden (bijv. testen in de ruimtevaart).
Houd de luchtvochtigheid <80% niet-condenserend om beslaan van de lens te voorkomen.
Bescherming tegen vervuiling:
IP65/IP67-behuizingen voor optiek in machinefabrieken (bescherming tegen koelvloeistof, olie).
Luchtzuiveringssystemen voor stoffige omgevingen (bijv. gieterijen).
Lijnintegratie:
Synchroniseren met transportbanden/robots voor pacing (bijv. robotgestuurde scanners voor grote onderdelen).
Zorg voor MES/ERP-compatibiliteit (bijv. SAP, Oracle) voor het in realtime delen van gegevens.
Pro Tip: Voer vóór de installatie een locatieonderzoek uit om trillingsbronnen, temperatuurschommelingen en ruimtebeperkingen in kaart te brengen.
4.3 Gegevensbeheer en traceerbaarheid

3D vision genereert enorme datasets - beheer deze om actie te stimuleren:
Gecentraliseerde gegevenssystemen:
Gebruik cloud-gebaseerde platforms (bijv. Hexagon MMS) of on-premise oplossingen om 3D modellen, rapporten en afbeeldingen van defecten op te slaan.
Verkort de zoektijd: Kwaliteitsmedewerkers besteden 3 uur per week aan het beheren van bestanden. Effectieve systemen brengen dit terug tot 15-30 seconden via zoeken op trefwoorden/metagegevens.
Strategie voor metadata:
Tag gegevens met context: Onderdeelnummer, productielijn, operator-ID, apparaat-ID, tijdstempel.
Maakt hoofdoorzaakanalyse mogelijk (bijv. defecten koppelen aan een specifieke machineschakeling).
PLM-integratie:
Hyperlink 3D gegevens naar Product Lifecycle Management (PLM) systemen (bv. Siemens Teamcenter).
Met één klik toegang tot metingen vanuit PLM: versnelt ontwerpiteraties met 30%.
Voorbeeld: Een PCB-fabrikant gebruikte metadata om een batch met defecte soldeerverbindingen te herleiden naar een specifieke reflow-oven, stelde de temperatuurinstelling vast en verminderde het aantal defecten met 75%.
4.4 ROI berekenen: Bedrijfsimpact meten
3D vision dimensionale meettechniek levert een sterke ROI op in verschillende industrieën - hier leest u hoe u dit kunt kwantificeren:
Voorbeeldresultaten ROI-categorie
Arbeidsbesparing Minder handmatige inspectie-uren; 100% arbeidsvervanging Een bedrijf in medische apparatuur heeft het inspectiewerk teruggebracht met 80% (300 onderdelen/uur vs. 10 handmatig).
Kwaliteitskosten Vermindering schroot; besparingen op herbewerkingen; verlaging garantiekosten Autoleverancier: 80% vermindering schroot; elektronicabedrijf: $3,8M/jaar besparing op herbewerkingen.
Productiviteitsverbetering OEE (Overall Equipment Effectiveness) Gemiddelde OEE-verbetering van 22,7% (snellere inspectie = minder stilstand van de lijn).
Time-to-Market Snellere ontwerpvalidatie; kortere installatietijd Aerospace componentenfirma: Ontwerp iteratietijd verkorten met 40% via 3D scan gegevens.
High-end systemen leveren een ROI van ~15% in 5 jaar; mid-range systemen ~12%-met sommige toepassingen (bijv. PCB-inspectie) een terugverdientijd van <8 maanden.
5. Toekomstige trends in 3D Vision dimensionale meettechniek
5.1 AI en machinaal leren: Slimmere, snellere inspectie
AI transformeert 3D vision metrologie en maakt autonome kwaliteitscontrole mogelijk:
Classificatie van defecten: Convolutionele neurale netwerken (CNN's) analyseren meer dan 20 miljoen defectmonsters om "digitale pathologiebibliotheken" op te bouwen - detecteren koude soldeerverbindingen, deuken en kromtrekken met een nauwkeurigheid van 99,4% (vergeleken met 92% voor traditionele software).
Voorspellende analyse: AI voorspelt kwaliteitsproblemen (bijv. matrijsslijtage, gereedschapsdegradatie) door historische 3D-gegevens te analyseren - vermindert niet geplande stilstand met 30%.
Automatisch programmeren: Systemen zoals de Koh Young KAP verminderen de insteltijd met 70% via door AI aanbevolen inspectieparameters - programmeren door een expert is niet nodig.
Multi-modale gegevensfusie (het combineren van 3D puntenwolken, 2D beelden en infrarood thermische gegevens) behaalt I-AUROC scores van 0,952-40% lagere foutieve detectiecijfers dan enkel-modale systemen.
5.2 Industrie 4.0 & digitale tweeling: Virtuele kwaliteitscontrole
3D-visie is een hoeksteen van Industrie 4.0 en maakt digitale tweelingintegratie mogelijk:
Virtueel testen: Digitale tweelingen van onderdelen/componenten maken 'wat als'-tests mogelijk (bijv. "Welke invloed heeft kromtrekken op de passing?") zonder fysieke prototypen - hierdoor worden de ontwikkelingskosten met 25% verlaagd.
Realtime synchronisatie: 3D-scangegevens worden gestreamd naar digitale tweelingen (bijv. Siemens Process Simulate) voor live kwaliteitsbewaking; de omsteltijden worden met 70% verkort via simulatie.
Digitale draad: Onderdelen volgen van ontwerp tot service met behulp van 3D-metingen - maakt voorspellend onderhoud mogelijk (bijvoorbeeld "Vervang een tandwiel wanneer de slijtage meer dan 10 μm bedraagt").
Voorbeeld: Een OEM in de auto-industrie gebruikte digitale tweelingen om de assemblage van carrosseriepanelen te simuleren. Via 3D-scangegevens werd een probleem met spleten geïdentificeerd en opgelost vóór de fysieke productie, wat $2M aan herbewerkingen bespaarde.
5.3 Geavanceerde beeldvormingstechnologieën: Hogere resolutie, lagere kosten
Opkomende technologieën breiden de mogelijkheden van 3D-visie uit:
Vooruitgang op het gebied van blauwe LED's: Dankzij patronen met een hoger contrast (10x beter dan wit licht) kunnen reflecterende oppervlakken beter worden gemeten - kosten verlaagd met 40% in de afgelopen 5 jaar.
Geminiaturiseerde sensoren: Compacte 3D camera's (bijv. Orbbec Femto Mega) passen in kleine ruimtes (bijv. robotarmen) met behoud van ±0,1 mm nauwkeurigheid.
Systemen op nanometerniveau: Op interferometrie gebaseerde 3D profilers (bijv. Bruker ContourGT) bereiken een sub-nanometer resolutie - ideaal voor halfgeleiderwafers (10 nm elementen).
AI-verbeterde beeldvormingsalgoritmen verbeteren de beeldkwaliteit (ruisonderdrukking, dynamisch bereik) en verlagen tegelijkertijd de hardwarekosten, waardoor hoge-precisie 3D-visie toegankelijk wordt voor kleine/middelgrote fabrikanten.
5.4 Groei van de markt: Wereldwijde adoptie neemt toe
De markt voor dimensionale meettechniek met 3D vision is sterk in opkomst, gedreven door de industriële vraag:
Omvang: Naar verwachting $5,8 miljard tegen 2025 (19,3% CAGR, volgens rapporten uit de sector).
Belangrijkste spelers: Hexagon AB (Zweden), Zeiss Group (Duitsland), Mitutoyo (Japan), Keyence (Japan), FARO (VS) - bieden end-to-end oplossingen (hardware, software, diensten).
Regionale groei:
Azië-Pacific: Snelste groei (elektronicaproductie in China, Vietnam).
Europa: Focus op precisie (auto-, lucht- en ruimtevaart in Duitsland, Frankrijk).
Noord-Amerika: Geavanceerde productie (lucht- en ruimtevaart, medisch in de VS, Canada).
Standaardisatie (bijv. ISO 10360-13 voor 3D vision CMS) versnelt de toepassing en vermindert de evaluatiecomplexiteit voor fabrikanten.
6. Normen en nalevingskader
6.1 Internationale standaarden voor 3D vision metrologie
Naleving van wereldwijde standaarden garandeert nauwkeurigheid, betrouwbaarheid en interoperabiliteit:
ISO 10360-13:2024: Definieert acceptatie- en herverificatietests voor 3D vision coördinaatmeetsystemen (CMS) - omvat tastfout, vervorming en ruimtelijke steeknauwkeurigheid.
VDI/VDE 2634: Duitse normen voor optisch 3D meten - Deel 2/3 behandelt enkelzijdig scannen en stikken met meerdere gezichtspunten.
ISO 13485: voor toepassingen in medische apparatuur - vereist dat 3D vision-systemen traceerbare kalibratie en audit trails hebben.
China's eerste nationale norm voor optische 3D-meting (van kracht vanaf september 2025) neemt ISO 10360-13:2021 over met lokale aanpassingen, waardoor fabrikanten in Azië gemakkelijker aan de norm kunnen voldoen.
6.2 Geometrische dimensionering en toleranties (GD&T)
GD&T is essentieel voor het communiceren van de ontwerpintentie-3D vision-systemen integreren GD&T-mogelijkheden:
Belangrijkste gemeten toleranties: Vlakheid, parallelliteit, coaxialiteit, profiel van een oppervlak - alles geverifieerd via 3D puntenwolken.
Geautomatiseerde GD&T-analyse: Geavanceerde software (bijv. PolyWorks Inspector) extraheert GD&T-gegevens uit afzonderlijke scans - vermindert handmatige rekentijd met 90%.
Conformiteit: Voldoet aan de normen ASME Y14.5 (VS) en ISO GPS (wereldwijd): onderdelen zijn uitwisselbaar in wereldwijde toeleveringsketens.
Voorbeeld: Een turbinefabrikant gebruikte 3D vision om GD&T-toleranties (coaxialiteit ±0,02 mm) op rotorassen te verifiëren, zodat een soepele werking bij 10.000 RPM gegarandeerd was.
6.3 Vereisten voor kwaliteitssysteem
3D vision-systemen moeten voldoen aan de normen voor kwaliteitsbeheer:
Kalibratie: Regelmatige kalibratie tegen herleidbare standaarden (bijv. Kreon's ISO 10360-08 certificering) verzekert nauwkeurigheid in de loop van de tijd.
Validatie: Systemen kwalificeren voor specifieke toepassingen (bijv. FDA QSR voor medische apparatuur); prestaties documenteren met testonderdelen.
Documentatie: Bijhouden van kalibratiecertificaten, bedieningshandleidingen en onderhoudslogboeken - ondersteunen van audits (ISO 9001, IATF 16949).
Pro Tip: Gebruik systemen met ingebouwde kalibratieherinneringen: zo vermijd je gemiste deadlines die het risico op niet-naleving met zich meebrengen.
6.4 Naleving van regelgeving per sector
De regelgeving verschilt per sector - hier lees je waar je rekening mee moet houden:
Medische hulpmiddelen: FDA QSR (VS), EU MDR-vereist dat 3D vision-systemen controles op gegevensintegriteit hebben (controlesporen, geen gegevensmanipulatie).
Automobielindustrie: IATF 16949, ISO/TS 16949-nodig traceerbaarheid van 3D-metingen tot uiteindelijke voertuigen.
Ruimtevaart: AS9100 vereist hoge nauwkeurigheid (±1 μm) en omgevingsstabiliteit (±0,5°C).
Elektronica: RoHS, REACH-3D vision helpt bij het controleren of componenten voldoen (bijvoorbeeld loodvrije soldeerverbindingen).
Voorbeeld: Een bedrijf in medische apparatuur gebruikte 3D vision-gegevens om naleving van de FDA QSR aan te tonen, waardoor het aantal auditbevindingen met 60% afnam ten opzichte van handmatige records.
7. Conclusie: 3D vision metrologie - de toekomst van industriële kwaliteitscontrole
3D vision dimensionale meettechniek heeft zich ontwikkeld van een niche-instrument tot de digitale ruggengraat van moderne productie. De technische voordelen - ongeëvenaarde nauwkeurigheid (submicron tot mm/m), snelheid (tientallen onderdelen/seconde), contactloze werking en multidimensionale metingen - lossen kritieke uitdagingen op het gebied van kwaliteitscontrole in verschillende industrieën op.
Praktijkvoorbeelden bewijzen de impact: bedrijven in medische apparatuur kunnen 30x sneller inspecteren, toeleveranciers in de auto-industrie kunnen hun uitval met 80% verminderen en elektronicafabrikanten besparen miljoenen aan rework. Met AI-integratie, compatibiliteit met Industry 4.0 en een bloeiende wereldmarkt ($5,8B in 2025) is 3D vision niet langer optioneel, maar een strategische noodzaak voor concurrentievermogen.
Voor fabrikanten is de weg voorwaarts duidelijk: definieer uw eisen, selecteer het juiste systeem, integreer het in uw workflow en gebruik gegevens om continue verbetering te stimuleren. Naarmate de productie zich ontwikkelt in de richting van intelligentie en zero-defect productie, zal 3D vision metrologie centraal blijven staan bij het bereiken van kwaliteit, efficiëntie en innovatie.
De digitale hoeksteen is gelegd - nu is het tijd om te bouwen met 3D-visie