











Como reduzir o runout da ferramenta na usinagem CNC | MXP Solutions
Saiba como reduzir o runout da ferramenta na usinagem CNC usando sistemas de medição de ferramentas e pré-ajustadores. Aumente a precisão, a vida útil da ferramenta e a estabilidade com o MXP.
Um guia prático para melhorar a precisão, a vida útil da ferramenta e a estabilidade da produção
Palavras-chave: Deslocamento da ferramenta, redução do deslocamento da ferramenta, precisão da usinagem CNC, pré-ajuste da ferramenta, sistema de medição de ferramentas, máquina de inspeção de ferramentas
Introdução: Por que o desalinhamento da ferramenta está prejudicando sua precisão de usinagem
O desalinhamento da ferramenta é um dos problemas mais subestimados na usinagem CNC.
Até mesmo um pequeno desvio pode levar a:
- Baixa precisão de usinagem
- Carga de corte irregular
- Desgaste prematuro da ferramenta
- Defeitos no acabamento da superfície
Na usinagem de precisão:
Runout maior que 0,01 mm já pode causar um desvio mensurável.
Se o seu processo estiver instável, é provável que o runout seja uma das causas principais.
O que é desvio de ferramenta?
O desvio da ferramenta refere-se ao desvio entre:
- O eixo de rotação real da ferramenta
- A linha de centro ideal do fuso
Quando existe runout:
- Uma aresta de corte suporta mais carga
- O corte fica desequilibrado
- Aumento da vibração
👉 Resultado: desempenho de usinagem inconsistente.
🔷 Visualização do batimento da ferramenta


O que causa o desalinhamento da ferramenta?
- Fixação deficiente da ferramenta
- Interface do porta-ferramentas sujo
- Torque de aperto incorreto
- Suportes desgastados ou danificados
Mesmo uma pequena contaminação pode gerar um desvio significativo.
- Desalinhamento do fuso
- Desgaste do rolamento
- Envelhecimento da máquina
- Deformação térmica
Muitas vezes invisível, mas altamente impactante.
- Problemas de geometria da ferramenta
- Desvio da tolerância de fabricação
- Desgaste da ferramenta ou microchipping
- Erros de reenquadramento
Uma ferramenta que parece normal ainda pode ser imprecisa.
- Falta de medição (a causa oculta)
A maioria das fábricas ainda depende disso:
- Inspeção visual
- Experiência do operador
Mas o runout não pode ser visto - ele deve ser medido.
Problema real na produção

Como reduzir o batimento da ferramenta na usinagem CNC
Para realmente eliminar o desvio, você precisa de um processo orientado para a medição.
- Medição antes da usinagem
A maneira mais eficaz de controlar o runout é medindo-o antes do início da usinagem.
Usando um profissional sistema de medição de ferramentas como o MXP Jupiter:
- Detectar a excentricidade (TIR) com precisão em nível de mícron
- Identificar desvios de geometria
- Impedir que ferramentas defeituosas entrem na produção
👉 Resultado:
Somente ferramentas qualificadas são usadas.
- Use um pré-ajuste de ferramentas de alta precisão
A configuração da ferramenta é outra grande fonte de desvio.
Com o Pré-ajuste de ferramentas MXP RAM:
- O comprimento e o diâmetro da ferramenta são medidos automaticamente
- O alinhamento é corrigido antes da usinagem
- O erro humano é eliminado
👉 Resultado:
Configuração consistente e repetível.
- Padronizar o processo de configuração de ferramentas
Mesmo com bons equipamentos, o controle do processo é importante.
As práticas recomendadas incluem:
- Limpe o fuso e o suporte antes da instalação
- Use um torque de aperto consistente
- Inspecione regularmente os porta-ferramentas
- Implementar SOPs para a configuração de ferramentas
👉 Resultado:
Redução da variabilidade e aumento da estabilidade.
- Monitore regularmente a condição da ferramenta
A excentricidade pode aumentar devido ao desgaste ao longo do tempo.
- Inspecionar as ferramentas periodicamente
- Substituir ferramentas desgastadas
- Controle a vida útil da ferramenta
👉 Resultado:
Evite falhas inesperadas na usinagem.
Benefícios da redução do batimento da ferramenta
Melhor acabamento da superfície
O corte balanceado reduz a vibração e melhora a qualidade.
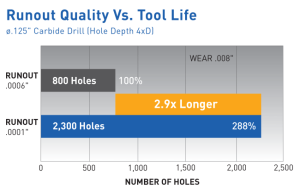
Vida útil mais longa da ferramenta
A distribuição uniforme da carga evita falhas prematuras.
Maior precisão de usinagem
A redução do desvio garante tolerâncias mais rígidas.
Processo de produção estável
Menos tempo de inatividade, menos defeitos.
Antes e depois do controle de runout

Por que escolher o MXP para o controle de runout da ferramenta?
O MXP se concentra em soluções práticas e econômicas:
- MXP Júpiter→ Inspeção de ferramentas e medição de runout
- RAM MXP→ Predefinição de ferramentas
- Fácil operação, rápida integração
- Desempenho confiável a um custo competitivo
Ajudar os fabricantes a mudar de:
Tentativa e erro → Usinagem controlada
Conclusão: Não se pode consertar o que não se mede
O desalinhamento da ferramenta não é um problema menor - é um fator essencial na instabilidade da usinagem.
Sem medição:
O runout é invisível
Com o MXP:
👉 O runout se torna controlável
Sobre a MXP
O MXP fornece sistemas de medição de ferramentas e soluções de metrologia CNC para fabricantes globais, permitindo maior precisão, menor custo e produção estável.