












Tarkkuusvalmistuksen alalla CNC-sorvien työstötarkkuus määrittää suoraan tuotteiden keskeisen kilpailukyvyn. Työkalun asennon mittaus on kriittinen lenkki koko työstöprosessissa, ja se vaikuttaa merkittävästi työstötarkkuuteen, tuotannon tehokkuuteen ja laiteturvallisuuteen. Perinteisestä mekaanisesta käsittelystä älykkään valmistuksen muutokseen työkalun asennon mittaus on kehittynyt yksinkertaisesta "työkalun asetusten kalibroinnista" integroiduksi järjestelmäksi, jossa yhdistyvät anturiteknologia, data-algoritmit ja älykäs ohjaus, ja siitä on tullut CNC-työstön laadukkaan kehityksen keskeinen tuki. Tässä artikkelissa analysoidaan syvällisesti työkalun sijainnin mittauksen avainteknologioita, valtavirtamenetelmiä ja teollisia sovelluksia sekä tutkitaan sen kehityssuuntia älykkään valmistuksen aikakaudella.
-
Tekninen ydin: Miksi työkalun asennon mittaus on tarkkuustyöstön "elinehto".
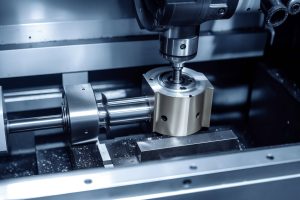
CNC-sorvin leikkausprosessi on pääasiassa tarkkaa vuorovaikutusta työkalun ja työkappaleen välillä. Pienetkin poikkeamat työkalun asennossa voivat laukaista ketjureaktion. Sen ydinarvo näkyy kolmessa ulottuvuudessa:
-
Koneistustarkkuuden "portinvartija"
Mittatarkkuuden valvonta on CNC-työstön keskeinen vaatimus. Jo 0,01 mm:n työkaluvirhe voi johtaa poikkeamiin työkappaleen mitoissa, kuten ulkohalkaisijan ja sisäreikien työstövirheisiin. Työkalun säteen kompensointitarkkuus vaikuttaa suoraan ääriviivojen, kuten kaarien ja kartioiden, työstötarkkuuteen. Muottien valmistuksessa ja tarkkuuskomponenttien käsittelyssä 0,005 mm:n virhe voi johtaa tuotteen romuttamiseen. Lisäksi poikkeamat työkalun asennuskorkeudessa voivat aiheuttaa tärinää tai epätasaisia leikkausvoimia, jotka vaikuttavat pinnankarheuteen, kun taas vääränlaiset työkalugeometrian kulmat voivat johtaa huonoon lastunpoistoon ja työkalun nopeaan kulumiseen.
-
Tuotannon turvallisuuden ja kustannusten "suojelija"
Epätarkka työkalun asennon mittaus on merkittävä syy työstötapaturmiin. Työkalun pituuden riittämätön mittaus voi johtaa työkalun ja työkappaleen tai kiinnittimen välisiin törmäyksiin, jotka johtavat koneen karan vaurioitumiseen ja työkalun rikkoutumiseen. Työkalun ylikorkeuden virheellinen laskenta voi aiheuttaa äkillisiä muutoksia leikkausvoimassa, mikä johtaa työkalun murtumiseen ja jopa työkappaleen sinkoutumiseen. Tarkka työkalun sijainnin mittaus voi vähentää koeleikkaushävikkiä (erityisesti jalometallien työstössä), vähentää epänormaalia työkalun kulumista (kuten kärjen lohkeilua ja lisääntynyttä laippojen kulumista), pidentää työkalun käyttöikää yli 30%:llä ja alentaa tuotantokustannuksia merkittävästi.
-
Älykkään valmistuksen "tietojen syöttöpiste".
Teollisuus 4.0:n taustalla työkalun sijaintitiedoista on tullut älykkään valmistuksen keskeinen tietolähde. Keräämällä reaaliaikaisesti tietoja, kuten työkalun siirtymä, kuluminen ja lämpömuodonmuutokset, voidaan toteuttaa työstöprosessin dynaaminen optimointi, laitteiden etävalvonta ja ennakoiva kunnossapito, mikä tarjoaa päätöksenteon tukea joustavien tuotantolinjojen tehokkaalle toiminnalle.
-
Keskeiset parametrit ja mittausperiaatteet: Tarkan mittauksen taustalla olevan logiikan purkaminen.
Työkalun sijainnin mittaamiseen CNC-sorvissa kuuluu olennaisesti työkalun geometristen parametrien ja avaruudellisen sijainnin tarkka tallentaminen, ja sen keskeiset parametrit ja mittausperiaatteet muodostavat tarkan koneistuksen perustan.
-
Keskeiset mittausparametrit
Parametri Tyyppi |
Määritelmä |
Vaikutusulottuvuus |
Tarkkuusvaatimus |
Työkalun pituuspoikkeama (TLO) |
Etäisyys työkalun kärjestä karan päätypintaan (Z-akselin suunta) |
Leikkaussyvyys, aksiaalisen mitan tarkkuus |
±0.002~0.01mm |
Työkalun säteen kompensointi (TRC) |
Työkalun kärjen kaarresäde (esim. sorvaustyökalun R-kulma). |
Kontuurin työstön tarkkuus |
±0.001~0.005mm |
Työkalun geometriset kulmat |
Pääleikkauskulma, sivuleikkauskulma, harjakulma jne. |
Leikkuuvoima, lastujen poisto, pinnanlaatu |
Kulmavirhe ≤ 0,5° |
Työkalun kulumisen määrä |
Työkalun kärjen kulumisen leveys, kyljen kulumisen määrä |
Työstötarkkuuden vakaus, työkalun käyttöikä |
Tunnistustarkkuus ≤ 0,001 mm |
-
Keskeiset mittausperiaatteet
Työkalun asennon mittauksen ydin on saada työkalun kärjen avaruuskoordinaatit (X- ja Z-akselit) anturitekniikan avulla, verrata niitä CNC-järjestelmään esiasetettuihin teoreettisiin koordinaatteihin, laskea poikkeama-arvo ja suorittaa sitten kompensointi. Sen ydinlogiikkaan kuuluvat:
-
Vertailukalibrointi: Määritä mittauskoordinaatisto käyttämällä referenssinä koneen karan päätypintaa, työpöytää tai vakio-osia;
-
Signaalin hankinta: Työkalun kärjen sijaintisignaalin talteenotto kosketusantureiden tai kosketuksettomien antureiden avulla;
-
Tietojen käsittely: Muunna anturisignaalit digitaalisiksi koordinaateiksi ja laske offset-arvot ja kompensaatiomäärät;
-
Järjestelmän integrointi: Palauta mittaustulokset CNC-järjestelmään reaaliaikaisesti, jotta leikkausreittiä voidaan säätää dynaamisesti.

III. Tavanomaiset mittausmenetelmät: Teknologinen kehitys perinteisestä manuaalisesta älykkääseen automaattiseen mittaukseen.
CNC-tekniikan kehittyessä työkalun asennon mittausmenetelmät ovat muodostaneet "manuaalisen, puoliautomaattisen ja täysin automaattisen" asteittaisen järjestelmän. Eri menetelmät soveltuvat erilaisiin työstötilanteisiin ja tarkkuusvaatimuksiin:
-
Perinteinen manuaalinen työkalun asetus: Perusvaihtoehto edullisiin skenaarioihin
-
Koeleikkausmenetelmä: Leikkaa työkappaleen pinta kevyesti, mittaa leikkuusyvyys ja syötä offset-arvo manuaalisesti CNC-järjestelmään. Edut: Yksinkertainen käyttö, ei tarvita lisälaitteita. Haitat: Vähäinen tehokkuus (5-10 minuuttia per työkalun asetus) ja rajallinen tarkkuus (noin ±0,02 mm), mikä aiheuttaa myös koeleikkaushävikkiä.
-
Mekaanisen työkalun asentajan avustama menetelmä: Käytä työkaluja, kuten korkeusmittareita ja työkalun asetuspalikoita, työkalun kärjen koskettamiseen ja koordinaattitietojen manuaaliseen tallentamiseen. Koeleikkausmenetelmään verrattuna tarkkuus on parempi (±0,01 mm), mutta inhimillisiä virheitä esiintyy edelleen, joten se soveltuu pienten ja keskisuurten erien tuotantoon.
-
Automaattinen työkalun asetustekniikka: Nykyaikaisen tarkkuustyöstön päävirtaratkaisu
Automaattisesta työkalun asetustekniikasta, jonka etuja ovat korkea tarkkuus ja korkea hyötysuhde, on tullut keski- ja korkealuokkaisten CNC-sorvien vakiokokoonpano, johon kuuluu pääasiassa kolme tyyppiä:
-
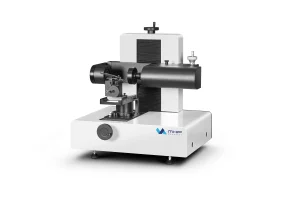
Kosketustyökalun asetus: Koneen karaan tai työpöydälle asennetut kosketusanturit (kuten Renishaw TP20, BLUM Nano) havaitsevat automaattisesti työkalun kärjen asennon, ja tiedot siirretään reaaliaikaisesti CNC-järjestelmään kompensointia varten. Tarkkuus voi olla ±0,002 mm, ja työkalun asetusaika on vain 10-30 sekuntia, mikä soveltuu massatuotantoon ja korkean tarkkuuden koneistukseen (kuten ilmailun komponentit ja tarkkuusinstrumentit). Sen keskeisenä etuna on vahva häiriönsietokyky, johon leikkuuneste ja lastut eivät vaikuta, ja korkea vakaus.
-
Laser-työkalun asetusjärjestelmä: Käyttää lasersädettä työkalun kärjen skannaamiseen ja toteuttaa kosketuksettoman mittauksen havaitsemalla lasersignaalin peittymisen ja heijastumisen. Sen mittausnopeus on nopea (millisekuntitaso), ja se soveltuu mikrotyökaluille (kuten mikrojyrsimet, joiden halkaisija on ≤ 0,1 mm), suurnopeusleikkaustyökaluille ja muodonmuutoskelpoisille työkaluille (kuten ohutseinäisille työkaluille). Haittapuolena ovat korkeat kustannukset (noin 50 000-150 000 juania sarjaa kohti) ja tiukat ympäristövaatimukset (on vältettävä leikkuunesteen roiskumista ja pölyhaittoja).
-
Vision Tool Setting -tekniikka: Ottaa työkalun kärjen kuvia teollisten CCD-kameroiden avulla ja laskee työkalun sijainnin ja geometriset parametrit yhdistettynä kuvankäsittelyalgoritmeihin (kuten reunan havaitsemiseen ja mallin sovittamiseen). Tarkkuus voi olla jopa ±0,001 mm, mikä soveltuu erittäin tarkkaan työstöön (kuten lääkinnällisiin laitteisiin ja mikrosähkömekaanisiin järjestelmiin). Se voi myös havaita työkalun kulumisen ja lohkeilun samanaikaisesti, mikä mahdollistaa integroidun "mittauksen ja tarkastuksen".
-
Dynaaminen kompensointitekniikka: Koneistuksen aikana tapahtuvien virhemuutosten käsittely
Vaikka alkuperäinen mittaus olisi tarkka, työkalu tuottaa silti virheitä, jotka johtuvat kulumisesta ja lämpömuodonmuutoksista koneistuksen aikana. Dynaamisesta kompensointitekniikasta on tullut avain tämän ongelman ratkaisemiseen:
-
Kulumisen korvaus: Seuraa reaaliaikaisesti työkalun leikkaustilaa akustisten päästöantureiden ja voima-antureiden avulla, analysoi kulumistrendiä ja säädä pituus- ja sädekompensaatioarvot automaattisesti. Esimerkiksi autojen sylinterilohkojen työstössä kulumisen kompensointi voi pidentää työkalun käyttöikää 25%:llä ja parantaa työstömittojen johdonmukaisuutta 40%:llä.
-
Lämpömuodonmuutoksen kompensointi: Kun kone on käynnissä, karan ja sängyn lämpötilan nousu aiheuttaa työkalun asennon poikkeaman (esimerkiksi karan venyminen aiheuttaa Z-akselin poikkeaman). Asennetaan lämpötila-anturit keräämään lämpötilatietoja keskeisistä osista ja yhdistetään algoritmimallit (kuten neuroverkot ja lineaarinen regressio) reaaliaikaisten oikeiden kompensointiparametrien määrittämiseksi, jolloin lämpömuodonmuutosvirheitä voidaan vähentää yli 60%.
-
Teolliset sovellukset: Mittausjärjestelmän valinta eri skenaarioissa

Työkalun sijainnin mittaustekniikan soveltamisessa on yhdistettävä sellaiset tekijät kuin työstötarkkuusvaatimukset, tuotantoerä ja kustannusbudjetti, jotta voidaan muodostaa erilainen ratkaisu:
-
Yleinen mekaaninen työstö (keskisuuri ja pieni tarkkuus, pienet ja keskisuuret erät)
Skenaarion ominaisuudet: Erilaiset tuotetyypit, keskitarkkuusvaatimukset (±0,01~0,05 mm) ja kustannusherkkyys. Suositeltu järjestelmä: Manuaalinen työkalun asetus + mekaanisen työkalun asentajan apu, yhdistettynä säännölliseen kalibrointiin (1-2 kertaa vuorossa). Esimerkiksi kun pieni laitteistojen jalostustehdas käsittelee tavallisia akselin osia, työkalun asettamiseen käytetään koeleikkausmenetelmää yhdistettynä korkeusmittarin kalibrointiin, joka voi täyttää perustarkkuusvaatimukset, ja laitteiston investointikustannukset ovat alle 10 000 yuania.
-
Tarkkuuskomponenttien työstö (korkea tarkkuus, massatuotanto)
Skenaarion ominaisuudet: Suuret tarkkuusvaatimukset (±0,001~0,005 mm), suuret tuotantoerät ja tarve varmistaa koneistuksen vakaus. Suositeltu järjestelmä: Kosketustunnistimen työkalun asetusjärjestelmä + dynaaminen kulumisen kompensointi. Esimerkiksi kun koneistetaan titaaniseososia ilmailu- ja avaruusteollisuudessa, Renishaw-antureita käytetään työkalun asetukseen yhdistettynä akustisiin päästöantureihin kulumisen seuraamiseksi, jolloin voidaan toteuttaa 24 tunnin yhtäjaksoinen vakaa koneistus, ja tuotteen kelpoisuusaste nousee yli 99,5%:hen.
-
Ultratarkka työstö (mikro-nanotarkkuus, erikoismateriaalit)
Skenaarion ominaisuudet: Erittäin korkeat tarkkuusvaatimukset (≤ ± 0,001 mm), erityiset työstömateriaalit (kuten keramiikka ja safiiri) ja työkalut ovat alttiita kulumiselle ja muodonmuutoksille. Suositeltu järjestelmä: Vision-työkalun asetustekniikka + laser-työkalun asetusjärjestelmä + moniulotteinen kompensointi. Esimerkiksi lääketieteellisen laiteteollisuuden mikrokirurgisia instrumentteja käsiteltäessä käytetään CCD-vision-työkalunasetusjärjestelmää työkalun kärjen asennon havaitsemiseen, lasertyökalunasetusjärjestelmää työkalun pituuden muutosten seurantaan ja kokonaisvaltaista kompensointia yhdessä lämpötila- ja voima-antureiden kanssa vakaan työstötarkkuuden varmistamiseksi.
-
Joustavat tuotantolinjat (useita lajikkeita, muuttuva erä)
Skenaarion ominaisuudet: Usein vaihtuvat tuotteet, jotka vaativat nopeaa työkalun asetusta ja parametrien säätöä. Suositeltu järjestelmä: Täysin automaattinen työkalujen asetusjärjestelmä + IoT-tiedonhallinta-alusta. Esimerkiksi autonosien joustavassa tuotantolinjassa BLUM-lasertyökalun asetinlaitetta käytetään nopean työkalukalibroinnin toteuttamiseen (työkalunvaihto- ja työkalun asetusaika ≤30 sekuntia), ja työkalun asetustiedot ja kulumistiedot ladataan pilvipalveluun, jotta voidaan toteuttaa usean koneen koordinointi, etäseuranta ja älykäs aikataulutus.
-
Kehityssuuntaukset: Älykkään valmistuksen taustaa vasten: Teknologian päivityssuunta
Teollisuus 4.0:n, tekoälyn ja esineiden internetin syvällisen integroinnin myötä työkalujen sijainninmittausteknologia kehittyy kohti älykkyyttä, integrointia ja digitalisointia:
-
Älykkyys: Tekoälypohjainen ennakoiva mittaaminen ja korvaaminen.
Tulevaisuudessa työkalun asennonmittaus siirtyy "passiivisesta havaitsemisesta" "aktiiviseen ennustamiseen". Tekoälyalgoritmeja (kuten syväoppimista ja vahvistusoppimista) käytetään analysoimaan historiallisia työkalun asetustietoja, kulumistietoja ja työstöparametreja, luomaan työkalun käyttöiän ennustemalli, ennustamaan työkalun kulumistrendejä etukäteen ja optimoimaan automaattisesti kompensointiparametrit ja leikkausreitit. Esimerkiksi Siemensin uuden sukupolven CNC-järjestelmään on integroitu tekoälytyökalujen asetusmoduuli, joka voi automaattisesti säätää työkalujen asetustarkkuutta ja kompensaatiostrategioita työstettävien materiaalien ja leikkausnopeuden mukaan, mikä parantaa työstön tehokkuutta yli 20%.
-
Integrointi: Monianturifuusio ja laitteiden yhteenliittäminen
Monianturifuusion tekniikasta tulee valtavirtaa. Integroimalla kosketusantureita, laserantureita, näköantureita ja lämpötila-antureita voidaan toteuttaa moniulotteisten tietojen, kuten työkalun asennon, kulumisen, muodonmuutoksen ja lämpötilan, synkroninen kerääminen ja kattava analysointi. Samaan aikaan työkalun asetusjärjestelmä liitetään tiiviisti yhteen työstökoneiden, MES-järjestelmien ja pilvialustojen kanssa, jotta työkalun asetustiedot, työstötiedot ja laitteiden tilatiedot voidaan jakaa reaaliaikaisesti, mikä tukee joustavaa tuotantoa ja älykästä aikatauluttamista.
-
Digitointi: Tiedonhallinta koko elinkaaren ajan
Työkalun sijaintitiedot kulkevat läpi työkalun koko elinkaaren ja muodostavat täydellisen tietoketjun työkalun alkuparametrien kalibroinnista, kun se asetetaan varastoon, dynaamiseen mittaukseen ja kompensointiin työstön aikana ja kulumistietojen analysointiin, kun työkalu romutetaan. Digitaalisen hallinta-alustan avulla voidaan toteuttaa työkaluparametrien jäljitettävyys, käyttöiän ennustaminen ja varaston optimointi, mikä vähentää työkalukustannuksia ja seisokkiaikoja. Esimerkiksi Fanucin työkalunhallintajärjestelmä voi reaaliaikaisesti seurata kunkin työkalun käyttötilaa, muistuttaa automaattisesti työkalun vaihdosta ja vähentää seisokkiaikoja 30%.
-
Edullinen: High-End-teknologian popularisointi
Teknologisen kypsyyden ja laajamittaisen tuotannon myötä huippulaitteiden, kuten lasertyökalujen asetinlaitteiden ja vision-työkalujen asetinjärjestelmien, kustannukset laskevat vähitellen ja korvaavat vähitellen perinteisen manuaalisen työkalujen asetinlaitteen. Samaan aikaan kotimaisten työkalujen asetinlaitteiden teknologinen läpimurto (kuten HiSilicon-sirujen käyttö visio-työkalujen asetinlaitteissa) alentaa entisestään yritysten hankintakustannuksia ja edistää korkean tarkkuuden mittaustekniikan yleistymistä pienissä ja keskisuurissa yrityksissä.
-
Käytännön ehdotuksia: Miten yritykset valitsevat ja soveltavat työkalun sijainnin mittaustekniikkaa?
Teollisuusyrityksille sopivan työkalun sijainnin mittausjärjestelmän valinnassa olisi noudatettava periaatteita "tarkka sovitus, vaiheittainen toteutus ja jatkuva optimointi":
-
Täsmää tarkasti vaatimukset: Selvitä mittaustarkkuusvaatimukset työstötarkkuuden, tuotantoerän ja tuotetyypin mukaan, jotta vältetään "ylikonfigurointi" tai "alikonfigurointi". Esimerkiksi pienten ja keskisuurten erien keskisuuren ja pienen tarkkuuden työstö ei vaadi investointeja huippuluokan laser-työkalujen säätöjärjestelmiin; manuaalinen työkalujen säätö ja säännöllinen kalibrointi voivat täyttää tarpeet.

-
Laitteiden yhteensopivuuden tärkeys: Kun valitset työkalun asetusjärjestelmää, ota huomioon yhteensopivuus koneen CNC-järjestelmän ja MES-järjestelmän kanssa sujuvan tiedonsiirron varmistamiseksi. Esimerkiksi Fanuc- ja Siemens-järjestelmiin on valittava sopivat anturit ja työkalujen asetusohjelmistot yhteensopivuusongelmien välttämiseksi.
-
Henkilöstön koulutuksen vahvistaminen: Automaattisten työkalujen säätöjärjestelmien ja älykkäiden kompensointitekniikoiden käyttö edellyttää käyttäjiltä tiettyä ammattitaitoa. Yritysten olisi vahvistettava teknistä koulutusta, jotta voidaan parantaa operaattoreiden valmiuksia laitteiden vianmäärityksessä, tietojen tulkinnassa ja vikadiagnostiikassa.
-
Vakioidut prosessit: Laaditaan standardoidut toimintamenettelyt työkalun asennon mittausta varten, mukaan lukien laitteiden tarkastus ennen työkalun asettamista, parametrien asettaminen työkalun asettamisen aikana, tarkkuuden tarkistaminen työkalun asettamisen jälkeen ja säännölliset kalibrointisyklit, jotta varmistetaan standardoidut mittausprosessit ja luotettavat tiedot.
-
Jatkuva optimointi ja päivitys: Päivitä asteittain mittauslaitteita ja teknisiä järjestelmiä yrityksen kehityksen ja teknisen edistyksen myötä. Esimerkiksi siirtyminen manuaalisesta työkalun asetuksesta puoliautomaattiseen työkalun asetukseen ja sitten täysin automaattiseen työkalun asetukseen + älykkääseen kompensointiin koneistuksen tarkkuuden ja tehokkuuden jatkuvan parantamisen toteuttamiseksi.