












Di bidang manufaktur presisi, akurasi pemesinan mesin bubut CNC secara langsung menentukan daya saing inti produk. Sebagai penghubung penting di seluruh proses pemesinan, pengukuran posisi pahat sangat memengaruhi presisi pemesinan, efisiensi produksi, dan keamanan peralatan. Dari pemrosesan mekanis tradisional hingga transformasi manufaktur cerdas, pengukuran posisi pahat telah berevolusi dari "kalibrasi pengaturan pahat" sederhana menjadi sistem terintegrasi yang menggabungkan teknologi penginderaan, algoritme data, dan kontrol cerdas, yang menjadi dukungan inti untuk pengembangan pemesinan CNC berkualitas tinggi. Artikel ini akan menganalisis secara mendalam teknologi utama, metode utama, dan aplikasi industri pengukuran posisi pahat, serta mengeksplorasi tren perkembangannya di era manufaktur cerdas.
-
Inti Teknis: Mengapa Pengukuran Posisi Alat Adalah "Garis Hidup" Pemesinan Presisi
Proses pemotongan mesin bubut CNC pada dasarnya adalah interaksi yang tepat antara pahat dan benda kerja. Bahkan penyimpangan kecil pada posisi pahat dapat memicu reaksi berantai. Nilai intinya tercermin dalam tiga dimensi:
-
"Penjaga Pintu Gerbang" Akurasi Pemesinan
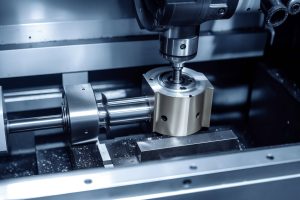
Kontrol akurasi dimensi adalah persyaratan inti pemesinan CNC. Kesalahan offset pahat sebesar 0,01 mm saja dapat menyebabkan penyimpangan dalam dimensi benda kerja, seperti kesalahan pada diameter luar dan pemesinan lubang dalam. Akurasi kompensasi radius pahat secara langsung memengaruhi presisi pemesinan fitur berkontur seperti busur dan lancip. Dalam pembuatan cetakan dan pemrosesan komponen presisi, kesalahan sebesar 0,005mm dapat mengakibatkan produk terbuang. Selain itu, penyimpangan dalam ketinggian pemasangan pahat dapat menyebabkan getaran atau gaya pemotongan yang tidak merata, sehingga memengaruhi kekasaran permukaan, sementara sudut geometri pahat yang tidak tepat dapat menyebabkan evakuasi chip yang buruk dan keausan pahat yang dipercepat.
-
"Pelindung" Keselamatan dan Biaya Produksi
Pengukuran posisi pahat yang tidak akurat adalah penyebab utama kecelakaan pemesinan. Pengukuran panjang pahat yang tidak memadai dapat menyebabkan tabrakan antara pahat dan benda kerja atau fixture, yang mengakibatkan kerusakan pada spindel mesin dan patahnya pahat. Perhitungan overhang pahat yang tidak tepat dapat menyebabkan perubahan mendadak pada gaya potong, sehingga menyebabkan patahnya pahat dan bahkan terlontarnya benda kerja. Pengukuran posisi pahat yang akurat dapat mengurangi limbah pemotongan percobaan (khususnya dalam pemrosesan logam mulia), mengurangi keausan pahat yang tidak normal (seperti tip chipping dan peningkatan keausan flank), memperpanjang usia pakai pahat hingga lebih dari 30%, dan secara signifikan menurunkan biaya produksi.
-
"Titik Masuk Data" dari Manufaktur Cerdas
Dengan latar belakang Industri 4.0, data posisi alat telah menjadi sumber data inti untuk manufaktur cerdas. Dengan mengumpulkan data secara real-time seperti tool offset, keausan, dan deformasi termal, optimalisasi dinamis proses pemesinan, pemantauan peralatan dari jarak jauh, dan pemeliharaan prediktif dapat direalisasikan, sehingga dapat memberikan dukungan keputusan untuk pengoperasian lini produksi yang fleksibel secara efisien.
-
Parameter Utama dan Prinsip Pengukuran: Menguraikan Logika yang Mendasari Pengukuran yang Tepat
Pengukuran posisi pahat pada mesin bubut CNC pada dasarnya melibatkan penangkapan parameter geometris dan posisi spasial pahat secara akurat, dan parameter inti serta prinsip-prinsip pengukurannya menjadi dasar pemesinan yang presisi.
-
Parameter Pengukuran Inti
Jenis Parameter |
Definisi |
Dimensi Pengaruh |
Persyaratan Presisi |
Offset Panjang Alat (TLO) |
Jarak dari ujung pahat ke permukaan ujung spindel (arah sumbu Z) |
Kedalaman pemotongan, akurasi dimensi aksial |
± 0,002 ~ 0,01mm |
Kompensasi Radius Alat (TRC) |
Jari-jari busur ujung pahat (misalnya, sudut R pahat pembubutan) |
Presisi pemesinan kontur |
± 0,001 ~ 0,005mm |
Alat Sudut Geometris |
Sudut ujung tombak mayor, sudut ujung tombak minor, sudut penggaruk, dll. |
Kekuatan pemotongan, evakuasi chip, kualitas permukaan |
Kesalahan sudut ≤ 0,5° |
Jumlah Keausan Alat |
Lebar keausan ujung pahat, jumlah keausan sisi |
Kestabilan presisi pemesinan, masa pakai alat |
Akurasi deteksi ≤ 0,001mm |
-
Prinsip-Prinsip Pengukuran Inti
Inti dari pengukuran posisi pahat adalah mendapatkan koordinat spasial (sumbu X, Z) ujung pahat melalui teknologi penginderaan, membandingkannya dengan koordinat teoretis yang sudah ditetapkan dalam sistem CNC, menghitung nilai deviasi, kemudian melakukan kompensasi. Logika intinya meliputi:
-
Kalibrasi Referensi: Menetapkan sistem koordinat pengukuran dengan menggunakan permukaan ujung spindel mesin, meja kerja, atau komponen standar sebagai referensi;
-
Akuisisi Sinyal: Menangkap sinyal posisi ujung pahat melalui sensor kontak atau non-kontak;
-
Pemrosesan Data: Mengonversi sinyal sensor ke dalam koordinat digital dan menghitung nilai offset dan jumlah kompensasi;
-
Integrasi Sistem: Umpan balik hasil pengukuran ke sistem CNC dalam waktu nyata untuk menyesuaikan jalur pemotongan secara dinamis.

III. Metode Pengukuran Utama: Evolusi Teknologi dari Manual Tradisional ke Otomatis Cerdas
Dengan perkembangan teknologi CNC, metode pengukuran posisi pahat telah membentuk sistem gradien "manual-semi otomatis-penuh otomatis". Metode yang berbeda sesuai untuk skenario pemesinan dan persyaratan presisi yang berbeda:
-
Pengaturan Alat Manual Tradisional: Opsi Dasar untuk Skenario Berbiaya Rendah
-
Metode Pemotongan Percobaan: Memotong permukaan benda kerja secara ringan, mengukur kedalaman pemotongan, dan secara manual memasukkan nilai offset ke dalam sistem CNC. Keuntungan: Pengoperasian yang sederhana, tidak memerlukan peralatan tambahan. Kekurangan: Bergantung pada pengalaman operator, efisiensi rendah (5-10 menit per pengaturan alat), dan presisi terbatas (sekitar ±0,02mm), yang juga menghasilkan limbah pemotongan percobaan.
-
Metode Berbantuan Pengatur Alat Mekanis: Gunakan alat bantu seperti pengukur ketinggian dan blok pengaturan alat untuk menyentuh ujung pahat dan merekam data koordinat secara manual. Dibandingkan dengan metode pemotongan uji coba, presisi ditingkatkan (±0,01mm), tetapi kesalahan manusia masih ada, sehingga cocok untuk produksi batch kecil dan menengah.
-
Teknologi Pengaturan Alat Otomatis: Solusi Utama untuk Pemesinan Presisi Modern
Dengan keunggulan presisi tinggi dan efisiensi tinggi, teknologi pengaturan pahat otomatis telah menjadi konfigurasi standar untuk mesin bubut CNC kelas menengah hingga kelas atas, terutama mencakup tiga jenis:
-
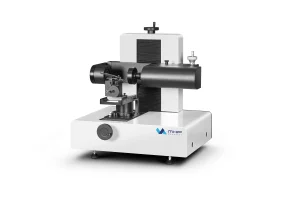
Pengaturan Alat Probe Kontak: Probe kontak (seperti Renishaw TP20, BLUM Nano) yang dipasang pada spindel mesin atau meja kerja secara otomatis mendeteksi posisi ujung pahat, dan data ditransmisikan ke sistem CNC secara real-time untuk kompensasi. Ketepatannya bisa mencapai ± 0,002mm, dan waktu pengaturan pahat hanya 10-30 detik, yang cocok untuk produksi massal dan pemesinan presisi tinggi (seperti komponen penerbangan dan instrumen presisi). Keunggulan utamanya adalah kemampuan anti-interferensi yang kuat, tidak terpengaruh oleh cairan pemotongan dan chip, serta stabilitas yang tinggi.
-
Sistem Pengaturan Alat Laser: Menggunakan sinar laser untuk memindai ujung perkakas, dan mewujudkan pengukuran non-kontak dengan mendeteksi oklusi dan pantulan sinyal laser. Memiliki kecepatan pengukuran yang cepat (tingkat milidetik) dan cocok untuk perkakas mikro (seperti penggilingan mikro dengan diameter ≤ 0,1 mm), perkakas potong berkecepatan tinggi, dan perkakas yang dapat berubah bentuk (seperti perkakas berdinding tipis). Kerugiannya adalah biaya tinggi (sekitar 50.000-150.000 yuan per set) dan persyaratan lingkungan yang ketat (perlu menghindari percikan cairan pemotongan dan gangguan debu).
-
Teknologi Pengaturan Alat Penglihatan: Menangkap gambar ujung pahat berdasarkan kamera CCD industri, dan menghitung posisi pahat serta parameter geometris yang dikombinasikan dengan algoritme pemrosesan gambar (seperti pendeteksian tepi dan pencocokan templat). Ketepatannya bisa mencapai ± 0,001mm, yang cocok untuk pemesinan ultra-presisi (seperti peralatan medis dan sistem mikro-elektro-mekanis). Alat ini juga dapat mendeteksi keausan pahat dan chipping secara bersamaan, mewujudkan "pengukuran dan inspeksi" yang terintegrasi.
-
Teknologi Kompensasi Dinamis: Mengatasi Perubahan Kesalahan Selama Pemesinan
Bahkan, jika pengukuran awal akurat, alat ini masih akan menghasilkan kesalahan akibat keausan dan deformasi termal selama pemesinan. Teknologi kompensasi dinamis telah menjadi kunci untuk memecahkan masalah ini:
-
Kompensasi Keausan: Memantau kondisi pemotongan pahat secara real-time melalui sensor emisi akustik dan sensor gaya, menganalisis tren keausan, dan secara otomatis menyesuaikan nilai kompensasi panjang dan radius. Sebagai contoh, dalam pemesinan blok silinder mesin mobil, kompensasi keausan dapat memperpanjang usia pakai alat sebesar 25% dan meningkatkan konsistensi dimensi pemesinan sebesar 40%.
-
Kompensasi Deformasi Termal: Saat mesin bekerja, kenaikan suhu spindel dan bed akan menyebabkan deviasi posisi pahat (seperti pemanjangan spindel yang menyebabkan deviasi sumbu Z). Dengan memasang sensor suhu untuk mengumpulkan data suhu bagian-bagian utama dan menggabungkan model algoritme (seperti jaringan syaraf dan regresi linier) ke parameter kompensasi yang benar secara real-time, kesalahan deformasi termal dapat dikurangi lebih dari 60%.
-
Aplikasi Industri: Pemilihan Skema Pengukuran dalam Berbagai Skenario

Penerapan teknologi pengukuran posisi alat perlu menggabungkan faktor-faktor seperti persyaratan presisi pemesinan, batch produksi, dan anggaran biaya untuk membentuk solusi yang berbeda:
-
Pemesinan Mekanik Umum (Presisi Menengah-Rendah, Batch Kecil dan Menengah)
Karakteristik Skenario: Jenis produk yang beragam, persyaratan presisi sedang (± 0,01 ~ 0,05 mm), dan sensitivitas biaya. Skema yang Direkomendasikan: Pengaturan alat manual + bantuan penyetel alat mekanis, dikombinasikan dengan kalibrasi reguler (1-2 kali per shift). Misalnya, ketika pabrik pemrosesan perangkat keras kecil memproses bagian poros biasa, metode pemotongan percobaan digunakan untuk pengaturan pahat, dikombinasikan dengan kalibrasi pengukur ketinggian, yang dapat memenuhi persyaratan presisi dasar, dan biaya investasi peralatan kurang dari 10.000 yuan.
-
Pemesinan Komponen Presisi (Presisi Tinggi, Produksi Massal)
Karakteristik Skenario: Persyaratan presisi tinggi (± 0,001 ~ 0,005 mm), batch produksi besar, dan kebutuhan untuk memastikan stabilitas pemesinan. Skema yang Direkomendasikan: Sistem pengaturan alat probe kontak + kompensasi keausan dinamis. Misalnya, saat pemesinan komponen paduan titanium di bidang kedirgantaraan, probe Renishaw digunakan untuk pengaturan pahat, dikombinasikan dengan sensor emisi akustik untuk memantau keausan, yang dapat mewujudkan pemesinan stabil terus menerus selama 24 jam, dan tingkat kualifikasi produk ditingkatkan menjadi lebih dari 99,5%.
-
Pemesinan Ultra-Presisi (Presisi Mikro-Nano, Bahan Khusus)
Karakteristik Skenario: Persyaratan presisi yang sangat tinggi (≤±0,001mm), material pemesinan khusus (seperti keramik dan safir), dan perkakas yang rentan terhadap keausan dan perubahan bentuk. Skema yang Direkomendasikan: Teknologi pengaturan alat penglihatan + sistem pengaturan alat laser + kompensasi multi-dimensi. Misalnya, saat memproses instrumen bedah mikro di industri perangkat medis, sistem pengaturan alat visi CCD digunakan untuk mendeteksi posisi ujung pahat, sistem pengaturan alat laser digunakan untuk memantau perubahan panjang pahat, dan kompensasi komprehensif dilakukan dalam kombinasi dengan sensor suhu dan gaya untuk memastikan presisi pemesinan yang stabil.
-
Lini Produksi Fleksibel (Multi-Variasi, Batch Variabel)
Karakteristik Skenario: Sering berganti-ganti produk, memerlukan pengaturan alat dan penyesuaian parameter yang cepat. Skema yang Direkomendasikan: Sistem pengaturan alat yang sepenuhnya otomatis + platform manajemen data IoT. Misalnya, di lini produksi fleksibel suku cadang mobil, penyetel alat laser BLUM digunakan untuk mewujudkan kalibrasi alat yang cepat (penggantian alat dan waktu penyetelan alat ≤30 detik), dan data penyetelan alat serta data keausan diunggah ke awan untuk mewujudkan koordinasi multi-mesin, pemantauan jarak jauh, dan penjadwalan yang cerdas.
-
Tren Pengembangan: Arah Peningkatan Teknologi di Bawah Latar Belakang Manufaktur Cerdas
Dengan integrasi mendalam antara Industri 4.0, kecerdasan buatan, dan Internet of Things, teknologi pengukuran posisi alat berevolusi ke arah kecerdasan, integrasi, dan digitalisasi:
-
Kecerdasan: Pengukuran dan Kompensasi Prediktif Berbasis AI
Di masa mendatang, pengukuran posisi tool akan bergeser dari "deteksi pasif" menjadi "prediksi aktif". Algoritme AI (seperti deep learning dan reinforcement learning) digunakan untuk menganalisis data historis pengaturan alat, data keausan, dan parameter pemesinan, membuat model prediksi umur alat, memprediksi tren keausan alat sebelumnya, dan secara otomatis mengoptimalkan parameter kompensasi dan jalur pemotongan. Sebagai contoh, sistem CNC generasi baru Siemens telah mengintegrasikan modul pengaturan pahat AI, yang secara otomatis dapat menyesuaikan presisi pengaturan pahat dan strategi kompensasi sesuai dengan material pemesinan dan kecepatan potong, sehingga meningkatkan efisiensi pemesinan lebih dari 20%.
-
Integrasi: Fusi Multi-Sensor dan Interkoneksi Peralatan
Teknologi fusi multi-sensor akan menjadi arus utama. Dengan mengintegrasikan probe kontak, sensor laser, sensor penglihatan, dan sensor suhu, pengumpulan sinkron dan analisis komprehensif data multi-dimensi seperti posisi alat, keausan, deformasi, dan suhu dapat direalisasikan. Pada saat yang sama, sistem pengaturan alat akan sangat terhubung dengan peralatan mesin, sistem MES, dan platform cloud untuk mewujudkan pembagian data pengaturan alat, data pemesinan, dan data status peralatan secara real-time, yang mendukung produksi yang fleksibel dan penjadwalan yang cerdas.
-
Digitalisasi: Manajemen Data Siklus Hidup Penuh
Data posisi alat akan berjalan di seluruh siklus hidup alat, membentuk rantai data yang lengkap mulai dari kalibrasi parameter awal alat saat dimasukkan ke dalam gudang, hingga pengukuran dinamis dan kompensasi selama pemesinan, dan analisis data keausan saat alat dibuang. Melalui platform manajemen digital, penelusuran parameter alat, prediksi masa pakai, dan pengoptimalan inventaris dapat direalisasikan, sehingga mengurangi biaya dan waktu henti alat. Sebagai contoh, sistem manajemen alat Fanuc dapat secara real-time memantau status penggunaan setiap alat, secara otomatis mengingatkan penggantian alat, dan mengurangi waktu henti hingga 30%.
-
Berbiaya Rendah: Mempopulerkan Teknologi Kelas Atas
Dengan kematangan teknologi dan produksi skala besar, biaya peralatan kelas atas seperti penyetel alat laser dan sistem pengaturan alat penglihatan akan berangsur-angsur berkurang, dan secara bertahap menggantikan pengaturan alat manual tradisional. Pada saat yang sama, terobosan teknologi peralatan pengaturan alat dalam negeri (seperti penerapan chip HiSilicon dalam pengaturan alat penglihatan) akan semakin mengurangi biaya pengadaan perusahaan dan mempromosikan mempopulerkan teknologi pengukuran presisi tinggi di perusahaan kecil dan menengah.
-
Saran Praktis: Bagaimana Perusahaan Memilih dan Menerapkan Teknologi Pengukuran Posisi Alat
Untuk perusahaan manufaktur, memilih skema pengukuran posisi alat yang tepat harus mengikuti prinsip "pencocokan yang akurat, implementasi bertahap, dan pengoptimalan berkelanjutan":
-
Cocokkan Persyaratan Secara Akurat: Memperjelas persyaratan presisi pengukuran menurut presisi pemesinan, batch produksi, dan jenis produk, menghindari "konfigurasi berlebih" atau "konfigurasi kurang". Contohnya, pemesinan batch kecil dan menengah, dengan presisi menengah-rendah tidak memerlukan investasi dalam sistem pengaturan alat laser kelas atas; pengaturan alat manual + kalibrasi reguler dapat memenuhi kebutuhan.

-
Mementingkan Kompatibilitas Peralatan: Ketika memilih sistem pengaturan alat, pertimbangkan kompatibilitas dengan sistem CNC mesin dan sistem MES untuk memastikan transmisi data yang lancar. Sebagai contoh, sistem Fanuc dan Siemens harus memilih probe dan perangkat lunak pengaturan alat yang sesuai untuk menghindari masalah kompatibilitas.
-
Memperkuat Pelatihan Personil: Penerapan sistem pengaturan alat otomatis dan teknologi kompensasi cerdas mengharuskan operator memiliki pengetahuan profesional tertentu. Perusahaan harus memperkuat pelatihan teknis untuk meningkatkan kemampuan operator dalam debugging peralatan, interpretasi data, dan diagnosis kesalahan.
-
Menetapkan Proses Standar: Merumuskan prosedur operasi standar (SOP) untuk pengukuran posisi alat, termasuk inspeksi peralatan sebelum pengaturan alat, pengaturan parameter selama pengaturan alat, verifikasi presisi setelah pengaturan alat, dan siklus kalibrasi reguler, untuk memastikan proses pengukuran standar dan data yang dapat diandalkan.
-
Pengoptimalan dan Peningkatan Berkelanjutan: Secara bertahap meningkatkan peralatan pengukuran dan skema teknis dengan pengembangan perusahaan dan kemajuan teknologi. Misalnya, transisi dari pengaturan alat manual ke pengaturan alat semi-otomatis, kemudian ke pengaturan alat sepenuhnya otomatis + kompensasi cerdas, untuk mewujudkan peningkatan presisi dan efisiensi pemesinan yang berkelanjutan.