












Dans le domaine de la fabrication de précision, la précision d'usinage des tours CNC détermine directement la compétitivité des produits. En tant que lien critique tout au long du processus d'usinage, la mesure de la position de l'outil influence profondément la précision de l'usinage, l'efficacité de la production et la sécurité de l'équipement. Du traitement mécanique traditionnel à la transformation de la fabrication intelligente, la mesure de la position de l'outil est passée d'un simple "étalonnage du réglage de l'outil" à un système intégré qui combine la technologie de détection, les algorithmes de données et le contrôle intelligent, devenant ainsi un support essentiel pour le développement de haute qualité de l'usinage CNC. Cet article analyse en profondeur les technologies clés, les méthodes courantes et les applications industrielles de la mesure de la position de l'outil, et explore les tendances de son développement à l'ère de la fabrication intelligente.
-
Cœur de la technique : Pourquoi la mesure de la position de l'outil est la "ligne de vie" de l'usinage de précision
Le processus de coupe d'un tour CNC est essentiellement une interaction précise entre l'outil et la pièce à usiner. Même des écarts mineurs dans la position de l'outil peuvent déclencher une réaction en chaîne. Cette valeur fondamentale se reflète dans les trois dimensions :
-
Le "gardien" de la précision d'usinage
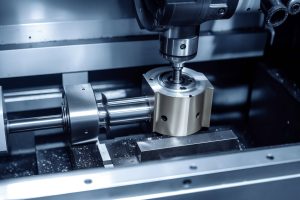
Le contrôle de la précision dimensionnelle est l'exigence principale de l'usinage CNC. Une erreur de décalage de l'outil de seulement 0,01 mm peut entraîner des déviations dans les dimensions de la pièce, telles que des erreurs dans l'usinage du diamètre extérieur et du trou intérieur. La précision de la compensation du rayon de l'outil influe directement sur la précision de l'usinage des contours, tels que les arcs et les cônes. Dans la fabrication de moules et le traitement de composants de précision, une erreur de 0,005 mm peut entraîner la mise au rebut du produit. En outre, des écarts dans la hauteur d'installation de l'outil peuvent provoquer des vibrations ou des forces de coupe inégales, ce qui affecte la rugosité de la surface, tandis que des angles de géométrie d'outil inappropriés peuvent entraîner une mauvaise évacuation des copeaux et une usure accélérée de l'outil.
-
Le "protecteur" de la sécurité et des coûts de production
La mesure imprécise de la position de l'outil est une cause majeure d'accidents d'usinage. Une mesure insuffisante de la longueur de l'outil peut entraîner des collisions entre l'outil et la pièce à usiner ou le dispositif de fixation, ce qui endommage la broche de la machine et provoque la rupture de l'outil. Un calcul incorrect du dépassement de l'outil peut provoquer des changements soudains de la force de coupe, entraînant la rupture de l'outil, voire l'éjection de la pièce. La mesure précise de la position de l'outil peut réduire les déchets de coupe d'essai (en particulier dans le traitement des métaux précieux), réduire l'usure anormale de l'outil (comme l'écaillage de la pointe et l'augmentation de l'usure du flanc), prolonger la durée de vie de l'outil de plus de 30% et réduire de manière significative les coûts de production.
-
Le "point d'entrée des données" de la fabrication intelligente
Dans le contexte de l'industrie 4.0, les données relatives à la position des outils sont devenues une source de données essentielle pour la fabrication intelligente. En collectant en temps réel des données telles que le décalage de l'outil, l'usure et la déformation thermique, l'optimisation dynamique du processus d'usinage, la surveillance à distance de l'équipement et la maintenance prédictive peuvent être réalisées, fournissant ainsi une aide à la décision pour le fonctionnement efficace des lignes de production flexibles.
-
Paramètres clés et principes de mesure : Décoder la logique sous-jacente de la mesure de précision
La mesure de la position de l'outil sur les tours à commande numérique consiste essentiellement à saisir avec précision les paramètres géométriques et la position spatiale de l'outil, et ses paramètres et principes de mesure fondamentaux constituent la base d'un usinage précis.
-
Paramètres de mesure de base
Type de paramètre |
Définition |
Dimension de l'influence |
Exigence de précision |
Décalage de la longueur de l'outil (TLO) |
Distance entre la pointe de l'outil et la face frontale de la broche (direction de l'axe Z) |
Profondeur de coupe, précision des dimensions axiales |
±0,002~0,01mm |
Compensation du rayon de l'outil (TRC) |
Rayon de l'arc de la pointe de l'outil (par exemple, angle R de l'outil de tournage) |
Précision de l'usinage des contours |
±0,001~0,005mm |
Outil Angles géométriques |
Angle principal du bord de coupe, angle secondaire du bord de coupe, angle de coupe, etc. |
Force de coupe, évacuation des copeaux, qualité de surface |
Erreur d'angle ≤ 0,5° |
Montant de l'usure de l'outil |
Largeur d'usure de la pointe de l'outil, degré d'usure du flanc |
Stabilité de la précision d'usinage, durée de vie de l'outil |
Précision de détection ≤ 0,001mm |
-
Principes fondamentaux de mesure
La mesure de la position de l'outil consiste essentiellement à obtenir les coordonnées spatiales (axes X et Z) de la pointe de l'outil par le biais de la technologie de détection, à les comparer aux coordonnées théoriques prédéfinies dans le système CNC, à calculer la valeur de l'écart, puis à effectuer une compensation. Sa logique de base comprend
-
Étalonnage de référence : Établir un système de coordonnées de mesure en utilisant comme référence la face frontale de la broche de la machine, l'établi ou les pièces standard ;
-
Acquisition du signal : Capturez le signal de position de la pointe de l'outil à l'aide de capteurs avec ou sans contact ;
-
Traitement des données : Convertir les signaux des capteurs en coordonnées numériques et calculer les valeurs de décalage et les montants de compensation ;
-
Intégration du système : Les résultats des mesures sont transmis en temps réel au système CNC afin d'ajuster dynamiquement la trajectoire de coupe.

III. Méthodes de mesure courantes : Évolution technologique de la méthode manuelle traditionnelle à la méthode automatique intelligente
Avec le développement de la technologie CNC, les méthodes de mesure de la position de l'outil ont formé un système graduel "manuel-semi-automatique-entièrement automatique". Différentes méthodes sont adaptées à différents scénarios d'usinage et à différentes exigences de précision :
-
Réglage manuel traditionnel des outils : Option de base pour les scénarios à faible coût
-
Méthode de coupe d'essai: Couper légèrement la surface de la pièce, mesurer la profondeur de coupe et entrer manuellement la valeur de décalage dans le système CNC. Avantages : Opération simple, aucun équipement supplémentaire n'est nécessaire. Inconvénients : Dépend de l'expérience de l'opérateur, faible efficacité (5-10 minutes par réglage d'outil) et précision limitée (environ ±0,02 mm), ce qui génère également des déchets de coupe d'essai.
-
Méthode assistée par un régleur d'outils mécaniques: Utiliser des outils tels que des jauges de hauteur et des blocs de réglage d'outil pour entrer en contact avec la pointe de l'outil et enregistrer manuellement les données de coordonnées. Par rapport à la méthode de coupe par essai, la précision est améliorée (±0,01 mm), mais l'erreur humaine subsiste, ce qui la rend adaptée à la production de petites et moyennes séries.
-
Technologie de réglage automatique des outils : La solution principale pour l'usinage de précision moderne
Avec les avantages d'une grande précision et d'une grande efficacité, la technologie de réglage automatique des outils est devenue une configuration standard pour les tours CNC de milieu et de haut de gamme, comprenant principalement trois types :
-
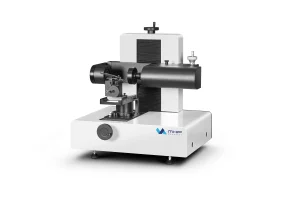
Réglage de l'outil de palpage: Des sondes de contact (telles que Renishaw TP20, BLUM Nano) installées sur la broche de la machine ou sur l'établi détectent automatiquement la position de la pointe de l'outil, et les données sont transmises au système CNC en temps réel pour compensation. La précision peut atteindre ±0,002 mm et le temps de réglage de l'outil n'est que de 10 à 30 secondes, ce qui convient à la production de masse et à l'usinage de haute précision (comme les composants aéronautiques et les instruments de précision). Son principal avantage est sa forte capacité anti-interférence, son absence d'influence du liquide de coupe et des copeaux, et sa grande stabilité.
-
Système de réglage d'outils au laser: Il utilise un faisceau laser pour balayer la pointe de l'outil et réalise des mesures sans contact en détectant l'occlusion et la réflexion du signal laser. La vitesse de mesure est rapide (de l'ordre de la milliseconde) et convient aux micro-outils (tels que les micro-fraises d'un diamètre ≤ 0,1 mm), aux outils de coupe à grande vitesse et aux outils déformables (tels que les outils à parois minces). L'inconvénient est le coût élevé (environ 50 000-150 000 yuans par jeu) et les exigences environnementales strictes (nécessité d'éviter les éclaboussures de liquide de coupe et les interférences avec la poussière).
-
Vision Tool Setting Technology: Capture les images de la pointe de l'outil à l'aide de caméras CCD industrielles et calcule la position de l'outil et les paramètres géométriques à l'aide d'algorithmes de traitement d'images (tels que la détection des arêtes et la correspondance des gabarits). La précision peut atteindre ±0,001 mm, ce qui convient à l'usinage ultra-précis (comme les appareils médicaux et les systèmes micro-électro-mécaniques). Il peut également détecter simultanément l'usure et l'écaillage de l'outil, réalisant ainsi une "mesure et une inspection" intégrées.
-
Technologie de compensation dynamique : Prise en compte des variations d'erreur au cours de l'usinage
Même si la mesure initiale est précise, l'outil produira toujours des erreurs dues à l'usure et à la déformation thermique au cours de l'usinage. La technologie de compensation dynamique est devenue la clé de la résolution de ce problème :
-
Compensation de l'usure: Surveillance en temps réel de l'état de coupe de l'outil grâce à des capteurs d'émission acoustique et des capteurs de force, analyse de la tendance à l'usure et ajustement automatique des valeurs de compensation de la longueur et du rayon. Par exemple, dans l'usinage des blocs cylindres des moteurs automobiles, la compensation de l'usure peut prolonger la durée de vie de l'outil de 25% et améliorer la cohérence des dimensions d'usinage de 40%.
-
Compensation de la déformation thermique: Lorsque la machine fonctionne, l'augmentation de la température de la broche et du banc entraîne une déviation de la position de l'outil (par exemple, l'allongement de la broche entraîne une déviation de l'axe Z). En installant des capteurs de température pour collecter les données de température des pièces clés et en combinant des modèles algorithmiques (tels que les réseaux neuronaux et la régression linéaire) pour corriger en temps réel les paramètres de compensation, les erreurs de déformation thermique peuvent être réduites de plus de 60%.
-
Applications industrielles : Sélection de schémas de mesure dans différents scénarios

L'application de la technologie de mesure de la position de l'outil doit combiner des facteurs tels que les exigences de précision de l'usinage, le lot de production et le budget de coût pour former une solution différenciée :
-
Usinage mécanique général (précision moyenne à faible, petites et moyennes séries)
Caractéristiques du scénario : Divers types de produits, exigences de précision moyennes (±0,01~0,05 mm) et sensibilité aux coûts. Schéma recommandé : Réglage manuel de l'outil + assistance d'un régleur d'outil mécanique, combiné à un étalonnage régulier (1 à 2 fois par équipe). Par exemple, lorsqu'une petite usine de transformation de matériel traite des pièces d'arbre ordinaires, la méthode de coupe d'essai est utilisée pour le réglage de l'outil, combinée à l'étalonnage de la jauge de hauteur, ce qui peut répondre aux exigences de précision de base, et le coût d'investissement de l'équipement est inférieur à 10 000 yuans.
-
Usinage de composants de précision (haute précision, production de masse)
Caractéristiques du scénario : Exigences de haute précision (±0,001~0,005 mm), lots de production importants et nécessité d'assurer la stabilité de l'usinage. Schéma recommandé : Système de réglage de l'outil par palpeur à contact + compensation dynamique de l'usure. Par exemple, lors de l'usinage de pièces en alliage de titane dans le domaine aérospatial, des palpeurs Renishaw sont utilisés pour le réglage de l'outil, combinés à des capteurs d'émission acoustique pour surveiller l'usure, ce qui permet de réaliser un usinage stable continu sur 24 heures et d'augmenter le taux de qualification du produit à plus de 99,5%.
-
Usinage d'ultra-précision (micro-nano précision, matériaux spéciaux)
Caractéristiques du scénario : Exigences de précision extrêmement élevées (≤±0,001mm), matériaux d'usinage spéciaux (tels que la céramique et le saphir) et outils sujets à l'usure et à la déformation. Schéma recommandé : Technologie de réglage des outils par vision + système de réglage des outils par laser + compensation multidimensionnelle. Par exemple, lors de l'usinage d'instruments microchirurgicaux dans l'industrie des dispositifs médicaux, un système de réglage d'outils par vision CCD est utilisé pour détecter la position de la pointe de l'outil, un système de réglage d'outils par laser est utilisé pour surveiller les changements de longueur de l'outil, et une compensation globale est effectuée en combinaison avec des capteurs de température et de force pour garantir une précision d'usinage stable.
-
Lignes de production flexibles (multi-variétés, lots variables)
Caractéristiques du scénario : Changement fréquent de produit, nécessitant un réglage rapide des outils et des paramètres. Schéma recommandé : Système de réglage d'outils entièrement automatique + plateforme de gestion des données IoT. Par exemple, dans la ligne de production flexible de pièces automobiles, le régleur d'outils laser BLUM est utilisé pour réaliser un étalonnage rapide de l'outil (temps de changement et de réglage de l'outil ≤30 secondes), et les données de réglage de l'outil et les données d'usure sont téléchargées sur le cloud pour réaliser une coordination multi-machine, une surveillance à distance et une planification intelligente.
-
Tendances de développement : Orientation de la mise à niveau technologique dans le contexte de la fabrication intelligente
Avec l'intégration en profondeur de l'industrie 4.0, de l'intelligence artificielle et de l'internet des objets, la technologie de mesure de la position des outils évolue vers l'intelligence, l'intégration et la numérisation :
-
Intelligence : Mesures prédictives et rémunération basées sur l'IA
À l'avenir, la mesure de la position de l'outil passera de la "détection passive" à la "prédiction active". Les algorithmes d'IA (tels que l'apprentissage profond et l'apprentissage par renforcement) sont utilisés pour analyser les données historiques de réglage de l'outil, les données d'usure et les paramètres d'usinage, établir un modèle de prédiction de la durée de vie de l'outil, prévoir les tendances d'usure de l'outil à l'avance et optimiser automatiquement les paramètres de compensation et les trajectoires de coupe. Par exemple, le système CNC de nouvelle génération de Siemens a intégré un module de réglage d'outil IA, qui peut ajuster automatiquement la précision du réglage de l'outil et les stratégies de compensation en fonction des matériaux d'usinage et de la vitesse de coupe, améliorant ainsi l'efficacité de l'usinage de plus de 20%.
-
Intégration : Fusion multi-capteurs et interconnexion des équipements
La technologie de fusion multi-capteurs va se généraliser. En intégrant des sondes de contact, des capteurs laser, des capteurs de vision et des capteurs de température, il est possible de réaliser une collecte synchrone et une analyse complète des données multidimensionnelles telles que la position de l'outil, l'usure, la déformation et la température. Parallèlement, le système de réglage des outils sera profondément interconnecté avec les machines-outils, les systèmes MES et les plateformes en nuage pour permettre le partage en temps réel des données de réglage des outils, des données d'usinage et des données relatives à l'état des équipements, ce qui favorisera une production flexible et une planification intelligente.
-
Numérisation : Gestion du cycle de vie complet des données
Les données relatives à la position de l'outil suivront l'ensemble du cycle de vie de l'outil, formant une chaîne de données complète depuis l'étalonnage initial des paramètres de l'outil lorsqu'il est placé dans l'entrepôt, jusqu'à la mesure et la compensation dynamiques pendant l'usinage, et à l'analyse des données d'usure lorsque l'outil est mis au rebut. Grâce à la plateforme de gestion numérique, la traçabilité des paramètres de l'outil, la prédiction de la durée de vie et l'optimisation de l'inventaire peuvent être réalisées, ce qui permet de réduire les coûts et les temps d'arrêt de l'outil. Par exemple, le système de gestion des outils de Fanuc peut surveiller en temps réel l'état d'utilisation de chaque outil, rappeler automatiquement le remplacement de l'outil et réduire les temps d'arrêt de 30%.
-
Le low-cost : Popularisation des technologies haut de gamme
Avec la maturité technologique et la production à grande échelle, le coût des équipements haut de gamme tels que les systèmes de réglage d'outils au laser et les systèmes de réglage d'outils par vision diminuera progressivement et remplacera peu à peu le réglage manuel traditionnel. Dans le même temps, la percée technologique des équipements de réglage d'outils nationaux (comme l'application de puces HiSilicon dans le réglage d'outils par vision) réduira encore les coûts d'approvisionnement des entreprises et favorisera la popularisation de la technologie de mesure de haute précision dans les petites et moyennes entreprises.
-
Suggestions pratiques : Comment les entreprises choisissent et appliquent la technologie de mesure de la position de l'outil
Pour les entreprises manufacturières, le choix d'un système de mesure de la position de l'outil approprié doit suivre les principes de "correspondance précise, de mise en œuvre progressive et d'optimisation continue" :
-
Correspondance exacte avec les exigences: Clarifier les exigences en matière de précision des mesures en fonction de la précision de l'usinage, du lot de production et du type de produit, en évitant la "surconfiguration" ou la "sous-configuration". Par exemple, l'usinage en petites et moyennes séries, de précision moyenne, ne nécessite pas d'investissement dans des systèmes de réglage d'outils laser haut de gamme ; le réglage manuel des outils + l'étalonnage régulier peuvent répondre aux besoins.

-
Accorder de l'importance à la compatibilité des équipements: Lors de la sélection d'un système de réglage d'outils, il convient de tenir compte de la compatibilité avec le système CNC et le système MES de la machine afin d'assurer une transmission fluide des données. Par exemple, les systèmes Fanuc et Siemens doivent sélectionner des palpeurs et des logiciels de réglage d'outils adaptés pour éviter les problèmes de compatibilité.
-
Renforcer la formation du personnel: L'application des systèmes de réglage automatique des outils et des technologies de compensation intelligente exige des opérateurs qu'ils possèdent certaines connaissances professionnelles. Les entreprises doivent renforcer la formation technique afin d'améliorer les capacités des opérateurs en matière de débogage des équipements, d'interprétation des données et de diagnostic des défaillances.
-
Établir des processus normalisés: Formuler des procédures opérationnelles normalisées (POS) pour la mesure de la position de l'outil, y compris l'inspection de l'équipement avant le réglage de l'outil, le réglage des paramètres pendant le réglage de l'outil, la vérification de la précision après le réglage de l'outil et les cycles d'étalonnage réguliers, afin de garantir des processus de mesure normalisés et des données fiables.
-
Optimisation et mise à niveau continues: Améliorer progressivement l'équipement de mesure et les schémas techniques en fonction du développement de l'entreprise et des progrès technologiques. Par exemple, passer du réglage manuel des outils au réglage semi-automatique des outils, puis au réglage entièrement automatique des outils + compensation intelligente, afin d'améliorer en permanence la précision et l'efficacité de l'usinage.