












Im Bereich der Präzisionsfertigung entscheidet die Bearbeitungsgenauigkeit von CNC-Drehmaschinen direkt über die Wettbewerbsfähigkeit der Produkte. Als kritisches Glied im gesamten Bearbeitungsprozess hat die Werkzeugpositionsmessung einen großen Einfluss auf die Bearbeitungsgenauigkeit, die Produktionseffizienz und die Anlagensicherheit. Auf dem Weg von der traditionellen mechanischen Bearbeitung zur intelligenten Fertigung hat sich die Werkzeugpositionsmessung von einer einfachen "Kalibrierung der Werkzeugeinstellung" zu einem integrierten System entwickelt, das Sensortechnologie, Datenalgorithmen und intelligente Steuerung miteinander verbindet und so zu einer zentralen Stütze für die hochwertige Entwicklung der CNC-Bearbeitung wird. In diesem Artikel werden die Schlüsseltechnologien, Mainstream-Methoden und industriellen Anwendungen der Werkzeugpositionsmessung eingehend analysiert und die Entwicklungstrends in der Ära der intelligenten Fertigung untersucht.
-
Technischer Kern: Warum die Messung der Werkzeugposition die "Lebensader" der Präzisionszerspanung ist
Der Zerspanungsprozess einer CNC-Drehmaschine ist im Wesentlichen ein präzises Zusammenspiel zwischen dem Werkzeug und dem Werkstück. Schon geringe Abweichungen in der Werkzeugposition können eine Kettenreaktion auslösen. Ihr Kernwert spiegelt sich in drei Dimensionen wider:
-
Der "Gatekeeper" der Bearbeitungsgenauigkeit
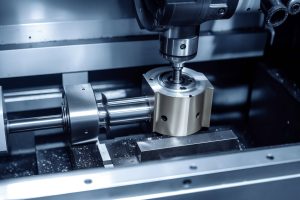
Die Kontrolle der Maßgenauigkeit ist die wichtigste Anforderung bei der CNC-Bearbeitung. Ein Werkzeugkorrekturfehler von nur 0,01 mm kann zu Abweichungen bei den Werkstückabmessungen führen, wie z. B. Fehler bei der Bearbeitung des Außendurchmessers und der Innenbohrung. Die Genauigkeit der Werkzeugradiuskorrektur wirkt sich direkt auf die Bearbeitungspräzision von Konturmerkmalen wie Bögen und Konen aus. Im Formenbau und bei der Bearbeitung von Präzisionsbauteilen kann ein Fehler von 0,005 mm zur Verschrottung des Produkts führen. Darüber hinaus können Abweichungen bei der Werkzeugeinbauhöhe zu Vibrationen oder ungleichmäßigen Schnittkräften führen, was sich auf die Oberflächenrauheit auswirkt, während ungeeignete Winkel der Werkzeuggeometrie zu einer schlechten Spanabfuhr und beschleunigtem Werkzeugverschleiß führen können.
-
Der "Beschützer" der Produktionssicherheit und der Kosten
Die ungenaue Messung der Werkzeugposition ist eine der Hauptursachen für Bearbeitungsunfälle. Eine unzureichende Messung der Werkzeuglänge kann zu Kollisionen zwischen dem Werkzeug und dem Werkstück oder der Vorrichtung führen, was Schäden an der Maschinenspindel und Werkzeugbruch zur Folge hat. Eine falsche Berechnung der Werkzeugauskragung kann zu plötzlichen Änderungen der Schnittkraft führen, die einen Werkzeugbruch und sogar den Auswurf des Werkstücks zur Folge haben können. Eine genaue Messung der Werkzeugposition kann den Ausschuss beim Probeschneiden (insbesondere bei der Bearbeitung von Edelmetallen) reduzieren, den anormalen Werkzeugverschleiß (wie Spitzenausbrüche und erhöhten Flankenverschleiß) verringern, die Werkzeuglebensdauer um mehr als 30% verlängern und die Produktionskosten erheblich senken.
-
Der "Dateneingangspunkt" der intelligenten Fertigung
Vor dem Hintergrund von Industrie 4.0 sind Werkzeugpositionsdaten zu einer zentralen Datenquelle für die intelligente Fertigung geworden. Durch die Erfassung von Daten wie Werkzeugversatz, Verschleiß und thermische Verformung in Echtzeit können eine dynamische Optimierung des Bearbeitungsprozesses, eine Fernüberwachung der Ausrüstung und eine vorausschauende Wartung realisiert werden, die eine Entscheidungshilfe für den effizienten Betrieb flexibler Produktionslinien bieten.
-
Schlüsselparameter und Messprinzipien: Entschlüsselung der zugrundeliegenden Logik der präzisen Messung
Bei der Messung der Werkzeugposition in CNC-Drehmaschinen geht es im Wesentlichen darum, die geometrischen Parameter und die räumliche Position des Werkzeugs genau zu erfassen, und die wichtigsten Parameter und Messprinzipien bilden die Grundlage für eine präzise Bearbeitung.
-
Zentrale Messparameter
Parameter Typ |
Definition |
Dimension des Einflusses |
Anforderung an die Präzision |
Werkzeuglängenversatz (TLO) |
Abstand von der Werkzeugspitze zur Spindelstirnfläche (Richtung Z-Achse) |
Schnitttiefe, axiale Maßgenauigkeit |
±0,002~0,01mm |
Werkzeug-Radius-Korrektur (TRC) |
Bogenradius der Werkzeugspitze (z. B. R-Winkel des Drehwerkzeugs) |
Präzision der Konturbearbeitung |
±0,001~0,005mm |
Werkzeug Geometrische Winkel |
Hauptschneidkantenwinkel, Nebenschneidkantenwinkel, Spanwinkel, usw. |
Schnittkraft, Spanabfuhr, Oberflächenqualität |
Winkelfehler ≤ 0,5° |
Werkzeugverschleiß Betrag |
Verschleißbreite der Werkzeugspitze, Verschleißhöhe der Flanke |
Stabilität der Bearbeitungspräzision, Werkzeugstandzeit |
Erkennungsgenauigkeit ≤ 0,001 mm |
-
Grundlegende Messprinzipien
Das Wesen der Werkzeugpositionsmessung besteht darin, die räumlichen Koordinaten (X-, Z-Achse) der Werkzeugspitze durch Abtastung zu ermitteln, sie mit den im CNC-System voreingestellten theoretischen Koordinaten zu vergleichen, den Abweichungswert zu berechnen und dann eine Kompensation durchzuführen. Seine Kernlogik umfasst:
-
Referenzkalibrierung: Erstellen Sie ein Messkoordinatensystem, indem Sie die Stirnfläche der Maschinenspindel, die Werkbank oder Normteile als Referenz verwenden;
-
Signal-Erfassung: Erfassen Sie das Positionssignal der Werkzeugspitze durch berührende oder berührungslose Sensoren;
-
Datenverarbeitung: Umwandlung der Sensorsignale in digitale Koordinaten und Berechnung von Offsetwerten und Kompensationsbeträgen;
-
System-Integration: Rückmeldung der Messergebnisse an das CNC-System in Echtzeit zur dynamischen Anpassung der Schneidbahn.

III. Mainstream-Messmethoden: Technologische Entwicklung von der traditionellen manuellen zur intelligenten automatischen Messung
Mit der Entwicklung der CNC-Technologie haben die Methoden zur Messung der Werkzeugposition ein abgestuftes System von "manuell-halbautomatisch-vollautomatisch" gebildet. Verschiedene Methoden sind für unterschiedliche Bearbeitungsszenarien und Präzisionsanforderungen geeignet:
-
Traditionelle manuelle Werkzeugeinstellung: Grundlegende Option für Low-Cost-Szenarien
-
Probeschneiden Methode: Schneiden Sie die Oberfläche des Werkstücks leicht an, messen Sie die Schnitttiefe und geben Sie den Offset-Wert manuell in das CNC-System ein. Vorteile: Einfache Bedienung, keine zusätzliche Ausrüstung erforderlich. Benachteiligungen: Abhängig von der Erfahrung des Bedieners, geringe Effizienz (5-10 Minuten pro Werkzeugeinstellung) und begrenzte Präzision (ca. ±0,02 mm), was auch zu Ausschuss beim Probeschnitt führt.
-
Mechanische Methode mit Hilfe von Einrichtern: Verwenden Sie Hilfsmittel wie Höhenmessgeräte und Werkzeugeinstellblöcke, um die Werkzeugspitze zu kontaktieren und die Koordinatendaten manuell zu erfassen. Im Vergleich zum Probeschneiden ist die Genauigkeit besser (±0,01 mm), aber es gibt immer noch menschliche Fehler, so dass diese Methode für die Produktion kleiner und mittlerer Serien geeignet ist.
-
Automatische Werkzeugeinstellungstechnologie: Mainstream-Lösung für die moderne Präzisionszerspanung
Mit den Vorteilen hoher Präzision und hoher Effizienz ist die automatische Werkzeugeinstellung zu einer Standardkonfiguration für CNC-Drehmaschinen der mittleren bis oberen Leistungsklasse geworden, die hauptsächlich drei Typen umfasst:
-
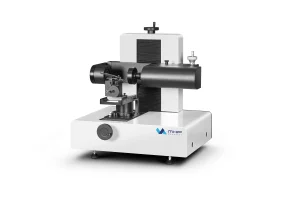
Kontaktstift-Werkzeugeinstellung: An der Maschinenspindel oder Werkbank installierte Messtaster (z. B. Renishaw TP20, BLUM Nano) erfassen automatisch die Position der Werkzeugspitze, und die Daten werden in Echtzeit zur Kompensation an das CNC-System übertragen. Die Präzision kann ±0,002 mm erreichen, und die Werkzeugeinstellzeit beträgt nur 10-30 Sekunden, was für die Massenproduktion und die Hochpräzisionsbearbeitung (z. B. Luftfahrtkomponenten und Präzisionsinstrumente) geeignet ist. Sein Hauptvorteil ist die starke Anti-Interferenz-Fähigkeit, nicht durch Schneidflüssigkeit und Späne beeinträchtigt, und hohe Stabilität.
-
Laser-Werkzeugeinstellsystem: Verwendet einen Laserstrahl, um die Werkzeugspitze abzutasten, und führt eine berührungslose Messung durch, indem es die Verdeckung und Reflexion des Lasersignals erkennt. Es hat eine hohe Messgeschwindigkeit (Millisekunden) und eignet sich für Mikrowerkzeuge (wie Mikrofräser mit einem Durchmesser von ≤ 0,1 mm), Hochgeschwindigkeitsschneidwerkzeuge und verformbare Werkzeuge (wie dünnwandige Werkzeuge). Der Nachteil sind die hohen Kosten (ca. 50.000-150.000 Yuan pro Satz) und die strengen Umweltanforderungen (Vermeidung von Schneidflüssigkeitsspritzern und Staubinterferenzen).
-
Vision Tool Setting Technologie: Erfasst Bilder von Werkzeugspitzen auf der Grundlage industrieller CCD-Kameras und berechnet Werkzeugposition und geometrische Parameter in Kombination mit Bildverarbeitungsalgorithmen (z. B. Kantenerkennung und Template Matching). Die Genauigkeit kann ±0,001 mm erreichen, was für die Ultrapräzisionsbearbeitung geeignet ist (z. B. medizinische Geräte und mikroelektromechanische Systeme). Es kann auch gleichzeitig Werkzeugverschleiß und Ausbrüche erkennen und so eine integrierte "Messung und Inspektion" realisieren.
-
Dynamische Kompensationstechnologie: Berücksichtigung von Fehleränderungen während der Bearbeitung
Selbst wenn die anfängliche Messung genau ist, wird das Werkzeug aufgrund von Verschleiß und thermischer Verformung während der Bearbeitung immer noch Fehler produzieren. Die dynamische Kompensationstechnologie ist der Schlüssel zur Lösung dieses Problems:
-
Kompensation von Verschleiß: Echtzeit-Überwachung des Werkzeugschneidezustands durch Schallemissionssensoren und Kraftsensoren, Analyse des Verschleißtrends und automatische Anpassung der Längen- und Radiuskompensationswerte. Bei der Bearbeitung von Zylinderblöcken von Automotoren kann die Verschleißkompensation beispielsweise die Werkzeuglebensdauer um 25% verlängern und die Konsistenz der Bearbeitungsmaße um 40% verbessern.
-
Thermische Verformungskompensation: Wenn die Maschine läuft, verursacht der Temperaturanstieg der Spindel und des Bettes eine Abweichung der Werkzeugposition (z. B. verursacht die Spindelverlängerung eine Abweichung der Z-Achse). Durch die Installation von Temperatursensoren zur Erfassung der Temperaturdaten der wichtigsten Teile und die Kombination von Algorithmusmodellen (wie neuronale Netze und lineare Regression) zur Echtzeitkorrektur der Kompensationsparameter können thermische Verformungsfehler um mehr als 60% reduziert werden.
-
Industrielle Anwendungen: Auswahl von Messverfahren in verschiedenen Szenarien

Bei der Anwendung der Technologie zur Messung der Werkzeugposition müssen Faktoren wie die Anforderungen an die Bearbeitungsgenauigkeit, das Produktionslos und das Kostenbudget kombiniert werden, um eine differenzierte Lösung zu finden:
-
Allgemeine mechanische Bearbeitung (mittlere bis niedrige Präzision, kleine und mittlere Serien)
Merkmale des Szenarios: Unterschiedliche Produkttypen, mittlere Genauigkeitsanforderungen (±0,01~0,05mm) und Kostensensibilität. Empfohlenes Schema: Manuelle Werkzeugeinstellung + Unterstützung durch mechanische Werkzeugeinrichter, kombiniert mit regelmäßiger Kalibrierung (1-2 Mal pro Schicht). Wenn z.B. eine kleine Eisenwarenfabrik gewöhnliche Wellenteile bearbeitet, wird die Methode des Probeschneidens für die Werkzeugeinstellung in Kombination mit der Kalibrierung des Höhenmessgeräts verwendet, wodurch die grundlegenden Präzisionsanforderungen erfüllt werden können und die Investitionskosten für die Ausrüstung weniger als 10.000 Yuan betragen.
-
Bearbeitung von Präzisionsbauteilen (Hochpräzision, Massenproduktion)
Merkmale des Szenarios: Hohe Präzisionsanforderungen (±0,001~0,005mm), große Produktionschargen und die Notwendigkeit, eine stabile Bearbeitung zu gewährleisten. Empfohlenes Schema: Messtaster-Werkzeugeinstellsystem + dynamische Verschleißkompensation. Bei der Bearbeitung von Teilen aus Titanlegierungen in der Luft- und Raumfahrt werden beispielsweise Messtaster von Renishaw für die Werkzeugeinstellung verwendet, kombiniert mit akustischen Emissionssensoren zur Überwachung des Verschleißes, wodurch eine stabile 24-Stunden-Bearbeitung realisiert werden kann und die Produktqualifikationsrate auf mehr als 99,5% erhöht wird.
-
Ultrapräzisionsbearbeitung (Mikro-Nano-Präzision, spezielle Materialien)
Merkmale des Szenarios: Extrem hohe Präzisionsanforderungen (≤±0,001 mm), spezielle Bearbeitungsmaterialien (wie Keramik und Saphir) und verschleiß- und verformungsanfällige Werkzeuge. Empfohlenes Schema: Vision-Werkzeugeinstelltechnik + Laser-Werkzeugeinstellsystem + mehrdimensionale Kompensation. Bei der Bearbeitung von mikrochirurgischen Instrumenten in der Medizintechnik wird beispielsweise ein CCD-Vision-Werkzeugeinstellsystem verwendet, um die Position der Werkzeugspitze zu erkennen, ein Laser-Werkzeugeinstellsystem wird zur Überwachung von Änderungen der Werkzeuglänge eingesetzt, und eine umfassende Kompensation wird in Kombination mit Temperatur- und Kraftsensoren durchgeführt, um eine stabile Bearbeitungspräzision zu gewährleisten.
-
Flexible Produktionslinien (Multi-Variety, Variable Batch)
Merkmale des Szenarios: Häufige Produktwechsel, die eine schnelle Werkzeugeinstellung und Parameteranpassung erfordern. Empfohlenes Schema: Vollautomatisches Werkzeugeinstellsystem + IoT-Datenverwaltungsplattform. In der flexiblen Produktionslinie für Autoteile wird beispielsweise das BLUM-Laser-Einstellgerät zur schnellen Werkzeugkalibrierung eingesetzt (Werkzeugwechsel und -einstellzeit ≤30 Sekunden), und die Werkzeugeinstell- und Verschleißdaten werden in die Cloud hochgeladen, um die Koordination mehrerer Maschinen, die Fernüberwachung und die intelligente Planung zu realisieren.
-
Entwicklungstrends: Technologie-Upgrade vor dem Hintergrund der intelligenten Fertigung
Mit der tiefgreifenden Integration von Industrie 4.0, künstlicher Intelligenz und dem Internet der Dinge entwickelt sich die Technologie zur Messung der Werkzeugposition in Richtung Intelligenz, Integration und Digitalisierung:
-
Intelligenz: KI-gesteuerte prädiktive Messung und Kompensation
In Zukunft wird sich die Messung der Werkzeugposition von der "passiven Erkennung" zur "aktiven Vorhersage" verlagern. KI-Algorithmen (wie Deep Learning und Reinforcement Learning) werden eingesetzt, um historische Werkzeugeinstellungsdaten, Verschleißdaten und Bearbeitungsparameter zu analysieren, ein Modell zur Vorhersage der Werkzeuglebensdauer zu erstellen, Trends zum Werkzeugverschleiß im Voraus zu prognostizieren und automatisch Kompensationsparameter und Schnittwege zu optimieren. Das CNC-System der neuen Generation von Siemens hat beispielsweise ein KI-Modul für die Werkzeugeinstellung integriert, das die Präzision der Werkzeugeinstellung und die Kompensationsstrategien automatisch an das zu bearbeitende Material und die Schnittgeschwindigkeit anpassen kann, wodurch die Bearbeitungseffizienz um mehr als 20% verbessert wird.
-
Integration: Multi-Sensor-Fusion und Zusammenschaltung von Geräten
Die Multi-Sensor-Fusionstechnologie wird sich durchsetzen. Durch die Integration von Messtastern, Lasersensoren, Bildverarbeitungssensoren und Temperatursensoren kann eine synchrone Erfassung und umfassende Analyse von mehrdimensionalen Daten wie Werkzeugposition, Verschleiß, Verformung und Temperatur realisiert werden. Gleichzeitig wird das Werkzeugeinstellsystem eng mit Werkzeugmaschinen, MES-Systemen und Cloud-Plattformen vernetzt, um die gemeinsame Nutzung von Werkzeugeinstelldaten, Bearbeitungsdaten und Gerätestatusdaten in Echtzeit zu ermöglichen und so eine flexible Produktion und intelligente Planung zu unterstützen.
-
Digitalisierung: Datenmanagement über den gesamten Lebenszyklus
Die Werkzeugpositionsdaten durchlaufen den gesamten Lebenszyklus des Werkzeugs und bilden eine vollständige Datenkette von der anfänglichen Parameterkalibrierung des Werkzeugs bei der Einlagerung über die dynamische Messung und Kompensation während der Bearbeitung bis hin zur Analyse der Verschleißdaten, wenn das Werkzeug verschrottet wird. Durch die digitale Verwaltungsplattform können die Rückverfolgbarkeit der Werkzeugparameter, die Vorhersage der Lebensdauer und die Optimierung des Lagerbestands realisiert werden, wodurch Werkzeugkosten und Ausfallzeiten reduziert werden. So kann das Fanuc-Werkzeugverwaltungssystem beispielsweise den Einsatzstatus jedes Werkzeugs in Echtzeit überwachen, automatisch an den Austausch des Werkzeugs erinnern und die Ausfallzeiten um 30% reduzieren.
-
Kostengünstig: Popularisierung von High-End-Technologien
Mit zunehmender technologischer Reife und Großserienproduktion werden die Kosten für High-End-Geräte wie Laser-Einstellgeräte und Bildverarbeitungssysteme allmählich sinken und die traditionelle manuelle Werkzeugeinstellung nach und nach ersetzen. Gleichzeitig wird der technologische Durchbruch inländischer Werkzeugeinstellgeräte (z. B. die Verwendung von HiSilicon-Chips bei der visuellen Werkzeugeinstellung) die Beschaffungskosten der Unternehmen weiter senken und die Verbreitung der hochpräzisen Messtechnik in kleinen und mittleren Unternehmen fördern.
-
Praktische Ratschläge: Wie Unternehmen Werkzeugpositionsmesstechnik auswählen und anwenden
Für Fertigungsunternehmen sollte die Wahl eines geeigneten Werkzeugmesssystems den Grundsätzen "genaue Anpassung, schrittweise Umsetzung und kontinuierliche Optimierung" folgen:
-
Genaue Abstimmung der Anforderungen: Klären Sie die Anforderungen an die Messgenauigkeit je nach Bearbeitungspräzision, Produktionslos und Produkttyp und vermeiden Sie eine "Über-" oder "Unterkonfiguration". Zum Beispiel erfordert die Bearbeitung kleiner und mittlerer Serien mit mittlerer bis geringer Präzision keine Investitionen in High-End-Laser-Werkzeugeinstellsysteme; manuelle Werkzeugeinstellung und regelmäßige Kalibrierung können den Anforderungen genügen.

-
Kompatibilität der Ausrüstung wichtig nehmen: Bei der Auswahl eines Werkzeugeinstellsystems muss die Kompatibilität mit dem CNC-System und dem MES-System der Maschine berücksichtigt werden, um eine reibungslose Datenübertragung zu gewährleisten. Bei Fanuc- und Siemens-Systemen müssen zum Beispiel geeignete Messtaster und Werkzeugeinstellsoftware ausgewählt werden, um Kompatibilitätsprobleme zu vermeiden.
-
Verstärkung der Personalausbildung: Die Anwendung von automatischen Werkzeugeinstellsystemen und intelligenten Kompensationstechnologien erfordert von den Bedienern bestimmte Fachkenntnisse. Die Unternehmen sollten die technische Ausbildung verstärken, um die Fähigkeiten der Bediener bei der Fehlersuche, der Datenauswertung und der Fehlerdiagnose zu verbessern.
-
Standardisierte Prozesse einführen: Formulierung standardisierter Betriebsverfahren (SOP) für die Messung der Werkzeugposition, einschließlich der Überprüfung der Ausrüstung vor der Werkzeugeinstellung, der Parametereinstellung während der Werkzeugeinstellung, der Präzisionsprüfung nach der Werkzeugeinstellung und regelmäßiger Kalibrierungszyklen, um standardisierte Messprozesse und zuverlässige Daten zu gewährleisten.
-
Kontinuierliche Optimierung und Aktualisierung: Schrittweise Verbesserung der Messgeräte und der technischen Systeme entsprechend der Unternehmensentwicklung und dem technologischen Fortschritt. Zum Beispiel: Übergang von der manuellen Werkzeugeinstellung zur halbautomatischen Werkzeugeinstellung und dann zur vollautomatischen Werkzeugeinstellung mit intelligenter Kompensation, um eine kontinuierliche Verbesserung der Bearbeitungspräzision und Effizienz zu erreichen.