












В сфере точного производства точность обработки на токарных станках с ЧПУ напрямую определяет конкурентоспособность продукции. Являясь важнейшим звеном всего процесса обработки, измерение положения инструмента оказывает глубокое влияние на точность обработки, эффективность производства и безопасность оборудования. От традиционной механической обработки к трансформации интеллектуального производства измерение положения инструмента превратилось из простой "калибровки установки инструмента" в интегрированную систему, которая сочетает в себе сенсорные технологии, алгоритмы данных и интеллектуальное управление, становясь основной поддержкой для высококачественного развития обработки на станках с ЧПУ. В этой статье будет проведен глубокий анализ ключевых технологий, основных методов и промышленных применений измерения положения инструмента, а также рассмотрены тенденции его развития в эпоху интеллектуального производства.
-
Техническое ядро: Почему измерение положения инструмента является "спасательным кругом" прецизионной обработки
Процесс резания на токарном станке с ЧПУ - это, по сути, точное взаимодействие инструмента и заготовки. Даже незначительные отклонения в положении инструмента могут вызвать цепную реакцию. Его основная ценность отражена в трех измерениях:
-
Привратник" точности обработки
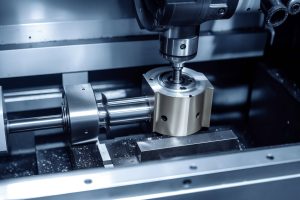
Контроль точности размеров - основное требование к обработке с ЧПУ. Ошибка смещения инструмента всего на 0,01 мм может привести к отклонениям в размерах заготовки, например, к ошибкам при обработке наружного диаметра и внутреннего отверстия. Точность компенсации радиуса инструмента напрямую влияет на точность обработки контурных элементов, таких как дуги и конусы. При изготовлении пресс-форм и обработке прецизионных деталей ошибка в 0,005 мм может привести к браку. Кроме того, отклонения в высоте установки инструмента могут вызвать вибрацию или неравномерность сил резания, что влияет на шероховатость поверхности, а неправильные геометрические углы инструмента могут привести к плохому отводу стружки и ускоренному износу инструмента.
-
"Защитник" безопасности производства и затрат
Неточное измерение положения инструмента является одной из основных причин несчастных случаев при обработке. Недостаточное измерение длины инструмента может привести к столкновению инструмента с заготовкой или приспособлением, что приведет к повреждению шпинделя станка и поломке инструмента. Неправильный расчет свеса инструмента может вызвать резкое изменение силы резания, что приведет к поломке инструмента и даже к вылету заготовки. Точное измерение положения инструмента позволяет сократить отходы пробного резания (особенно при обработке драгоценных металлов), уменьшить ненормальный износ инструмента (например, скол вершины и повышенный износ боковой поверхности), увеличить срок службы инструмента более чем на 30% и значительно снизить производственные затраты.
-
Точка входа данных в интеллектуальное производство
На фоне развития Индустрии 4.0 данные о положении инструмента стали основным источником информации для интеллектуального производства. Собирая в режиме реального времени такие данные, как смещение инструмента, износ и тепловая деформация, можно реализовать динамическую оптимизацию процесса обработки, удаленный мониторинг оборудования и предиктивное обслуживание, обеспечивая поддержку принятия решений для эффективной работы гибких производственных линий.
-
Ключевые параметры и принципы измерения: Расшифровка логики, лежащей в основе точных измерений
Измерение положения инструмента в токарных станках с ЧПУ включает в себя точную фиксацию геометрических параметров и пространственного положения инструмента, а основные параметры и принципы измерения составляют основу точной обработки.
-
Основные параметры измерения
Тип параметра |
Определение |
Измерение влияния |
Требование к точности |
Смещение длины инструмента (TLO) |
Расстояние от вершины инструмента до торцевой поверхности шпинделя (направление оси Z) |
Глубина резания, точность осевых размеров |
±0,002~0,01 мм |
Компенсация радиуса инструмента (TRC) |
Радиус дуги наконечника инструмента (например, R-угол токарного резца) |
Точность обработки контуров |
±0,001~0,005 мм |
Инструмент Геометрические углы |
Главный угол режущей кромки, малый угол режущей кромки, угол грабли и т.д. |
Сила резания, удаление стружки, качество поверхности |
Погрешность угла ≤ 0,5° |
Величина износа инструмента |
Ширина износа наконечника инструмента, величина износа боковой поверхности |
Стабильность точности обработки, стойкость инструмента |
Точность обнаружения ≤ 0,001 мм |
-
Основные принципы измерений
Суть измерения положения инструмента заключается в получении пространственных координат (по осям X, Z) вершины инструмента с помощью сенсорной технологии, сравнении их с теоретическими координатами, заданными в системе ЧПУ, вычислении величины отклонения и последующей компенсации. Логика работы системы включает в себя:
-
Эталонная калибровка: Установите систему координат измерения, используя в качестве эталонов торцевую поверхность шпинделя станка, верстак или стандартные детали;
-
Сбор сигнала: Захват сигнала о положении наконечника инструмента с помощью контактных или бесконтактных датчиков;
-
Обработка данных: Преобразование сигналов датчиков в цифровые координаты и расчет величин смещения и компенсации;
-
Системная интеграция: Обратная связь результатов измерений с системой ЧПУ в режиме реального времени для динамической корректировки траектории резания.

III. Основные методы измерения: Технологическая эволюция от традиционных ручных до интеллектуальных автоматических
С развитием технологии ЧПУ методы измерения положения инструмента сформировали градиентную систему "ручной-полуавтоматический-полный автоматический". Различные методы подходят для разных сценариев обработки и требований к точности:
-
Традиционная ручная настройка инструмента: Базовый вариант для недорогих сценариев
-
Метод пробной резки: Легко разрезать поверхность заготовки, измерить глубину резания и вручную ввести значение смещения в систему ЧПУ. Преимущества: Простота работы, не требуется дополнительного оборудования. Недостатки: Зависит от опыта оператора, низкая эффективность (5-10 минут на настройку инструмента), ограниченная точность (около ±0,02 мм), что также приводит к отходам при пробной резке.
-
Механический метод с помощью наладчика инструментов: Используйте такие инструменты, как измерители высоты и блоки для установки инструмента, чтобы связаться с кончиком инструмента и вручную записать координатные данные. По сравнению с методом пробного резания точность повышается (±0,01 мм), но человеческий фактор все равно присутствует, что делает его подходящим для мелкосерийного и среднесерийного производства.
-
Технология автоматической установки инструмента: Основное решение для современной прецизионной обработки
Благодаря таким преимуществам, как высокая точность и эффективность, технология автоматической настройки инструмента стала стандартной конфигурацией для токарных станков с ЧПУ среднего и высшего класса, в основном включающей три типа:
-
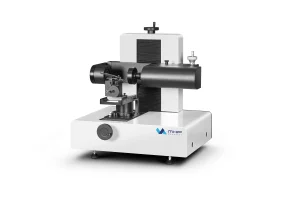
Настройка инструмента для контактного зонда: Контактные датчики (например, Renishaw TP20, BLUM Nano), установленные на шпинделе станка или верстаке, автоматически определяют положение наконечника инструмента, и данные передаются в систему ЧПУ в режиме реального времени для компенсации. Точность может достигать ±0,002 мм, а время настройки инструмента составляет всего 10-30 секунд, что подходит для массового производства и высокоточной обработки (например, авиационных компонентов и точных приборов). Его основное преимущество - сильная защита от помех, отсутствие влияния режущей жидкости и стружки, а также высокая стабильность.
-
Лазерная система настройки инструмента: Использует лазерный луч для сканирования кончика инструмента и осуществляет бесконтактное измерение путем обнаружения окклюзии и отражения лазерного сигнала. Он имеет высокую скорость измерения (уровень миллисекунд) и подходит для микроинструментов (таких как микрофрезы диаметром ≤ 0,1 мм), высокоскоростных режущих инструментов и деформируемых инструментов (таких как тонкостенные инструменты). Недостатком является высокая стоимость (около 50 000-150 000 юаней за комплект) и жесткие экологические требования (необходимо исключить разбрызгивание смазочно-охлаждающей жидкости и пылевые помехи).
-
Технология настройки инструмента Vision: Захват изображений кончика инструмента на основе промышленных CCD-камер, расчет положения инструмента и геометрических параметров в сочетании с алгоритмами обработки изображений (например, обнаружение краев и сопоставление шаблонов). Точность может достигать ±0,001 мм, что подходит для сверхточной обработки (например, медицинских приборов и микроэлектромеханических систем). Он также может одновременно определять износ инструмента и сколы, реализуя интегрированную функцию "измерения и контроля".
-
Технология динамической компенсации: Устранение изменений погрешности в процессе обработки
Даже если первоначальные измерения точны, инструмент все равно будет давать погрешности из-за износа и тепловой деформации в процессе обработки. Технология динамической компенсации стала ключом к решению этой проблемы:
-
Компенсация износа: В режиме реального времени отслеживает состояние резания инструмента с помощью датчиков акустической эмиссии и датчиков силы, анализирует тенденцию износа и автоматически регулирует значения компенсации длины и радиуса. Например, при обработке блоков цилиндров автомобильных двигателей компенсация износа может продлить срок службы инструмента на 25% и улучшить согласованность размеров обработки на 40%.
-
Компенсация тепловых деформаций: Когда станок работает, повышение температуры шпинделя и станины приводит к отклонению положения инструмента (например, удлинение шпинделя вызывает отклонение по оси Z). Установка температурных датчиков для сбора данных о температуре ключевых деталей и комбинирование алгоритмических моделей (таких как нейронные сети и линейная регрессия) для корректировки параметров компенсации в реальном времени позволяет снизить погрешность тепловой деформации более чем на 60%.
-
Промышленные приложения: Выбор схемы измерения в различных сценариях

Применение технологии измерения положения инструмента должно сочетать такие факторы, как требования к точности обработки, серийность производства и бюджет затрат, чтобы сформировать дифференцированное решение:
-
Общая механическая обработка (средняя и низкая точность, малые и средние партии)
Характеристики сценария: Различные типы продукции, средние требования к точности (±0,01~0,05 мм) и чувствительность к стоимости. Рекомендуемая схема: Ручная настройка инструмента + помощь механического наладчика в сочетании с регулярной калибровкой (1-2 раза в смену). Например, на небольшом заводе по производству фурнитуры для обработки обычных деталей вала используется метод пробного резания для настройки инструмента в сочетании с калибровкой по высотомеру, что позволяет удовлетворить основные требования к точности, а стоимость инвестиций в оборудование составляет менее 10 000 юаней.
-
Прецизионная обработка деталей (высокая точность, серийное производство)
Характеристики сценария: Высокие требования к точности (±0,001~0,005 мм), большие производственные партии, необходимость обеспечения стабильности обработки. Рекомендуемая схема: Система контактной настройки инструмента + динамическая компенсация износа. Например, при обработке деталей из титановых сплавов в аэрокосмической отрасли для настройки инструмента используются контактные датчики Renishaw в сочетании с датчиками акустической эмиссии для контроля износа, что позволяет обеспечить круглосуточную непрерывную стабильную обработку, а коэффициент квалификации продукции повышается до более чем 99,5%.
-
Сверхточная обработка (микро-нано точность, специальные материалы)
Характеристики сценария: Чрезвычайно высокие требования к точности (≤±0,001 мм), специальные материалы для обработки (такие как керамика и сапфир), инструменты подвержены износу и деформации. Рекомендуемая схема: Технология визуальной настройки инструмента + лазерная система настройки инструмента + многомерная компенсация. Например, при обработке микрохирургических инструментов в медицинской промышленности для обеспечения стабильной точности обработки используется система визуальной настройки инструмента CCD для определения положения кончика инструмента, лазерная система настройки инструмента для контроля изменения длины инструмента, а также комплексная компенсация в сочетании с датчиками температуры и силы.
-
Гибкие производственные линии (многовариантные, с переменной партией)
Характеристики сценария: Частая смена продукции, требующая быстрой настройки инструмента и регулировки параметров. Рекомендуемая схема: Полностью автоматическая система настройки инструмента + платформа управления данными IoT. Например, в гибкой производственной линии автозапчастей используется лазерный станок BLUM для быстрой калибровки инструмента (время смены и настройки инструмента ≤30 секунд), а данные о настройке инструмента и данные об износе загружаются в облако для координации работы нескольких станков, удаленного мониторинга и интеллектуального планирования.
-
Тенденции развития: Направление технологического обновления на фоне интеллектуального производства
Благодаря глубокой интеграции Индустрии 4.0, искусственного интеллекта и Интернета вещей технология измерения положения инструмента развивается в направлении интеллектуализации, интеграции и оцифровки:
-
Интеллект: Предиктивные измерения и компенсация на основе искусственного интеллекта
В будущем измерение положения инструмента перейдет от "пассивного обнаружения" к "активному прогнозированию". Алгоритмы искусственного интеллекта (такие как глубокое обучение и обучение с подкреплением) используются для анализа исторических данных о настройке инструмента, данных об износе и параметрах обработки, создания модели прогнозирования срока службы инструмента, заблаговременного прогнозирования тенденций износа инструмента и автоматической оптимизации параметров компенсации и траекторий резания. Например, в систему ЧПУ нового поколения Siemens интегрирован модуль настройки инструмента с искусственным интеллектом, который может автоматически регулировать точность настройки инструмента и стратегии компенсации в зависимости от обрабатываемых материалов и скорости резания, повышая эффективность обработки более чем на 20%.
-
Интеграция: Объединение нескольких датчиков и взаимосвязь оборудования
Технология слияния нескольких датчиков станет основной. Благодаря интеграции контактных датчиков, лазерных датчиков, датчиков технического зрения и температурных датчиков можно будет осуществлять синхронный сбор и всесторонний анализ многомерных данных, таких как положение инструмента, износ, деформация и температура. В то же время система настройки инструмента будет глубоко взаимосвязана со станками, MES-системами и облачными платформами для обмена в реальном времени данными о настройке инструмента, данными об обработке и данными о состоянии оборудования, поддерживая гибкое производство и интеллектуальное планирование.
-
Оцифровка: Управление данными на протяжении всего жизненного цикла
Данные о положении инструмента проходят через весь жизненный цикл инструмента, образуя полную цепочку данных от первоначальной калибровки параметров инструмента при его помещении на склад до динамических измерений и компенсации в процессе обработки и анализа данных об износе при утилизации инструмента. Благодаря цифровой платформе управления можно отслеживать параметры инструмента, прогнозировать срок службы и оптимизировать запасы, сокращая расходы на инструмент и время простоя. Например, система управления инструментами Fanuc может в режиме реального времени отслеживать состояние использования каждого инструмента, автоматически напоминать о его замене и сокращать время простоя на 30%.
-
Недорого: Популяризация высокотехнологичных технологий
С развитием технологий и крупномасштабного производства стоимость высокотехнологичного оборудования, такого как лазерные наладчики и системы визуальной настройки инструмента, будет постепенно снижаться и постепенно вытеснять традиционную ручную настройку инструмента. В то же время технологический прорыв в отечественном оборудовании для наладки инструмента (например, применение чипов HiSilicon в системе визуальной настройки инструмента) приведет к дальнейшему снижению стоимости закупок предприятий и будет способствовать популяризации высокоточных измерительных технологий на малых и средних предприятиях.
-
Практические предложения: Как предприятиям выбрать и применить технологию измерения положения инструмента
Для производственных предприятий выбор подходящей схемы измерения положения инструмента должен соответствовать принципам "точного подбора, поэтапного внедрения и непрерывной оптимизации":
-
Точное соответствие требованиям: Уточните требования к точности измерений в зависимости от точности обработки, партии продукции и типа изделия, избегая "чрезмерной" или "недостаточной" настройки. Например, мелкосерийная и среднесерийная обработка со средней точностью не требует инвестиций в высокотехнологичные лазерные системы настройки инструмента; ручная настройка инструмента + регулярная калибровка могут удовлетворить потребности.

-
Придавайте большое значение совместимости оборудования: При выборе системы настройки инструмента учитывайте совместимость с системой ЧПУ станка и системой MES, чтобы обеспечить бесперебойную передачу данных. Например, для систем Fanuc и Siemens необходимо выбрать подходящие датчики и программное обеспечение для настройки инструмента, чтобы избежать проблем с совместимостью.
-
Усилить подготовку персонала: Применение систем автоматической настройки инструмента и интеллектуальных технологий компенсации требует от операторов определенных профессиональных знаний. Предприятиям следует усилить техническое обучение, чтобы повысить квалификацию операторов в области отладки оборудования, интерпретации данных и диагностики неисправностей.
-
Создание стандартизированных процессов: Разработать стандартизированные рабочие процедуры (SOP) для измерения положения инструмента, включая проверку оборудования перед настройкой инструмента, настройку параметров во время настройки инструмента, проверку точности после настройки инструмента и регулярные циклы калибровки, чтобы обеспечить стандартизацию процессов измерения и достоверность данных.
-
Постоянная оптимизация и модернизация: Постепенно модернизируйте измерительное оборудование и технические схемы по мере развития предприятия и технологического прогресса. Например, переход от ручной настройки инструмента к полуавтоматической настройке инструмента, затем к полностью автоматической настройке инструмента + интеллектуальная компенсация, чтобы реализовать непрерывное улучшение точности и эффективности обработки.