El mecanizado moderno de metales ha pasado del tradicional "corte-formado" de un solo proceso a un sofisticado sistema que integra "procesos diversificados + control inteligente". Esta evolución abarca todo el flujo de trabajo, desde el procesamiento de la materia prima hasta la producción de componentes de alta precisión. El control dimensional es un elemento crítico que garantiza que la precisión satisfaga las exigentes demandas de industrias como la aeroespacial, la de semiconductores y la de automoción mediante un sistema de bucle cerrado de "diseño de procesos - supervisión en tiempo real - compensación de errores". Este documento explora este tema a través de cuatro áreas clave: clasificación de procesos, tecnologías básicas, sistemas de control dimensional y aplicaciones industriales.
1. Procesos modernos de mecanizado de metales: Vías técnicas y aplicaciones diversificadas
Los procesos de mecanizado de metales se clasifican según tres principios básicos: arranque de material, conformado de material y unión de material. Cada proceso ofrece soluciones a medida basadas en el tipo de metal (por ejemplo, acero, aluminio, aleaciones de titanio), la geometría del componente (por ejemplo, piezas de paredes finas o curvas complejas) y los requisitos de precisión (por ejemplo, grados de tolerancia IT5-IT12).
1.1 Procesos de arranque de material: Corte de alta precisión y rectificado eficaz
Estos procesos dan forma a los componentes eliminando el exceso de material, equilibrando la eficacia y la precisión mediante interacciones controladas entre la herramienta y la pieza. Entre los procesos clave se incluyen:
1.1.1 Fresado CNC
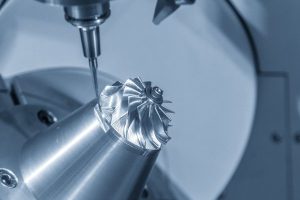
- Principio: Los sistemas multieje (3-5 ejes) accionan fresas giratorias para mecanizar superficies planas, curvas o estructuras irregulares.
- Parámetros clave: Velocidad del husillo (5.000-20.000 rpm), avance (50-5.000 mm/min), profundidad de corte (0,1-10 mm).
- Gama de precisión: El fresado CNC estándar alcanza tolerancias IT7-IT8 (±0,01-±0,05 mm); los sistemas avanzados (por ejemplo, la serie DMG MORI DMC) alcanzan IT5-IT6 (±0,001-±0,005 mm).
- Aplicaciones: Componentes complejos como bloques de motor de automóviles, piezas estructurales aeroespaciales y cavidades de moldes.
1.1.2 Torneado CNC
- Principio: Combina la rotación de la pieza con el avance lineal de la herramienta para el mecanizado de piezas rotacionalmente simétricas (por ejemplo, ejes, discos).
- Avances: Los sistemas de torneado y fresado de materiales compuestos (por ejemplo, Mazak INTEGREX) integran el torneado, el fresado y el taladrado, minimizando los errores de sujeción.
- Precisión: Error de redondez ≤0,001 mm, cilindricidad ≤0,002 mm/m, ideal para ejes de precisión (por ejemplo, husillos de motor, núcleos de válvulas hidráulicas).
1.1.3 Rectificado
- Principio: Las herramientas abrasivas (por ejemplo, muelas abrasivas, muelas de diamante) realizan cortes de microborde para el acabado de superficies de ultraprecisión.
- Subtipos:
- Rectificado cilíndrico exterior: Consigue una tolerancia de ±0,0005 mm en las superficies exteriores del eje.
- Rectificado de superficies: Garantiza una planitud ≤0,001 mm/1000 mm para placas de precisión (por ejemplo, mesas de máquinas herramienta).
- Molienda de formas: Mecaniza perfiles complejos (por ejemplo, flancos de dientes de engranajes) utilizando ruedas personalizadas.
Ventajas: Rugosidad superficial Ra 0,01-0,1 μm, adecuada para piezas de precisión IT5+ (por ejemplo, cuchillas de corte de obleas semiconductoras, cuchillas de motores aeroespaciales).
1.1.4 Mecanizado por descarga eléctrica (EDM)

- Principio: La descarga eléctrica pulsada erosiona el metal sin fuerza mecánica.
- Aplicaciones: Materiales de gran dureza (por ejemplo, acero endurecido, carburo cementado) y microestructuras complejas (por ejemplo, microcavidades de moldes, orificios de refrigeración aeroespaciales).
- Precisión: Tolerancia ±0,001-±0,005 mm, rugosidad superficial Ra 0,1-1 μm, ideal para materiales difíciles de cortar y geometrías intrincadas.
1.2 Procesos de conformado de materiales: Conformado casi neto y producción de alta eficiencia
Estos procesos dan forma a los metales mediante deformación plástica o fusión, minimizando el mecanizado posterior y optimizando el uso del material. Entre los procesos clave se incluyen:
1.2.1 Estampación
- Principio: Las prensas y troqueles aplican presión para cizallar, doblar o estirar chapas metálicas.
- Características: Altas velocidades de producción (100-1.000 piezas/min), ideal para componentes de chapa fina (por ejemplo, paneles de carrocería de automóviles, carcasas electrónicas).
- Control dimensional: Se basa en la precisión de la matriz (holgura ±0,005-±0,01 mm); tolerancia de postformado ±0,02-±0,1 mm, con compensación de la matriz para el springback.
1.2.2 Forja

- Principio: Aplica presión a tochos calentados o a temperatura ambiente para su deformación plástica, utilizando métodos de matriz abierta o cerrada.
- Avances: La forja de precisión (por ejemplo, forja en caliente/frío) permite un conformado casi neto con un stock mínimo (≤1-2 mm).
- Aplicaciones: Piezas sometidas a grandes esfuerzos, como cigüeñales de automóviles y discos de turbinas aeroespaciales, que mejoran la densidad y resistencia del material.
1.2.3 Impresión 3D (fabricación aditiva de metales)

- Principio: El láser (SLM) o el haz de electrones (EBM) funden los polvos metálicos capa por capa.
- Avances: Permite estructuras complejas (por ejemplo, estructuras reticulares aeroespaciales, poros de implantes médicos).
- Precisión: Tolerancia ±0,05-±0,2 mm, rugosidad superficial Ra 10-50 μm; el tratamiento posterior (por ejemplo, fresado CNC, chorro de arena) alcanza IT8-IT9.
- Ventajas: Aprovechamiento del material >90% (frente a 30-50% para el corte), ideal para piezas personalizadas de lotes pequeños (por ejemplo, componentes de satélites, implantes dentales).
1.3 Procesos de unión de materiales: Ensamblaje de precisión e integración estructural
Estos procesos conectan piezas metálicas mediante métodos físicos o químicos, lo que exige un control preciso de las dimensiones y la resistencia de las uniones.
1.3.1 Soldadura
- Subtipos:
- Soldadura láser: Mínima zona afectada por el calor (≤0,1 mm), ideal para piezas de precisión (por ejemplo, lengüetas de baterías, carcasas de sensores), con control de separación de soldadura ≤0,05 mm.
- Soldadura TIG: Adecuado para acero inoxidable y aluminio, con tolerancia ±0,1-±0,2 mm; el esmerilado posterior a la soldadura corrige la deformación.
- Control dimensional: Gestiona la deformación de la soldadura (≤0,1% del tamaño de la pieza) utilizando fijaciones y soldadura segmentada.
1.3.2 Conexión roscada
- Puntos clave: Controla el ajuste mediante grados de precisión de la rosca (por ejemplo, ISO 4H/5g); las conexiones de alta resistencia utilizan el control del par de apriete (por ejemplo, error ±5% para pernos de automoción).
- Aplicaciones: Máquina herramienta y conjuntos de chasis de automóviles, que requieren una coaxialidad ≤0,02 mm.
2. Sistemas de control dimensional: De la inspección pasiva a la prevención proactiva
 El control dimensional funciona como un sistema de bucle cerrado en tres etapas: diseño del proceso, mecanizado e inspección, utilizando la optimización de parámetros, la supervisión en tiempo real y la compensación de errores para mantener las tolerancias.
2.1 Diseño del proceso: Preajuste de precisión y optimización
- Colaboración CAD/CAM: CAD (por ejemplo, SolidWorks, UG) define las tolerancias (±0,005 mm, paralelismo 0,002 mm); CAM (por ejemplo, Mastercam) optimiza los parámetros (por ejemplo, altas velocidades de avance para el aluminio, bajas profundidades de corte para el titanio).
- Diseño de instalaciones: El posicionamiento unificado (p. ej., una cara-dos clavijas) garantiza una repetibilidad ≤0,001 mm; las fijaciones flexibles (p. ej., sujeción neumática) controlan la fuerza (0,5-2 MPa) para piezas de paredes finas.
2.2 Proceso de mecanizado: Supervisión y compensación en tiempo real
- Medición en curso: Las sondas de Máquina-Herramienta (p. ej., Renishaw OMP40-2) miden dimensiones (p. ej., el diámetro del orificio) con una precisión de ±0,0005 mm y envían los datos a los sistemas CNC (p. ej., Siemens 840D) para la compensación automática de la herramienta.
- Control del estado de corte: Los sensores de fuerza detectan problemas en la herramienta (p. ej., astillado) y detienen el mecanizado; los termómetros de infrarrojos ajustan los parámetros (p. ej., caudal de refrigerante) para limitar los errores térmicos (≤0,001 mm/℃).
- Compensación de errores térmicos: Los sensores de temperatura y los modelos de redes neuronales corrigen el alargamiento del husillo (por ejemplo, 0,003 mm a 10.000 rpm) mediante ajustes del eje Z.
2.3 Inspección de productos acabados: Verificación de precisión y trazabilidad

- Equipamiento: Las MMC (por ejemplo, Zeiss CONTURA G2, precisión de 0,7+L/400 μm) miden las tolerancias; los sistemas de visión (por ejemplo, Keyence IM-7000, ±0,001 mm) inspeccionan las microcaracterísticas; los interferómetros láser (por ejemplo, Renishaw XL-80) verifican la precisión de la máquina.
- Trazabilidad de los datos: Los sistemas MES (p. ej., Siemens Opcenter) enlazan los datos de las piezas, lo que permite analizar las desviaciones; el SPC (p. ej., gráficos X-R) controla las tendencias, ajustando los procesos si CPK <1,33.
3. Aplicaciones industriales: Requisitos de precisión a medida
3.1 Aeroespacial: Precisión y fiabilidad extremas
- Características: Aleaciones de titanio, superaleaciones, superficies complejas (por ejemplo, álabes de motores), estructuras de paredes finas.
- Procesos: Fresado CNC de 5 ejes, forja de precisión, soldadura láser.
- Requisitos: Tolerancia ±0,001-±0,005 mm, tolerancia geométrica ≤0,005 mm; doble verificación (palpado + MMC) y estabilidad en condiciones extremas (-55℃ a 150℃).
3.2 Semiconductores: Precisión a microescala
- Características: Aluminio, acero inoxidable, microestructuras (por ejemplo, filos de cuchilla de 0,1 mm).
- Procesos: EDM, rectificado de precisión (Ra 0,02 μm).
- Requisitos: Tolerancia ±0,0005 mm, paralelismo ≤0,001 mm/m; ambiente controlado (20±0,5℃, humedad 50±5%).
3.3 Automoción: Precisión de lotes y eficiencia de costes
- Características: Acero, aluminio, piezas normalizadas (por ejemplo, cigüeñales).
- Procesos: Torneado CNC, estampación, soldadura robotizada.
- Requisitos: Tolerancia ±0,02-±0,1 mm; la medición en proceso y el SPC garantizan la coherencia de los lotes (inspección ≤10 seg/pieza).
4. Tendencias tecnológicas: Inteligencia y sostenibilidad

- Sistemas inteligentes: La IA optimiza los parámetros mediante el aprendizaje automático; los gemelos digitales (por ejemplo, Siemens Digital Twin) simulan las desviaciones para anticiparse a los riesgos.
- Desarrollo ecológico: El corte en seco reduce la contaminación; el conformado casi neto (por ejemplo, impresión 3D) minimiza los residuos; las máquinas herramienta de bajo consumo reducen el consumo en 20-30% manteniendo la precisión.
Conclusión
El mecanizado moderno de metales integra procesos diversificados, eficientes y de alta precisión con un control dimensional de bucle cerrado, pasando de la corrección reactiva a la prevención proactiva. Esta sinergia satisface las estrictas exigencias de la fabricación de gama alta e impulsa los avances hacia soluciones inteligentes y sostenibles, apuntalando industrias estratégicas como la aeroespacial, la de semiconductores y la de automoción.


 El control dimensional funciona como un sistema de bucle cerrado en tres etapas: diseño del proceso, mecanizado e inspección, utilizando la optimización de parámetros, la supervisión en tiempo real y la compensación de errores para mantener las tolerancias.