De moderne metaalbewerking heeft zich ontwikkeld van het traditionele enkelvoudige proces "snijden-vormen" tot een geavanceerd systeem dat "gediversifieerde processen + intelligente besturing" integreert. Deze evolutie omvat de gehele workflow, van de verwerking van grondstoffen tot de productie van onderdelen met hoge precisie. Maatcontrole is een cruciaal element dat ervoor zorgt dat de precisie voldoet aan de strenge eisen van industrieën zoals lucht- en ruimtevaart, halfgeleiders en de auto-industrie via een gesloten-lussysteem van "procesontwerp - real-time bewaking - foutcompensatie". Dit artikel onderzoekt dit onderwerp op vier belangrijke gebieden: procesclassificatie, kerntechnologieën, dimensionale regelsystemen en industriële toepassingen.
1. Moderne metaalbewerkingsprocessen: Gediversifieerde technische paden en toepassingen
Metaalbewerkingsprocessen worden ingedeeld volgens drie basisprincipes: materiaalverwijdering, materiaalvorming en materiaalverbinding. Elk proces levert oplossingen op maat op basis van metaalsoort (bijv. staal, aluminium, titaniumlegeringen), onderdeelgeometrie (bijv. dunwandige of complexe gebogen onderdelen) en precisievereisten (bijv. IT5-IT12 tolerantieklassen).
1.1 Materiaalverwijderingsprocessen: Snijden met hoge precisie en efficiënt slijpen
Deze processen geven vorm aan componenten door overtollig materiaal te verwijderen, waarbij efficiëntie en precisie in balans zijn door gecontroleerde wisselwerking tussen gereedschap en werkstuk. De belangrijkste processen zijn:
1.1.1 CNC-frezen
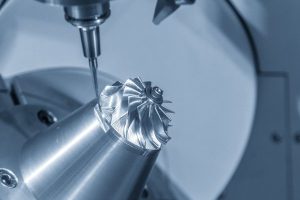
- Principe: Meerassige (3-5-assige) systemen drijven roterende frezen aan om vlakke oppervlakken, krommingen of onregelmatige structuren te bewerken.
- Belangrijkste parameters: Spindelsnelheid (5000-20000 tpm), voedingssnelheid (50-5000 mm/min), snijdiepte (0,1-10 mm).
- Precisiebereik: Standaard CNC frezen bereikt IT7-IT8 toleranties (±0,01-±0,05 mm); geavanceerde systemen (bijv. DMG MORI DMC serie) bereiken IT5-IT6 (±0,001-±0,005 mm).
- Toepassingen: Complexe onderdelen zoals motorblokken voor auto's, structurele onderdelen voor de ruimtevaart en holtes in mallen.
1.1.2 CNC Draaien
- Principe: Combineert rotatie van het werkstuk met lineaire gereedschapsaanvoer voor het bewerken van rotatiesymmetrische onderdelen (bijv. assen, schijven).
- Vooruitgangen: Samengestelde draai-freessystemen (bv. Mazak INTEGREX) integreren draaien, frezen en boren en minimaliseren opspanfouten.
- Precisie: Rondheidsfout ≤0,001 mm, cilindriciteit ≤0,002 mm/m, ideaal voor precisieassen (bijv. motorassen, hydraulische klepkernen).
1.1.3 Malen
- Principe: Slijpgereedschappen (bijv. slijpschijven, diamantschijven) voeren microsnedes uit voor ultraprecieze oppervlakteafwerking.
- Subtypes:
- Extern rondslijpen: Bereikt ±0,0005 mm tolerantie voor asbuitenvlakken.
- Vlakslijpen: Verzekert vlakheid ≤0,001 mm/1000 mm voor precisieplaten (bijv. tafels voor bewerkingsmachines).
- Vorm slijpen: Bewerkt complexe profielen (bijvoorbeeld tandwielflanken) met behulp van aangepaste wielen.
Voordelen: Oppervlakteruwheid Ra 0,01-0,1 μm, geschikt voor IT5+ precisieonderdelen (bijv. snijbladen voor halfgeleiderwafers, bladen voor vliegtuigmotoren).
1.1.4 Elektrische ontladingsbewerkingen (EDM)

- Principe: Gepulseerde elektrische ontlading erodeert metaal zonder mechanische kracht.
- Toepassingen: Materialen met een hoge hardheid (bijv. gehard staal, gecementeerd carbide) en complexe microstructuren (bijv. microholtes in mallen, koelgaten in de ruimtevaart).
- Precisie: Tolerantie ±0,001-±0,005 mm, oppervlakteruwheid Ra 0,1-1 μm, ideaal voor moeilijk te snijden materialen en ingewikkelde geometrieën.
1.2 Materiaalvormprocessen: Bijna-netvorming en zeer efficiënte productie
Deze processen vormen metalen via plastische vervorming of smelten, waardoor machinale bewerking achteraf tot een minimum wordt beperkt en het materiaalgebruik wordt geoptimaliseerd. De belangrijkste processen zijn:
1.2.1 Stempelen
- Principe: Persen en matrijzen oefenen druk uit om metalen platen te knippen, te buigen of uit te rekken.
- Kenmerken: Hoge productiesnelheden (100-1.000 stuks/min), ideaal voor dunne plaatonderdelen (bijv. carrosseriedelen voor auto's, elektronische behuizingen).
- Maatcontrole: Afhankelijk van de matrijsprecisie (speling ±0,005-±0,01 mm); postformingtolerantie ±0,02-±0,1 mm, met matrijscompensatie voor terugvering.
1.2.2 Smeden

- Principe: Oefent druk uit op verwarmde of op kamertemperatuur gebrachte knuppels voor plastische vervorming, met behulp van open of gesloten matrijsmethoden.
- Vooruitgangen: Precisie matrijssmeedwerk (bv. warm/koud smeden) maakt een bijna-nettovorming mogelijk met een minimale voorraad (≤1-2 mm).
- Toepassingen: Onderdelen die onder hoge druk staan, zoals krukassen voor auto's en turbineschijven voor de luchtvaart, verbeteren de dichtheid en sterkte van het materiaal.
1.2.3 3D-printen (Additive Manufacturing van metaal)

- Principe: Laser (SLM) of elektronenbundel (EBM) smelt metaalpoeders laag voor laag.
- Doorbraken: Maakt complexe structuren mogelijk (bijv. roosterstructuren in de ruimtevaart, poriën in medische implantaten).
- Precisie: Tolerantie ±0,05-±0,2 mm, oppervlakteruwheid Ra 10-50 μm; nabewerking (bijv. CNC-frezen, zandstralen) bereikt IT8-IT9.
- Voordelen: Materiaalgebruik >90% (vs. 30-50% voor snijden), ideaal voor kleine series, op maat gemaakte onderdelen (bijv. satellietonderdelen, tandheelkundige implantaten).
1.3 Verbindingsprocessen voor materialen: Precisieassemblage en structurele integratie
Deze processen verbinden metalen onderdelen via fysische of chemische methoden en vereisen nauwkeurige controle van de afmetingen en sterkte van de verbindingen.
1.3.1 Lassen
- Subtypes:
- Laserlassen: Minimale warmte-beïnvloede zone (≤0,1 mm), ideaal voor precisieonderdelen (bijv. batterijlipjes, sensorbehuizingen), met lasnaadcontrole ≤0,05 mm.
- TIG-lassen: Geschikt voor roestvrij staal en aluminium, met tolerantie ±0,1-±0,2 mm; slijpen na het lassen corrigeert vervorming.
- Maatcontrole: Beheert lasvervorming (≤0,1% van onderdeelgrootte) met behulp van opspanmiddelen en segmentlassen.
1.3.2 Schroefdraadverbinding
- Belangrijkste punten: Controles op passing via schroefdraadprecisiegraden (bijv. ISO 4H/5g); verbindingen met hoge sterkte maken gebruik van koppelcontrole (bijv. ±5% fout voor autobouten).
- Toepassingen: Montages van werktuigmachines en chassis van auto's, waarbij coaxialiteit ≤0,02 mm vereist is.
2. Maatcontrolesystemen: Van passieve inspectie tot proactieve preventie
 Maatcontrole werkt als een gesloten-lussysteem in drie stadia: procesontwerp, bewerking en inspectie, waarbij gebruik wordt gemaakt van parameteroptimalisatie, real-time bewaking en foutcompensatie om toleranties te handhaven.
2.1 Procesontwerp: Precieze voorinstelling en optimalisatie
- CAD/CAM-samenwerking: CAD (bijv. SolidWorks, UG) definieert toleranties (±0,005 mm, parallelliteit 0,002 mm); CAM (bijv. Mastercam) optimaliseert parameters (bijv. hoge voedingssnelheden voor aluminium, lage snededieptes voor titanium).
- Inrichtingsontwerp: Uniforme positionering (bijv. één-vlak-twee-pen) garandeert herhaalbaarheid ≤0,001 mm; flexibele opspanmiddelen (bijv. pneumatische klemming) regelen kracht (0,5-2 MPa) voor dunwandige onderdelen.
2.2 Bewerkingsproces: Real-time bewaking en compensatie
- Meting tijdens proces: Meettasters voor bewerkingsmachines (bijv. Renishaw OMP40-2) meten afmetingen (bijv. gatdiameter) met ±0,0005 mm nauwkeurigheid en geven gegevens door aan CNC-systemen (bijv. Siemens 840D) voor automatische gereedschapcompensatie.
- Conditiebewaking bij snijden: Krachtsensoren detecteren gereedschapsproblemen (bijv. afbrokkelen), waardoor de bewerking wordt onderbroken; infraroodthermometers passen parameters aan (bijv. koelmiddeldebiet) om thermische fouten te beperken (≤0,001 mm/℃).
- Thermische foutcompensatie: Temperatuursensoren en neurale netwerkmodellen corrigeren de spindelrek (bijv. 0,003 mm bij 10.000 tpm) via aanpassingen aan de Z-as.
2.3 Inspectie van eindproducten: Nauwkeurigheidscontrole en traceerbaarheid

- Uitrusting: CMM's (bijvoorbeeld Zeiss CONTURA G2, nauwkeurigheid 0,7+L/400 μm) meten toleranties; vision systemen (bijvoorbeeld Keyence IM-7000, ±0,001 mm) inspecteren microvormen; laserinterferometers (bijvoorbeeld Renishaw XL-80) controleren de machinenauwkeurigheid.
- Traceerbaarheid van gegevens: MES-systemen (bijv. Siemens Opcenter) koppelen onderdeelgegevens en maken zo analyse van afwijkingen mogelijk; SPC (bijv. X-R grafieken) bewaakt trends en past processen aan als CPK <1,33.
3. Industriële toepassingen: Precisievereisten op maat
3.1 Ruimtevaart: Extreme precisie en betrouwbaarheid
- Kenmerken: Titaanlegeringen, superlegeringen, complexe oppervlakken (bijv. motorbladen), dunwandige structuren.
- Processen: 5-assig CNC frezen, precisie smeden, laserlassen.
- Vereisten: Tolerantie ±0,001-±0,005 mm, geometrische tolerantie ≤0,005 mm; dubbele verificatie (aftasten + CMM) en stabiliteit onder extreme omstandigheden (-55℃ tot 150℃).
3.2 Halfgeleider: Precisie op microschaal
- Kenmerken: Aluminium, roestvrij staal, microstructuren (bijv. 0,1 mm snijbladranden).
- Processen: EDM, precisieslijpen (Ra 0,02 μm).
- Vereisten: Tolerantie ±0,0005 mm, parallelliteit ≤0,001 mm/m; gecontroleerde omgeving (20±0,5℃, 50±5% vochtigheid).
3.3 Auto-industrie: Batchprecisie en kostenefficiëntie
- Kenmerken: Staal, aluminium, gestandaardiseerde onderdelen (bijv. krukassen).
- Processen: CNC-draaien, stansen, robotlassen.
- Vereisten: Tolerantie ±0,02-±0,1 mm; in-procesmeting en SPC zorgen voor batchconsistentie (inspectie ≤10 sec/onderdeel).
4. Technologische trends: Intelligentie en duurzaamheid

- Intelligente systemen: AI optimaliseert parameters via machine learning; digitale tweelingen (bijv. Siemens Digital Twin) simuleren afwijkingen om risico's te voorkomen.
- Groene ontwikkeling: Droog snijden vermindert vervuiling; near-net shaping (bijv. 3D printen) minimaliseert afval; energiezuinige bewerkingsmachines verlagen het verbruik met 20-30% met behoud van precisie.
Conclusie
Moderne metaalbewerking integreert gediversifieerde, zeer nauwkeurige en efficiënte processen met gesloten-lus dimensionale controle, waarbij een verschuiving plaatsvindt van reactieve correctie naar proactieve preventie. Deze synergie voldoet aan de strenge eisen van high-end productie en stimuleert de vooruitgang naar intelligente, duurzame oplossingen, die strategische industrieën zoals lucht- en ruimtevaart, halfgeleiders en de auto-industrie ondersteunen.


 Maatcontrole werkt als een gesloten-lussysteem in drie stadia: procesontwerp, bewerking en inspectie, waarbij gebruik wordt gemaakt van parameteroptimalisatie, real-time bewaking en foutcompensatie om toleranties te handhaven.