A usinagem moderna de metais passou do tradicional processo único de "corte-formação" para um sistema sofisticado que integra "processos diversificados + controle inteligente". Essa evolução abrange todo o fluxo de trabalho, desde o processamento da matéria-prima até a produção de componentes de alta precisão. O controle dimensional serve como um elemento crítico, garantindo que a precisão atenda às demandas exigentes de setores como o aeroespacial, o de semicondutores e o automotivo por meio de um sistema de circuito fechado de "projeto de processo - monitoramento em tempo real - compensação de erros". Este documento explora esse tópico em quatro áreas principais: classificação de processos, tecnologias principais, sistemas de controle dimensional e aplicações industriais.
1. Processos modernos de usinagem de metais: Caminhos técnicos e aplicações diversificados
Os processos de usinagem de metais são classificados por três princípios fundamentais: remoção de material, formação de material e união de material. Cada processo oferece soluções personalizadas com base no tipo de metal (por exemplo, aço, alumínio, ligas de titânio), na geometria do componente (por exemplo, peças com paredes finas ou curvas complexas) e nos requisitos de precisão (por exemplo, graus de tolerância IT5-IT12).
1.1 Processos de remoção de material: Corte de alta precisão e retificação eficiente
Esses processos moldam os componentes removendo o excesso de material, equilibrando a eficiência e a precisão por meio de interações controladas entre a ferramenta e a peça. Os principais processos incluem:
1.1.1 Fresagem CNC
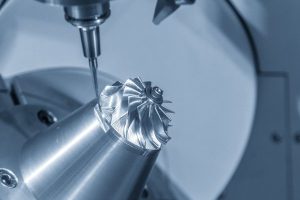
- Princípio: Os sistemas de vários eixos (3 a 5 eixos) acionam fresas rotativas para usinar superfícies planas, curvas ou estruturas irregulares.
- Parâmetros-chave: Velocidade do eixo (5.000-20.000 rpm), taxa de avanço (50-5.000 mm/min), profundidade de corte (0,1-10 mm).
- Faixa de precisão: O fresamento CNC padrão atinge tolerâncias IT7-IT8 (±0,01-±0,05 mm); os sistemas avançados (por exemplo, a série DMC da DMG MORI) atingem IT5-IT6 (±0,001-±0,005 mm).
- Aplicativos: Componentes complexos, como blocos de motores automotivos, peças estruturais aeroespaciais e cavidades de moldes.
1.1.2 Torneamento CNC
- Princípio: Combina a rotação da peça com o avanço linear da ferramenta para a usinagem de peças com simetria de rotação (por exemplo, eixos, discos).
- Avanços: Os sistemas compostos de torneamento-fresagem (por exemplo, Mazak INTEGREX) integram torneamento, fresamento e perfuração, minimizando os erros de fixação.
- Precisão: Erro de arredondamento ≤0,001 mm, cilindricidade ≤0,002 mm/m, ideal para eixos de precisão (por exemplo, eixos de motores, núcleos de válvulas hidráulicas).
1.1.3 Moagem
- Princípio: As ferramentas abrasivas (por exemplo, rebolos de esmerilhamento, rebolos de diamante) realizam cortes de microarestas para acabamento de superfícies de altíssima precisão.
- Subtipos:
- Retificação cilíndrica externa: Atinge tolerância de ±0,0005 mm para as superfícies externas do eixo.
- Retificação de superfícies: Garante a planicidade ≤0,001 mm/1000 mm para placas de precisão (por exemplo, mesas de máquinas-ferramenta).
- Moagem de formulários: Usina perfis complexos (por exemplo, flancos de dentes de engrenagens) usando rodas personalizadas.
Vantagens: Rugosidade da superfície Ra 0,01-0,1 μm, adequada para peças de precisão IT5+ (por exemplo, lâminas de corte de wafer semicondutor, lâminas de motores aeroespaciais).
1.1.4 Usinagem por descarga elétrica (EDM)

- Princípio: A descarga elétrica pulsada corrói o metal sem força mecânica.
- Aplicativos: Materiais de alta dureza (por exemplo, aço temperado, carboneto cimentado) e microestruturas complexas (por exemplo, microcavidades de moldes, orifícios de resfriamento aeroespacial).
- Precisão: Tolerância ±0,001-±0,005 mm, rugosidade de superfície Ra 0,1-1 μm, ideal para materiais difíceis de cortar e geometrias complexas.
1.2 Processos de formação de materiais: Modelagem quase em rede e produção de alta eficiência
Esses processos moldam os metais por meio de deformação plástica ou fusão, minimizando a usinagem subsequente e otimizando o uso do material. Os principais processos incluem:
1.2.1 Estampagem
- Princípio: Prensas e matrizes aplicam pressão para cortar, dobrar ou esticar chapas de metal.
- Recursos: Altas taxas de produção (100-1.000 peças/min), ideal para componentes de chapa fina (por exemplo, painéis de carroceria automotiva, caixas eletrônicas).
- Controle Dimensional: Depende da precisão da matriz (folga ±0,005-±0,01 mm); tolerância de pós-formação ±0,02-±0,1 mm, com compensação da matriz para o retorno elástico.
1.2.2 Forjamento

- Princípio: Aplica pressão a tarugos aquecidos ou em temperatura ambiente para deformação plástica, usando métodos de matriz aberta ou fechada.
- Avanços: O forjamento de precisão (por exemplo, forjamento a quente/frio) permite a modelagem quase líquida com o mínimo de material (≤1-2 mm).
- Aplicativos: Peças de alta tensão, como virabrequins automotivos e discos de turbinas aeroespaciais, aumentando a densidade e a resistência do material.
1.2.3 Impressão 3D (manufatura aditiva de metal)

- Princípio: O laser (SLM) ou o feixe de elétrons (EBM) derrete os pós metálicos camada por camada.
- Inovações: Permite estruturas complexas (por exemplo, estruturas de treliça aeroespaciais, poros de implantes médicos).
- Precisão: Tolerância ±0,05-±0,2 mm, rugosidade da superfície Ra 10-50 μm; o pós-processamento (por exemplo, fresagem CNC, jateamento de areia) atinge IT8-IT9.
- Vantagens: Utilização de material >90% (vs. 30-50% para corte), ideal para peças personalizadas e de pequenos lotes (por exemplo, componentes de satélites, implantes dentários).
1.3 Processos de união de materiais: Montagem de precisão e integração estrutural
Esses processos conectam peças metálicas por meio de métodos físicos ou químicos, exigindo um controle preciso das dimensões e da resistência da junta.
1.3.1 Soldagem
- Subtipos:
- Soldagem a laser: Zona mínima afetada pelo calor (≤0,1 mm), ideal para peças de precisão (por exemplo, abas de baterias, carcaças de sensores), com controle de lacuna de solda ≤0,05 mm.
- Soldagem TIG: Adequado para aço inoxidável e alumínio, com tolerância de ±0,1-±0,2 mm; a retificação pós-soldagem corrige a deformação.
- Controle Dimensional: Gerencia a deformação da solda (≤0,1% do tamanho da peça) usando acessórios e solda segmentada.
1.3.2 Conexão rosqueada
- Pontos principais: Controles de ajuste por meio de graus de precisão de rosca (por exemplo, ISO 4H/5g); conexões de alta resistência usam controle de torque (por exemplo, erro de ±5% para parafusos automotivos).
- Aplicativos: Conjuntos de máquinas-ferramenta e chassis automotivos, que exigem coaxialidade ≤0,02 mm.
2. Sistemas de controle dimensional: Da inspeção passiva à prevenção proativa
 O controle dimensional opera como um sistema de circuito fechado em três estágios: projeto de processo, usinagem e inspeção, usando otimização de parâmetros, monitoramento em tempo real e compensação de erros para manter as tolerâncias.
2.1 Projeto do processo: Predefinição e otimização de precisão
- Colaboração CAD/CAM: O CAD (por exemplo, SolidWorks, UG) define as tolerâncias (±0,005 mm, paralelismo de 0,002 mm); o CAM (por exemplo, Mastercam) otimiza os parâmetros (por exemplo, altas taxas de avanço para alumínio, baixas profundidades de corte para titânio).
- Projeto de luminárias: O posicionamento unificado (por exemplo, uma face e dois pinos) garante uma repetibilidade ≤0,001 mm; fixações flexíveis (por exemplo, fixação pneumática) controlam a força (0,5-2 MPa) para peças de paredes finas.
2.2 Processo de usinagem: Monitoramento e compensação em tempo real
- Medição em processo: Os apalpadores da máquina-ferramenta (por exemplo, Renishaw OMP40-2) medem as dimensões (por exemplo, diâmetro do furo) com precisão de ±0,0005 mm, fornecendo dados aos sistemas CNC (por exemplo, Siemens 840D) para compensação automática da ferramenta.
- Monitoramento das condições de corte: Sensores de força detectam problemas na ferramenta (por exemplo, lascamento), interrompendo a usinagem; termômetros infravermelhos ajustam os parâmetros (por exemplo, fluxo de refrigerante) para limitar os erros térmicos (≤0,001 mm/℃).
- Compensação de erro térmico: Sensores de temperatura e modelos de rede neural corrigem o alongamento do fuso (por exemplo, 0,003 mm a 10.000 rpm) por meio de ajustes do eixo Z.
2.3 Inspeção de produtos acabados: Verificação de precisão e rastreabilidade

- Equipamentos: As CMMs (por exemplo, Zeiss CONTURA G2, precisão 0,7+L/400 μm) medem as tolerâncias; os sistemas de visão (por exemplo, Keyence IM-7000, ±0,001 mm) inspecionam os micro-recursos; os interferômetros a laser (por exemplo, Renishaw XL-80) verificam a precisão da máquina.
- Rastreabilidade de dados: Os sistemas MES (por exemplo, Siemens Opcenter) vinculam os dados das peças, permitindo a análise de desvios; o SPC (por exemplo, gráficos X-R) monitora as tendências, ajustando os processos se CPK <1,33.
3. Aplicações industriais: Requisitos de precisão sob medida
3.1 Aeroespacial: Extrema precisão e confiabilidade
- Características: Ligas de titânio, superligas, superfícies complexas (por exemplo, lâminas de motores), estruturas de paredes finas.
- Processos: Fresagem CNC de 5 eixos, forjamento de precisão, soldagem a laser.
- Requisitos: Tolerância ±0,001-±0,005 mm, tolerância geométrica ≤0,005 mm; verificação dupla (apalpação + CMM) e estabilidade em condições extremas (-55℃ a 150℃).
3.2 Semicondutores: Precisão em microescala
- Características: Alumínio, aço inoxidável, microestruturas (por exemplo, bordas de lâmina de corte de 0,1 mm).
- Processos: EDM, retificação de precisão (Ra 0,02 μm).
- Requisitos: Tolerância ±0,0005 mm, paralelismo ≤0,001 mm/m; ambiente controlado (20±0,5℃, 50±5% de umidade).
3.3 Automotivo: Precisão de lotes e eficiência de custos
- Características: Aço, alumínio, peças padronizadas (por exemplo, virabrequins).
- Processos: Torneamento CNC, estamparia, soldagem robótica.
- Requisitos: Tolerância ±0,02-±0,1 mm; a medição durante o processo e o SPC garantem a consistência do lote (inspeção ≤10 seg/peça).
4. Tendências tecnológicas: Inteligência e sustentabilidade

- Sistemas inteligentes: A IA otimiza os parâmetros por meio do aprendizado de máquina; os gêmeos digitais (por exemplo, Siemens Digital Twin) simulam desvios para evitar riscos.
- Desenvolvimento verde: O corte a seco reduz a poluição; a modelagem quase líquida (por exemplo, impressão 3D) minimiza o desperdício; as máquinas-ferramentas de baixo consumo de energia reduzem o consumo em 20-30%, mantendo a precisão.
Conclusão
A usinagem moderna de metais integra processos diversificados, de alta precisão e eficientes com controle dimensional em circuito fechado, passando da correção reativa para a prevenção proativa. Essa sinergia atende às rigorosas demandas da fabricação de alta qualidade e impulsiona os avanços em direção a soluções inteligentes e sustentáveis, sustentando setores estratégicos como o aeroespacial, o de semicondutores e o automotivo.


 O controle dimensional opera como um sistema de circuito fechado em três estágios: projeto de processo, usinagem e inspeção, usando otimização de parâmetros, monitoramento em tempo real e compensação de erros para manter as tolerâncias.