L'usinage moderne des métaux est passé d'un processus unique traditionnel de "découpage-formage" à un système sophistiqué intégrant des "processus diversifiés + un contrôle intelligent". Cette évolution couvre l'ensemble du flux de travail, depuis le traitement des matières premières jusqu'à la production de composants de haute précision. Le contrôle dimensionnel est un élément essentiel, car il garantit que la précision répond aux exigences rigoureuses d'industries telles que l'aérospatiale, les semi-conducteurs et l'automobile, grâce à un système en boucle fermée de "conception de processus - surveillance en temps réel - compensation d'erreurs". Ce document explore ce sujet à travers quatre domaines clés : la classification des processus, les technologies de base, les systèmes de contrôle dimensionnel et les applications industrielles.
1. Procédés modernes d'usinage des métaux : Des voies techniques et des applications diversifiées
Les procédés d'usinage des métaux sont classés en fonction de trois principes fondamentaux : l'enlèvement de matière, le formage de matière et l'assemblage de matière. Chaque procédé offre des solutions sur mesure en fonction du type de métal (acier, aluminium, alliages de titane), de la géométrie du composant (pièces à parois minces ou courbes complexes) et des exigences de précision (degrés de tolérance IT5-IT12).
1.1 Procédés d'enlèvement de matière : Coupe de haute précision et rectification efficace
Ces procédés façonnent les composants en enlevant l'excès de matière, en équilibrant l'efficacité et la précision grâce à des interactions contrôlées entre l'outil et la pièce. Les principaux procédés sont les suivants
1.1.1 Fraisage CNC
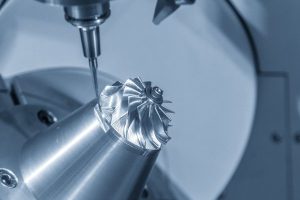
- Principe: Les systèmes multi-axes (3-5 axes) entraînent des fraises rotatives pour usiner des surfaces planes, des courbes ou des structures irrégulières.
- Paramètres clés: Vitesse de la broche (5 000-20 000 tr/min), vitesse d'avance (50-5 000 mm/min), profondeur de coupe (0,1-10 mm).
- Gamme de précision: Le fraisage CNC standard permet d'obtenir des tolérances IT7-IT8 (±0,01-±0,05 mm) ; les systèmes avancés (par exemple, la série DMC de DMG MORI) atteignent des tolérances IT5-IT6 (±0,001-±0,005 mm).
- Applications: Composants complexes tels que les blocs moteurs automobiles, les pièces structurelles aérospatiales et les cavités des moules.
1.1.2 Tournage CNC
- Principe: Combine la rotation de la pièce avec l'avance linéaire de l'outil pour l'usinage de pièces à symétrie de rotation (par exemple, arbres, disques).
- Avancées: Les systèmes composites de tournage-fraisage (par exemple, Mazak INTEGREX) intègrent le tournage, le fraisage et le perçage, minimisant ainsi les erreurs de serrage.
- Précision: Erreur de circularité ≤0,001 mm, cylindricité ≤0,002 mm/m, idéal pour les arbres de précision (par exemple, broches de moteurs, noyaux de vannes hydrauliques).
1.1.3 Broyage
- Principe: Les outils abrasifs (par exemple, les meules, les meules diamantées) effectuent une coupe en micro-tranchant pour une finition de surface de très haute précision.
- Sous-types:
- Rectification cylindrique externe: Tolérance de ±0,0005 mm pour les surfaces extérieures des arbres.
- Meulage de surface: Assure une planéité ≤0,001 mm/1000 mm pour les plaques de précision (par exemple, tables de machines-outils).
- Broyage de forme: Usine des profils complexes (par exemple, les flancs des dents d'engrenage) à l'aide de roues personnalisées.
Avantages: Rugosité de surface Ra 0,01-0,1 μm, adaptée aux pièces de précision IT5+ (par exemple, lames de découpe de plaquettes de semi-conducteurs, lames de moteurs aérospatiaux).
1.1.4 Usinage par décharge électrique (EDM)

- Principe: La décharge électrique pulsée érode le métal sans force mécanique.
- Applications: Matériaux de haute dureté (par exemple, acier trempé, carbure cémenté) et micro-structures complexes (par exemple, micro-cavités de moules, trous de refroidissement dans l'aérospatiale).
- Précision: Tolérance ±0,001-±0,005 mm, rugosité de surface Ra 0,1-1 μm, idéal pour les matériaux difficiles à couper et les géométries complexes.
1.2 Procédés de mise en forme des matériaux : Façonnage proche des filets et production à haut rendement
Ces procédés façonnent les métaux par déformation plastique ou par fusion, ce qui permet de minimiser l'usinage ultérieur et d'optimiser l'utilisation des matériaux. Les principaux procédés sont les suivants
1.2.1 L'estampillage
- Principe: Les presses et les matrices exercent une pression pour cisailler, plier ou étirer les feuilles de métal.
- Caractéristiques: Cadences de production élevées (100 à 1 000 pièces/min), idéales pour les composants en tôle fine (panneaux de carrosserie automobile, boîtiers électroniques, etc.)
- Contrôle dimensionnel: La précision de la matrice (jeu ±0,005-±0,01 mm) ; tolérance de post-formage ±0,02-±0,1 mm, avec compensation du retour élastique de la matrice.
1.2.2 Forgeage

- Principe: Applique une pression à des billettes chauffées ou à température ambiante pour obtenir une déformation plastique, en utilisant des méthodes de matrices ouvertes ou fermées.
- Avancées: Le forgeage de précision (par exemple, le forgeage à chaud/à froid) permet une mise en forme proche du filet avec un stock minimal (≤1-2 mm).
- Applications: Pièces soumises à de fortes contraintes, telles que les vilebrequins automobiles et les disques de turbines aérospatiales, améliorant la densité et la résistance du matériau.
1.2.3 Impression 3D (fabrication additive de métaux)

- Principe: Le laser (SLM) ou le faisceau d'électrons (EBM) fond les poudres métalliques couche par couche.
- Percées: Permet d'obtenir des structures complexes (par exemple, structures en treillis dans l'aérospatiale, pores d'implants médicaux).
- Précision: Tolérance ±0,05-±0,2 mm, rugosité de surface Ra 10-50 μm ; le post-traitement (par exemple, fraisage CNC, sablage) permet d'obtenir IT8-IT9.
- Avantages: Utilisation des matériaux >90% (contre 30-50% pour la découpe), idéale pour les petites séries de pièces personnalisées (par exemple, les composants de satellites, les implants dentaires).
1.3 Procédés d'assemblage des matériaux : Assemblage de précision et intégration structurelle
Ces procédés permettent d'assembler des pièces métalliques par des méthodes physiques ou chimiques, ce qui nécessite un contrôle précis des dimensions et de la résistance des joints.
1.3.1 Soudage
- Sous-types:
- Soudage au laser: Zone affectée par la chaleur minimale (≤0,1 mm), idéale pour les pièces de précision (par exemple, languettes de batterie, boîtiers de capteurs), avec contrôle de l'écart de soudure ≤0,05 mm.
- Soudage TIG: Convient à l'acier inoxydable et à l'aluminium, avec une tolérance de ±0,1-±0,2 mm ; le meulage après soudage corrige la déformation.
- Contrôle dimensionnel: Gère les déformations de soudage (≤0,1% de la taille de la pièce) à l'aide de montages et de soudage segmentaire.
1.3.2 Raccordement fileté
- Points clés: Le contrôle de l'ajustement se fait par le biais de la précision du filetage (par exemple, ISO 4H/5g) ; les connexions à haute résistance utilisent le contrôle du couple (par exemple, erreur de ±5% pour les boulons de l'industrie automobile).
- Applications: Machines-outils et assemblages de châssis automobiles, nécessitant une coaxialité ≤0,02 mm.
2. Systèmes de contrôle dimensionnel : De l'inspection passive à la prévention proactive
 Le contrôle dimensionnel fonctionne comme un système en boucle fermée à trois niveaux : conception du processus, usinage et inspection, en utilisant l'optimisation des paramètres, la surveillance en temps réel et la compensation des erreurs pour maintenir les tolérances.
2.1 Conception du processus : Préréglage de précision et optimisation
- Collaboration CAD/CAM: La CAO (par exemple SolidWorks, UG) définit les tolérances (±0,005 mm, parallélisme 0,002 mm) ; la FAO (par exemple Mastercam) optimise les paramètres (par exemple, des vitesses d'avance élevées pour l'aluminium, de faibles profondeurs de coupe pour le titane).
- Conception des appareils: Le positionnement unifié (par exemple, une face-deux goupilles) assure une répétabilité ≤0,001 mm ; les fixations flexibles (par exemple, le serrage pneumatique) contrôlent la force (0,5-2 MPa) pour les pièces à parois minces.
2.2 Processus d'usinage : Surveillance et compensation en temps réel
- Mesures en cours de réalisation: Les sondes pour machines-outils (par exemple, Renishaw OMP40-2) mesurent les dimensions (par exemple, le diamètre du trou) avec une précision de ±0,0005 mm, transmettant les données aux systèmes CNC (par exemple, Siemens 840D) pour la compensation automatique de l'outil.
- Surveillance de l'état de coupe: Les capteurs de force détectent les problèmes liés à l'outil (par exemple, l'écaillage), mettant l'usinage en pause ; les thermomètres infrarouges ajustent les paramètres (par exemple, le débit du liquide de refroidissement) pour limiter les erreurs thermiques (≤0,001 mm/℃).
- Compensation de l'erreur thermique: Des capteurs de température et des modèles de réseaux neuronaux corrigent l'allongement de la broche (par exemple, 0,003 mm à 10 000 tr/min) par le biais de réglages de l'axe Z.
2.3 Inspection du produit fini : Vérification de la précision et traçabilité

- Equipement: Les MMT (par exemple, Zeiss CONTURA G2, précision 0,7+L/400 μm) mesurent les tolérances ; les systèmes de vision (par exemple, Keyence IM-7000, ±0,001 mm) inspectent les microcaractéristiques ; les interféromètres laser (par exemple, Renishaw XL-80) vérifient la précision de la machine.
- Traçabilité des données: Les systèmes MES (par exemple, Siemens Opcenter) relient les données relatives aux pièces, ce qui permet d'analyser les écarts ; le SPC (par exemple, les diagrammes X-R) surveille les tendances et ajuste les processus si le CPK est inférieur à 1,33.
3. Applications industrielles : Exigences de précision sur mesure
3.1 Aérospatiale : Précision et fiabilité extrêmes
- Caractéristiques: Alliages de titane, superalliages, surfaces complexes (p. ex. aubes de moteur), structures à parois minces.
- Processus: Fraisage CNC à 5 axes, forgeage de précision, soudage au laser.
- Exigences: Tolérance ±0,001-±0,005 mm, tolérance géométrique ≤0,005 mm ; double vérification (palpage + CMM) et stabilité dans des conditions extrêmes (-55℃ à 150℃).
3.2 Semi-conducteurs : Précision à micro-échelle
- Caractéristiques: Aluminium, acier inoxydable, micro-structures (par exemple, bords de lames de 0,1 mm).
- Processus: EDM, rectification de précision (Ra 0,02 μm).
- Exigences: Tolérance ±0,0005 mm, parallélisme ≤0,001 mm/m ; environnement contrôlé (20±0,5℃, 50±5% d'humidité).
3.3 Automobile : Précision des lots et rentabilité
- Caractéristiques: Acier, aluminium, pièces standardisées (par exemple, vilebrequins).
- Processus: Tournage CNC, emboutissage, soudage robotisé.
- Exigences: Tolérance ±0,02-±0,1 mm ; la mesure en cours de processus et le SPC garantissent la cohérence du lot (inspection ≤10 sec/pièce).
4. Tendances technologiques : Intelligence et durabilité

- Systèmes intelligents: L'IA optimise les paramètres grâce à l'apprentissage automatique ; les jumeaux numériques (par exemple, Siemens Digital Twin) simulent les déviations pour prévenir les risques.
- Développement vert: La coupe à sec réduit la pollution ; la mise en forme proche du filet (par exemple, l'impression 3D) minimise les déchets ; les machines-outils à faible consommation d'énergie réduisent la consommation de 20-30% tout en conservant la précision.
Conclusion
L'usinage moderne des métaux intègre des processus diversifiés, de haute précision et efficaces avec un contrôle dimensionnel en boucle fermée, passant d'une correction réactive à une prévention proactive. Cette synergie répond aux exigences rigoureuses de la fabrication haut de gamme et permet de progresser vers des solutions intelligentes et durables, à la base d'industries stratégiques telles que l'aérospatiale, les semi-conducteurs et l'automobile.


 Le contrôle dimensionnel fonctionne comme un système en boucle fermée à trois niveaux : conception du processus, usinage et inspection, en utilisant l'optimisation des paramètres, la surveillance en temps réel et la compensation des erreurs pour maintenir les tolérances.