Die moderne Metallbearbeitung hat sich von der traditionellen "Zerspanung-Umformung" in einem einzigen Prozess zu einem hochentwickelten System entwickelt, das "diversifizierte Prozesse und intelligente Steuerung" integriert. Diese Entwicklung umfasst den gesamten Arbeitsablauf, von der Verarbeitung des Rohmaterials bis hin zur Herstellung von Hochpräzisionskomponenten. Die Maßkontrolle ist ein entscheidendes Element, das sicherstellt, dass die Präzision den hohen Anforderungen von Branchen wie der Luft- und Raumfahrt, der Halbleiterindustrie und der Automobilindustrie entspricht, und zwar durch ein geschlossenes System aus "Prozessgestaltung - Echtzeitüberwachung - Fehlerkompensation". In diesem Papier wird dieses Thema in vier Schlüsselbereichen untersucht: Prozessklassifizierung, Kerntechnologien, Dimensionskontrollsysteme und industrielle Anwendungen.
1. Moderne Metallbearbeitungsprozesse: Vielfältige technische Wege und Anwendungen
Metallbearbeitungsverfahren werden nach drei Grundprinzipien unterschieden: Materialabtrag, Materialumformung und Materialverbindung. Jedes Verfahren bietet maßgeschneiderte Lösungen auf der Grundlage der Metallart (z. B. Stahl, Aluminium, Titanlegierungen), der Bauteilgeometrie (z. B. dünnwandige oder komplex gebogene Teile) und der Präzisionsanforderungen (z. B. IT5-IT12-Toleranzklassen).
1.1 Materialabtragende Verfahren: Hochpräzises Trennen und effizientes Schleifen
Bei diesen Verfahren werden Bauteile durch Abtragen von überschüssigem Material geformt, wobei Effizienz und Präzision durch kontrollierte Wechselwirkungen zwischen Werkzeug und Werkstück ausgeglichen werden. Zu den wichtigsten Verfahren gehören:
1.1.1 CNC-Fräsen
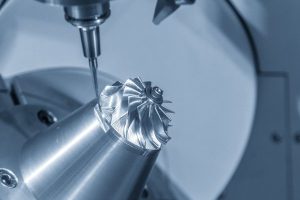
- Grundsatz: Mehrachsige Systeme (3-5 Achsen) treiben rotierende Fräser an, um ebene Flächen, Kurven oder unregelmäßige Strukturen zu bearbeiten.
- Wichtige Parameter: Spindeldrehzahl (5.000-20.000 U/min), Vorschubgeschwindigkeit (50-5.000 mm/min), Schnitttiefe (0,1-10 mm).
- Präzision Bereich: Standard-CNC-Fräsen erreicht IT7-IT8-Toleranzen (±0,01-±0,05 mm); fortschrittliche Systeme (z. B. DMG MORI DMC-Serie) erreichen IT5-IT6 (±0,001-±0,005 mm).
- Anwendungen: Komplexe Komponenten wie Motorblöcke für Kraftfahrzeuge, Strukturteile für die Luft- und Raumfahrt und Formhohlräume.
1.1.2 CNC-Drehen
- Grundsatz: Kombiniert die Werkstückrotation mit dem linearen Werkzeugvorschub für die Bearbeitung rotationssymmetrischer Teile (z.B. Wellen, Scheiben).
- Weiterentwicklungen: Dreh-Fräs-Verbundsysteme (z. B. Mazak INTEGREX) integrieren Drehen, Fräsen und Bohren und minimieren Spannfehler.
- Präzision: Rundheitsfehler ≤0,001 mm, Zylindrizität ≤0,002 mm/m, ideal für Präzisionswellen (z. B. Motorspindeln, Hydraulikventilkerne).
1.1.3 Schleifen
- Grundsatz: Abrasive Werkzeuge (z. B. Schleifscheiben, Diamantscheiben) führen Mikrokantenschnitte für die ultrapräzise Oberflächenbearbeitung durch.
- Untertypen:
- Außenrundschleifen: Erreicht eine Toleranz von ±0,0005 mm für die Außenflächen der Welle.
- Flachschleifen: Gewährleistet Ebenheit ≤0,001 mm/1000 mm für Präzisionsplatten (z. B. Werkzeugmaschinentische).
- Formschleifen: Bearbeitung komplexer Profile (z. B. Zahnflanken) mit Sonderrädern.
Vorteile: Oberflächenrauheit Ra 0,01-0,1 μm, geeignet für IT5+-Präzisionsteile (z. B. Halbleiter-Wafer-Dicing-Schaufeln, Triebwerksschaufeln für die Luftfahrt).
1.1.4 Funkenerosion (EDM)

- Grundsatz: Gepulste elektrische Entladungen erodieren Metall ohne mechanische Einwirkung.
- Anwendungen: Hochharte Werkstoffe (z. B. gehärteter Stahl, Hartmetall) und komplexe Mikrostrukturen (z. B. Mikrokavitäten in Formen, Kühlbohrungen in der Luftfahrt).
- Präzision: Toleranz ±0,001-±0,005 mm, Oberflächenrauhigkeit Ra 0,1-1 μm, ideal für schwer zu schneidende Materialien und komplizierte Geometrien.
1.2 Verfahren der Materialumformung: Netznahe Formgebung und hocheffiziente Produktion
Diese Verfahren formen Metalle durch plastische Verformung oder Schmelzen, minimieren die nachfolgende Bearbeitung und optimieren den Materialeinsatz. Zu den wichtigsten Verfahren gehören:
1.2.1 Stanzen
- Grundsatz: Pressen und Werkzeuge üben Druck aus, um Bleche zu scheren, zu biegen oder zu strecken.
- Eigenschaften: Hohe Produktionsraten (100-1.000 Stück/min), ideal für dünnwandige Komponenten (z.B. Karosserieteile, Elektronikgehäuse).
- Abmessungskontrolle: Abhängig von der Präzision der Matrize (Spiel ±0,005-±0,01 mm); Postforming-Toleranz ±0,02-±0,1 mm, mit Kompensation der Rückfederung der Matrize.
1.2.2 Schmieden

- Grundsatz: Übt Druck auf erwärmte oder auf Raumtemperatur befindliche Knüppel aus, um sie plastisch zu verformen, wobei offene oder geschlossene Formen zum Einsatz kommen.
- Weiterentwicklungen: Das Präzisionsgesenkschmieden (z. B. Warm-/Kaltumformung) ermöglicht eine endkonturnahe Formgebung mit minimalem Materialeinsatz (≤1-2 mm).
- Anwendungen: Hochbeanspruchte Teile wie Kurbelwellen für Kraftfahrzeuge und Turbinenscheiben für die Luft- und Raumfahrt, die die Materialdichte und -festigkeit erhöhen.
1.2.3 3D-Druck (Additive Fertigung von Metall)

- Grundsatz: Laser (SLM) oder Elektronenstrahl (EBM) schmelzen Metallpulver Schicht für Schicht.
- Durchbrüche: Ermöglicht komplexe Strukturen (z. B. Gitterstrukturen in der Luft- und Raumfahrt, Poren von medizinischen Implantaten).
- Präzision: Toleranz ±0,05-±0,2 mm, Oberflächenrauhigkeit Ra 10-50 μm; durch Nachbearbeitung (z. B. CNC-Fräsen, Sandstrahlen) wird IT8-IT9 erreicht.
- Vorteile: Materialausnutzung >90% (im Vergleich zu 30-50% beim Schneiden), ideal für kundenspezifische Kleinserien (z. B. Satellitenkomponenten, Zahnimplantate).
1.3 Verfahren zur Verbindung von Werkstoffen: Präzisionsmontage und strukturelle Integration
Bei diesen Verfahren werden Metallteile durch physikalische oder chemische Methoden verbunden, was eine genaue Kontrolle der Abmessungen und der Festigkeit der Verbindungen erfordert.
1.3.1 Schweißen
- Untertypen:
- Laserschweißen: Minimale Wärmeeinflusszone (≤0,1 mm), ideal für Präzisionsteile (z. B. Batteriefächer, Sensorgehäuse), mit Schweißspaltkontrolle ≤0,05 mm.
- WIG-Schweißen: Geeignet für rostfreien Stahl und Aluminium, mit einer Toleranz von ±0,1-±0,2 mm; das Schleifen nach dem Schweißen korrigiert die Verformung.
- Abmessungskontrolle: Bewältigung der Schweißverformung (≤0,1% der Teilegröße) durch Vorrichtungen und Segmentschweißen.
1.3.2 Gewindeverbindung
- Wichtige Punkte: Die Kontrolle der Passung erfolgt über Präzisionsstufen des Gewindes (z. B. ISO 4H/5g); bei hochfesten Verbindungen wird das Drehmoment kontrolliert (z. B. ±5% Fehler für Automobilschrauben).
- Anwendungen: Werkzeugmaschinen- und Kfz-Chassis-Baugruppen, die eine Koaxialität von ≤0,02 mm erfordern.
2. Systeme zur Dimensionskontrolle: Von der passiven Inspektion zur proaktiven Prävention
 Die Maßkontrolle arbeitet als geschlossener Regelkreis über drei Stufen: Prozessentwurf, Bearbeitung und Inspektion, wobei Parameteroptimierung, Echtzeitüberwachung und Fehlerkompensation zur Einhaltung von Toleranzen eingesetzt werden.
2.1 Prozessgestaltung: Präzise Voreinstellung und Optimierung
- CAD/CAM-Zusammenarbeit: CAD (z.B. SolidWorks, UG) definiert Toleranzen (±0,005 mm, Parallelität 0,002 mm); CAM (z.B. Mastercam) optimiert Parameter (z.B. hohe Vorschubgeschwindigkeiten für Aluminium, geringe Schnitttiefen für Titan).
- Vorrichtungsdesign: Einheitliche Positionierung (z. B. einseitig-zweistiftig) gewährleistet Wiederholgenauigkeit ≤0,001 mm; flexible Spannvorrichtungen (z. B. pneumatische Klemmung) steuern die Kraft (0,5-2 MPa) für dünnwandige Teile.
2.2 Bearbeitungsverfahren: Überwachung und Kompensation in Echtzeit
- In-Process-Messung: Messtaster für Werkzeugmaschinen (z.B. Renishaw OMP40-2) messen Abmessungen (z.B. Lochdurchmesser) mit einer Genauigkeit von ±0,0005 mm und leiten die Daten an CNC-Systeme (z.B. Siemens 840D) zur automatischen Werkzeugkompensation weiter.
- Überwachung der Schnittbedingungen: Kraftsensoren erkennen Werkzeugprobleme (z. B. Ausbrüche) und unterbrechen die Bearbeitung; Infrarot-Thermometer passen die Parameter (z. B. den Kühlmittelfluss) an, um thermische Fehler zu begrenzen (≤0,001 mm/℃).
- Thermische Fehlerkompensation: Temperatursensoren und neuronale Netzmodelle korrigieren die Spindellängung (z. B. 0,003 mm bei 10.000 U/min) über die Z-Achsen-Einstellungen.
2.3 Kontrolle der fertigen Produkte: Präzisionsüberprüfung und Rückverfolgbarkeit

- Ausrüstung: KMGs (z. B. Zeiss CONTURA G2, Genauigkeit 0,7+L/400 μm) messen Toleranzen; Bildverarbeitungssysteme (z. B. Keyence IM-7000, ±0,001 mm) prüfen Mikromerkmale; Laserinterferometer (z. B. Renishaw XL-80) überprüfen die Maschinengenauigkeit.
- Rückverfolgbarkeit von Daten: MES-Systeme (z. B. Siemens Opcenter) verknüpfen Teiledaten und ermöglichen eine Abweichungsanalyse; SPC (z. B. X-R-Diagramme) überwacht Trends und passt Prozesse an, wenn CPK <1,33 ist.
3. Industrielle Anwendungen: Maßgeschneiderte Präzisionsanforderungen
3.1 Luft- und Raumfahrt: Extreme Präzision und Zuverlässigkeit
- Merkmale: Titanlegierungen, Superlegierungen, komplexe Oberflächen (z. B. Triebwerksschaufeln), dünnwandige Strukturen.
- Prozesse: 5-Achsen-CNC-Fräsen, Präzisionsschmieden, Laserschweißen.
- Anforderungen: Toleranz ±0,001-±0,005 mm, geometrische Toleranz ≤0,005 mm; doppelte Überprüfung (Messtaster + KMG) und Stabilität unter extremen Bedingungen (-55℃ bis 150℃).
3.2 Halbleiter: Präzision im Mikro-Maßstab
- Merkmale: Aluminium, rostfreier Stahl, Mikrostrukturen (z. B. 0,1 mm Kanten von Würfelmessern).
- Prozesse: EDM, Präzisionsschleifen (Ra 0,02 μm).
- Anforderungen: Toleranz ±0,0005 mm, Parallelität ≤0,001 mm/m; kontrollierte Umgebung (20±0,5℃, 50±5% Feuchtigkeit).
3.3 Automobilindustrie: Chargenpräzision und Kosteneffizienz
- Merkmale: Stahl, Aluminium, genormte Teile (z. B. Kurbelwellen).
- Prozesse: CNC-Drehen, Stanzen, Schweißroboter.
- Anforderungen: Toleranz ±0,02-±0,1 mm; In-Prozess-Messung und SPC gewährleisten Chargenkonsistenz (Prüfung ≤10 sec/Teil).
4. Technologische Trends: Intelligenz und Nachhaltigkeit

- Intelligente Systeme: KI optimiert Parameter durch maschinelles Lernen; digitale Zwillinge (z. B. Siemens Digital Twin) simulieren Abweichungen, um Risiken vorzubeugen.
- Grüne Entwicklung: Trockenzuschnitt reduziert die Umweltverschmutzung; endkonturnahe Formgebung (z. B. 3D-Druck) minimiert den Abfall; Werkzeugmaschinen mit niedrigem Energieverbrauch senken den Verbrauch um 20-30% bei gleichbleibender Präzision.
Schlussfolgerung
Die moderne Metallbearbeitung integriert vielfältige, hochpräzise und effiziente Prozesse mit einer Maßkontrolle im geschlossenen Regelkreis, die von der reaktiven Korrektur zur proaktiven Prävention übergeht. Diese Synergie erfüllt die strengen Anforderungen der High-End-Fertigung und treibt die Entwicklung intelligenter, nachhaltiger Lösungen voran, die strategische Branchen wie die Luft- und Raumfahrt, die Halbleiterindustrie und die Automobilindustrie unterstützen.


 Die Maßkontrolle arbeitet als geschlossener Regelkreis über drei Stufen: Prozessentwurf, Bearbeitung und Inspektion, wobei Parameteroptimierung, Echtzeitüberwachung und Fehlerkompensation zur Einhaltung von Toleranzen eingesetzt werden.