











Julkaisija: MEAXPERT | Kustannustehokkaat tarkkuusmittausratkaisut
Johdanto: Miksi johdinliitosten tarkastus on tärkeää optisessa viestinnässä
Optiset viestintälaitteet kehittyvät nopeasti kohti suurempia siirtonopeuksia, entistä tiiviimpää integrointia ja yhä kompaktimpia rakenteita. Nykyaikaisissa nopeissa optisissa moduuleissa ja piifotoniikkakomponenteissa hyödynnetään miniatyrisoituja rakenteita ja tiheästi pakattuja piirejä, minkä vuoksi mittatarkkuus ja rakenteellinen yhdenmukaisuus ovat yhä tärkeämpiä tekijöitä valmistuksen tuotantotehokkuuden ja laitteiden pitkäaikaisen luotettavuuden kannalta.
Lankaliitos on optisen viestinnän ja puolijohdepakkausten kannalta kriittinen liitosprosessi. Erittäin ohuilla kultalangoilla muodostetaan sähköisiä yhteyksiä optisten sirujen, alustojen ja muiden pakkauskomponenttien välille. Keskeiset geometriset ominaisuudet – kuten langasilmukan korkeus, kaarevuusprofiili, sijainti tilassa ja geometrinen yhdenmukaisuus – vaikuttavat suoraan pakkauksen eheyteen, sähköiseen suorituskykyyn ja laitteen pitkäaikaiseen vakauteen.
Pakkaustekniikan kehittyessä liitoskuviot tiheytyvät, ja yhä pienempiä johtoja integroidaan yhä kompaktimpiin pakkauksiin. Tämä suuntaus asettaa entistä tiukempia vaatimuksia tarkastuksen vakaudelle ja toistettavuudelle. Perinteisessä manuaalisessa tarkastuksessa ja tavanomaisissa optisissa menetelmissä voi olla vaikeaa saavuttaa tasapainoa hienojen piirteiden mittauksen, toistettavuuden ja skaalautuvan erän läpimenon välillä. Kosketuksettomana mittaustekniikkana visuaaliset mittauslaitteet (VMM) tarjoavat käytännöllisen ratkaisun johdinliitosten tarkastukseen, erityisesti silloin, kun vaaditaan mittatarkkuutta, toistettavuutta ja automatisoitua mittausta.

- Ohutlankaliitosten mittauksen keskeiset haasteet
Lankaliitosten tarkastus vaikuttaa periaatteessa yksinkertaiselta, mutta nykyaikaisten liitosasetteluiden mikroskooppinen mittakaava, optinen heijastavuus ja tiheä pakkaustapa aiheuttavat jatkuvia mittaushaasteita. Perinteiset tarkastusprosessit eivät useinkaan tuota vakaita ja toistettavia tuloksia huippuluokan optisen viestinnän pakkauksissa.
1.1 Erittäin ohuet ja voimakkaasti heijastavat langat asettavat haasteita optiselle kuvantamiselle
Optisten sirujen pakkauksessa käytettävät kultalangat ovat erittäin ohuita, ja niiden metallipinnat ovat sileitä ja erittäin heijastavia. Tavanomaisissa kiinteissä valaistusolosuhteissa voimakkaat pintheijastukset voivat heikentää kuvan kontrastia ja vaikeuttaa langan reunojen erottamista ympäröivistä siruista, liitosalustoista ja substraatin rakenteista. Monimutkaiset, kerroksittain rakennetut pakkausrakenteet voivat myös aiheuttaa osittaista peittymistä, mikä rajoittaa tavallisten kuvantamisjärjestelmien kykyä tunnistaa luotettavasti johtojen ääriviivat ja huippukorkeudet, mikä voi johtaa mittaustulosten vaihteluun.
1.2 Kolmiulotteiset lankasilmukat edellyttävät luotettavaa Z-akselin mittausta
Liitoslangat muodostavat jatkuvia kaarevia kolmiulotteisia silmukoita eivätkä tasomaisia rakenteita. Silmukan korkeus on kriittinen pakkausparametri, joka vaikuttaa suoraan langasilmukan ja sitä ympäröivien pakkausrakenteiden väliseen välykseen. Perinteinen 2D-kuvantarkastus tallentaa pääasiassa tasomaista kuvatietoa, eikä se siksi voi suoraan tarjota luotettavaa Z-akselin tietoa kolmiulotteisesta johdinsilmukasta. Ilman kalibroitua syvyysviitettä voi olla vaikeaa määrittää johdonmukaisesti todellista huippukorkeutta suhteessa pakkauksen vertailupisteeseen.
1.3 Tiheät sidontakuvioinnit aiheuttavat suurennuksen ja näkökentän välisen kompromissin
Nykyaikaisissa tiheärakenteisissa optisissa pakkauksissa voi olla tiheä liitoslankojen ryhmittymä hyvin pienellä pinta-alalla. Perinteisessä optisessa tarkastuksessa joudutaan usein tekemään kompromissi suurennuksen ja näkökentän välillä. Pienempi suurennus tarjoaa laajemman näkökentän, mutta voi heikentää kykyä erottaa hienoja johtojen yksityiskohtia, kun taas suurempi suurennus parantaa yksityiskohtien näkyvyyttä näkökentän kustannuksella. Käyttäjät joutuvat toistuvasti siirtämään kameraa ja rajaamaan kuvaa uudelleen, mikä johtaa hitaisiin, katkonaisiin ja alhaisen läpimenon tarkastusprosesseihin.
1.4 Manuaalinen asemointi rajoittaa tarkastusten tehokkuutta
Perinteinen johdinliitosten tarkastus perustuu suurelta osin manuaaliseen kohteiden sijoitteluun, pisteiden ohjelmointiin ja ruutu ruudulta -mittaukseen. Tiheissä johdinryhmissä manuaalinen työ lisää tarkastusaikaa merkittävästi ja aiheuttaa käyttäjästä riippuvaa vaihtelua. Standardoitujen, ohjelmoitavien työnkulkujen puuttuminen vaikeuttaa yhdenmukaisen erätarkastuksen laajentamista suurituotantoympäristöihin.
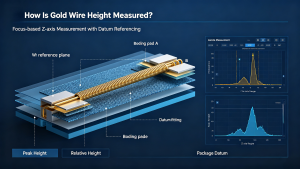
- Miten kultalangan korkeus mitataan? Visuaalinen mittausmenetelmä
Kultalangan silmukan korkeus on yksi langaliitoksen tärkeimmistä tarkastusparametreista. Sen avulla voidaan arvioida silmukan ja sitä ympäröivien pakkausrakenteiden välistä etäisyyttä sekä tunnistaa liian suuri silmukan korkeus tai prosessivaihtelu. Toisin kuin tavanomaisissa tasomaisissa mittatarkastuksissa, langan korkeuden tarkastus edellyttää luotettavaa syvyyden mittausta ja vakaata vertailupistettä, jotta saadaan yhdenmukaisia, tuotantokäyttöön soveltuvia tuloksia.
Ammattimaisissa näönmittauksen työnkuluissa tämä haaste ratkaistaan kalibroidun optisen kuvantamisen ja tarkennukseen perustuvan Z-akselin mittauksen avulla. Järjestelmä ottaa tarkennettuja kuvia eri Z-koordinaateista langasilmukan profiilin eri kohdissa, minkä ansiosta syvyysvaihtelut voidaan erottaa yksittäisen kuvatason ulkopuolella ja langan korkein kohta voidaan tunnistaa luotettavammin. Ottamalla näytteitä useilta tarkennustasoilta järjestelmä pystyy erottamaan syvyysvaihteluita, joita ei voida havaita yhdeltä ainoalta kuvatasolta, mikä auttaa tunnistamaan langan korkeimman kohdan luotettavammin.
Merkityksellisten mittatietojen varmistamiseksi mittausmenettelyyn sisältyy vertailutason sovitus, joka perustuu sirun ja alustan vakaisiin ominaisuuksiin. Suhteellinen korkeus lasketaan havaitun johdon huipun ja sovitetun pakkauksen vertailupisteen välillä. Tämä menetelmä vähentää komponenttien kallistuksesta tai pienistä sijainnin poikkeamista johtuvaa mittausvaihtelua ja tarjoaa toistettavia johdon korkeusmittauksia kaareville johdogeometrioille.
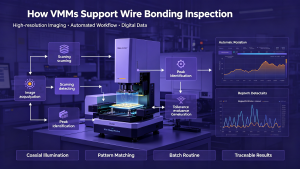
- Miten näkömittauslaitteet tukevat johdinliitosten tarkastusta
Nykyaikaisissa VMM-laitteissa yhdistyvät kalibroitu optinen laitteisto, säädettävä valaistus, tarkka liikkeenohjaus ja erikoistunut mittausohjelmisto, joiden avulla voidaan vastata ydinjohtojen liitosten tarkastukseen liittyviin keskeisiin haasteisiin. Tämä yhdistelmä mahdollistaa toistettavan, ohjelmoitavan ja dataan perustuvan laadunvalvonnan optisen viestinnän pakkausratkaisuissa.
3.1 Korkean resoluution optinen kuvantaminen
VMM-alustat tukevat joustavaa suurennuksen säätöä, mikä mahdollistaa erittäin hienojen liitoslankojen piirteiden erottamisen. Konfiguroitava monisegmenttinen valaistus yhdistää koaksiaalisen ja sivulta tulevan valaistuksen, mikä vähentää heijastuksia ja parantaa reunojen erottuvuutta metallilangoissa, liitosalustoissa ja substraattipinnoilla. Optimoidut kuvantamisolosuhteet auttavat ylläpitämään vakaata piirteiden tunnistusta huolimatta pinnan heijastavuuden tai pakkauksen rakenteen pienistä vaihteluista.
3.2 Tarkennukseen perustuva Z-akselin mittaus langan korkeuden tarkastusta varten
Järjestelmäarkkitehtuurista riippuen VMM-laitteet voivat käyttää tarkennukseen perustuvia syvyysmittaustekniikoita lankasilmukoiden kolmiulotteisen geometrian arvioimiseksi. Tallentamalla ja vertaamalla tarkennettuja kuvia määritellyllä Z-akselin alueella järjestelmä voi määrittää syvyysvaihtelut langasilmukan varrella ja tunnistaa sen huippukorkeuden. Yhdistettynä vertailutason sovitukseen tämä menetelmä tarjoaa standardoidun korkeusmittauksen, joka tukee prosessin johdonmukaista seurantaa.
3.3 Automaattinen paikannus ja erämittaus
Käyttämällä kuviontunnistusta ja ominaisuuksien tunnistustoimintoja VMM-laitteet määrittävät toistettavat mitta koordinaatit ja automatisoivat työkappaleen kohdistuksen. Kun tarkastusreseptit on määritetty, järjestelmä voi automaattisesti suorittaa kohdistuksen, kuvantamisen, mittauksen ja toleranssien arvioinnin ennalta määritetyissä liitoslankojen kohdissa. Ohjelmoitavat eräajorutiinit vähentävät toistuvaa manuaalista ohjelmointia ja käyttäjästä riippuvaa vaihtelua, mikä parantaa tarkastuksen kokonaisläpimenoa ja yhdenmukaisuutta.
3.4 Laadunvalvontaan käytettävät digitaaliset mittaustiedot
Kaikki tarkastustulokset kirjataan automaattisesti, arvioidaan määriteltyjen toleranssien perusteella ja kootaan standardoituihin raportteihin. Jäljitettävät mittaustiedot tukevat erien vertailua, prosessien trendianalyysiä ja vian perussyiden selvittämistä. Digitoidut tarkastustiedot auttavat valmistajia vakauttamaan liimausprosesseja ja toteuttamaan jatkuvia parannuksia pakkausten laatuun.
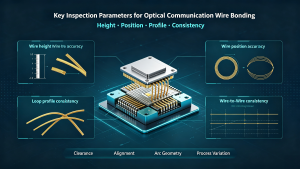
- Optisen tietoliikenteen johdinliitosten tarkastuksen avainparametrit
Tehokas johdinliitosten laadunvalvonta perustuu moniulotteiseen geometriseen tarkastukseen eikä pelkästään korkeuden mittaukseen. Tarkastettavat avainparametrit tukevat pakkauksen luotettavuuden ja prosessin vakauden varmistamista.
- Langan korkeus: Langan silmukan korkeimman kohdan ja pakkauksen vertailutason välinen pystysuora etäisyys, jota käytetään sisäisen välyksen tarkistamiseen sekä rakenteellisten häiriöiden estämiseen kokoonpanon ja käytön aikana.
- Johdon sijainnin tarkkuus: Arvioi johtojen suuntauksen suhteessa liitosalustoihin ja sirun viitepisteisiin, jotta varmistetaan vakaa sähköinen kytkentä ja yhdenmukainen pakkauksen suuntaus.
- Silmukan profiilin yhdenmukaisuus: Tarkastaa valokaaren geometrian tasaisuuden ja sileyden, jotta voidaan havaita epänormaalit taipumat, roikkumiset tai vääristymät, jotka saattavat vaarantaa rakenteen pitkän aikavälin luotettavuuden.
- Tulosten yhdenmukaisuus tuloksesta tulokseen:Arvioi mitta- ja sijaintitarkkuuden yhden laitteen useiden liitosjohtojen välillä tai tuotantoerän sisällä, mikä auttaa tunnistamaan prosessivaihteluita ja muutoksia liitosparametreissa.
- Kuvantamittaus vs. manuaalinen tarkastus tuotannon laadunvalvonnassa
Manuaalinen tarkastus voi olla hyödyllistä tutkimus- ja kehitystyön varmentamisessa, vianetsinnässä, pistokokeissa sekä pienimuotoisissa sovelluksissa. Kun tarkastusmäärät ja mittauspisteiden määrä kuitenkin kasvavat, manuaalisia menetelmiä on yhä vaikeampi standardoida ja laajentaa. Kuvantunnistusjärjestelmät tarjoavat toistettavan ja ohjelmoitavan vaihtoehdon, joka on optimoitu tuotantotason laadunvalvontaan.
| Tarkastuskerroin | Manuaalinen tarkastus | Vision mittauskone |
| Mittausmenetelmä | Käyttäjästä riippuva havainnointi ja manuaalinen kalibrointi | Ohjelmoidut, standardoidut mittausrutiinit |
| Mikro-osien tarkastus | Riippuu käyttäjän taidoista ja optisesta kokoonpanosta; tulokset voivat vaihdella | Korkean resoluution kuvantaminen vakaaseen hienojen piirteiden tunnistamiseen |
| Langan korkeuden mittaus | Vaikea standardoida, epäjohdonmukaiset tulokset | Kohdistukseen perustuva Z-akselin mittaus, jossa käytetään vertailupistettä |
| Erätarkastuksen tehokkuus | Työvoimavaltaista ja vaikea laajentaa suurten tuotantomäärien tuotantoon | Tukee ohjelmoitavaa erätarkastusta ja skaalautuvaa läpimenokapasiteettia |
| Tulosten johdonmukaisuus | Toimijakohtaisista eroista riippuen | Parannettu mittaustulosten yhdenmukaisuus eri erien välillä |
| Tietojen hallinta | Manuaalinen kirjaaminen ja rajoitettu jäljitettävyys | Automatisoitu kirjaaminen ja jäljitettävät digitaaliset tiedot |
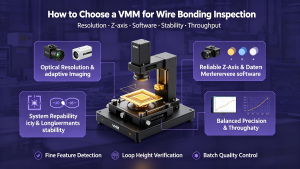
- Kuinka valita näkömittauslaite langaliitosten tarkastusta varten
Sopivan VMM-laitteen valinta optiseen tietoliikenteeseen ja puolijohteiden langaliitoksiin edellyttää järjestelmätason suorituskyvyn arviointia yksittäisten teknisten tietojen sijaan. Seuraavat kriteerit tukevat luotettavaa ja tuotantokäyttöön soveltuvaa tarkastusta hienorakenteisille liitoksille.
6.1 Riittävä optinen erottelukyky ja adaptiivinen kuvantaminen
Järjestelmän tulisi tarjota riittävä optinen erottelukyky, jotta se pystyy erottamaan erittäin ohuet johdot, mikroliitosalustat ja muut merkittävät substraatin piirteet. Joustava ja säädettävä valaistus on välttämätöntä kuvantamisen vakauttamiseksi erittäin heijastavilla metallipinnoilla ja monimutkaisissa pakkausgeometrioissa, jotta piirteiden tunnistaminen pysyy yhdenmukaisena eri tuotantoerissä.
6.2 Luotettava Z-akselin ja vertailupisteen viittauskyky
Sovelluksissa, joissa langan korkeus on kriittinen parametri, järjestelmän tulisi tarjota luotettava Z-akselin mittaus ja sopiva menetelmä vertailutason määrittämiseksi. Mittausarkkitehtuurista riippuen tähän voi kuulua tarkennukseen perustuva Z-akselin mittaus tai muita optisia 3D-mittaustekniikoita, jotka tukevat silmukan korkeuden tarkkaa tarkistusta.
6.3 Ohjelmoitava mittausohjelmisto
Tuotantotason tarkastus perustuu vankkaan ohjelmistotoiminnallisuuteen. Keskeisiä ominaisuuksia ovat automatisoitu kuvion kohdistus, uudelleenkäytettävät mittausohjeet, erän toleranssien arviointi sekä standardoitu raporttien luonti. Nämä ominaisuudet vähentävät manuaalista työtä ja mahdollistavat johdonmukaiset, toistettavat tarkastusprosessit.
6.4 Järjestelmän toistettavuus ja pitkäaikainen vakaus
Valitun VMM:n tulisi säilyttää vakaa mittaustarkkuus pitkien tuotantosyklien ajan, minimoida mittausten poikkeamat ja mahdollistaa luotettava pitkäaikainen laadunvalvonta.
6.5 Tasapaino tarkkuuden ja suorituskyvyn välillä
Sopivan ratkaisun tulisi yhdistää tarkka mikrorakenteiden mittaus ja käytännöllinen erän läpimenokapasiteetti, jotta se täyttäisi suurivolyymisen optisten laitteiden valmistuksen tarkastusvaatimukset.
- Kuvanmittaus seuraavan sukupolven optisen viestinnän valmistuksessa
Kun optisen viestinnän teknologiat kehittyvät jatkuvasti kohti suurempia siirtonopeuksia, entistä tiiviimpää integraatiota ja kompaktimpia laitearkkitehtuureja, langaliitosrakenteiden odotetaan muuttuvan yhä hienojakoisemmiksi ja tiiviimmin integroiduiksi. Pakkausten laadunvalvonta edellyttää yhä enemmän standardoitua, datapohjaista tarkastusta, jolla pystytään havaitsemaan hienovaraiset prosessivaihtelut.
Kuvantamittauslaitteet tukevat tätä alan muutosta mahdollistamalla herkän mikrorakenteiden kosketuksettoman ja korkean resoluution tarkastuksen. Ohjelmoitavat VMM-työnkulut auttavat valmistajia siirtymään satunnaisista manuaalisista tarkastuksista järjestelmälliseen eräkohtaiseen laadunvalvontaan, tarjoten yhdenmukaisia mittatietoja liimausprosessien hienosäätöä ja pakkaussaannon parantamista varten.
Päätelmä
Hienolankaliitos on kriittinen mikrotason prosessi, joka on nykyaikaisten optisten tietoliikennepakettien sähköisen suorituskyvyn ja mekaanisen luotettavuuden perusta. Pienikokoiset, tiheästi pakatut liitosasettelut asettavat perinteisille manuaalisille ja tavanomaisille optisille menetelmille jatkuvia tarkastushaasteita, erityisesti langasilmukan korkeuden mittauksessa ja erätarkastuksen toistettavuudessa.
Oikein konfiguroidut kuvantamittauslaitteet vastaavat näihin haasteisiin yhdistämällä korkean resoluution optisen tarkastuksen, luotettavan Z-akselin mittauksen, automaattisen asemointitoiminnon ja jäljiteltävät mittaustiedot. Optiikka- ja puolijohdevalmistajille tämä tarjoaa skaalautuvan lähestymistavan langaliitosten tarkastuksen standardointiin, tuotannon tasalaatuisuuden parantamiseen sekä prosessivaihteluiden tunnistamiseen jo varhaisessa vaiheessa.
MEAXPERT tarjoaa kustannustehokkaita tarkkuusmittausratkaisuja valmistajille, jotka etsivät käytännöllisiä koordinaattimittauslaitteita (CMM) ja kuvantamismittaustekniikoita vaativiin teollisiin sovelluksiin.