











Diterbitkan oleh MEAXPERT | Solusi Pengukuran Presisi yang Hemat Biaya
Pendahuluan: Mengapa Pemeriksaan Pengikatan Kabel Penting dalam Komunikasi Optik
Perangkat komunikasi optik berkembang pesat menuju kecepatan transmisi yang lebih tinggi, tingkat integrasi yang lebih tinggi, serta desain kemasan yang semakin ringkas. Modul optik berkecepatan tinggi dan komponen fotonika silikon modern mengadopsi struktur yang diminiaturisasi serta sirkuit yang dipadatkan, sehingga akurasi dimensi dan konsistensi struktural menjadi semakin penting bagi hasil produksi dan keandalan perangkat dalam jangka panjang.
Penyambungan kabel (wire bonding) merupakan proses interkoneksi yang sangat penting dalam komunikasi optik dan pengemasan semikonduktor. Kabel emas ultra-halus berfungsi untuk membentuk sambungan listrik antara chip optik, substrat, dan komponen kemasan lainnya. Atribut geometris utama—termasuk ketinggian lingkaran kabel, profil lengkung, penempatan spasial, dan konsistensi geometris—secara langsung memengaruhi integritas kemasan, kinerja listrik, serta stabilitas perangkat dalam jangka panjang.
Seiring kemajuan teknologi pengemasan, pola penyambungan menjadi semakin padat, dengan kabel-kabel yang lebih halus terintegrasi dalam kemasan yang semakin ringkas. Tren ini menimbulkan persyaratan yang lebih ketat terkait stabilitas dan pengulangan proses inspeksi. Pemeriksaan manual tradisional dan metode optik konvensional seringkali kesulitan menyeimbangkan pengukuran fitur halus, pengulangan, dan kapasitas produksi batch yang dapat diskalakan. Sebagai teknologi pengukuran non-kontak, mesin pengukuran visi (VMM) menawarkan solusi praktis untuk pemeriksaan pengikatan kabel, terutama di mana akurasi dimensi, pengulangan, dan pengukuran otomatis diperlukan.

- Tantangan Utama dalam Pengukuran pada Proses Pengikatan Kabel Halus
Pemeriksaan pengikatan kabel pada prinsipnya tampak sederhana, namun skala mikro, sifatnya yang memantulkan cahaya, serta tata letak pengikatan modern yang sangat padat menimbulkan tantangan pengukuran yang terus-menerus. Alur kerja pemeriksaan konvensional sering kali gagal memberikan hasil yang stabil dan dapat diulang untuk kemasan komunikasi optik kelas atas.
1.1 Kabel yang Sangat Halus dan Sangat Reflektif Menjadi Tantangan bagi Pencitraan Optik
Kabel emas yang digunakan dalam pengemasan chip optik memiliki diameter yang sangat halus dan permukaan logam yang licin serta sangat reflektif. Dalam kondisi pencahayaan tetap konvensional, pantulan permukaan yang kuat dapat mengurangi kontras gambar dan menyulitkan pembedaan tepi kabel dari chip di sekitarnya, bantalan pengikat, dan fitur substrat. Struktur pengemasan bertumpuk yang kompleks juga dapat menyebabkan oklusi parsial, sehingga membatasi kemampuan sistem penglihatan standar untuk mengidentifikasi kontur kawat dan ketinggian puncak secara andal, yang berpotensi mengakibatkan variabilitas pengukuran.
1.2 Lingkaran Kawat Tiga Dimensi Memerlukan Pengukuran Sumbu Z yang Andal
Kabel pengikat membentuk lingkaran tiga dimensi yang melengkung dan berkelanjutan, bukan fitur datar dua dimensi. Tinggi lingkaran merupakan parameter pengemasan yang sangat penting yang secara langsung memengaruhi jarak bebas antara lingkaran kabel dan struktur kemasan di sekitarnya. Inspeksi penglihatan 2D konvensional terutama menangkap informasi gambar planar dan oleh karena itu tidak dapat secara langsung memberikan informasi sumbu Z yang andal untuk lingkaran kawat tiga dimensi. Tanpa referensi kedalaman yang dikalibrasi, akan sulit untuk secara konsisten menentukan ketinggian puncak sebenarnya relatif terhadap datum kemasan.
1.3 Pola Ikatan yang Padat Menimbulkan Kompromi antara Perbesaran dan Bidang Pandang
Paket optik modern dengan kepadatan tinggi dapat berisi susunan kawat pengikat yang padat dalam area yang sangat terbatas. Pemeriksaan optik konvensional sering kali melibatkan kompromi antara pembesaran dan bidang pandang. Pembesaran yang lebih rendah memberikan bidang pandang yang lebih luas tetapi dapat mengurangi kemampuan untuk mengidentifikasi detail halus pada kabel, sedangkan pembesaran yang lebih tinggi meningkatkan visibilitas detail dengan mengorbankan bidang pandang. Operator terpaksa harus mengatur ulang posisi dan membingkai ulang berulang kali, sehingga menghasilkan alur kerja inspeksi yang lambat, terputus-putus, dan memiliki throughput rendah.
1.4 Pembatasan Penempatan Manual Mengurangi Efisiensi Pemeriksaan
Pemeriksaan pengikatan kabel tradisional sangat bergantung pada penentuan posisi fitur secara manual, pemrograman titik, dan pengukuran bingkai demi bingkai. Untuk susunan kabel yang padat, intervensi manual memperpanjang waktu pemeriksaan secara signifikan dan menimbulkan variabilitas yang bergantung pada operator. Kurangnya alur kerja yang terstandarisasi dan dapat diprogram membuat pemeriksaan batch yang konsisten sulit untuk diskalakan dalam lingkungan produksi bervolume tinggi.
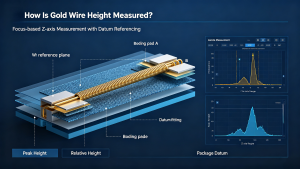
- Bagaimana Cara Mengukur Tinggi Kawat Emas? Pendekatan Pengukuran Berbasis Penglihatan
Tinggi lingkaran kawat emas merupakan salah satu parameter pemeriksaan utama dalam proses wire bonding. Parameter ini dapat digunakan untuk mengevaluasi jarak bebas antara lingkaran kawat dan struktur kemasan di sekitarnya, serta untuk mengidentifikasi tinggi lingkaran yang berlebihan atau variasi proses. Berbeda dengan pemeriksaan dimensi planar standar, pemeriksaan tinggi kawat memerlukan pengukuran kedalaman yang andal dan referensi titik acuan yang stabil untuk menghasilkan hasil yang konsisten dan siap untuk produksi.
Alur kerja pengukuran penglihatan profesional mengatasi tantangan ini melalui pencitraan optik yang telah dikalibrasi dan pengukuran sumbu Z berbasis fokus. Sistem ini mengambil gambar yang difokuskan pada berbagai posisi Z di sepanjang profil lingkaran kawat, sehingga memungkinkan variasi kedalaman diidentifikasi melampaui satu bidang gambar saja dan membantu mengidentifikasi titik tertinggi kawat dengan lebih andal. Dengan mengambil sampel dari beberapa bidang fokus, sistem ini mampu mendeteksi variasi kedalaman yang tidak dapat diidentifikasi dari satu bidang gambar saja, sehingga membantu mengidentifikasi titik tertinggi kabel tersebut dengan lebih andal.
Untuk memastikan keakuratan data dimensi, prosedur pengukuran ini menggabungkan penyesuaian bidang acuan berdasarkan fitur-fitur chip dan substrat yang stabil. Ketinggian relatif dihitung antara puncak kabel yang terdeteksi dan titik acuan kemasan yang telah disesuaikan. Metode ini mengurangi variabilitas pengukuran yang disebabkan oleh kemiringan komponen atau pergeseran posisi yang kecil, sehingga menghasilkan pengukuran ketinggian kabel yang dapat diulang untuk geometri kabel yang melengkung.
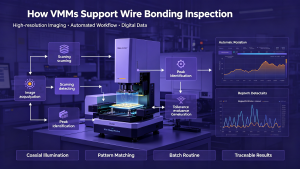
- Bagaimana Mesin Pengukuran Penglihatan Mendukung Pemeriksaan Pengikatan Kabel
VMM modern mengintegrasikan perangkat keras optik yang telah dikalibrasi, pencahayaan yang dapat disesuaikan, kontrol gerakan presisi, serta perangkat lunak pengukuran khusus untuk mengatasi tantangan utama dalam inspeksi pengikatan kabel. Kombinasi tersebut menghasilkan pengendalian kualitas yang dapat diulang, dapat diprogram, dan didukung data untuk kemasan komunikasi optik.
3.1 Pencitraan Optik Beresolusi Tinggi
Platform VMM mendukung penyesuaian pembesaran yang fleksibel untuk mengidentifikasi detail kabel pengikat yang sangat halus. Pencahayaan multi-segmen yang dapat dikonfigurasi menggabungkan pencahayaan koaksial dan insiden untuk mengurangi silau reflektif serta meningkatkan ketajaman tepi pada kabel logam, bantalan pengikat, dan permukaan substrat. Kondisi pencitraan yang dioptimalkan membantu menjaga stabilitas pengenalan detail meskipun terdapat variasi kecil pada reflektivitas permukaan atau struktur kemasan.
3.2 Pengukuran Sumbu Z Berbasis Fokus untuk Pemeriksaan Tinggi Kawat
Tergantung pada arsitektur sistem, VMM dapat menggunakan teknik pengukuran kedalaman berbasis fokus untuk mengevaluasi geometri tiga dimensi dari lingkaran kawat. Dengan menangkap dan mengkorelasikan gambar yang difokuskan di sepanjang rentang sumbu Z yang telah ditentukan, sistem dapat mengkarakterisasi variasi kedalaman sepanjang lingkaran kawat dan mengidentifikasi ketinggian puncaknya. Dikombinasikan dengan penyesuaian bidang acuan, pendekatan ini menghasilkan pengukuran ketinggian yang terstandarisasi yang mendukung pemantauan proses yang konsisten.
3.3 Penentuan Posisi Otomatis dan Pengukuran Massal
Dengan memanfaatkan fungsi pencocokan pola dan pengenalan fitur, VMM menetapkan koordinat pengukuran yang dapat diulang dan mengotomatiskan proses penyelarasan benda kerja. Setelah resep inspeksi dikonfigurasi, sistem dapat secara otomatis melakukan penempatan, pengambilan gambar, pengukuran, dan evaluasi toleransi pada lokasi-lokasi kabel pengikat yang telah ditentukan sebelumnya. Rutinitas batch yang dapat diprogram mengurangi pemrograman manual yang berulang serta variabilitas yang bergantung pada operator, sehingga meningkatkan produktivitas dan konsistensi inspeksi secara keseluruhan.
3.4 Data Pengukuran Digital untuk Pengendalian Mutu
Semua hasil inspeksi secara otomatis dicatat, dievaluasi berdasarkan batas toleransi yang telah ditetapkan, dan disusun menjadi laporan standar. Data pengukuran yang dapat dilacak mendukung perbandingan antar-batch, analisis tren proses, dan pemecahan masalah hingga ke akar penyebabnya. Catatan inspeksi yang telah didigitalisasi memungkinkan produsen untuk menstabilkan proses penyambungan dan menerapkan perbaikan kualitas kemasan secara berkelanjutan.
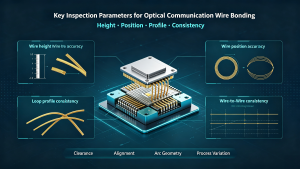
- Parameter Pemeriksaan Utama untuk Pengikatan Kabel pada Sistem Komunikasi Optik
Pengendalian kualitas pengikatan kabel yang efektif bergantung pada verifikasi geometris multidimensi, bukan hanya pengukuran ketinggian saja. Parameter-parameter inti yang diperiksa mendukung keandalan pengemasan dan validasi stabilitas proses.
- Tinggi Kawat: Jarak vertikal dari titik tertinggi lingkaran kawat ke bidang acuan kemasan, yang digunakan untuk memverifikasi jarak bebas internal dan mencegah terjadinya gangguan struktural selama perakitan dan pengoperasian.
- Akurasi Posisi Kabel: Mengevaluasi keselarasan kabel terhadap bantalan pengikat dan titik acuan chip untuk memastikan interkoneksi listrik yang stabil serta keselarasan pengemasan yang konsisten.
- Konsistensi Profil Loop: Memeriksa keseragaman dan kehalusan geometri busur kawat untuk mengidentifikasi kelengkungan, kelonggaran, atau distorsi yang tidak normal yang dapat mengganggu keandalan struktural jangka panjang.
- Konsistensi dari Awal hingga Akhir:Mengevaluasi konsistensi dimensi dan posisi pada beberapa kabel pengikat dalam perangkat yang sama atau dalam satu lot produksi, sehingga membantu mengidentifikasi variasi proses dan perubahan pada parameter pengikatan.
- Pengukuran Visual versus Pemeriksaan Manual untuk Pengendalian Mutu Produksi
Pemeriksaan manual dapat berguna untuk verifikasi penelitian dan pengembangan (R&D), pemecahan masalah, pemeriksaan sampel, serta aplikasi dengan volume rendah. Namun, seiring meningkatnya volume pemeriksaan dan titik pengukuran, metode manual menjadi semakin sulit untuk distandarisasi dan diskalakan. Sistem pengukuran berbasis penglihatan menawarkan alternatif yang dapat diulang dan diprogram, yang dioptimalkan untuk pengendalian mutu tingkat produksi.
| Faktor Pemeriksaan | Pemeriksaan Manual | Mesin Pengukur Penglihatan |
| Metode Pengukuran | Pengamatan yang bergantung pada operator dan kalibrasi manual | Rutinitas pengukuran yang terprogram dan terstandarisasi |
| Pemeriksaan Fitur Mikro | Terbatas oleh keterampilan operator dan pengaturan optik, rentan terhadap variabilitas | Pencitraan resolusi tinggi untuk deteksi fitur halus yang stabil |
| Pengukuran Tinggi Kawat | Sulit untuk distandarisasi, hasilnya tidak konsisten | Pengukuran sumbu Z berbasis fokus dengan referensi titik acuan |
| Efisiensi Pemeriksaan Berkelompok | Membutuhkan banyak tenaga kerja dan sulit untuk ditingkatkan skalanya guna produksi dalam jumlah besar | Mendukung inspeksi batch yang dapat diprogram dan kapasitas produksi yang dapat disesuaikan |
| Konsistensi Hasil | Tergantung pada variabilitas yang dipengaruhi oleh operator | Konsistensi pengukuran yang lebih baik antar-batch |
| Pengelolaan Data | Pencatatan manual dan keterlacakan yang terbatas | Pencatatan otomatis dan catatan digital yang dapat dilacak |
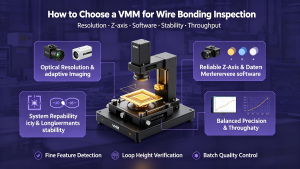
- Cara Memilih Mesin Pengukuran Penglihatan untuk Pemeriksaan Pengikatan Kawat
Pemilihan VMM yang sesuai untuk komunikasi optik dan pengikatan kabel semikonduktor memerlukan evaluasi kinerja pada tingkat sistem, bukan sekadar spesifikasi terpisah. Kriteria berikut ini mendukung proses inspeksi yang andal dan siap produksi untuk struktur pengikatan halus.
6.1 Resolusi Optik yang Memadai dan Pencitraan Adaptif
Sistem tersebut harus memiliki resolusi optik yang memadai untuk mendeteksi kabel ultra-halus, bantalan pengikat mikro, dan fitur-fitur substrat yang relevan. Pencahayaan yang fleksibel dan dapat disesuaikan sangat penting untuk menstabilkan pencitraan pada permukaan logam yang sangat reflektif dan geometri kemasan yang kompleks, sehingga memastikan deteksi fitur yang konsisten di seluruh batch produksi.
6.2 Kemampuan Referensi Sumbu Z dan Titik Acuan yang Andal
Untuk aplikasi di mana ketinggian kawat merupakan parameter kritis, sistem harus menyediakan pengukuran sumbu Z yang andal serta metode yang tepat untuk menetapkan bidang acuan. Bergantung pada arsitektur pengukurannya, hal ini dapat mencakup pengukuran sumbu Z berbasis fokus atau teknik pengukuran 3D optik lainnya guna mendukung verifikasi ketinggian loop yang akurat.
6.3 Perangkat Lunak Pengukuran yang Dapat Diprogram
Proses inspeksi tingkat produksi bergantung pada fungsionalitas perangkat lunak yang andal. Kemampuan utamanya meliputi penyelarasan pola otomatis, resep pengukuran yang dapat digunakan kembali, evaluasi toleransi secara berkelompok, serta pembuatan laporan yang terstandarisasi. Fitur-fitur ini mengurangi intervensi manual dan memungkinkan alur kerja inspeksi yang konsisten dan dapat diulang.
6.4 Pengulangan Sistem dan Stabilitas Jangka Panjang
VMM yang dipilih harus mampu mempertahankan kinerja pengukuran yang stabil selama siklus produksi yang panjang, meminimalkan penyimpangan pengukuran, dan mendukung pemantauan kualitas jangka panjang yang andal.
6.5 Keseimbangan antara Ketepatan dan Laju Produksi
Solusi yang tepat harus memadukan pengukuran fitur mikro dengan akurasi tinggi dan kapasitas produksi massal yang praktis, sehingga dapat memenuhi persyaratan inspeksi dalam produksi perangkat optik dalam skala besar.
- Pengukuran Visibilitas dalam Manufaktur Komunikasi Optik Generasi Berikutnya
Seiring dengan terus majunya teknologi komunikasi optik menuju kecepatan transmisi yang lebih tinggi, integrasi yang lebih besar, dan arsitektur perangkat yang lebih ringkas, struktur wire bonding diperkirakan akan menjadi semakin halus dan terintegrasi secara padat. Pengendalian mutu pengemasan akan semakin membutuhkan inspeksi terstandarisasi dan berbasis data yang mampu mendeteksi variasi proses yang sangat halus.
Mesin pengukuran visual mendukung transisi industri ini dengan memungkinkan pemeriksaan tanpa kontak dan beresolusi tinggi terhadap struktur mikro yang rapuh. Alur kerja VMM yang dapat diprogram membantu produsen beralih dari pemeriksaan manual yang sporadis ke validasi kualitas secara sistematis per batch, sehingga menghasilkan data dimensi yang konsisten untuk menyempurnakan proses penyambungan dan meningkatkan hasil produksi kemasan.
Kesimpulan
Pengepasan kabel halus merupakan proses berskala mikro yang sangat penting dan menjadi landasan kinerja listrik serta keandalan mekanis dari kemasan komunikasi optik modern. Tata letak pengepasan yang miniatur dan berdensitas tinggi menimbulkan tantangan inspeksi yang terus-menerus bagi metode optik manual dan konvensional, terutama dalam pengukuran ketinggian lingkaran kabel dan konsistensi hasil inspeksi massal.
Mesin pengukuran visual yang dikonfigurasi dengan baik mengatasi tantangan-tantangan ini dengan menggabungkan inspeksi optik beresolusi tinggi, pengukuran sumbu Z yang andal, penempatan otomatis, dan data pengukuran yang dapat dilacak. Bagi produsen optik dan semikonduktor, hal ini memberikan pendekatan yang dapat disesuaikan untuk menstandarkan inspeksi wire bonding, meningkatkan konsistensi produksi, dan mengidentifikasi variasi proses pada tahap yang lebih awal.
MEAXPERT menyediakan solusi pengukuran presisi yang hemat biaya bagi para produsen yang membutuhkan teknologi CMM dan pengukuran berbasis penglihatan yang praktis untuk aplikasi industri yang menuntut.