











Publié par MEAXPERT | Solutions de mesure de précision à un excellent rapport qualité-prix
Introduction : Pourquoi le contrôle des liaisons par fil est-il essentiel dans les communications optiques ?
Les dispositifs de communication optique évoluent rapidement vers des débits de transmission plus élevés, des niveaux d'intégration plus poussés et des conceptions de boîtiers de plus en plus compactes. Les modules optiques modernes à haut débit et les composants de photonique sur silicium intègrent des structures miniaturisées et des circuits à haute densité, ce qui rend la précision dimensionnelle et la cohérence structurelle de plus en plus importantes pour le rendement de fabrication et la fiabilité à long terme des dispositifs.
Le câblage par fil est un procédé d'interconnexion essentiel dans les domaines des communications optiques et du conditionnement des semi-conducteurs. Des fils d'or ultra-fins établissent des connexions électriques entre les puces optiques, les substrats et les autres composants du boîtier. Les caractéristiques géométriques clés — notamment la hauteur de la boucle du fil, le profil de l'arc, le positionnement spatial et la cohérence géométrique — influencent directement l'intégrité du boîtier, les performances électriques et la stabilité à long terme du dispositif.
À mesure que la technologie d'encapsulation progresse, les schémas de soudure deviennent plus denses, avec des fils de plus en plus fins intégrés dans des boîtiers de plus en plus compacts. Cette tendance impose des exigences plus strictes en matière de stabilité et de répétabilité des inspections. L'inspection manuelle traditionnelle et les méthodes optiques conventionnelles peuvent avoir du mal à concilier la mesure de détails fins, la répétabilité et un débit de lots évolutif. En tant que technologie de mesure sans contact, les machines de mesure par vision (VMM) offrent une solution pratique pour l'inspection du câblage, en particulier lorsque la précision dimensionnelle, la répétabilité et la mesure automatisée sont requises.

- Principaux défis liés à la mesure dans le domaine du soudage de fils fins
L'inspection des connexions par fil semble a priori simple, mais la micro-échelle, la réflectivité optique et la forte densité des configurations de connexion modernes posent des défis constants en matière de mesure. Les processus d'inspection classiques ne parviennent souvent pas à fournir des résultats stables et reproductibles pour les boîtiers de communication optique haut de gamme.
1.1 Les fils ultra-fins et hautement réfléchissants posent un défi à l'imagerie optique
Les fils d’or utilisés dans le conditionnement des puces optiques sont extrêmement fins et présentent des surfaces métalliques lisses et hautement réfléchissantes. Dans des conditions d’éclairage fixes classiques, les fortes réflexions de surface peuvent réduire le contraste de l’image et rendre difficile la distinction entre les bords des fils et les puces environnantes, les pastilles de soudure et les éléments du substrat. Les structures d’encapsulation empilées complexes peuvent également entraîner une occlusion partielle, limitant ainsi la capacité des systèmes de vision standard à identifier de manière fiable les contours des fils et les hauteurs de crête, ce qui peut entraîner une variabilité des mesures.
1.2 Les boucles de fil métallique en trois dimensions nécessitent une mesure fiable de l'axe Z
Les fils de liaison forment des boucles tridimensionnelles courbes continues plutôt que des éléments plans. La hauteur de la boucle est un paramètre critique de l’encapsulation qui influe directement sur le jeu entre la boucle de fil et les structures environnantes du boîtier. L'inspection visuelle 2D classique capture principalement des informations d'image planes et ne peut donc pas fournir directement d'informations fiables sur l'axe Z pour une boucle de fil tridimensionnelle. Sans référence de profondeur calibrée, il peut être difficile de déterminer de manière cohérente la hauteur maximale réelle par rapport au point de référence du boîtier.
1.3 Les configurations de liaison denses entraînent un compromis entre le grossissement et le champ de vision
Les boîtiers optiques modernes à haute densité peuvent contenir des réseaux denses de fils de liaison dans un encombrement très réduit. L'inspection optique classique implique souvent un compromis entre le grossissement et le champ de vision. Un faible grossissement offre un champ de vision plus large, mais peut réduire la capacité à distinguer les détails fins des fils, tandis qu’un grossissement plus élevé améliore la visibilité des détails au détriment du champ de vision. Les opérateurs sont contraints de repositionner et de recadrer l’image à plusieurs reprises, ce qui se traduit par des processus d’inspection lents, saccadés et à faible débit.
1.4 Le positionnement manuel limite l'efficacité des contrôles
L'inspection traditionnelle du soudage de fils repose en grande partie sur le positionnement manuel des caractéristiques, la programmation des points et la mesure image par image. Pour les réseaux de fils denses, l'intervention manuelle allonge considérablement la durée de l'inspection et introduit une variabilité liée à l'opérateur. L'absence de flux de travail programmables et standardisés rend difficile la mise à l'échelle d'une inspection par lots cohérente dans les environnements de production à grand volume.
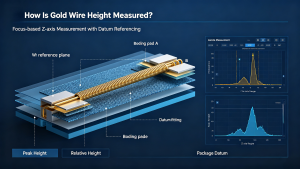
- Comment mesure-t-on la hauteur d'un fil d'or ? Une approche basée sur la mesure optique
La hauteur de la boucle du fil d'or est l'un des principaux paramètres de contrôle dans le domaine du soudage par fil. Elle permet d'évaluer l'écart entre la boucle du fil et les structures environnantes du boîtier, ainsi que de détecter une hauteur de boucle excessive ou des variations de processus. Contrairement aux contrôles dimensionnels planaires standard, le contrôle de la hauteur du fil nécessite une mesure fiable de la profondeur et un référencement stable par rapport à un point de référence afin de fournir des résultats cohérents et prêts pour la production.
Les processus professionnels de mesure de la vision relèvent ce défi grâce à l'imagerie optique étalonnée et à la mesure de l'axe Z basée sur la mise au point. Le système acquiert des images ciblées à différentes positions Z le long du profil de la boucle de fil, ce qui permet de distinguer les variations de profondeur au-delà d'un seul plan d'image et contribue à identifier de manière plus fiable le point le plus haut du fil. En effectuant des relevés sur plusieurs plans focaux, le système permet de mettre en évidence des variations de profondeur qui ne sont pas visibles à partir d'un seul plan d'image, ce qui contribue à identifier de manière plus fiable le point le plus haut du fil.
Afin de garantir la fiabilité des données dimensionnelles, la procédure de mesure intègre un ajustement au plan de référence basé sur des caractéristiques stables de la puce et du substrat. La hauteur relative est calculée entre le pic du fil détecté et le point de référence ajusté du boîtier. Cette méthode réduit la variabilité des mesures due à l'inclinaison des composants ou à de légers décalages de position, permettant ainsi d'obtenir des mesures répétables de la hauteur des fils, même pour des géométries de fils courbes.
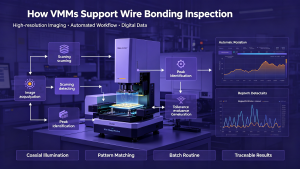
- Comment les machines de mesure optique facilitent l'inspection du soudage par fil
Les VMM modernes intègrent du matériel optique étalonné, un éclairage réglable, un contrôle de mouvement de précision et un logiciel de mesure spécialisé afin de relever les principaux défis liés à l'inspection des connexions par fil. Cette combinaison permet d'assurer un contrôle qualité reproductible, programmable et fondé sur les données pour les boîtiers de communication optique.
3.1 Imagerie optique haute résolution
Les plateformes VMM permettent un réglage flexible du grossissement afin de mettre en évidence les détails ultra-fins des fils de soudure. L'éclairage multisegment configurable combine un éclairage coaxial et incident afin de réduire les reflets et d'améliorer la définition des contours sur les fils métalliques, les pastilles de soudure et les surfaces des substrats. Des conditions d'imagerie optimisées permettent de garantir une reconnaissance stable des détails malgré de légères variations de la réflectivité de la surface ou de la structure du boîtier.
3.2 Mesure de l'axe Z basée sur la mise au point pour le contrôle de la hauteur du fil
En fonction de l'architecture du système, les VMM peuvent utiliser des techniques de mesure de profondeur basées sur la mise au point pour évaluer la géométrie tridimensionnelle des boucles de fil. En capturant et en corrélant des images mises au point sur une plage définie de l'axe Z, le système peut caractériser les variations de profondeur le long de la boucle de fil et identifier sa hauteur maximale. Associée à l'ajustement au plan de référence, cette approche permet d'obtenir une mesure de hauteur normalisée qui facilite une surveillance cohérente du processus.
3.3 Positionnement automatisé et mesure par lots
Grâce à des fonctions de comparaison de motifs et de reconnaissance de caractéristiques, les VMM établissent des coordonnées de mesure reproductibles et automatisent l'alignement des pièces. Une fois les recettes d'inspection configurées, le système peut exécuter automatiquement le positionnement, la prise d'images, la mesure et l'évaluation des tolérances sur les emplacements prédéfinis des fils de liaison. Les routines de traitement par lots programmables réduisent la programmation manuelle répétitive et la variabilité liée à l'opérateur, améliorant ainsi le rendement global et la cohérence des inspections.
3.4 Données de mesure numériques pour le contrôle qualité
Tous les résultats d'inspection sont automatiquement enregistrés, évalués par rapport à des tolérances définies, puis compilés dans des rapports standardisés. La traçabilité des données de mesure facilite la comparaison des lots, l'analyse des tendances des processus et le dépannage visant à identifier les causes profondes. Les registres d'inspection numérisés permettent aux fabricants de stabiliser leurs processus de collage et de mettre en œuvre des améliorations continues de la qualité des emballages.
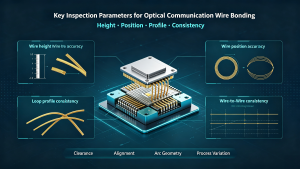
- Paramètres clés d'inspection pour le soudage par fil dans les communications optiques
Un contrôle qualité efficace du câblage par fil repose sur une vérification géométrique multidimensionnelle, et non pas uniquement sur la mesure de la hauteur. Les principaux paramètres contrôlés permettent de garantir la fiabilité du conditionnement et de valider la stabilité du processus.
- Hauteur du fil: Distance verticale entre le point le plus haut de la boucle du fil et le plan de référence du boîtier, utilisée pour vérifier les jeux internes et éviter toute interférence structurelle lors de l'assemblage et du fonctionnement.
- Précision de positionnement du fil: Évalue l'alignement des fils par rapport aux pastilles de soudure et aux repères de la puce afin de garantir une interconnexion électrique stable et un alignement constant du boîtier.
- Cohérence du profil de boucle: Permet de vérifier l'uniformité et la régularité de la géométrie de l'arc de soudage afin de détecter toute courbure, tout affaissement ou toute déformation anormale susceptible de compromettre la fiabilité structurelle à long terme.
- Cohérence de course à course :Évalue la cohérence dimensionnelle et positionnelle entre plusieurs fils de liaison sur un même dispositif ou au sein d'un lot de production, ce qui permet d'identifier les variations de processus et les changements dans les paramètres de liaison.
- Mesure par vision artificielle ou inspection manuelle pour le contrôle qualité en production
L'inspection manuelle peut s'avérer utile pour la validation en R&D, le dépannage, le contrôle par échantillonnage et les applications à faible volume. Cependant, à mesure que les volumes d'inspection et le nombre de points de mesure augmentent, les méthodes manuelles deviennent plus difficiles à normaliser et à adapter à grande échelle. Les systèmes de mesure par vision offrent une alternative reproductible et programmable, optimisée pour le contrôle qualité en milieu de production.
| Coefficient d'inspection | Inspection manuelle | Machine de mesure de la vision |
| Méthode de mesure | Observation dépendante de l'opérateur et étalonnage manuel | Routines de mesure programmées et normalisées |
| Inspection des micro-éléments | Dépendant des compétences de l'opérateur et de la configuration optique, sujet à des variations | Imagerie haute résolution pour une détection stable des détails fins |
| Mesure de la hauteur d'un fil métallique | Difficile à normaliser, résultats incohérents | Mesure de l'axe Z basée sur la mise au point avec référencement du point zéro |
| Efficacité du contrôle par lots | Processus exigeant en main-d'œuvre et difficile à adapter à une production à grande échelle | Prend en charge l'inspection par lots programmable et un débit évolutif |
| Cohérence des résultats | Sous réserve des variations liées à l'opérateur | Meilleure cohérence des mesures d'un lot à l'autre |
| Gestion des données | Enregistrement manuel et traçabilité limitée | Enregistrement automatisé et archives numériques traçables |
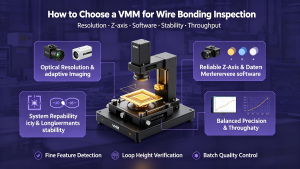
- Comment choisir une machine de mesure optique pour l'inspection du soudage par fil
Le choix d'un VMM adapté aux communications optiques et au câblage par fil des semi-conducteurs nécessite d'évaluer les performances au niveau du système plutôt que de se limiter à des spécifications isolées. Les critères suivants permettent une inspection fiable et prête pour la production des structures de câblage fines.
6.1 Résolution optique suffisante et imagerie adaptative
Le système doit offrir une résolution optique suffisante pour distinguer les fils ultra-fins, les pastilles de soudure micro et les caractéristiques pertinentes du substrat. Un éclairage flexible et réglable est essentiel pour stabiliser l'imagerie sur les surfaces métalliques hautement réfléchissantes et les géométries complexes des boîtiers, garantissant ainsi une détection cohérente des caractéristiques d'un lot de production à l'autre.
6.2 Fiabilité de l'axe Z et capacité de référencement par point de référence
Pour les applications dans lesquelles la hauteur du fil constitue un paramètre critique, le système doit permettre une mesure fiable de l'axe Z et proposer une méthode appropriée pour définir le plan de référence. En fonction de l'architecture de mesure, cela peut inclure une mesure de l'axe Z basée sur la mise au point ou d'autres techniques de mesure optique en 3D permettant de vérifier avec précision la hauteur de la boucle.
6.3 Logiciel de mesure programmable
Une inspection de niveau industriel repose sur des fonctionnalités logicielles robustes. Parmi les principales fonctionnalités figurent l'alignement automatisé des modèles, les recettes de mesure réutilisables, l'évaluation des tolérances par lot et la génération de rapports standardisés. Ces fonctionnalités réduisent les interventions manuelles et permettent de mettre en place des processus d'inspection cohérents et reproductibles.
6.4 Répétabilité du système et stabilité à long terme
Le VMM sélectionné doit garantir des performances de mesure stables tout au long de cycles de production prolongés, en réduisant au minimum la dérive des mesures et en permettant un suivi fiable de la qualité à long terme.
6.5 Équilibre entre précision et débit
Une solution adaptée devrait allier la mesure haute fidélité des micro-éléments à un débit de production en série pratique, afin de répondre aux exigences d'inspection liées à la fabrication en grande série de dispositifs optiques.
- Mesure optique dans la fabrication de systèmes de communication optique de nouvelle génération
À mesure que les technologies de communication optique continuent de progresser vers des débits de transmission plus élevés, une intégration accrue et des architectures de dispositifs plus compactes, les structures de câblage par fil devraient devenir de plus en plus fines et densément intégrées. Le contrôle qualité des boîtiers exigera de plus en plus des inspections standardisées et fondées sur des données, capables de détecter les variations subtiles des processus.
Les machines de mesure optique accompagnent cette transition industrielle en permettant une inspection sans contact et à haute résolution des microstructures délicates. Les flux de travail programmables de ces machines aident les fabricants à passer de contrôles manuels ponctuels à une validation systématique de la qualité par lots, en fournissant des données dimensionnelles cohérentes qui permettent d'affiner les processus de collage et d'améliorer le rendement de conditionnement.
Conclusion
Le soudage par fil fin est un procédé à l'échelle microscopique essentiel qui garantit les performances électriques et la fiabilité mécanique des boîtiers de communication optique modernes. Les configurations de soudage miniaturisées et à haute densité posent des défis persistants en matière d'inspection pour les méthodes optiques manuelles et conventionnelles, notamment en ce qui concerne la mesure de la hauteur des boucles de fil et la répétabilité des inspections par lots.
Les machines de mesure par vision bien configurées répondent à ces défis en combinant une inspection optique haute résolution, une mesure fiable sur l'axe Z, un positionnement automatisé et des données de mesure traçables. Pour les fabricants de composants optiques et de semi-conducteurs, cela offre une approche évolutive permettant de normaliser l'inspection du câblage par fil, d'améliorer la cohérence de la production et d'identifier les variations de processus à un stade précoce.
MEAXPERT propose des solutions de mesure de précision à un bon rapport qualité-prix aux fabricants à la recherche de technologies pratiques de mesure par machine à mesurer tridimensionnelle (MMT) et par vision industrielle pour des applications industrielles exigeantes.