











Publié par MEAXPERT | Solutions de mesure de précision à un excellent rapport qualité-prix
Introduction : Mesures de précision pour les composants miniaturisés de communication optique
À mesure que les technologies de communication optique continuent de progresser, les émetteurs-récepteurs optiques, les dispositifs photoniques et autres composants de communication à haute densité deviennent de plus en plus compacts et intégrés. Cette tendance impose des exigences strictes en matière de précision dimensionnelle et d'uniformité de fabrication des microstructures internes.
Ces structures de microélectrodes peuvent comporter de fines pistes conductrices disposées en zigzag, créant ainsi des formes géométriques complexes sur une surface restreinte.
Même des écarts minimes au niveau de la largeur des lignes, de l'espacement entre celles-ci ou des dimensions des espaces peuvent compromettre les performances et la fiabilité des dispositifs. Pour les fabricants, le défi ne se limite pas à la capture d'images haute résolution. Il s'agit également d'inspecter de manière efficace et cohérente un grand nombre de caractéristiques microscopiques dans un environnement de production.
Les machines de mesure par vision (VMM) offrent une approche pratique de mesure dimensionnelle sans contact pour ces caractéristiques géométriques fines. Grâce à des configurations optiques optimisées, à un traitement d'image robuste et à des routines de mesure automatisées, la mesure par vision aide les fabricants à rationaliser l'inspection des microélectrodes et à stabiliser le contrôle qualité.
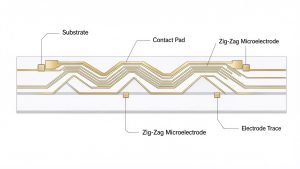
- Principaux défis liés à la mesure des microélectrodes utilisées en communication optique
Les microélectrodes en zigzag associent des pistes ultra-fines, des configurations géométriques complexes et un grand nombre de points de mesure. Les principaux défis liés à leur contrôle se répartissent en trois grandes catégories :
1.1 Reconnaissance des détails fins
Les traces laissées par les microélectrodes sont nettement plus petites que les éléments usinés de manière conventionnelle. La mesure de leur largeur, de leur espacement et de leurs interstices étroits nécessite une résolution d'image suffisante et une reconnaissance fiable des contours.
Les surfaces métalliques réfléchissantes à couche mince peuvent poser des problèmes d'imagerie. Les reflets de surface, un éclairage inégal et un contraste irrégulier peuvent masquer les contours réels des éléments par rapport à l'arrière-plan.
Un système de mesure performant doit offrir :
- Un grossissement optique et une résolution suffisants pour les détails géométriques fins
- Éclairage réglable pour améliorer le contraste des contours
- Capture d'images stable et détection des contours
- Mesures reproductibles de la largeur des lignes, de l'espacement et des dimensions des espaces
Le choix du dispositif optique doit être effectué en fonction du matériau, de l'état de surface, de la taille des détails et des tolérances définies.
1.2 Motifs géométriques complexes
Contrairement aux trous isolés ou aux formes rectangulaires simples, les microélectrodes en zigzag comportent des segments de ligne interconnectés, des angles vifs et des interstices étroits. De nombreux éléments sont regroupés de manière très dense dans un seul champ de vision, ce qui génère des dizaines, voire des centaines de points de mesure par pièce.
L'inspection manuelle traditionnelle oblige les opérateurs à localiser et à sélectionner chaque caractéristique une par une. Les opérations répétées de positionnement et de sélection de points allongent la durée du cycle et introduisent une variabilité liée à l'opérateur. Des processus d'inspection fiables nécessitent donc une reconnaissance automatisée des caractéristiques, un référencement coordonné unifié et la prise en charge des mesures par lots.
1.3 Mesure de haute densité
Le contrôle des microélectrodes s'effectue à plusieurs étapes de la fabrication : vérification des substrats à leur réception, contrôle qualité en cours de fabrication et validation du produit fini. À mesure que les volumes de production augmentent, le nombre total de points de mesure se multiplie rapidement.
Lorsque chaque point doit être déclenché manuellement, le contrôle devient rapidement un goulot d'étranglement dans la production. Les fabricants ont besoin de solutions de mesure qui allient précision, couverture et débit, tout en réduisant les tâches manuelles répétitives.
- Comment les machines de mesure par vision améliorent l'inspection des microélectrodes

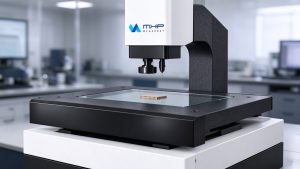
Les machines de mesure par vision (VMM) utilisent l'imagerie optique et le traitement d'images pour capturer des caractéristiques géométriques visibles sans contact physique avec la pièce. Pour l'inspection des microélectrodes, une VMM correctement configurée permet de quantifier des caractéristiques géométriques bidimensionnelles, notamment :
- Largeur de trait :Largeur des pistes conductrices individuelles
- Interligne :Distance entre les pistes d'électrodes adjacentes
- Dimensions des espaces :Espaces réduits entre des éléments adjacents
- Pas et espacement des motifs :Régularité des structures répétées
- Positionnement géométrique :Alignement relatif des caractéristiques sélectionnées
La mesure par vision automatisée réduit les manipulations répétitives et les saisies manuelles. Quatre piliers techniques sont essentiels pour cette application :
2.1 Imagerie optique à fort grossissement
Un système optique adapté est essentiel pour distinguer les limites fines des électrodes et saisir les détails géométriques nécessaires à l'évaluation dimensionnelle.
Pour les structures de microélectrodes en zigzag, la précision de la mesure de la largeur de ligne dépend de la capacité du système à identifier à la fois les bords droits et les transitions aux angles. Une détection stable des bords est donc essentielle pour obtenir des résultats dimensionnels cohérents sur les différentes sections d’une même piste conductrice.
En fonction de la taille et des tolérances des pièces, les fabricants choisissent le grossissement, le matériel de caméra et la résolution optique adaptés à leur application.
Il est important de noter que le grossissement à lui seul ne garantit pas la précision. La résolution optique, la qualité de l'image, l'étalonnage du système, la stabilité de la détection des contours et les conditions d'utilisation jouent tous un rôle déterminant.
2.2 Éclairage adaptatif pour les surfaces métalliques à couche mince
L'éclairage a une incidence directe sur le contraste de l'image et la fiabilité de la détection des contours.
Dans le cas des films minces métalliques réfléchissants, l'éclairage coaxial peut contribuer à améliorer le contraste de l'image en orientant la lumière le long de l'axe optique. L'éclairage de contour peut améliorer la visibilité des contours des éléments, en fonction de la géométrie de la pièce et des caractéristiques de sa surface.
Lorsque l'équipement le permet, la combinaison de différents modes d'éclairage permet aux ingénieurs d'ajuster les conditions d'imagerie en fonction des caractéristiques spécifiques des surfaces et des arêtes. L'objectif est d'obtenir des contours de caractéristiques cohérents et bien définis pour garantir la répétabilité des mesures dimensionnelles.
2.3 Mise au point automatique et référencement des coordonnées
Un positionnement précis est essentiel lorsqu'il s'agit de mesurer des dizaines de caractéristiques réparties sur un réseau de microélectrodes.
Des repères géométriques appropriés peuvent être utilisés pour définir un système de coordonnées de la pièce, offrant ainsi une référence cohérente pour toutes les caractéristiques de mesure et les cycles de mesure ultérieurs. La mise au point automatique permet de maintenir la netteté de l'image lors de l'acquisition de données de mesure sur différentes caractéristiques, sous réserve de la configuration de la machine.
Ces fonctions permettent de réduire le recours à des positionnements manuels répétés et de mettre en place un processus de mesure structuré et reproductible.
2.4 Fusion automatique des points de mesure pour l'inspection à haute densité
L'un des principaux défis liés à l'inspection par microélectrodes réside dans le grand nombre de points de mesure répartis sur des motifs géométriques denses. Lorsque chaque point doit être sélectionné et mesuré individuellement, le processus d'inspection peut s'avérer très chronophage, en particulier pour les pièces comportant des centaines, voire des milliers de points.
La fusion automatique des points de mesure offre une approche plus efficace en regroupant les emplacements de mesure concernés au sein d'une opération de mesure par lots. Au lieu de traiter chaque point individuellement, les opérateurs peuvent simplifier le processus de mesure et réduire les opérations logicielles répétitives.
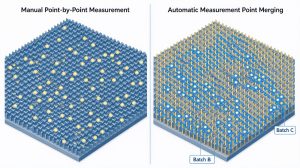
Pour les structures de microélectrodes comportant de nombreux éléments très rapprochés, cette fonctionnalité peut améliorer considérablement l'efficacité de l'inspection tout en garantissant la cohérence de la procédure de mesure, à condition que le logiciel de mesure prenne en charge les fonctions requises de reconnaissance des éléments et de fusion des points.
- Déroulement type d'une mesure par vision pour les microélectrodes
Cette procédure rationalisée améliore la reproductibilité et simplifie l'évaluation des résultats.
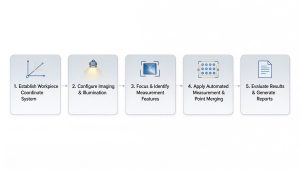
Étape 1 : Définir le système de coordonnées de la pièce
Placez le substrat de la microélectrode sur la platine, identifiez les repères géométriques appropriés et définissez le système de coordonnées de la pièce comme référence stable pour toutes les mesures ultérieures.
Étape 2 : Configurer l'imagerie et l'éclairage
Sélectionnez un grossissement et des paramètres de caméra adaptés aux dimensions du tracé. Réglez l'éclairage de manière à obtenir un contraste net entre les éléments métalliques et le substrat. Pour les surfaces réfléchissantes, testez l'éclairage coaxial et l'éclairage de contour afin de déterminer la configuration d'imagerie optimale.
Étape 3 : Cerner et identifier les caractéristiques de mesure
Activez la mise au point automatique lorsque cela est possible. Ciblez les éléments géométriques requis : largeurs individuelles des lignes d’électrodes, distances entre les traces, espaces locaux au niveau des coudes en zigzag, pas du motif et relations de position. Une identification fiable des caractéristiques est la base de données dimensionnelles valides.
Étape 4 : Application de la mesure automatisée et fusion des points de mesure
Mettez en place des programmes de mesure pour les caractéristiques cibles. Lorsque le logiciel le permet, utilisez la fusion automatique des points de mesure pour regrouper les emplacements éligibles au sein d'un même champ de vision. Cela permet de réduire les opérations manuelles répétitives et de simplifier l'inspection des caractéristiques très rapprochées.
Étape 5 : Évaluer les résultats et générer des rapports
Comparez les dimensions mesurées aux tolérances indiquées sur les plans. Exportez des rapports d'inspection contenant toutes les données dimensionnelles, ce qui permet aux ingénieurs qualité de signaler les écarts et d'évaluer la cohérence de la fabrication. Ces données peuvent faciliter le dépannage des processus en cas d'écarts dimensionnels récurrents.
- Principaux avantages de la mesure par vision automatisée dans la fabrication de microélectrodes
L'imagerie optique automatisée, les routines de mesure programmées et l'évaluation par lots des caractéristiques offrent des avantages opérationnels concrets aux fabricants de produits de précision.
4.1 Une plus grande efficacité des contrôles
Les routines de mesure automatisées réduisent les interventions répétitives de l'opérateur en traitant plusieurs emplacements de mesure dans le cadre d'un programme prédéfini. Pour les structures de microélectrodes comportant des centaines, voire des milliers de points de mesure, cela permet de réduire considérablement la durée de l'inspection et d'améliorer le rendement des mesures.
Dans le cas industriel cité, un dispositif de mesure par vision optimisé a démontré qu'une tâche de mesure en mille points pouvait être réalisée en quelques minutes au lieu de plusieurs heures, grâce à un programme et à une configuration bien réglés. La durée réelle du cycle varie en fonction de la géométrie de la pièce, de la stratégie de mesure, des conditions d'imagerie, des performances du logiciel et du nombre total de caractéristiques. Il s'agit là d'une référence spécifique à cette application, et non d'une garantie de performances universelle pour tous les systèmes.
4.2 Des procédures de mesure plus cohérentes
L'inspection manuelle repose sur le jugement de l'opérateur pour identifier les arêtes et choisir les points de mesure. Les programmes automatisés uniformisent les références de coordonnées, les définitions des caractéristiques et les procédures de mesure, ce qui réduit les variations liées à l'opérateur et améliore la cohérence d'un lot d'inspection à l'autre.
4.3 Identification plus rapide des écarts de fabrication
Des mesures dimensionnelles cohérentes fournissent des données fiables sur les paramètres critiques des microélectrodes, notamment la largeur des lignes, l'espacement entre les lignes et les dimensions locales des interstices. En comparant les résultats entre les différents lots de production, les ingénieurs identifient rapidement les tendances dimensionnelles et les écarts anormaux. Cela facilite les analyses visant à déterminer les causes profondes des problèmes de fabrication potentiels, notamment les incohérences dimensionnelles et les variations de tracé.
4.4 Amélioration du soutien au contrôle qualité en production
Grâce à la mesure efficace de plusieurs caractéristiques, l'inspection visuelle automatisée est adaptée à différentes étapes du contrôle qualité en production :
- Contrôle des substrats à motifs à leur réception
- Contrôle dimensionnel en cours de fabrication
- Inspection finale des microélectrodes
- Évaluation comparative inter-lots
- Suivi des processus et analyse des tendances à partir de données dimensionnelles
En réduisant les tâches d'inspection répétitives et en fournissant des données dimensionnelles fiables, les VMM renforcent le contrôle qualité de bout en bout.
- Comment choisir une machine de mesure optique pour l'inspection des microélectrodes
Le choix d'un VMM adapté nécessite une évaluation plus approfondie que la simple comparaison des valeurs nominales de précision ou de grossissement. Les fabricants doivent évaluer les exigences spécifiques à leurs microélectrodes.
5.1 Résolution optique et capacités de mesure
Le système optique doit permettre de distinguer de manière fiable les plus petits détails à inspecter.
Principaux critères d'évaluation :
- Largeur minimale de la ligne d'électrode
- Écart minimal mesurable
- Tolérance dimensionnelle requise
- Résolution de la caméra et configuration optique
- Stabilité de la détection des contours dans des conditions réelles de surface
La résolution optique requise doit être évaluée en fonction de la taille minimale des détails et de la tolérance dimensionnelle, plutôt qu’en fonction du seul grossissement. Un grossissement plus élevé ne garantit pas automatiquement une meilleure précision de mesure.
Il est vivement recommandé de procéder à une mesure d'essai à l'aide d'échantillons représentatifs afin de vérifier le respect des exigences en matière de tolérance.
5.2 Adaptabilité à l'éclairage
Les différents films métalliques, matériaux de substrat et finitions de surface nécessitent des solutions d'éclairage sur mesure. Le système choisi doit offrir des options d'éclairage flexibles afin d'optimiser le contraste et la reconnaissance des détails de votre pièce à usiner.
5.3 Automatisation logicielle et efficacité des mesures
Pour les microélectrodes présentant des motifs géométriques répétitifs et denses, les fonctionnalités logicielles influencent fortement le rendement global. Privilégiez les fonctionnalités suivantes :
- Construction d'un système de coordonnées
- Mise au point automatique
- Reconnaissance des caractéristiques géométriques
- Mesure par lots
- Fusion automatique des points de mesure
- Enregistrement et réutilisation des programmes
- Création de rapports d'inspection personnalisés
Évaluez ces fonctions en fonction de la complexité et du nombre d'éléments à contrôler dans le cadre de votre tâche d'inspection.
5.4 Répétabilité et validation des mesures
La cohérence des mesures est essentielle lorsque les données dimensionnelles servent de base au suivi de la production. Vérifiez la répétabilité à l'aide de pièces représentatives, de programmes de mesure fixes et dans des conditions environnementales stables.
L'étalonnage, la traçabilité métrologique, l'incertitude de mesure et l'évaluation des tolérances doivent tous être intégrés dans un processus d'inspection formel.
- MEAXPERT : solutions de mesure par vision pour les applications microélectroniques
Chez MEAXPERT, nous proposons des solutions de mesure optique économiques, conçues pour répondre aux exigences d'inspection dimensionnelle de la fabrication de précision.
Dans le domaine des composants de communication optique et des applications microélectroniques, le contrôle dimensionnel porte souvent sur des caractéristiques géométriques fines, des structures très rapprochées et impose des exigences strictes en matière de cohérence des mesures.
Une machine de mesure par vision adaptée peut aider les fabricants à contrôler certaines caractéristiques bidimensionnelles essentielles, notamment :
- Contours fins et microstructures
- Épaisseur des lignes et espacement entre les éléments adjacents
- Petits écarts et distances géométriques
- Diamètres des trous et relations de position
- Répétition des motifs et cohérence dimensionnelle
Pour choisir la solution de mesure adaptée, il faut évaluer la géométrie de la pièce, les dimensions minimales des caractéristiques, les tolérances requises, les conditions optiques et le volume d'inspection.
MEAXPERT se concentre sur des configurations de mesure pratiques qui allient performances optiques, efficacité de mesure et investissement en équipement, aidant ainsi les fabricants à mettre en place des processus fiables de contrôle dimensionnel pour les composants de précision.
Qu'il s'agisse d'inspecter des motifs microélectroniques, des connecteurs de précision ou d'autres petits composants, MEAXPERT aide les fabricants à identifier les configurations de mesure par vision adaptées à leurs exigences dimensionnelles spécifiques et à leurs besoins de production.
Conclusion : Améliorer l'efficacité de l'inspection des microélectrodes grâce à la mesure optique
Les microélectrodes en zigzag posent des défis importants en matière d'inspection en raison de leurs pistes conductrices fines, de leur configuration géométrique dense et du grand nombre de points de mesure.
Les machines de mesure par vision offrent une approche sans contact pour l'inspection de ces caractéristiques bidimensionnelles. Associées à des systèmes optiques adaptés, à un éclairage flexible, à un référencement des coordonnées et à des routines de mesure automatisées, elles permettent de rationaliser les processus d'inspection et d'améliorer la cohérence des mesures.
Pour les fabricants, l'intérêt de la mesure par vision ne réside pas seulement dans la capacité à saisir des dimensions microscopiques, mais aussi dans le fait qu'elle rend le contrôle dimensionnel plus efficace, plus reproductible et plus pratique pour le contrôle qualité en production.
Vous recherchez une solution de mesure optique économique pour des microélectrodes ou d'autres composants de précision ? Contactez MEAXPERT pour discuter de vos besoins en matière de contrôle dimensionnel.
Foire aux questions (FAQ)
- À quoi sert une machine de mesure optique dans la fabrication de systèmes de communication optique ?
Une machine de mesure par vision est utilisée pour le contrôle dimensionnel sans contact des caractéristiques géométriques visibles sur des composants de précision. Dans le domaine de la fabrication de systèmes de communication optique, elle permet de mesurer la largeur des microélectrodes, leur espacement, les écarts, les contours et d’autres caractéristiques géométriques bidimensionnelles, en fonction de la configuration optique et de la méthode de mesure employée.
- Quelles dimensions peut-on mesurer à l'aide de microélectrodes en zigzag ?
Les caractéristiques de mesure typiques comprennent la largeur des pistes conductrices, l'espacement entre les lignes adjacentes, les espaces locaux autour des courbes, le pas du tracé et certaines relations géométriques. Les caractéristiques mesurables dépendent de la qualité de l'image, de la résolution optique, de l'état de la surface de la pièce et des capacités du logiciel de mesure.
- Pourquoi la mesure sans contact est-elle importante pour les microélectrodes ?
Les microélectrodes comportent des motifs métalliques délicats et des structures fines. La mesure optique sans contact évite d'exercer des forces de sondage directes susceptibles d'affecter ces éléments sensibles, ce qui en fait une méthode d'inspection adaptée à de nombreux composants microélectroniques.
- En quoi la fusion automatique des points de mesure améliore-t-elle l'efficacité des contrôles ?
La fusion automatique des points de mesure permet de traiter en lot plusieurs emplacements de mesure au sein d'un champ de vision, sans avoir à les sélectionner et à les traiter manuellement un par un. Cela permet de réduire les opérations répétitives, en particulier lors de l'inspection de pièces comportant un grand nombre de caractéristiques densément réparties.
- Comment choisir une machine de mesure optique pour l'inspection des microélectrodes ?
Parmi les critères importants à prendre en compte figurent la résolution optique, la précision de mesure, l'adaptabilité de l'éclairage, les performances en matière de reconnaissance des contours, l'automatisation logicielle, la répétabilité et le débit d'inspection. Il est recommandé de tester des pièces représentatives dans des conditions de mesure réelles avant de choisir un système.