











Diterbitkan oleh MEAXPERT | Solusi Pengukuran Presisi yang Hemat Biaya
Pendahuluan: Pengukuran Presisi untuk Komponen Komunikasi Optik Bermukuran Miniatur
Seiring dengan terus majunya teknologi komunikasi optik, transceiver optik, perangkat fotonik, dan komponen komunikasi kepadatan tinggi lainnya menjadi semakin ringkas dan terintegrasi. Tren ini menimbulkan persyaratan yang ketat terkait akurasi dimensi dan konsistensi produksi pada struktur mikro internal.
Struktur mikroelektroda ini dapat terdiri dari jalur konduktif halus yang disusun dalam pola zigzag, sehingga membentuk fitur geometris yang kompleks dalam area terbatas.
Bahkan penyimpangan sekecil apa pun pada lebar garis, jarak antar garis, atau dimensi celah dapat mengganggu kinerja dan keandalan perangkat. Bagi para produsen, tantangannya tidak hanya sebatas mengambil gambar beresolusi tinggi. Tantangan tersebut juga mencakup pemeriksaan sejumlah besar fitur mikroskopis secara efisien dan konsisten dalam lingkungan produksi.
Mesin Pengukuran Visi (VMM) menawarkan pendekatan pengukuran dimensi nirkontak yang praktis untuk fitur-fitur geometris yang sangat halus ini. Dengan konfigurasi optik yang dioptimalkan, pemrosesan gambar yang andal, dan prosedur pengukuran otomatis, pengukuran visi membantu produsen memperlancar proses inspeksi mikroelektroda serta menstabilkan pengendalian mutu.
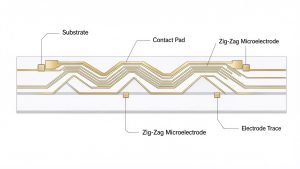
- Tantangan Utama dalam Pengukuran Mikroelektroda Komunikasi Optik
Mikroelektroda zigzag menggabungkan jalur yang sangat halus, tata letak geometris yang rumit, dan jumlah lokasi pengukuran yang besar. Tantangan utama dalam inspeksi mikroelektroda ini dapat dikelompokkan ke dalam tiga kategori utama:
1.1 Pengenalan Ciri-Ciri Halus
Jejak mikroelektroda berukuran jauh lebih kecil daripada fitur-fitur yang diproses secara konvensional. Untuk mengukur lebar garis, jarak antar garis, dan celah-celah sempitnya, diperlukan resolusi gambar yang memadai serta pengenalan tepi yang andal.
Permukaan film tipis logam reflektif dapat menimbulkan tantangan dalam proses pencitraan. Silau permukaan, pencahayaan yang tidak merata, dan kontras yang tidak konsisten dapat menyamarkan batas-batas fitur yang sebenarnya terhadap latar belakangnya.
Sistem pengukuran yang andal harus menyediakan:
- Pembesaran optik dan resolusi yang memadai untuk fitur geometris yang halus
- Pencahayaan yang dapat disesuaikan untuk meningkatkan kontras tepi
- Pengambilan gambar yang stabil dan deteksi tepi
- Hasil pengukuran yang konsisten untuk lebar garis, jarak antar garis, dan dimensi celah
Pengaturan optik harus dipilih berdasarkan bahan, kondisi permukaan, ukuran fitur, dan toleransi yang ditetapkan.
1.2 Pola Geometris yang Kompleks
Berbeda dengan lubang-lubang terpisah atau fitur persegi panjang sederhana, mikroelektroda zigzag terdiri dari segmen-segmen garis yang saling terhubung, sudut-sudut tajam, dan celah-celah sempit. Berbagai fitur tersebut tersusun sangat rapat dalam satu bidang pandang, sehingga menghasilkan puluhan atau ratusan titik pengukuran per benda kerja.
Pemeriksaan manual tradisional mengharuskan operator untuk menemukan dan memilih setiap fitur satu per satu. Penentuan posisi dan pemilihan titik yang berulang-ulang memperpanjang waktu siklus dan menimbulkan variabilitas yang bergantung pada operator. Oleh karena itu, alur kerja pemeriksaan yang andal memerlukan pengenalan fitur otomatis, sistem referensi koordinat terpadu, serta dukungan pengukuran secara batch.
1.3 Pengukuran Kepadatan Tinggi
Proses pemeriksaan mikroelektroda dilakukan pada berbagai tahap produksi: verifikasi substrat saat masuk, pengendalian mutu selama proses produksi, dan validasi produk akhir. Seiring meningkatnya volume produksi, jumlah total titik pengukuran pun bertambah pesat.
Ketika setiap titik harus diaktifkan secara manual, proses inspeksi dengan cepat menjadi penghambat dalam produksi. Produsen membutuhkan solusi pengukuran yang mampu menyeimbangkan akurasi, cakupan, dan kapasitas produksi sekaligus mengurangi pekerjaan manual yang berulang.
- Bagaimana Mesin Pengukur Penglihatan Meningkatkan Proses Pemeriksaan Mikroelektroda

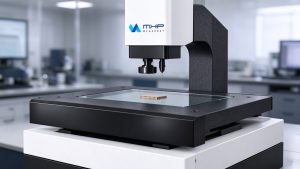
Mesin Pengukur Visual (VMM) menggunakan pencitraan optik dan pemrosesan gambar untuk mendeteksi fitur geometris yang terlihat tanpa kontak fisik dengan benda kerja. Untuk inspeksi mikroelektroda, VMM yang dikonfigurasi dengan benar mengukur karakteristik geometris dua dimensi, termasuk:
- Lebar garis:Lebar jalur konduktif masing-masing
- Jarak baris:Jarak antara jalur elektroda yang berdekatan
- Ukuran celah:Jarak yang sempit antara elemen-elemen yang berdekatan
- Jarak antar nada dan pola:Keteraturan struktur yang berulang
- Penempatan geometris:Penyelarasan relatif dari fitur-fitur yang dipilih
Pengukuran berbasis penglihatan otomatis mengurangi proses penempatan yang berulang dan entri data secara manual. Ada empat pilar teknis yang sangat penting untuk aplikasi ini:
2.1 Pencitraan Optik dengan Perbesaran Tinggi
Sistem optik yang terkalibrasi dengan baik merupakan hal mendasar untuk mengidentifikasi batas-batas elektroda yang sangat halus dan menangkap detail geometris yang diperlukan untuk evaluasi dimensi.
Untuk struktur mikroelektroda zigzag, pengukuran lebar garis yang akurat bergantung pada kemampuan sistem untuk mengidentifikasi tepi lurus maupun transisi batas di sekitar sudut. Oleh karena itu, deteksi tepi yang stabil sangat penting untuk memperoleh hasil pengukuran dimensi yang konsisten di berbagai bagian dari jejak konduktif yang sama.
Tergantung pada ukuran benda kerja dan toleransinya, produsen memilih perbesaran, perangkat kamera, dan resolusi optik yang sesuai untuk aplikasi mereka.
Perlu dicatat bahwa pembesaran saja tidak menjamin keakuratan. Resolusi optik, kualitas gambar, kalibrasi sistem, stabilitas deteksi tepi, dan kondisi pengoperasian semuanya memainkan peran yang menentukan.
2.2 Pencahayaan Fleksibel untuk Permukaan Lapisan Tipis Logam
Pencahayaan secara langsung memengaruhi kontras gambar dan keandalan pendeteksian tepi.
Untuk lapisan tipis logam reflektif, pencahayaan koaksial dapat membantu meningkatkan kontras gambar dengan mengarahkan cahaya sepanjang sumbu optik. Pencahayaan kontur dapat meningkatkan visibilitas batas-batas fitur, tergantung pada geometri benda kerja dan karakteristik permukaannya.
Jika didukung oleh peralatan yang memadai, penggabungan berbagai mode pencahayaan memungkinkan para insinyur menyesuaikan kondisi pencitraan sesuai dengan karakteristik permukaan dan tepi tertentu. Tujuannya adalah memperoleh batas-batas fitur yang konsisten dan jelas untuk pengukuran dimensi yang dapat diulang.
2.3 Fokus Otomatis dan Referensi Koordinat
Penempatan yang konsisten sangat penting saat mengukur puluhan fitur yang tersebar di seluruh pola mikroelektroda.
Ciri-ciri referensi geometris yang sesuai dapat digunakan untuk menetapkan sistem koordinat benda kerja, sehingga memberikan acuan yang konsisten bagi semua ciri pengukuran dan siklus pengukuran selanjutnya. Fitur pemfokusan otomatis membantu menjaga ketajaman gambar saat mengumpulkan data pengukuran pada lokasi ciri yang berbeda-beda, tergantung pada konfigurasi mesin.
Fungsi-fungsi ini mengurangi ketergantungan pada penempatan manual yang berulang dan menciptakan alur kerja pengukuran yang terstruktur dan dapat diulang.
2.4 Penggabungan Titik Pengukuran Otomatis untuk Inspeksi dengan Kepadatan Tinggi
Salah satu tantangan utama dalam inspeksi mikroelektroda adalah banyaknya titik pengukuran yang tersebar di seluruh pola geometris yang padat. Ketika setiap titik harus dipilih dan diukur satu per satu, proses inspeksi dapat memakan waktu, terutama untuk benda kerja yang memiliki ratusan atau ribuan titik.
Penggabungan titik pengukuran secara otomatis menawarkan pendekatan yang lebih efisien dengan menggabungkan lokasi pengukuran yang relevan ke dalam satu operasi pengukuran berkelompok. Alih-alih menangani setiap titik secara terpisah, operator dapat menyederhanakan alur kerja pengukuran dan mengurangi operasi perangkat lunak yang berulang.
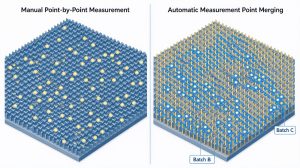
Untuk struktur mikroelektroda yang memiliki banyak fitur dengan jarak yang sangat rapat, kemampuan ini dapat secara signifikan meningkatkan efisiensi inspeksi sekaligus mempertahankan prosedur pengukuran yang konsisten, asalkan perangkat lunak pengukurannya mendukung fungsi pengenalan fitur dan penggabungan titik yang diperlukan.
- Alur Kerja Pengukuran Penglihatan yang Umum untuk Mikroelektroda
Prosedur yang disederhanakan ini meningkatkan konsistensi hasil dan mempermudah evaluasi hasil.
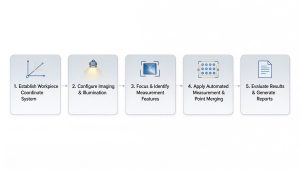
Langkah 1: Menentukan Sistem Koordinat Benda Kerja
Letakkan substrat mikroelektroda di atas meja pengukur, tentukan fitur referensi geometris yang sesuai, dan tetapkan sistem koordinat benda kerja sebagai acuan yang stabil untuk semua pengukuran selanjutnya.
Langkah 2: Mengonfigurasi Sistem Pencitraan dan Penerangan
Pilih pengaturan perbesaran dan kamera yang sesuai dengan dimensi jejak. Sesuaikan pencahayaan untuk mendapatkan kontras yang jelas antara fitur logam dan substrat. Untuk permukaan yang reflektif, uji pencahayaan koaksial dan kontur untuk memastikan pengaturan pencitraan yang optimal.
Langkah 3: Memfokuskan dan Mengidentifikasi Ciri-ciri Pengukuran
Aktifkan fitur fokus otomatis jika tersedia. Perhatikan elemen geometris yang diperlukan: lebar garis elektroda masing-masing, jarak antar-jalur, celah lokal pada tikungan zigzag, jarak antar-pola, dan hubungan posisional. Identifikasi fitur yang andal merupakan landasan data dimensi yang valid.
Langkah 4: Menerapkan Pengukuran Otomatis dan Penggabungan Titik Pengukuran
Buatlah program pengukuran untuk fitur-fitur yang menjadi sasaran. Jika perangkat lunak mendukungnya, manfaatkan fitur penggabungan titik pengukuran otomatis untuk mengelompokkan lokasi-lokasi yang memenuhi syarat dalam bidang pandang yang sama. Hal ini mengurangi operasi manual yang berulang dan menyederhanakan proses pemeriksaan terhadap fitur-fitur yang tersusun rapat.
Langkah 5: Mengevaluasi Hasil dan Membuat Laporan
Bandingkan dimensi yang diukur dengan toleransi pada gambar. Ekspor laporan inspeksi yang berisi data dimensi lengkap, sehingga insinyur kualitas dapat menandai penyimpangan dan mengevaluasi konsistensi proses produksi. Data tersebut dapat mendukung pemecahan masalah proses ketika terjadi penyimpangan dimensi yang berulang.
- Manfaat Utama Pengukuran Visi Otomatis dalam Pembuatan Mikroelektroda
Pencitraan optik otomatis, rutinitas pengukuran terprogram, dan evaluasi fitur secara berkelompok memberikan manfaat operasional yang nyata bagi produsen produk presisi.
4.1 Efisiensi Pemeriksaan yang Lebih Tinggi
Rutinitas pengukuran otomatis mengurangi intervensi operator yang berulang dengan memproses beberapa titik pengukuran dalam program yang telah ditentukan sebelumnya. Untuk struktur mikroelektroda yang memiliki ratusan atau ribuan titik pengukuran, hal ini dapat secara signifikan mempersingkat waktu pemeriksaan dan meningkatkan produktivitas pengukuran.
Dalam kasus industri yang disebutkan, pengaturan pengukuran berbasis penglihatan yang telah dioptimalkan menunjukkan bahwa tugas pengukuran seribu titik dapat diselesaikan dalam hitungan menit, bukan jam, berkat program dan konfigurasi yang telah disesuaikan dengan baik. Waktu siklus aktual bervariasi tergantung pada geometri benda kerja, strategi pengukuran, kondisi pencitraan, kinerja perangkat lunak, dan jumlah fitur secara keseluruhan. Hal ini merupakan tolok ukur untuk aplikasi tertentu, bukan jaminan kinerja universal untuk semua sistem.
4.2 Prosedur Pengukuran yang Lebih Konsisten
Pemeriksaan manual bergantung pada penilaian operator dalam mengidentifikasi tepi dan menentukan posisi pengukuran. Program otomatis menstandarkan referensi koordinat, definisi fitur, dan prosedur pengukuran, sehingga mengurangi variasi yang dipengaruhi oleh operator dan meningkatkan konsistensi di seluruh batch pemeriksaan.
4.3 Identifikasi Penyimpangan Produksi yang Lebih Cepat
Pengukuran dimensi yang konsisten memberikan data yang andal mengenai parameter mikroelektroda yang kritis, termasuk lebar garis, jarak antar garis, dan dimensi celah lokal. Dengan membandingkan hasil antar batch produksi, para insinyur dapat mendeteksi tren dimensi dan perubahan yang tidak normal sejak dini. Hal ini mendukung penyelidikan akar masalah terhadap potensi masalah produksi, termasuk ketidakkonsistenan dimensi dan variasi pola.
4.4 Peningkatan Dukungan untuk Pengendalian Mutu Produksi
Pengukuran multi-fitur yang efisien menjadikan inspeksi penglihatan otomatis cocok untuk berbagai tahap pengendalian mutu produksi:
- Pemeriksaan substrat berpola yang masuk
- Verifikasi dimensi selama proses produksi
- Pemeriksaan akhir mikroelektroda
- Evaluasi komparatif antar-batch
- Pemantauan proses dan analisis tren berdasarkan data dimensi
Dengan mengurangi pekerjaan inspeksi yang berulang dan menyediakan data dimensi yang andal, VMM memperkuat pengendalian mutu secara menyeluruh.
- Cara Memilih Mesin Pengukur Penglihatan untuk Pemeriksaan Mikroelektroda
Memilih VMM yang sesuai memerlukan evaluasi yang lebih mendalam daripada sekadar membandingkan angka akurasi nominal atau angka pembesaran. Produsen sebaiknya menilai persyaratan khusus yang berlaku untuk produk mikroelektroda mereka.
5.1 Resolusi Optik dan Kemampuan Pengukuran
Sistem optik harus mampu membedakan fitur terkecil yang akan diperiksa dengan akurat.
Kriteria evaluasi utama:
- Lebar garis elektroda minimum
- Selisih terukur minimum
- Toleransi dimensi yang diwajibkan
- Resolusi kamera dan konfigurasi optik
- Stabilitas deteksi tepi dalam kondisi permukaan yang sebenarnya
Resolusi optik yang diperlukan sebaiknya dievaluasi berdasarkan ukuran fitur terkecil dan toleransi dimensi, bukan hanya berdasarkan perbesaran saja. Perbesaran yang lebih tinggi tidak secara otomatis menjamin akurasi pengukuran yang lebih baik.
Sangat disarankan untuk melakukan pengukuran uji coba dengan sampel yang representatif guna memvalidasi kepatuhan terhadap persyaratan toleransi.
5.2 Kemampuan Beradaptasi terhadap Pencahayaan
Berbagai jenis lapisan logam, bahan substrat, dan finishing permukaan memerlukan skema pencahayaan yang disesuaikan. Sistem yang dipilih harus menawarkan opsi pencahayaan yang fleksibel guna mengoptimalkan kontras dan pengenalan detail pada benda kerja Anda.
5.3 Otomatisasi Perangkat Lunak dan Efisiensi Pengukuran
Untuk mikroelektroda dengan fitur geometris berulang yang padat, fungsionalitas perangkat lunak sangat memengaruhi produktivitas secara keseluruhan. Prioritaskan kemampuan-kemampuan berikut ini:
- Pembuatan sistem koordinat
- Fokus otomatis
- Pengenalan fitur geometris
- Pengukuran batch
- Penggabungan titik pengukuran secara otomatis
- Program penyimpanan dan pemanfaatan kembali
- Pembuatan laporan inspeksi khusus
Evaluasi fungsi-fungsi ini berdasarkan kompleksitas dan jumlah fitur dalam tugas inspeksi Anda.
5.4 Repeatabilitas dan Validasi Pengukuran
Konsistensi pengukuran sangat penting ketika data dimensi menjadi dasar pemantauan produksi. Validasi keterulangan dengan benda kerja yang representatif, program pengukuran yang tetap, dan kondisi lingkungan yang stabil.
Kalibrasi, ketertelusuran metrologi, ketidakpastian pengukuran, dan evaluasi toleransi harus dimasukkan ke dalam proses inspeksi formal.
- Solusi Pengukuran MEAXPERT Vision untuk Aplikasi Mikroelektronika
Di MEAXPERT, kami menyediakan solusi pengukuran visual yang hemat biaya, yang dirancang untuk memenuhi persyaratan inspeksi dimensi dalam manufaktur presisi.
Untuk komponen komunikasi optik dan aplikasi mikroelektronika, pemeriksaan dimensi sering kali melibatkan fitur geometris yang sangat halus, struktur dengan jarak yang sangat rapat, serta persyaratan ketat terkait konsistensi pengukuran.
Mesin Pengukur Visual yang tepat dapat membantu produsen memeriksa karakteristik dua dimensi yang penting, antara lain:
- Kontur halus dan struktur mikro
- Lebar garis dan jarak antar elemen yang berdekatan
- Celah-celah kecil dan jarak geometris
- Diameter lubang dan hubungan posisinya
- Pola yang berulang dan konsistensi dimensi
Memilih solusi pengukuran yang tepat memerlukan evaluasi terhadap geometri benda kerja, dimensi fitur terkecil, toleransi yang diperlukan, kondisi optik, dan volume pemeriksaan.
MEAXPERT berfokus pada konfigurasi pengukuran praktis yang menyeimbangkan kinerja optik, efisiensi pengukuran, dan investasi peralatan, sehingga membantu produsen membangun proses inspeksi dimensi yang andal untuk komponen presisi.
Baik saat memeriksa pola mikroelektronik, konektor presisi, maupun komponen kecil lainnya, MEAXPERT membantu produsen menentukan konfigurasi pengukuran berbasis penglihatan yang sesuai berdasarkan persyaratan dimensi dan kebutuhan produksi mereka masing-masing.
Kesimpulan: Meningkatkan Efisiensi Pemeriksaan Mikroelektroda Melalui Pengukuran Optik
Mikroelektroda zigzag menimbulkan tantangan inspeksi yang signifikan karena jejak konduktifnya yang halus, tata letak geometrisnya yang padat, dan banyaknya titik pengukuran.
Mesin Pengukur Visual menawarkan pendekatan tanpa kontak untuk memeriksa fitur-fitur dua dimensi ini. Dengan menggabungkan sistem optik yang sesuai, pencahayaan yang fleksibel, sistem referensi koordinat, dan rutinitas pengukuran otomatis, mesin ini membantu memperlancar alur kerja inspeksi serta meningkatkan konsistensi pengukuran.
Bagi para produsen, nilai dari pengukuran visi tidak hanya terletak pada kemampuan untuk mengukur dimensi mikroskopis, tetapi juga pada upaya menjadikan inspeksi dimensi lebih efisien, dapat diulang, dan praktis untuk pengendalian mutu produksi.
Sedang mencari solusi pengukuran dimensi yang hemat biaya untuk mikroelektroda atau komponen presisi lainnya? Hubungi MEAXPERT untuk mendiskusikan kebutuhan inspeksi dimensi Anda.
Pertanyaan yang Sering Diajukan (FAQ)
- Untuk apa Mesin Pengukur Visi digunakan dalam proses produksi komunikasi optik?
Mesin Pengukur Visual digunakan untuk pemeriksaan dimensi tanpa kontak terhadap fitur geometris yang terlihat pada komponen presisi. Dalam industri manufaktur komunikasi optik, mesin ini dapat membantu mengukur lebar garis mikroelektroda, jarak antar elemen, celah, kontur, serta karakteristik geometris dua dimensi lainnya, tergantung pada konfigurasi optik dan metode pengukurannya.
- Dimensi apa saja yang dapat diukur pada mikroelektroda zigzag?
Karakteristik pengukuran yang umum meliputi lebar jalur konduktif, jarak antar jalur yang berdekatan, celah lokal di sekitar tikungan, jarak antar pola, dan hubungan geometris tertentu. Fitur-fitur yang dapat diukur bergantung pada kualitas gambar, resolusi optik, kondisi permukaan benda kerja, serta kemampuan perangkat lunak pengukuran.
- Mengapa pengukuran tanpa kontak penting bagi mikroelektroda?
Mikroelektroda memiliki pola logam yang rumit dan struktur yang halus. Pengukuran optik tanpa kontak menghindari gaya penusukan langsung yang berpotensi memengaruhi fitur-fitur sensitif tersebut, sehingga menjadikannya metode inspeksi yang sesuai untuk banyak komponen mikroelektronik.
- Bagaimana penggabungan titik pengukuran secara otomatis dapat meningkatkan efisiensi inspeksi?
Penggabungan titik pengukuran secara otomatis memungkinkan beberapa lokasi pengukuran dalam satu bidang pandang diproses secara berkelompok, alih-alih harus dipilih dan dijalankan satu per satu secara manual. Hal ini dapat mengurangi operasi yang berulang, terutama saat memeriksa benda kerja yang memiliki banyak fitur yang tersebar rapat.
- Bagaimana cara memilih mesin pengukur visi untuk pemeriksaan mikroelektroda?
Beberapa pertimbangan penting meliputi resolusi optik, akurasi pengukuran, kemampuan beradaptasi terhadap pencahayaan, kinerja pengenalan tepi, otomatisasi perangkat lunak, reproduktibilitas, dan kapasitas inspeksi. Disarankan untuk menguji benda kerja yang representatif dalam kondisi pengukuran yang sebenarnya sebelum memilih suatu sistem.