











Pubblicato da MEAXPERT | Soluzioni di misurazione di precisione a costi contenuti
Introduzione: Misurazioni di precisione per componenti miniaturizzati per le comunicazioni ottiche
Con il continuo progresso della tecnologia delle comunicazioni ottiche, i ricetrasmettitori ottici, i dispositivi fotonici e altri componenti di comunicazione ad alta densità stanno diventando sempre più compatti e integrati. Questa tendenza comporta requisiti rigorosi in termini di precisione dimensionale e uniformità di produzione delle microstrutture interne.
Queste strutture a microelettrodi possono incorporare sottili tracce conduttive disposte a zigzag, creando caratteristiche geometriche complesse all’interno di un’area limitata.
Anche minime variazioni nella larghezza delle linee, nella spaziatura tra le linee o nelle dimensioni degli spazi vuoti possono compromettere le prestazioni e l’affidabilità dei dispositivi. Per i produttori, la sfida va oltre l’acquisizione di immagini ad alta risoluzione: comporta anche l’ispezione efficiente e coerente di un gran numero di caratteristiche microscopiche in un ambiente di produzione.
Le macchine di misurazione visiva (VMM) offrono un approccio pratico alla misurazione dimensionale senza contatto per queste caratteristiche geometriche di precisione. Grazie a configurazioni ottiche ottimizzate, a un'elaborazione delle immagini affidabile e a routine di misurazione automatizzate, la misurazione visiva aiuta i produttori a semplificare l'ispezione dei microelettrodi e a stabilizzare il controllo qualità.
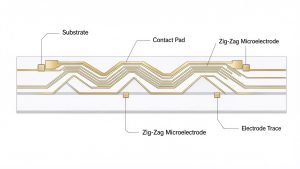
- Principali sfide di misurazione nei microelettrodi per le comunicazioni ottiche
I microelettrodi a zigzag combinano tracce ultra-sottili, schemi geometrici complessi e un elevato numero di punti di misurazione. Le principali sfide legate alla loro ispezione rientrano in tre categorie principali:
1.1 Riconoscimento delle caratteristiche fini
Le tracce dei microelettrodi sono notevolmente più piccole rispetto alle caratteristiche lavorate in modo convenzionale. La misurazione della loro larghezza, della loro spaziatura e degli spazi ristretti richiede una risoluzione dell'immagine adeguata e un riconoscimento affidabile dei bordi.
Le superfici metalliche riflettenti a film sottile possono comportare difficoltà di acquisizione delle immagini. I riflessi superficiali, l’illuminazione non uniforme e il contrasto incostante possono rendere difficili da distinguere i contorni reali delle caratteristiche rispetto allo sfondo.
Un sistema di misurazione efficiente deve garantire:
- Ingrandimento ottico e risoluzione sufficienti per le caratteristiche geometriche più sottili
- Illuminazione regolabile per migliorare il contrasto dei bordi
- Acquisizione stabile delle immagini e rilevamento dei bordi
- Letture ripetibili relative alla larghezza della linea, alla spaziatura e alle dimensioni degli spazi vuoti
La configurazione ottica deve essere scelta in base al materiale, alla finitura superficiale, alle dimensioni delle caratteristiche e alle tolleranze definite.
1.2 Motivi geometrici complessi
A differenza dei fori isolati o delle semplici forme rettangolari, i microelettrodi a zigzag presentano segmenti di linea interconnessi, angoli acuti e spazi ristretti. Numerose caratteristiche sono raggruppate in uno stesso campo visivo, generando decine o centinaia di punti di misurazione per ogni pezzo.
L'ispezione manuale tradizionale richiede agli operatori di individuare e selezionare ogni caratteristica una per una. Il posizionamento e la selezione ripetuti dei punti allungano il tempo di ciclo e introducono una variabilità legata all'operatore. Flussi di lavoro di ispezione affidabili richiedono quindi il riconoscimento automatico delle caratteristiche, un sistema di riferimento coordinato unificato e il supporto alla misurazione in batch.
1.3 Misurazione ad alta densità
Il controllo dei microelettrodi si svolge in diverse fasi del processo produttivo: verifica dei substrati in entrata, controllo qualità durante la produzione e convalida del prodotto finale. Con l’aumentare dei volumi di produzione, il numero totale dei punti di misurazione cresce rapidamente.
Quando ogni punto richiede un'attivazione manuale, l'ispezione diventa rapidamente un collo di bottiglia nella produzione. I produttori hanno bisogno di soluzioni di misurazione che garantiscano un equilibrio tra precisione, copertura e produttività, riducendo al contempo il lavoro manuale ripetitivo.
- In che modo le macchine di misurazione ottica migliorano l'ispezione dei microelettrodi

Le macchine di misurazione ottica (VMM) utilizzano la ripresa ottica e l'elaborazione delle immagini per rilevare le caratteristiche geometriche visibili senza alcun contatto fisico con il pezzo. Per l'ispezione dei microelettrodi, una VMM correttamente configurata quantifica le caratteristiche geometriche bidimensionali, tra cui:
- Larghezza della linea:Larghezza delle singole piste conduttive
- Interlinea:Distanza tra le tracce degli elettrodi adiacenti
- Dimensioni degli spazi:Spazi ristretti tra elementi adiacenti
- Inclinazione e spaziatura delle maglie:Regolarità delle strutture ripetute
- Posizionamento geometrico:Allineamento relativo delle caratteristiche selezionate
La misurazione tramite visione artificiale riduce le operazioni ripetitive di posizionamento e l'inserimento manuale dei dati. Quattro pilastri tecnici sono fondamentali per questa applicazione:
2.1 Immagini ottiche ad alto ingrandimento
Un sistema ottico adeguato è fondamentale per distinguere i contorni sottili degli elettrodi e rilevare i dettagli geometrici necessari per la valutazione dimensionale.
Nel caso delle strutture a microelettrodi a zigzag, l’accuratezza della misurazione della larghezza della linea dipende dalla capacità del sistema di identificare sia i bordi rettilinei sia le transizioni di confine in corrispondenza degli angoli. Il rilevamento stabile dei bordi è quindi essenziale per ottenere risultati dimensionali coerenti nelle diverse sezioni della stessa traccia conduttiva.
A seconda delle dimensioni e delle tolleranze dei pezzi, i produttori scelgono l'ingrandimento, l'hardware della telecamera e la risoluzione ottica più adatti alla propria applicazione.
È importante sottolineare che l’ingrandimento di per sé non garantisce la precisione. La risoluzione ottica, la qualità dell’immagine, la calibrazione del sistema, la stabilità del rilevamento dei bordi e le condizioni operative rivestono tutte un ruolo determinante.
2.2 Illuminazione flessibile per superfici metalliche a film sottile
L'illuminazione influisce direttamente sul contrasto dell'immagine e sull'affidabilità del rilevamento dei bordi.
Nel caso di film sottili metallici riflettenti, l’illuminazione coassiale può contribuire a migliorare il contrasto dell’immagine dirigendo la luce lungo l’asse ottico. L’illuminazione per contorno può migliorare la visibilità dei contorni delle caratteristiche, a seconda della geometria del pezzo e delle caratteristiche della superficie.
Laddove l'attrezzatura lo consenta, la combinazione di diverse modalità di illuminazione permette agli ingegneri di ottimizzare le condizioni di acquisizione delle immagini in base alle caratteristiche specifiche delle superfici e dei bordi. L'obiettivo è ottenere contorni delle caratteristiche uniformi e ben definiti, al fine di garantire misurazioni dimensionali ripetibili.
2.3 Messa a fuoco automatica e riferimento delle coordinate
Un posizionamento coerente è fondamentale quando si misurano decine di caratteristiche distribuite su un reticolo di microelettrodi.
È possibile utilizzare elementi di riferimento geometrici adeguati per definire un sistema di coordinate del pezzo, fornendo così un riferimento coerente per tutte le caratteristiche di misura e i successivi cicli di misura. La messa a fuoco automatica contribuisce a mantenere la nitidezza dell'immagine durante l'acquisizione dei dati di misura in diverse posizioni delle caratteristiche, a seconda della configurazione della macchina.
Queste funzioni riducono la necessità di ripetuti posizionamenti manuali e creano un flusso di lavoro di misurazione strutturato e riproducibile.
2.4 Unione automatica dei punti di misurazione per ispezioni ad alta densità
Una delle principali sfide nell'ispezione con microelettrodi è rappresentata dall'elevato numero di punti di misurazione distribuiti su schemi geometrici molto fitti. Quando ogni punto richiede una selezione e una misurazione individuali, il processo di ispezione può diventare molto dispendioso in termini di tempo, in particolare nel caso di pezzi che presentano centinaia o migliaia di punti.
L'unione automatica dei punti di misurazione offre un approccio più efficiente, raggruppando i punti di misurazione pertinenti in un'unica operazione di misurazione in batch. Anziché gestire ogni punto singolarmente, gli operatori possono semplificare il flusso di lavoro di misurazione e ridurre le operazioni ripetitive eseguite dal software.
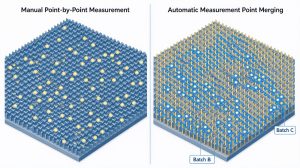
Nel caso di strutture microelettrodiche caratterizzate da numerose caratteristiche ravvicinate, questa funzionalità può migliorare significativamente l'efficienza dell'ispezione, garantendo al contempo una procedura di misurazione coerente, a condizione che il software di misurazione supporti le funzioni necessarie per il riconoscimento delle caratteristiche e l'unione dei punti.
- Un flusso di lavoro tipico per la misurazione della visione con microelettrodi
Questa procedura semplificata migliora la ripetibilità e facilita la valutazione dei risultati.
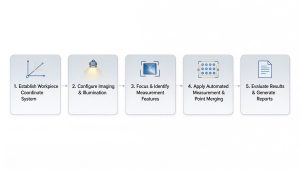
Fase 1: Definizione del sistema di coordinate del pezzo
Posizionare il substrato del microelettrodo sul tavolino, individuare elementi di riferimento geometrici adeguati e definire il sistema di coordinate del pezzo come riferimento stabile per tutte le misurazioni successive.
Fase 2: Configurazione dell'acquisizione delle immagini e dell'illuminazione
Selezionare l'ingrandimento e le impostazioni della telecamera in base alle dimensioni del tracciato. Regolare l'illuminazione in modo da ottenere un netto contrasto tra gli elementi metallici e il substrato. Per le superfici riflettenti, provare l'illuminazione coassiale e quella di contorno per individuare la configurazione ottimale per l'acquisizione delle immagini.
Fase 3: Individuare e definire le caratteristiche di misurazione
Attivare la messa a fuoco automatica, ove disponibile. Individuare gli elementi geometrici richiesti: larghezze delle singole linee degli elettrodi, distanze tra le tracce, spazi vuoti locali nelle curve a zigzag, passo del disegno e relazioni posizionali. L’identificazione affidabile delle caratteristiche è alla base della validità dei dati dimensionali.
Fase 4: Applicazione della misurazione automatica e dell'unione dei punti di misurazione
Creare programmi di misurazione per le caratteristiche di interesse. Laddove il software lo consenta, sfruttare la funzione di unione automatica dei punti di misurazione per raggruppare le posizioni idonee all’interno dello stesso campo visivo. Ciò riduce le operazioni manuali ripetitive e semplifica l’ispezione di caratteristiche disposte in modo fitto.
Fase 5: Valutare i risultati e generare report
Confrontare le dimensioni misurate con le tolleranze indicate nei disegni. Esportare i rapporti di ispezione con i dati dimensionali completi, consentendo ai tecnici della qualità di segnalare le deviazioni e valutare l'uniformità della produzione. I dati possono essere utili per la risoluzione dei problemi di processo quando si verificano scostamenti dimensionali ricorrenti.
- Principali vantaggi della misurazione automatizzata tramite visione artificiale nella produzione di microelettrodi
L'imaging ottico automatizzato, le routine di misurazione programmate e la valutazione in batch delle caratteristiche offrono vantaggi operativi concreti ai produttori di componenti di precisione.
4.1 Maggiore efficienza nelle ispezioni
Le routine di misurazione automatizzate riducono gli interventi ripetitivi da parte dell'operatore, elaborando più punti di misurazione nell'ambito di un programma predefinito. Nel caso di strutture a microelettrodi con centinaia o migliaia di punti di misurazione, ciò può ridurre notevolmente i tempi di ispezione e migliorare la produttività delle misurazioni.
Nel caso industriale citato, una configurazione ottimizzata per la misurazione tramite visione artificiale ha dimostrato che un’operazione di misurazione su mille punti poteva essere completata in pochi minuti anziché in ore, grazie a un programma e a una configurazione ben calibrati. Il tempo di ciclo effettivo varia in base alla geometria del pezzo, alla strategia di misurazione, alle condizioni di acquisizione delle immagini, alle prestazioni del software e al numero totale di caratteristiche. Ciò rappresenta un punto di riferimento specifico per un’applicazione, non una garanzia universale di prestazioni per tutti i sistemi.
4.2 Procedure di misurazione più coerenti
L'ispezione manuale si basa sul giudizio dell'operatore per l'identificazione dei bordi e la selezione delle posizioni di misura. I programmi automatizzati standardizzano i riferimenti di coordinate, le definizioni delle caratteristiche e le procedure di misura, riducendo le variazioni legate all'operatore e migliorando l'uniformità tra i lotti di ispezione.
4.3 Identificazione più rapida delle anomalie di produzione
Misurazioni dimensionali coerenti forniscono dati affidabili sui parametri critici dei microelettrodi, tra cui la larghezza delle linee, la spaziatura tra le linee e le dimensioni locali degli spazi vuoti. Confrontando i risultati tra i diversi lotti di produzione, gli ingegneri individuano tempestivamente le tendenze dimensionali e le variazioni anomale. Ciò favorisce l’analisi delle cause alla radice di potenziali problemi di produzione, tra cui incongruenze dimensionali e variazioni nella strutturazione.
4.4 Miglioramento del supporto per il controllo qualità in produzione
Grazie all'efficienza delle misurazioni multifunzionali, l'ispezione visiva automatizzata è adatta a diverse fasi del controllo qualità in produzione:
- Ispezione dei substrati in entrata con motivi decorativi
- Verifica dimensionale in corso di lavorazione
- Ispezione finale dei microelettrodi
- Valutazione comparativa tra lotti
- Monitoraggio dei processi e analisi delle tendenze sulla base di dati dimensionali
Riducendo le operazioni di ispezione ripetitive e fornendo dati dimensionali affidabili, le macchine di misura a coordinate (VMM) rafforzano il controllo di qualità end-to-end.
- Come scegliere una macchina di misurazione ottica per l'ispezione dei microelettrodi
La scelta di un VMM adeguato richiede una valutazione più approfondita rispetto al semplice confronto dei valori nominali di precisione o ingrandimento. I produttori dovrebbero valutare i requisiti specifici dei propri microelettrodi.
5.1 Risoluzione ottica e capacità di misurazione
Il sistema ottico deve essere in grado di distinguere in modo affidabile anche la più piccola caratteristica da ispezionare.
Criteri chiave di valutazione:
- Larghezza minima della linea dell'elettrodo
- Differenza minima misurabile
- Tolleranza dimensionale richiesta
- Risoluzione della fotocamera e configurazione ottica
- Stabilità del rilevamento dei bordi in condizioni reali di superficie
La risoluzione ottica richiesta dovrebbe essere valutata in base alla dimensione minima delle caratteristiche e alla tolleranza dimensionale, piuttosto che al solo ingrandimento. Un ingrandimento maggiore non garantisce automaticamente una maggiore precisione di misura.
Si raccomanda vivamente di effettuare una misurazione di prova su campioni rappresentativi per verificare la conformità ai requisiti di tolleranza.
5.2 Adattabilità all’illuminazione
I diversi tipi di pellicole metalliche, materiali di supporto e finiture superficiali richiedono soluzioni di illuminazione su misura. Il sistema scelto deve offrire opzioni di illuminazione flessibili per ottimizzare il contrasto e il riconoscimento dei dettagli del pezzo in lavorazione.
5.3 Automazione del software ed efficienza delle misurazioni
Nel caso dei microelettrodi con caratteristiche geometriche ripetute e fitte, le funzionalità del software influenzano in modo determinante la produttività complessiva. È opportuno dare priorità alle seguenti funzionalità:
- Costruzione del sistema di coordinate
- Messa a fuoco automatica
- Riconoscimento delle caratteristiche geometriche
- Misurazione in batch
- Unione automatica dei punti di misurazione
- Salvataggio e riutilizzo dei programmi
- Generazione di rapporti di ispezione personalizzati
Valuta queste funzioni in base alla complessità e al numero delle caratteristiche presenti nella tua attività di ispezione.
5.4 Ripetibilità e convalida delle misurazioni
La coerenza delle misurazioni è fondamentale quando i dati dimensionali sono alla base del monitoraggio della produzione. Verificare la ripetibilità utilizzando pezzi rappresentativi, programmi di misurazione fissi e condizioni ambientali stabili.
La taratura, la tracciabilità metrologica, l’incertezza di misura e la valutazione delle tolleranze dovrebbero essere tutte integrate in un processo di ispezione formale.
- MEAXPERT: soluzioni di misurazione ottica per applicazioni microelettroniche
Noi di MEAXPERT forniamo soluzioni convenienti per la misurazione ottica, progettate per soddisfare i requisiti di controllo dimensionale della produzione di precisione.
Nel campo dei componenti per la comunicazione ottica e delle applicazioni microelettroniche, il controllo dimensionale riguarda spesso caratteristiche geometriche di precisione, strutture ravvicinate e requisiti rigorosi in termini di uniformità delle misurazioni.
Una macchina di misurazione visiva adeguata può aiutare i produttori a ispezionare caratteristiche bidimensionali critiche, tra cui:
- Contorni e microstrutture di precisione
- Spessore delle linee e spaziatura tra elementi adiacenti
- Piccoli intervalli e distanze geometriche
- Diametri dei fori e relazioni posizionali
- Motivi ricorrenti e coerenza dimensionale
Per scegliere la soluzione di misurazione più adatta è necessario valutare la geometria del pezzo, le dimensioni minime delle caratteristiche, le tolleranze richieste, le condizioni ottiche e il volume di ispezione.
MEAXPERT si concentra su configurazioni di misurazione pratiche che garantiscono un equilibrio tra prestazioni ottiche, efficienza di misurazione e investimento in attrezzature, aiutando i produttori a mettere a punto processi affidabili di controllo dimensionale per componenti di precisione.
Che si tratti di ispezionare circuiti microelettronici, connettori di precisione o altri componenti di piccole dimensioni, MEAXPERT aiuta i produttori a individuare le configurazioni di misurazione visiva più adatte in base ai loro specifici requisiti dimensionali e alle loro esigenze di produzione.
Conclusione: come rendere più efficiente l’ispezione dei microelettrodi grazie alla misurazione ottica
I microelettrodi a zigzag pongono notevoli difficoltà di ispezione a causa delle loro sottili tracce conduttive, della complessa disposizione geometrica e dell’elevato numero di punti di misurazione.
Le macchine di misura ottica offrono un approccio senza contatto per l'ispezione di queste caratteristiche bidimensionali. Grazie all'integrazione di ottiche adeguate, illuminazione flessibile, riferimento coordinato e routine di misura automatizzate, contribuiscono a semplificare i flussi di lavoro di ispezione e a migliorare l'uniformità delle misurazioni.
Per i produttori, il valore della misurazione ottica non risiede solo nella rilevazione di dimensioni microscopiche, ma anche nel rendere il controllo dimensionale più efficiente, ripetibile e pratico ai fini del controllo di qualità della produzione.
Siete alla ricerca di una soluzione conveniente per la misurazione ottica di microelettrodi o altri componenti di precisione? Contattate MEAXPERT per discutere delle vostre esigenze in materia di controllo dimensionale.
Domande frequenti (FAQ)
- A cosa serve una macchina di misurazione della visione nella produzione di sistemi di comunicazione ottica?
Una macchina di misurazione ottica viene utilizzata per l'ispezione dimensionale senza contatto delle caratteristiche geometriche visibili nei componenti di precisione. Nella produzione di sistemi di comunicazione ottica, può aiutare a misurare la larghezza delle linee dei microelettrodi, la spaziatura, gli spazi vuoti, i contorni e altre caratteristiche geometriche bidimensionali, a seconda della configurazione ottica e del metodo di misurazione.
- Quali grandezze è possibile misurare con i microelettrodi a zigzag?
Le caratteristiche di misura tipiche includono la larghezza delle piste conduttive, la distanza tra linee adiacenti, gli spazi vuoti locali in corrispondenza delle curve, il passo del tracciato e determinate relazioni geometriche. Le caratteristiche misurabili dipendono dalla qualità dell'immagine, dalla risoluzione ottica, dalle condizioni della superficie del pezzo e dalle funzionalità del software di misura.
- Perché la misurazione senza contatto è importante per i microelettrodi?
I microelettrodi presentano delicati motivi metallici e strutture sottili. La misurazione ottica senza contatto evita l'applicazione di forze dirette di sondaggio che potrebbero potenzialmente compromettere le caratteristiche sensibili, rendendola un metodo di ispezione adatto a numerosi componenti microelettronici.
- In che modo l'unione automatica dei punti di misurazione migliora l'efficienza dell'ispezione?
L'unione automatica dei punti di misura consente di elaborare in batch più punti di misura all'interno di un campo visivo, evitando così la necessità di selezionarli ed eseguirli manualmente uno per uno. Ciò permette di ridurre le operazioni ripetitive, in particolare durante l'ispezione di pezzi con un numero elevato di caratteristiche distribuite in modo denso.
- Come si sceglie una macchina di misurazione ottica per l'ispezione dei microelettrodi?
Tra gli aspetti importanti da considerare figurano la risoluzione ottica, la precisione di misurazione, l'adattabilità dell'illuminazione, le prestazioni di riconoscimento dei bordi, l'automazione software, la ripetibilità e la produttività dell'ispezione. Prima di scegliere un sistema, si raccomanda di effettuare dei test su pezzi rappresentativi in condizioni di misurazione reali.