











Publicado por MEAXPERT | Soluciones de medición de precisión con una buena relación calidad-precio
Introducción: Medición de precisión para componentes miniaturizados de comunicaciones ópticas
A medida que la tecnología de las comunicaciones ópticas sigue avanzando, los transceptores ópticos, los dispositivos fotónicos y otros componentes de comunicaciones de alta densidad son cada vez más compactos e integrados. Esta tendencia plantea requisitos muy estrictos en cuanto a la precisión dimensional y la uniformidad en la fabricación de las microestructuras internas.
Estas estructuras de microelectrodos pueden incorporar finas pistas conductoras dispuestas en patrones en zigzag, creando características geométricas complejas dentro de un área limitada.
Incluso las desviaciones más pequeñas en el ancho de las líneas, el espaciado entre líneas o las dimensiones de los huecos pueden comprometer el rendimiento y la fiabilidad del dispositivo. Para los fabricantes, el reto va más allá de la captura de imágenes de alta resolución. También implica inspeccionar de forma eficiente y coherente un gran número de características microscópicas en un entorno de producción.
Las máquinas de medición por visión (VMM) ofrecen un método práctico de medición dimensional sin contacto para estas características geométricas de gran precisión. Gracias a configuraciones ópticas optimizadas, un procesamiento de imágenes robusto y rutinas de medición automatizadas, la medición por visión ayuda a los fabricantes a agilizar la inspección de microelectrodos y a estabilizar el control de calidad.
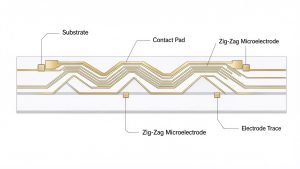
- Principales retos de medición en los microelectrodos para comunicaciones ópticas
Los microelectrodos en zigzag combinan trazos ultrafinos, diseños geométricos complejos y un gran número de puntos de medición. Los principales retos que plantean a la hora de inspeccionarlos se pueden clasificar en tres categorías principales:
1.1 Reconocimiento de rasgos sutiles
Las trazas de los microelectrodos son considerablemente más pequeñas que los elementos mecanizados convencionales. Para medir su anchura de línea, su separación y sus estrechos huecos se requiere una resolución de imagen suficiente y un reconocimiento fiable de los bordes.
Las superficies metálicas reflectantes de película fina pueden plantear dificultades a la hora de obtener imágenes. Los reflejos en la superficie, la iluminación desigual y el contraste irregular pueden ocultar los límites reales de los detalles frente al fondo.
Un sistema de medición eficaz debe ofrecer:
- Aumento óptico y resolución suficientes para observar detalles geométricos finos
- Iluminación ajustable para mejorar el contraste de los bordes
- Captura estable de imágenes y detección de bordes
- Mediciones repetibles del ancho de línea, el espaciado y las dimensiones de los huecos
La configuración óptica debe seleccionarse en función del material, el acabado de la superficie, el tamaño de los detalles y las tolerancias definidas.
1.2 Patrones geométricos complejos
A diferencia de los orificios aislados o de las formas rectangulares simples, los microelectrodos en zigzag contienen segmentos de línea interconectados, esquinas afiladas y espacios estrechos. Numerosas características se agrupan de forma compacta en un único campo de visión, lo que genera docenas o cientos de puntos de medición por pieza.
La inspección manual tradicional exige que los operarios localicen y seleccionen cada característica una por una. El posicionamiento y la selección repetidos de puntos alargan la duración del ciclo e introducen una variabilidad que depende del operario. Por lo tanto, los flujos de trabajo de inspección robustos requieren un reconocimiento automático de características, un sistema unificado de referencia de coordenadas y compatibilidad con la medición por lotes.
1.3 Medición de alta densidad
La inspección de microelectrodos abarca varias fases de fabricación: verificación de los sustratos a su llegada, control de calidad durante el proceso y validación del producto final. A medida que aumentan los volúmenes de producción, el número total de puntos de medición se multiplica rápidamente.
Cuando cada punto requiere una activación manual, la inspección se convierte rápidamente en un cuello de botella en la producción. Los fabricantes necesitan soluciones de medición que combinen precisión, cobertura y rendimiento, al tiempo que reducen el trabajo manual repetitivo.
- Cómo mejoran las máquinas de medición por visión la inspección de microelectrodos

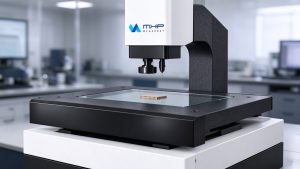
Las máquinas de medición por visión (VMM) utilizan la captura de imágenes ópticas y el procesamiento de imágenes para registrar características geométricas visibles sin contacto físico con la pieza de trabajo. Para la inspección de microelectrodos, una VMM debidamente configurada cuantifica características geométricas bidimensionales, entre las que se incluyen:
- Ancho de la línea:Ancho de las pistas conductoras individuales
- Interlineado:Distancia entre las trazas de electrodos adyacentes
- Dimensiones de los huecos:Espacios reducidos entre elementos contiguos
- Paso y separación entre los elementos del patrón:Regularidad de las estructuras repetidas
- Posicionamiento geométrico:Alineación relativa de las características seleccionadas
La medición mediante visión artificial reduce las tareas repetitivas de posicionamiento y la introducción manual de datos. Hay cuatro pilares técnicos fundamentales para esta aplicación:
2.1 Imágenes ópticas de alto aumento
Un sistema óptico adecuado es fundamental para distinguir con claridad los límites de los electrodos y captar los detalles geométricos necesarios para la evaluación dimensional.
En el caso de las estructuras de microelectrodos en zigzag, la precisión en la medición del ancho de línea depende de la capacidad del sistema para identificar tanto los bordes rectos como las transiciones de los límites en las esquinas. Por lo tanto, una detección estable de los bordes es esencial para obtener resultados dimensionales coherentes en las diferentes secciones de una misma pista conductora.
En función del tamaño y las tolerancias de la pieza de trabajo, los fabricantes eligen el aumento, el equipo de cámara y la resolución óptica adecuados para su aplicación.
Es importante señalar que el aumento por sí solo no garantiza la precisión. La resolución óptica, la calidad de la imagen, la calibración del sistema, la estabilidad en la detección de bordes y las condiciones de funcionamiento desempeñan un papel decisivo.
2.2 Iluminación flexible para superficies metálicas de película fina
La iluminación influye directamente en el contraste de la imagen y en la fiabilidad de la detección de bordes.
En el caso de las películas metálicas delgadas reflectantes, la iluminación coaxial puede ayudar a mejorar el contraste de la imagen al dirigir la luz a lo largo del eje óptico. La iluminación de contorno puede mejorar la visibilidad de los límites de los rasgos, dependiendo de la geometría de la pieza y de las características de su superficie.
Cuando el equipo lo permite, la combinación de diferentes modos de iluminación permite a los ingenieros ajustar las condiciones de imagen en función de las características específicas de las superficies y los bordes. El objetivo es obtener límites de características uniformes y bien definidos que permitan realizar mediciones dimensionales repetibles.
2.3 Enfoque automático y referencia de coordenadas
Un posicionamiento preciso es fundamental a la hora de medir docenas de características repartidas por un patrón de microelectrodos.
Se pueden utilizar elementos de referencia geométricos adecuados para establecer un sistema de coordenadas de la pieza de trabajo, lo que proporciona una referencia coherente para todos los elementos de medición y los ciclos de medición posteriores. El enfoque automático ayuda a mantener la nitidez de la imagen al adquirir datos de medición en diferentes ubicaciones de los elementos, en función de la configuración de la máquina.
Estas funciones reducen la dependencia de los posicionamientos manuales repetitivos y crean un flujo de trabajo de medición estructurado y reproducible.
2.4 Fusión automática de puntos de medición para la inspección de alta densidad
Uno de los principales retos de la inspección con microelectrodos es el gran número de puntos de medición distribuidos en patrones geométricos densos. Cuando cada punto requiere una selección y medición individuales, el proceso de inspección puede resultar muy laborioso, sobre todo en el caso de piezas que contienen cientos o miles de puntos.
La fusión automática de puntos de medición ofrece un enfoque más eficiente al agrupar los puntos de medición pertinentes en una operación de medición por lotes. En lugar de gestionar cada punto por separado, los operadores pueden simplificar el flujo de trabajo de medición y reducir las operaciones repetitivas del software.
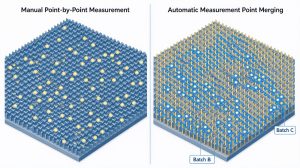
En el caso de las estructuras de microelectrodos con numerosas características muy próximas entre sí, esta capacidad puede mejorar significativamente la eficiencia de la inspección, al tiempo que se mantiene un procedimiento de medición coherente, siempre que el software de medición admita las funciones necesarias de reconocimiento de características y fusión de puntos.
- Un flujo de trabajo típico de medición por visión para microelectrodos
Este procedimiento optimizado mejora la repetibilidad y simplifica la evaluación de los resultados.
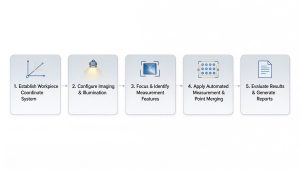
Paso 1: Establecer el sistema de coordenadas de la pieza de trabajo
Coloca el sustrato del microelectrodo sobre la platina, identifica las características geométricas de referencia adecuadas y establece el sistema de coordenadas de la pieza como referencia estable para todas las mediciones posteriores.
Paso 2: Configurar la captura de imágenes y la iluminación
Selecciona los ajustes de aumento y de la cámara que se adapten a las dimensiones del trazo. Ajusta la iluminación para conseguir un contraste nítido entre los elementos metálicos y el sustrato. En el caso de las superficies reflectantes, prueba la iluminación coaxial y de contorno para confirmar la configuración óptima de la imagen.
Paso 3: Centrarse e identificar las características de medición
Active el enfoque automático cuando sea posible. Fíjese en los elementos geométricos requeridos: anchuras de las líneas de los electrodos individuales, distancias entre trazos, huecos locales en las curvas en zigzag, paso del patrón y relaciones posicionales. La identificación fiable de las características es la base de unos datos dimensionales válidos.
Paso 4: Aplicar la medición automática y la fusión de puntos de medición
Crea programas de medición para las características objetivo. Cuando el software lo permita, aprovecha la fusión automática de puntos de medición para agrupar las ubicaciones aptas dentro del mismo campo de visión. Esto reduce las operaciones manuales repetitivas y simplifica la inspección de características muy agrupadas.
Paso 5: Evaluar los resultados y generar informes
Compara las dimensiones medidas con las tolerancias del plano. Exporta informes de inspección con todos los datos dimensionales, lo que permite a los ingenieros de calidad señalar las desviaciones y evaluar la uniformidad de la fabricación. Los datos pueden servir de apoyo para la resolución de problemas del proceso cuando se producen desviaciones dimensionales recurrentes.
- Principales ventajas de la medición por visión automatizada en la fabricación de microelectrodos
La obtención automatizada de imágenes ópticas, las rutinas de medición programadas y la evaluación de características por lotes aportan ventajas operativas tangibles a los fabricantes de productos de precisión.
4.1 Mayor eficiencia en las inspecciones
Las rutinas de medición automatizadas reducen la intervención repetitiva del operador al procesar múltiples puntos de medición dentro de un programa predefinido. En el caso de estructuras de microelectrodos con cientos o miles de puntos de medición, esto puede acortar considerablemente el tiempo de inspección y mejorar el rendimiento de la medición.
En el caso industrial citado, una configuración optimizada de medición por visión demostró que una tarea de medición de mil puntos podía completarse en cuestión de minutos, en lugar de horas, con un programa y una configuración bien ajustados. El tiempo de ciclo real varía en función de la geometría de la pieza, la estrategia de medición, las condiciones de captura de imágenes, el rendimiento del software y el número total de características. Esto representa un punto de referencia para una aplicación específica, no una garantía de rendimiento universal para todos los sistemas.
4.2 Procedimientos de medición más coherentes
La inspección manual se basa en el criterio del operario a la hora de identificar los bordes y seleccionar las posiciones de medición. Los programas automatizados estandarizan las referencias de coordenadas, las definiciones de características y los procedimientos de medición, lo que reduce la variación dependiente del operario y mejora la coherencia entre los distintos lotes de inspección.
4.3 Identificación más rápida de las desviaciones en la fabricación
La medición dimensional sistemática proporciona datos fiables sobre los parámetros críticos de los microelectrodos, como el ancho de línea, el espaciado entre líneas y las dimensiones locales de los huecos. Al comparar los resultados entre los distintos lotes de producción, los ingenieros detectan a tiempo las tendencias dimensionales y los cambios anómalos. Esto facilita la investigación de las causas fundamentales de posibles problemas de fabricación, como las inconsistencias dimensionales y las variaciones en el patrón.
4.4 Mejora del apoyo al control de calidad en la producción
Gracias a la eficiencia de la medición de múltiples características, la inspección automatizada por visión resulta adecuada para diversas fases del control de calidad en la producción:
- Inspección de sustratos estampados en entrada
- Verificación dimensional durante el proceso
- Inspección final de los microelectrodos
- Evaluación comparativa entre lotes
- Seguimiento de procesos y análisis de tendencias basados en datos dimensionales
Al reducir las tareas de inspección repetitivas y proporcionar datos dimensionales fiables, las máquinas de medición por coordenadas (VMM) refuerzan el control de calidad de principio a fin.
- Cómo elegir una máquina de medición por visión para la inspección de microelectrodos
La elección de un VMM adecuado requiere una evaluación más exhaustiva que la mera comparación de las cifras nominales de precisión o aumento. Los fabricantes deben evaluar los requisitos específicos de sus productos de microelectrodos.
5.1 Resolución óptica y capacidad de medición
El sistema óptico debe poder distinguir con fiabilidad el detalle más pequeño que se vaya a inspeccionar.
Criterios clave de evaluación:
- Ancho mínimo de la línea del electrodo
- Distancia mínima medible
- Tolerancia dimensional requerida
- Resolución de la cámara y configuración óptica
- Estabilidad de la detección de bordes en condiciones reales de superficie
La resolución óptica necesaria debe evaluarse en función del tamaño mínimo de la característica y de la tolerancia dimensional, y no solo en función del aumento. Un mayor aumento no garantiza automáticamente una mayor precisión en la medición.
Se recomienda encarecidamente realizar una medición de prueba con muestras representativas para validar el cumplimiento de los requisitos de tolerancia.
5.2 Adaptabilidad a la iluminación
Las diferentes películas metálicas, materiales de sustrato y acabados superficiales requieren esquemas de iluminación a medida. El sistema elegido debe ofrecer opciones de iluminación flexibles para optimizar el contraste y el reconocimiento de características de su pieza de trabajo concreta.
5.3 Automatización del software y eficiencia en la medición
En el caso de los microelectrodos con características geométricas repetidas y densas, las funcionalidades del software influyen en gran medida en el rendimiento global. Da prioridad a estas capacidades:
- Construcción de un sistema de coordenadas
- Enfoque automático
- Reconocimiento de características geométricas
- Medición por lotes
- Fusión automática de puntos de medición
- Guardado y reutilización de programas
- Elaboración de informes de inspección personalizados
Evalúa estas funciones teniendo en cuenta la complejidad y la cantidad de características de tu tarea de inspección.
5.4 Repetibilidad y validación de las mediciones
La coherencia de las mediciones es fundamental cuando los datos dimensionales sirven de base para el control de la producción. Valida la repetibilidad con piezas representativas, programas de medición fijos y condiciones ambientales estables.
La calibración, la trazabilidad metrológica, la incertidumbre de medición y la evaluación de las tolerancias deben incorporarse a un proceso de inspección formal.
- MEAXPERT: Soluciones de medición por visión para aplicaciones microelectrónicas
En MEAXPERT, ofrecemos soluciones rentables de medición por visión diseñadas para satisfacer los requisitos de inspección dimensional de la fabricación de precisión.
En el caso de los componentes de comunicación óptica y las aplicaciones microelectrónicas, la inspección dimensional suele implicar características geométricas muy precisas, estructuras muy próximas entre sí y requisitos estrictos en cuanto a la consistencia de las mediciones.
Una máquina de medición por visión adecuada puede ayudar a los fabricantes a inspeccionar características bidimensionales críticas, entre las que se incluyen:
- Contornos finos y microestructuras
- Ancho de las líneas y separación entre elementos adyacentes
- Pequeños huecos y distancias geométricas
- Diámetros de los orificios y relaciones posicionales
- Patrones repetitivos y coherencia dimensional
Para elegir la solución de medición adecuada, es necesario evaluar la geometría de la pieza, las dimensiones mínimas de los detalles, las tolerancias requeridas, las condiciones ópticas y el volumen de inspección.
MEAXPERT se centra en configuraciones de medición prácticas que logran un equilibrio entre el rendimiento óptico, la eficiencia de la medición y la inversión en equipos, lo que ayuda a los fabricantes a establecer procesos fiables de inspección dimensional para componentes de precisión.
Ya sea para inspeccionar patrones microelectrónicos, conectores de precisión u otros componentes pequeños, MEAXPERT ayuda a los fabricantes a identificar las configuraciones de medición por visión más adecuadas en función de sus requisitos dimensionales específicos y sus necesidades de producción.
Conclusión: Cómo mejorar la eficiencia de la inspección de microelectrodos mediante la medición óptica
Los microelectrodos en zigzag plantean importantes retos de inspección debido a sus finas pistas conductoras, sus diseños geométricos densos y su gran número de puntos de medición.
Las máquinas de medición por visión ofrecen un método sin contacto para inspeccionar estas características bidimensionales. En combinación con una óptica adecuada, una iluminación flexible, un sistema de referencia de coordenadas y rutinas de medición automatizadas, contribuyen a optimizar los flujos de trabajo de inspección y a mejorar la consistencia de las mediciones.
Para los fabricantes, el valor de la medición por visión no reside únicamente en la captura de dimensiones microscópicas, sino también en hacer que la inspección dimensional sea más eficiente, repetible y práctica para el control de calidad de la producción.
¿Buscas una solución rentable para la medición visual de microelectrodos u otros componentes de precisión? Ponte en contacto con MEAXPERT para comentarnos tus necesidades en materia de inspección dimensional.
Preguntas frecuentes (FAQ)
- ¿Para qué se utiliza una máquina de medición por visión en la fabricación de sistemas de comunicación óptica?
Una máquina de medición por visión se utiliza para la inspección dimensional sin contacto de características geométricas visibles en componentes de precisión. En la fabricación de sistemas de comunicación óptica, puede ayudar a medir el ancho de las líneas de los microelectrodos, el espaciado, los huecos, los contornos y otras características geométricas bidimensionales, en función de la configuración óptica y del método de medición.
- ¿Qué dimensiones se pueden medir con microelectrodos en zigzag?
Entre las características de medición habituales se incluyen el ancho de las pistas conductoras, la separación entre líneas adyacentes, los huecos locales alrededor de las curvas, el paso del patrón y determinadas relaciones geométricas. Las características medibles dependen de la calidad de la imagen, la resolución óptica, el estado de la superficie de la pieza y las capacidades del software de medición.
- ¿Por qué es importante la medición sin contacto en los microelectrodos?
Los microelectrodos contienen delicados patrones metálicos y estructuras finas. La medición óptica sin contacto evita las fuerzas de sondaje directas que podrían afectar a estas características sensibles, lo que la convierte en un método de inspección adecuado para muchos componentes microelectrónicos.
- ¿Cómo mejora la fusión automática de puntos de medición la eficiencia de la inspección?
La fusión automática de puntos de medición permite procesar de forma masiva múltiples puntos de medición dentro de un campo de visión, en lugar de tener que seleccionarlos y ejecutarlos manualmente uno por uno. Esto puede reducir las operaciones repetitivas, especialmente al inspeccionar piezas con un gran número de características distribuidas de forma densa.
- ¿Cómo se elige una máquina de medición por visión para la inspección de microelectrodos?
Entre los aspectos importantes que hay que tener en cuenta se encuentran la resolución óptica, la precisión de la medición, la adaptabilidad de la iluminación, el rendimiento en el reconocimiento de bordes, la automatización mediante software, la repetibilidad y el rendimiento de la inspección. Se recomienda realizar pruebas con piezas representativas en condiciones reales de medición antes de seleccionar un sistema.