











Uitgegeven door MEAXPERT | Kosteneffectieve oplossingen voor precisiemetingen
Inleiding: Nauwkeurige metingen voor geminiaturiseerde componenten voor optische communicatie
Naarmate de optische communicatietechnologie zich verder ontwikkelt, worden optische zendontvangers, fotonische apparaten en andere communicatiecomponenten met een hoge dichtheid steeds compacter en meer geïntegreerd. Deze trend stelt strenge eisen aan de maatnauwkeurigheid en de consistentie bij de productie van interne microstructuren.
Deze micro-elektrodestructuren kunnen fijne geleidende banen bevatten die in zigzagpatronen zijn gerangschikt, waardoor complexe geometrische kenmerken binnen een beperkt gebied ontstaan.
Zelfs kleine afwijkingen in lijnbreedte, regelafstand of spatieafmetingen kunnen de prestaties en betrouwbaarheid van apparaten in gevaar brengen. Voor fabrikanten gaat de uitdaging verder dan het vastleggen van beelden met een hoge resolutie. Het gaat ook om het efficiënt en consistent inspecteren van grote aantallen microscopisch kleine kenmerken in een productieomgeving.
Vision-meetmachines (VMM’s) bieden een praktische, contactloze methode voor het meten van de afmetingen van deze fijne geometrische kenmerken. Dankzij geoptimaliseerde optische configuraties, robuuste beeldverwerking en geautomatiseerde meetroutines helpt vision-meting fabrikanten de inspectie van micro-elektroden te stroomlijnen en de kwaliteitscontrole te stabiliseren.
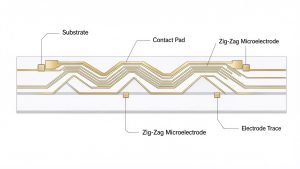
- Belangrijke uitdagingen op het gebied van metingen bij micro-elektroden voor optische communicatie
Zigzag-micro-elektroden combineren ultrafijne sporen, ingewikkelde geometrische lay-outs en een groot aantal meetpunten. De belangrijkste uitdagingen bij de inspectie ervan vallen uiteen in drie hoofdcategorieën:
1.1 Herkenning van fijne kenmerken
Micro-elektrode-sporen zijn aanzienlijk kleiner dan conventionele, machinaal bewerkte structuren. Voor het meten van hun lijnbreedte, onderlinge afstand en smalle openingen is een voldoende beeldresolutie en betrouwbare randherkenning vereist.
Reflecterende, metaalachtige dunne-filmoppervlakken kunnen problemen opleveren bij het vastleggen van beelden. Oppervlakteschittering, ongelijkmatige belichting en wisselend contrast kunnen ervoor zorgen dat de werkelijke randen van objecten tegen de achtergrond niet goed zichtbaar zijn.
Een degelijk meetsysteem moet het volgende bieden:
- Voldoende optische vergroting en resolutie voor fijne geometrische kenmerken
- Instelbare verlichting voor een beter randcontrast
- Stabiele beeldregistratie en randdetectie
- Reproduceerbare meetwaarden voor lijnbreedte, afstand en spleetafmetingen
De optische opstelling moet worden gekozen op basis van het materiaal, de oppervlakteafwerking, de afmetingen van de details en de vastgestelde toleranties.
1.2 Complexe geometrische patronen
In tegenstelling tot afzonderlijke gaten of eenvoudige rechthoekige structuren bestaan zigzag-micro-elektroden uit onderling verbonden lijnsegmenten, scherpe hoeken en smalle openingen. Talrijke structuren zijn dicht opeengepakt binnen één enkel gezichtsveld, waardoor er tientallen of honderden meetpunten per werkstuk ontstaan.
Bij traditionele handmatige inspectie moeten operators elk kenmerk één voor één lokaliseren en selecteren. Het herhaaldelijk positioneren en selecteren van punten verlengt de cyclustijd en leidt tot variabiliteit die afhankelijk is van de operator. Robuuste inspectieworkflows vereisen daarom geautomatiseerde kenmerkherkenning, een uniform coördinatensysteem en ondersteuning voor batchmetingen.
1.3 Meting van hoge dichtheid
De inspectie van micro-elektroden omvat meerdere productiefasen: controle van binnenkomende substraten, kwaliteitscontrole tijdens het productieproces en validatie van het eindproduct. Naarmate de productievolumes toenemen, stijgt het totale aantal meetpunten snel.
Wanneer elk meetpunt handmatig moet worden geactiveerd, wordt de inspectie al snel een knelpunt in het productieproces. Fabrikanten hebben meetoplossingen nodig die een evenwicht bieden tussen nauwkeurigheid, dekking en doorvoercapaciteit, en tegelijkertijd repetitief handmatig werk verminderen.
- Hoe visuele meetapparatuur de inspectie van micro-elektroden verbetert

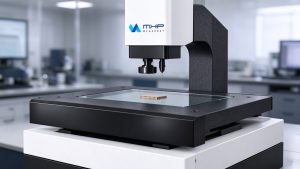
Vision-meetmachines maken gebruik van optische beeldvorming en beeldverwerking om zichtbare geometrische kenmerken vast te leggen zonder fysiek contact met het werkstuk. Bij de inspectie van micro-elektroden kwantificeert een correct geconfigureerde VMM tweedimensionale geometrische kenmerken, waaronder:
- Lijnbreedte:Breedte van afzonderlijke geleidende sporen
- Regelafstand:Afstand tussen aangrenzende elektrodesporen
- Afmetingen van de openingen:Kleine afstanden tussen aangrenzende elementen
- Stapgrootte en patroonafstand:Regelmaat van zich herhalende structuren
- Geometrische positionering:Relatieve uitlijning van geselecteerde kenmerken
Geautomatiseerde visuele metingen verminderen het aantal herhaalde positioneringen en handmatige invoer. Vier technische pijlers zijn van cruciaal belang voor deze toepassing:
2.1 Optische beeldvorming met hoge vergroting
Een goed afgestemd optisch systeem is van fundamenteel belang voor het weergeven van fijne elektrodegrenzen en het vastleggen van de geometrische details die nodig zijn voor dimensionale evaluatie.
Bij zigzagvormige microelektrodestructuren hangt een nauwkeurige meting van de lijnbreedte af van het vermogen van het systeem om zowel rechte randen als overgangen bij hoeken te herkennen. Een stabiele randdetectie is daarom essentieel voor het verkrijgen van consistente dimensionale resultaten over verschillende delen van hetzelfde geleidende spoor.
Afhankelijk van de afmetingen en toleranties van het werkstuk kiezen fabrikanten de juiste vergroting, camera-apparatuur en optische resolutie voor hun toepassing.
Het is belangrijk om op te merken dat vergroting op zich geen garantie biedt voor nauwkeurigheid. Optische resolutie, beeldkwaliteit, systeemkalibratie, de stabiliteit van de randdetectie en de bedrijfsomstandigheden spelen allemaal een doorslaggevende rol.
2.2 Flexibele verlichting voor metalen dunne-filmoppervlakken
Verlichting heeft een directe invloed op het contrast van het beeld en de betrouwbaarheid van de randdetectie.
Bij reflecterende metalen dunne films kan coaxiale verlichting het beeldcontrast helpen verbeteren door het licht langs de optische as te richten. Contourverlichting kan de zichtbaarheid van de randen van details verbeteren, afhankelijk van de geometrie van het werkstuk en de oppervlakte-eigenschappen.
Wanneer de apparatuur dit ondersteunt, kunnen ingenieurs door verschillende verlichtingsmodi te combineren de beeldvormingsomstandigheden afstemmen op specifieke oppervlakte- en randkenmerken. Het doel is consistente, duidelijk afgebakende grenzen van kenmerken voor herhaalbare dimensionale metingen.
2.3 Geautomatiseerde scherpstelling en coördinaatreferenties
Een consistente positionering is van cruciaal belang bij het meten van tientallen kenmerken die verspreid liggen over een micro-elektrodenpatroon.
Er kunnen geschikte geometrische referentiepunten worden gebruikt om een coördinatensysteem voor het werkstuk vast te stellen, waardoor een consistente referentie ontstaat voor alle meetpunten en daaropvolgende meetcycli. Automatische scherpstelling helpt de beeldscherpte te behouden bij het vastleggen van meetgegevens op verschillende meetpunten, afhankelijk van de machineconfiguratie.
Deze functies zorgen ervoor dat men minder afhankelijk is van herhaaldelijk handmatig positioneren en zorgen voor een gestructureerde, reproduceerbare meetworkflow.
2.4 Automatisch samenvoegen van meetpunten voor inspecties met hoge dichtheid
Een van de grootste uitdagingen bij de inspectie van micro-elektroden is het grote aantal meetpunten dat verspreid is over dichte geometrische patronen. Wanneer elk punt afzonderlijk moet worden geselecteerd en gemeten, kan het inspectieproces tijdrovend worden, met name bij werkstukken met honderden of duizenden meetpunten.
Het automatisch samenvoegen van meetpunten biedt een efficiëntere aanpak door relevante meetlocaties te combineren tot één batchmeting. In plaats van elk punt afzonderlijk te verwerken, kunnen operators de meetworkflow vereenvoudigen en het aantal repetitieve softwarehandelingen verminderen.
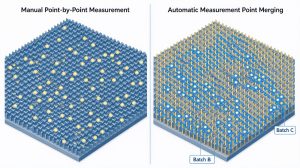
Bij micro-elektrodestructuren met talrijke elementen die dicht bij elkaar liggen, kan deze mogelijkheid de inspectie-efficiëntie aanzienlijk verbeteren, terwijl tegelijkertijd een consistente meetprocedure wordt gehandhaafd, mits de meetsoftware de vereiste functies voor het herkennen van elementen en het samenvoegen van punten ondersteunt.
- Een typische workflow voor visuele metingen bij micro-elektroden
Deze gestroomlijnde procedure verbetert de herhaalbaarheid en vereenvoudigt de beoordeling van de resultaten.
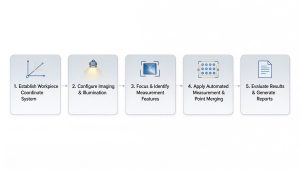
Stap 1: Het coördinatensysteem van het werkstuk vaststellen
Plaats het micro-elektrode-substraat op het platform, bepaal geschikte geometrische referentiepunten en stel het coördinatensysteem van het werkstuk vast als stabiele referentie voor alle daaropvolgende metingen.
Stap 2: Beeldvorming en verlichting instellen
Kies een vergroting en camera-instellingen die aansluiten bij de afmetingen van de meting. Pas de belichting aan om een duidelijk contrast te verkrijgen tussen de metalen elementen en het substraat. Test bij reflecterende oppervlakken zowel coaxiale als contourbelichting om de optimale beeldvormingsconfiguratie te bepalen.
Stap 3: Bepaal de focus en identificeer de meetkenmerken
Schakel autofocus in indien beschikbaar. Richt u op de vereiste geometrische elementen: de breedte van afzonderlijke elektrodelijnen, de afstanden tussen de sporen, lokale openingen bij zigzagbochten, de patroonafstand en de positionele verhoudingen. Betrouwbare identificatie van kenmerken vormt de basis voor geldige maatgegevens.
Stap 4: Geautomatiseerde metingen toepassen en meetpunten samenvoegen
Stel meetprogramma's op voor de te meten kenmerken. Maak, voor zover de software dit toelaat, gebruik van het automatisch samenvoegen van meetpunten om geschikte locaties binnen hetzelfde gezichtsveld te groeperen. Dit vermindert repetitieve handmatige handelingen en vereenvoudigt de inspectie van dicht op elkaar gelegen kenmerken.
Stap 5: Resultaten evalueren en rapporten genereren
Vergelijk de gemeten afmetingen met de toleranties op de tekening. Exporteer inspectierapporten met volledige maatgegevens, zodat kwaliteitsingenieurs afwijkingen kunnen signaleren en de consistentie van het productieproces kunnen beoordelen. De gegevens kunnen helpen bij het oplossen van procesproblemen wanneer er sprake is van terugkerende maatafwijkingen.
- Belangrijkste voordelen van geautomatiseerde visuele metingen bij de productie van micro-elektroden
Geautomatiseerde optische beeldvorming, geprogrammeerde meetroutines en de evaluatie van batchkenmerken bieden tastbare operationele voordelen voor fabrikanten van precisieproducten.
4.1 Hogere inspectie-efficiëntie
Geautomatiseerde meetroutines verminderen het aantal herhaalde handmatige ingrepen door meerdere meetlocaties binnen een vooraf gedefinieerd programma te verwerken. Voor micro-elektrodestructuren met honderden of duizenden meetpunten kan dit de inspectietijd aanzienlijk verkorten en de meetdoorvoer verbeteren.
In het genoemde praktijkvoorbeeld uit de industrie werd aangetoond dat een geoptimaliseerde opstelling voor visuele metingen ervoor zorgde dat een meettaak van duizend meetpunten binnen enkele minuten kon worden voltooid in plaats van uren, mits het programma en de configuratie goed waren afgestemd. De daadwerkelijke cyclustijd is afhankelijk van de geometrie van het werkstuk, de meetstrategie, de beeldvormingsomstandigheden, de prestaties van de software en het totale aantal kenmerken. Dit is een benchmark voor een specifieke toepassing en geen algemene prestatiegarantie voor alle systemen.
4.2 Consistentere meetprocedures
Bij handmatige inspectie is men afhankelijk van het oordeel van de operator bij het herkennen van randen en het kiezen van meetpunten. Geautomatiseerde programma’s standaardiseren coördinaatreferenties, kenmerkdefinities en meetprocedures, waardoor variatie als gevolg van de operator wordt verminderd en de consistentie tussen inspectiebatches wordt verbeterd.
4.3 Snellere opsporing van afwijkingen in het productieproces
Consistente maatmetingen leveren betrouwbare gegevens op over cruciale parameters van micro-elektroden, waaronder lijnbreedte, lijnafstand en lokale spleetafmetingen. Door de resultaten van verschillende productiebatches met elkaar te vergelijken, kunnen ingenieurs maatontwikkelingen en afwijkingen in een vroeg stadium signaleren. Dit ondersteunt het onderzoek naar de onderliggende oorzaken van mogelijke productieproblemen, waaronder maatafwijkingen en variaties in de patroonvorming.
4.4 Verbeterde ondersteuning voor kwaliteitscontrole in de productie
Dankzij efficiënte metingen van meerdere kenmerken is geautomatiseerde visuele inspectie geschikt voor verschillende fasen van de kwaliteitscontrole tijdens de productie:
- Inspectie van binnenkomende substraatplaten met patroon
- Dimensionale controle tijdens het productieproces
- Laatste controle van de micro-elektroden
- Vergelijkende evaluatie tussen verschillende partijen
- Procesbewaking en trendanalyse op basis van dimensionale gegevens
Door repetitieve inspectiewerkzaamheden te verminderen en betrouwbare maatgegevens beschikbaar te maken, versterken VMM’s de kwaliteitscontrole van begin tot eind.
- Hoe kies je een visuele meetmachine voor de inspectie van micro-elektroden?
Het kiezen van een geschikte VMM vereist een grondigere beoordeling dan alleen het vergelijken van nominale nauwkeurigheids- of vergrotingswaarden. Fabrikanten moeten de specifieke eisen voor hun micro-elektrodeproducten in kaart brengen.
5.1 Optische resolutie en meetvermogen
Het optische systeem moet de kleinste te inspecteren details betrouwbaar kunnen weergeven.
Belangrijkste beoordelingscriteria:
- Minimale breedte van de elektrodelijn
- Minimaal meetbare spleet
- Vereiste maattolerantie
- Cameraresolutie en optische configuratie
- Stabiliteit van randdetectie onder reële oppervlakteomstandigheden
De vereiste optische resolutie moet worden beoordeeld op basis van de kleinste structuurgrootte en de maattolerantie, en niet alleen op basis van de vergrotingsfactor. Een hogere vergrotingsfactor garandeert niet automatisch een betere meetnauwkeurigheid.
Het wordt ten zeerste aanbevolen om een proefmeting met representatieve monsters uit te voeren om te controleren of aan de tolerantie-eisen wordt voldaan.
5.2 Aanpassing aan de lichtomstandigheden
Verschillende metaalfolies, substraatmaterialen en oppervlakteafwerkingen vragen om op maat gemaakte verlichtingsoplossingen. Het gekozen systeem moet flexibele verlichtingsopties bieden om het contrast en de herkenbaarheid van details voor uw specifieke werkstuk te optimaliseren.
5.3 Softwareautomatisering en meetefficiëntie
Bij micro-elektroden met dicht op elkaar geplaatste, zich herhalende geometrische kenmerken is de softwarefunctionaliteit van groot belang voor de totale doorvoer. Geef prioriteit aan de volgende mogelijkheden:
- Opbouw van een coördinatensysteem
- Automatische scherpstelling
- Herkenning van geometrische kenmerken
- Batchmeting
- Automatisch samenvoegen van meetpunten
- Programma’s opslaan en hergebruiken
- Het genereren van inspectierapporten op maat
Beoordeel deze functies in het licht van de complexiteit en het aantal kenmerken van uw inspectietaak.
5.4 Herhaalbaarheid en validatie van metingen
Consistentie bij het meten is van cruciaal belang wanneer productiecontrole op basis van maatgegevens plaatsvindt. Controleer de herhaalbaarheid met representatieve werkstukken, vaste meetprogramma’s en stabiele omgevingsomstandigheden.
Kalibratie, metrologische traceerbaarheid, meetonzekerheid en tolerantiebeoordeling moeten allemaal worden opgenomen in een formeel inspectieproces.
- MEAXPERT: visuele meetoplossingen voor micro-elektronische toepassingen
Bij MEAXPERT bieden we kosteneffectieve oplossingen voor visuele metingen die zijn ontworpen om te voldoen aan de eisen op het gebied van maatcontrole in de precisieproductie.
Bij optische communicatiecomponenten en micro-elektronische toepassingen heeft dimensionale inspectie vaak betrekking op fijne geometrische kenmerken, dicht bij elkaar gelegen structuren en strenge eisen aan de consistentie van de metingen.
Een geschikte visuele meetmachine kan fabrikanten helpen bij het controleren van cruciale tweedimensionale kenmerken, waaronder:
- Fijne contouren en microstructuren
- Lijnbreedtes en afstanden tussen aangrenzende elementen
- Kleine tussenruimten en geometrische afstanden
- Diameters van gaten en onderlinge posities
- Herhalende patronen en dimensionale consistentie
Om de juiste meetoplossing te kiezen, moet rekening worden gehouden met de geometrie van het werkstuk, de kleinste afmetingen van de kenmerken, de vereiste toleranties, de optische omstandigheden en het inspectievolume.
MEAXPERT richt zich op praktische meetopstellingen die een evenwicht bieden tussen optische prestaties, meetefficiëntie en investeringen in apparatuur, en helpt fabrikanten zo bij het opzetten van betrouwbare dimensionale inspectieprocessen voor precisieonderdelen.
Of het nu gaat om het inspecteren van micro-elektronische patronen, precisieconnectoren of andere kleine onderdelen: MEAXPERT helpt fabrikanten bij het vinden van geschikte configuraties voor visuele metingen op basis van hun specifieke maatvoeringseisen en productiebehoeften.
Conclusie: Micro-elektrode-inspectie efficiënter maken met optische metingen
Zigzag-micro-elektroden vormen een grote uitdaging voor inspectie vanwege hun fijne geleidende sporen, compacte geometrische opbouw en het grote aantal meetpunten.
Visuele meetmachines bieden een contactloze methode voor het inspecteren van deze tweedimensionale kenmerken. In combinatie met geschikte optica, flexibele verlichting, coördinatenreferenties en geautomatiseerde meetroutines dragen ze bij aan het stroomlijnen van inspectiewerkprocessen en het verbeteren van de meetconsistentie.
Voor fabrikanten ligt de waarde van visuele metingen niet alleen in het vastleggen van microscopisch kleine afmetingen, maar ook in het efficiënter, herhaalbaarder en praktischer maken van dimensionale inspecties voor de kwaliteitscontrole tijdens de productie.
Bent u op zoek naar een kosteneffectieve oplossing voor afmetingmetingen van micro-elektroden of andere precisieonderdelen? Neem dan contact op met MEAXPERT om uw eisen op het gebied van maatcontrole te bespreken.
Veelgestelde vragen (FAQ)
- Waarvoor wordt een visiemetingmachine gebruikt bij de productie van optische communicatieapparatuur?
Een visuele meetmachine wordt gebruikt voor het contactloos meten van zichtbare geometrische kenmerken in precisieonderdelen. Bij de productie van optische communicatieapparatuur kan deze machine helpen bij het meten van de lijnbreedte, de afstand, de spleten, de contouren en andere tweedimensionale geometrische kenmerken van micro-elektroden, afhankelijk van de optische configuratie en de meetmethode.
- Welke afmetingen kunnen worden gemeten met zigzag-micro-elektroden?
Typische meetkenmerken zijn onder meer de breedte van geleidende sporen, de afstand tussen aangrenzende lijnen, lokale openingen rond bochten, de patroonafstand en bepaalde geometrische verhoudingen. Welke kenmerken gemeten kunnen worden, hangt af van de beeldkwaliteit, de optische resolutie, de toestand van het werkstukoppervlak en de mogelijkheden van de meetsoftware.
- Waarom is contactloze meting belangrijk voor micro-elektroden?
Micro-elektroden bevatten delicate metalen patronen en fijne structuren. Bij contactloze optische metingen worden directe meetkrachten vermeden die de gevoelige onderdelen zouden kunnen beïnvloeden, waardoor deze methode geschikt is voor het inspecteren van talrijke micro-elektronische componenten.
- Hoe draagt het automatisch samenvoegen van meetpunten bij aan een efficiëntere inspectie?
Door het automatisch samenvoegen van meetpunten kunnen meerdere meetlocaties binnen een gezichtsveld in één batch worden verwerkt, in plaats van dat ze afzonderlijk handmatig moeten worden geselecteerd en uitgevoerd. Dit kan repetitieve handelingen verminderen, met name bij het inspecteren van werkstukken met een groot aantal dicht bij elkaar gelegen kenmerken.
- Hoe kies je een visuele meetmachine voor de inspectie van micro-elektroden?
Belangrijke aandachtspunten zijn onder meer de optische resolutie, de meetnauwkeurigheid, de aanpasbaarheid van de verlichting, de prestaties op het gebied van randherkenning, softwareautomatisering, herhaalbaarheid en de inspectiedoorvoer. Het wordt aanbevolen om, alvorens een systeem te kiezen, representatieve werkstukken onder reële meetomstandigheden te testen.