











Yayınlayan: MEAXPERT | Uygun Maliyetli Hassas Ölçüm Çözümleri
Giriş: Minyatürleştirilmiş Optik İletişim Bileşenleri için Hassas Ölçüm
Optik iletişim teknolojisi gelişmeye devam ettikçe, optik alıcı-vericiler, fotonik cihazlar ve diğer yüksek yoğunluklu iletişim bileşenleri giderek daha kompakt ve entegre hale gelmektedir. Bu eğilim, iç mikro yapıların boyutsal doğruluğu ve üretim tutarlılığı konusunda katı gereklilikler ortaya çıkarmaktadır.
Bu mikroelektrot yapıları, zikzak desenlerde düzenlenmiş ince iletken izler içerebilir ve bu sayede sınırlı bir alan içinde karmaşık geometrik özellikler oluşturabilir.
Çizgi genişliği, çizgi aralığı veya boşluk boyutlarındaki en ufak sapmalar bile cihazın performansını ve güvenilirliğini olumsuz etkileyebilir. Üreticiler için bu zorluk, yalnızca yüksek çözünürlüklü görüntüler elde etmekle sınırlı değildir. Aynı zamanda, üretim ortamında çok sayıda mikroskobik özelliğin verimli ve tutarlı bir şekilde denetlenmesini de gerektirir.
Görsel Ölçüm Makineleri (VMM’ler), bu ince geometrik özellikler için pratik ve temassız bir boyutsal ölçüm yöntemi sunar. Optimize edilmiş optik konfigürasyonlar, sağlam görüntü işleme ve otomatik ölçüm rutinleri sayesinde görsel ölçüm, üreticilerin mikroelektrot denetimini kolaylaştırmasına ve kalite kontrolünü istikrarlı hale getirmesine yardımcı olur.
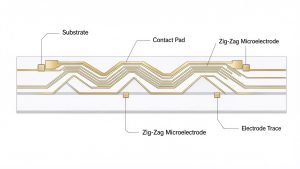
- Optik İletişim Mikroelektrotlarında Önemli Ölçüm Zorlukları
Zikzak mikroelektrotlar, ultra ince izler, karmaşık geometrik düzenler ve çok sayıda ölçüm noktasını bir araya getirir. Bu elektrotlarla ilgili temel denetim zorlukları üç ana kategoriye ayrılır:
1.1 İnce Özellik Tanıma
Mikroelektrot izleri, geleneksel işlenmiş özelliklere kıyasla önemli ölçüde daha küçüktür. Bu izlerin çizgi genişliklerinin, aralıklarının ve dar boşluklarının ölçülmesi, yeterli görüntü çözünürlüğü ve güvenilir kenar tanıma gerektirir.
Yansayıcı metalik ince film yüzeyler, görüntüleme konusunda zorluklara yol açabilir. Yüzey parlaması, dengesiz aydınlatma ve tutarsız kontrast, arka plana karşı gerçek özellik sınırlarının net bir şekilde görülmesini engelleyebilir.
Etkili bir ölçüm sistemi aşağıdakileri sağlamalıdır:
- İnce geometrik özellikler için yeterli optik büyütme ve çözünürlük
- Kenar kontrastını artırmak için ayarlanabilir aydınlatma
- Kararlı görüntü yakalama ve kenar algılama
- Çizgi genişliği, aralık ve boşluk boyutları için tekrarlanabilir ölçümler
Optik düzenek, malzeme, yüzey kalitesi, özellik boyutu ve belirlenen toleranslara göre seçilmelidir.
1.2 Karmaşık Geometrik Desenler
İzole delikler veya basit dikdörtgen şekillerin aksine, zikzak mikroelektrotlar birbirine bağlı çizgi parçaları, keskin köşeler ve dar boşluklar içerir. Tek bir görüş alanı içinde çok sayıda özellik sıkı bir şekilde yer almakta olup, bu da her iş parçası başına düzinelerce veya yüzlerce ölçüm noktası oluşturmaktadır.
Geleneksel manuel denetimde operatörlerin her bir özelliği tek tek bulup seçmesi gerekir. Tekrarlanan konumlandırma ve nokta seçimi, döngü süresini uzatır ve operatöre bağlı değişkenliklere yol açar. Bu nedenle, sağlam denetim iş akışları için otomatik özellik tanıma, birleşik koordinat referanslama ve toplu ölçüm desteği gereklidir.
1.3 Yüksek Yoğunluk Ölçümü
Mikroelektrot denetimi, gelen substrat doğrulaması, üretim süreci sırasında kalite kontrolü ve nihai ürün doğrulaması olmak üzere birçok üretim aşamasından geçer. Üretim hacimleri arttıkça, toplam ölçüm noktası sayısı hızla katlanarak artar.
Her bir noktanın manuel olarak tetiklenmesi gerektiğinde, denetim kısa sürede üretimde bir darboğaz haline gelir. Üreticiler, tekrarlayan manuel işleri azaltırken doğruluk, kapsama alanı ve verim arasında denge sağlayan ölçüm çözümlerine ihtiyaç duyar.
- Görüntü Ölçüm Cihazları Mikroelektrot Denetimini Nasıl İyileştirir?

Görsel Ölçüm Makineleri (VMM), iş parçasıyla fiziksel temas kurmadan görünür geometrik özellikleri tespit etmek için optik görüntüleme ve görüntü işleme teknolojilerini kullanır. Mikroelektrot denetimi için, uygun şekilde yapılandırılmış bir VMM, aşağıdakiler dahil olmak üzere iki boyutlu geometrik özellikleri nicel olarak ölçer:
- Çizgi genişliği:Tek tek iletken izlerin genişliği
- Satır aralığı:Bitişik elektrot izleri arasındaki mesafe
- Boşluk ölçüleri:Bitişik öğeler arasındaki dar boşluklar
- Adım ve desen aralığı:Tekrarlanan yapıların düzenliliği
- Geometrik konumlandırma:Seçilen özelliklerin göreceli hizalaması
Otomatik görüntüleme ölçümü, tekrarlayan konumlandırma işlemlerini ve manuel girişleri azaltır. Bu uygulama için dört teknik temel unsur hayati önem taşır:
2.1 Yüksek Büyütme Oranlı Optik Görüntüleme
Uyumlu bir optik sistem, ince elektrot sınırlarını net bir şekilde görüntülemek ve boyutsal değerlendirme için gerekli geometrik ayrıntıları yakalamak açısından temel öneme sahiptir.
Zikzak mikroelektrot yapıları için, doğru çizgi genişliği ölçümü, sistemin hem düz kenarları hem de köşelerdeki sınır geçişlerini tespit etme yeteneğine bağlıdır. Bu nedenle, aynı iletken izinin farklı kesitlerinde tutarlı boyutsal sonuçlar elde etmek için istikrarlı kenar algılama hayati önem taşır.
İş parçasının boyutuna ve toleranslarına bağlı olarak, üreticiler uygulamaları için uygun büyütme oranını, kamera donanımını ve optik çözünürlüğü seçerler.
Yalnızca büyütme oranının doğruluğu garanti etmediğini belirtmek önemlidir. Optik çözünürlük, görüntü kalitesi, sistem kalibrasyonu, kenar algılama kararlılığı ve çalışma koşullarının hepsi belirleyici bir rol oynar.
2.2 Metalik İnce Film Yüzeyler için Esnek Aydınlatma
Aydınlatma, görüntü kontrastını ve kenar algılama güvenilirliğini doğrudan etkiler.
Yansayıcı metalik ince filmlerde, koaksiyel aydınlatma, ışığı optik eksen boyunca yönlendirerek görüntü kontrastını artırmaya yardımcı olabilir. Kontur aydınlatması ise iş parçasının geometrisine ve yüzey özelliklerine bağlı olarak, özellik sınırlarının görünürlüğünü artırabilir.
Ekipman tarafından desteklendiği durumlarda, farklı aydınlatma modlarının bir araya getirilmesi, mühendislerin belirli yüzey ve kenar özelliklerine göre görüntüleme koşullarını ayarlamasına olanak tanır. Buradaki amaç, tekrarlanabilir boyutsal ölçümler için tutarlı ve net bir şekilde tanımlanmış özellik sınırları elde etmektir.
2.3 Otomatik Odaklama ve Koordinat Referanslama
Mikroelektrot desenine yayılmış düzinelerce özelliği ölçerken, konumlandırmanın tutarlılığı hayati önem taşır.
Uygun geometrik referans özellikleri, iş parçası koordinat sistemini oluşturmak için kullanılabilir; bu sayede tüm ölçüm özellikleri ve sonraki ölçüm döngüleri için tutarlı bir referans sağlanır. Otomatik odaklama, makine yapılandırmasına bağlı olarak, farklı özellik konumlarında ölçüm verileri alınırken görüntünün netliğini korumaya yardımcı olur.
Bu işlevler, tekrarlanan manuel konumlandırmaya olan bağımlılığı azaltır ve yapılandırılmış, tekrarlanabilir bir ölçüm iş akışı oluşturur.
2.4 Yüksek Yoğunluklu Denetim için Otomatik Ölçüm Noktası Birleştirme
Mikroelektrot denetiminde karşılaşılan en önemli zorluklardan biri, yoğun geometrik desenler üzerinde dağılmış çok sayıda ölçüm noktasıdır. Her bir noktanın ayrı ayrı seçilmesi ve ölçülmesi gerektiğinde, özellikle yüzlerce veya binlerce noktaya sahip iş parçaları söz konusu olduğunda denetim süreci oldukça zaman alıcı hale gelebilir.
Otomatik ölçüm noktası birleştirme özelliği, uygun ölçüm konumlarını toplu bir ölçüm işlemi halinde birleştirerek daha verimli bir yaklaşım sunar. Operatörler, her bir noktayı tek tek işlemek yerine ölçüm iş akışını basitleştirebilir ve tekrarlayan yazılım işlemlerini azaltabilir.
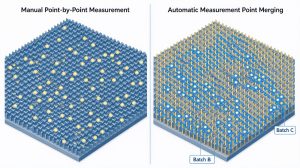
Aralıkları birbirine çok yakın olan çok sayıda özelliğe sahip mikroelektrot yapıları için, ölçüm yazılımının gerekli özellik tanıma ve nokta birleştirme işlevlerini desteklemesi koşuluyla, bu özellik, tutarlı bir ölçüm prosedürünü korurken denetim verimliliğini önemli ölçüde artırabilir.
- Mikroelektrotlar İçin Tipik Bir Görme Ölçümü İş Akışı
Bu basitleştirilmiş prosedür, tekrarlanabilirliği artırır ve sonuçların değerlendirilmesini kolaylaştırır.
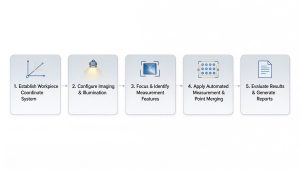
1. Adım: İş Parçası Koordinat Sistemini Belirleme
Mikroelektrot alt tabakasını çalışma masasına yerleştirin, uygun geometrik referans özelliklerini belirleyin ve sonraki tüm ölçümler için sabit bir referans olarak iş parçası koordinat sistemini oluşturun.
2. Adım: Görüntüleme ve Aydınlatmayı Yapılandırma
İz boyutlarına uygun büyütme oranını ve kamera ayarlarını seçin. Metalik özellikler ile alt tabaka arasında net bir kontrast elde etmek için aydınlatmayı ayarlayın. Yansayıcı yüzeyler için, en uygun görüntüleme ayarını belirlemek üzere koaksiyel ve kontur aydınlatmasını deneyin.
3. Adım: Ölçüm Özelliklerini Belirleme ve Odaklanma
Mümkün olduğunda otomatik odaklamayı etkinleştirin. Gerekli geometrik öğeleri hedefleyin: tek tek elektrot çizgi genişlikleri, izler arası mesafeler, zikzak kıvrımlardaki yerel boşluklar, desen aralığı ve konumsal ilişkiler. Güvenilir özellik tanımlama, geçerli boyutsal verilerin temelini oluşturur.
4. Adım: Otomatik Ölçüm ve Ölçüm Noktalarının Birleştirilmesini Uygulama
Hedef özellikler için ölçüm programları oluşturun. Yazılımın izin verdiği durumlarda, otomatik ölçüm noktası birleştirme özelliğinden yararlanarak aynı görüş alanı içindeki uygun konumları gruplandırın. Bu, tekrarlayan manuel işlemleri azaltır ve yoğun şekilde yerleştirilmiş özelliklerin denetimini kolaylaştırır.
5. Adım: Sonuçları Değerlendirin ve Raporlar Oluşturun
Ölçülen boyutları çizim toleranslarıyla karşılaştırın. Tam boyut verilerini içeren denetim raporlarını dışa aktarın; böylece kalite mühendisleri sapmaları işaretleyebilir ve üretim tutarlılığını değerlendirebilir. Tekrarlayan boyut sapmaları ortaya çıktığında, bu veriler süreç sorunlarının giderilmesine yardımcı olabilir.
- Mikroelektrot Üretiminde Otomatik Görüntüleme Ölçümünün Başlıca Avantajları
Otomatik optik görüntüleme, programlanmış ölçüm rutinleri ve toplu özellik değerlendirmesi, hassas imalatçılara somut operasyonel avantajlar sağlar.
4.1 Daha Yüksek Denetim Verimliliği
Otomatik ölçüm rutinleri, önceden tanımlanmış bir program kapsamında birden fazla ölçüm noktasını işleyerek, operatörün tekrarlayan müdahalelerini azaltır. Yüzlerce veya binlerce ölçüm noktasına sahip mikroelektrot yapıları için bu, inceleme süresini önemli ölçüde kısaltabilir ve ölçüm verimliliğini artırabilir.
Bahsedilen endüstri örneğinde, optimize edilmiş bir görsel ölçüm düzeneği, iyi ayarlanmış bir program ve konfigürasyon altında bin noktalı bir ölçüm görevinin saatler yerine dakikalar içinde tamamlanabileceğini göstermiştir. Gerçek döngü süresi, iş parçası geometrisine, ölçüm stratejisine, görüntüleme koşullarına, yazılım performansına ve toplam özellik sayısına göre değişiklik gösterir. Bu, belirli bir uygulama için bir referans değerdir; tüm sistemler için evrensel bir performans garantisi değildir.
4.2 Daha Tutarlı Ölçüm Yöntemleri
Manuel denetimde, kenarların belirlenmesi ve ölçüm konumlarının seçilmesi sırasında operatörün muhakemesine güvenilir. Otomatikleştirilmiş programlar, koordinat referanslarını, özellik tanımlarını ve ölçüm prosedürlerini standart hale getirerek operatöre bağlı değişkenliği azaltır ve denetim partileri arasında tutarlılığı artırır.
4.3 Üretim Sapmalarının Daha Hızlı Tespiti
Tutarlı boyutsal ölçümler, çizgi genişliği, çizgi aralığı ve yerel boşluk boyutları dahil olmak üzere kritik mikroelektrot parametreleri hakkında güvenilir veriler sağlar. Mühendisler, üretim partileri arasındaki sonuçları karşılaştırarak boyutsal eğilimleri ve anormal sapmaları erken aşamada tespit ederler. Bu, boyutsal tutarsızlıklar ve desenleme farklılıkları dahil olmak üzere potansiyel üretim sorunlarının kök neden araştırmalarını destekler.
4.4 Üretim Kalite Kontrolüne Yönelik Geliştirilmiş Destek
Verimli ve çok yönlü ölçüm özelliği sayesinde, otomatik görüntü denetimi, üretim kalite kontrolünün çeşitli aşamaları için uygun hale gelir:
- Gelen desenli alt tabaka denetimi
- Üretim sırasındaki boyut kontrolü
- Son mikroelektrot denetimi
- Partiler arası karşılaştırmalı değerlendirme
- Boyutsal verilere dayalı süreç izleme ve eğilim analizi
VMM’ler, tekrarlayan denetim işlerini ortadan kaldırarak ve güvenilir boyutsal verileri elde etmeyi sağlayarak uçtan uca kalite kontrolünü güçlendirir.
- Mikroelektrot Denetimi İçin Bir Görüntü Ölçüm Makinesi Nasıl Seçilir?
Uygun bir VMM seçmek, sadece nominal doğruluk veya büyütme oranlarını karşılaştırmaktan daha kapsamlı bir değerlendirme gerektirir. Üreticiler, mikroelektrot ürünlerine özgü gereksinimleri değerlendirmelidir.
5.1 Optik Çözünürlük ve Ölçüm Kapasitesi
Optik sistem, incelenecek en küçük ayrıntıyı güvenilir bir şekilde ayırt edebilmelidir.
Temel değerlendirme kriterleri:
- Minimum elektrot çizgi genişliği
- Ölçülebilen en küçük boşluk
- Gerekli boyut toleransı
- Kamera çözünürlüğü ve optik yapı
- Gerçek yüzey koşullarında kenar algılama kararlılığı
Gerekli optik çözünürlük, yalnızca büyütme oranına göre değil, en küçük özellik boyutu ve boyutsal tolerans dikkate alınarak değerlendirilmelidir. Daha yüksek bir büyütme oranı, otomatik olarak daha iyi ölçüm doğruluğunu garanti etmez.
Tolerans gerekliliklerine uygunluğu doğrulamak için, temsili numunelerle bir deneme ölçümü yapılması şiddetle tavsiye edilir.
5.2 Aydınlatma Uyumluluğu
Farklı metalik filmler, alt tabaka malzemeleri ve yüzey kaplamaları, özel olarak tasarlanmış aydınlatma düzenleri gerektirir. Seçilen sistem, iş parçanız için kontrastı ve özellik tanıma yeteneğini en üst düzeye çıkarmak üzere esnek aydınlatma seçenekleri sunmalıdır.
5.3 Yazılım Otomasyonu ve Ölçüm Verimliliği
Yoğun ve tekrarlanan geometrik özelliklere sahip mikroelektrotlar söz konusu olduğunda, yazılım işlevselliği genel verimliliği büyük ölçüde belirler. Aşağıdaki özelliklere öncelik verin:
- Koordinat sisteminin oluşturulması
- Otomatik odaklama
- Geometrik özellik tanıma
- Toplu ölçüm
- Ölçüm noktalarının otomatik birleştirilmesi
- Programların kaydedilmesi ve yeniden kullanılması
- Özel denetim raporu oluşturma
Bu işlevleri, denetim görevinizdeki özelliklerin karmaşıklığı ve sayısı açısından değerlendirin.
5.4 Tekrarlanabilirlik ve Ölçüm Doğrulaması
Boyutsal veriler üretim izlemesini yönlendirdiğinde, ölçüm tutarlılığı hayati önem taşır. Temsili iş parçaları, sabit ölçüm programları ve istikrarlı çevre koşulları kullanarak tekrarlanabilirliği doğrulayın.
Kalibrasyon, metrolojik izlenebilirlik, ölçüm belirsizliği ve tolerans değerlendirmesi, resmi bir denetim sürecine dahil edilmelidir.
- MEAXPERT Mikroelektronik Uygulamalar için Görüntü Ölçüm Çözümleri
MEAXPERT olarak, hassas imalatın boyutsal kontrol gereksinimlerini karşılamak üzere tasarlanmış, maliyet etkin görsel ölçüm çözümleri sunuyoruz.
Optik iletişim bileşenleri ve mikroelektronik uygulamalarında, boyutsal kontrol genellikle ince geometrik özellikleri, birbirine çok yakın yerleştirilmiş yapıları ve ölçüm tutarlılığı konusunda katı gereklilikleri içerir.
Uygun bir Görüntü Ölçüm Makinesi, üreticilerin aşağıdakiler dahil olmak üzere kritik iki boyutlu özellikleri denetlemesine yardımcı olabilir:
- İnce konturlar ve mikro yapılar
- Çizgi genişlikleri ve bitişik öğeler arasındaki boşluklar
- Küçük boşluklar ve geometrik mesafeler
- Delik çapları ve konumsal ilişkiler
- Tekrarlanan desenler ve boyut tutarlılığı
Doğru ölçüm çözümünü seçmek için iş parçası geometrisini, en küçük özellik boyutlarını, gerekli toleransları, optik koşulları ve denetim hacmini değerlendirmek gerekir.
MEAXPERT, optik performans, ölçüm verimliliği ve ekipman yatırımı arasında denge kuran pratik ölçüm konfigürasyonlarına odaklanarak, üreticilerin hassas bileşenler için güvenilir boyutsal kontrol süreçleri oluşturmasına yardımcı olur.
İster mikroelektronik desenleri, ister hassas konektörleri ya da diğer küçük bileşenleri denetliyor olun, MEAXPERT, üreticilerin özel boyut gereksinimlerine ve üretim ihtiyaçlarına göre uygun görüntüleme ölçüm yapılandırmalarını belirlemelerine yardımcı olur.
Sonuç: Optik Ölçümle Mikroelektrot Denetimini Daha Verimli Hale Getirmek
Zikzak mikroelektrotlar, ince iletken izleri, yoğun geometrik düzenleri ve çok sayıda ölçüm noktası nedeniyle denetim açısından önemli zorluklar ortaya koymaktadır.
Görüntü Ölçüm Makineleri, bu iki boyutlu özelliklerin denetlenmesinde temassız bir yöntem sunar. Uygun optik sistemler, esnek aydınlatma, koordinat referanslama ve otomatik ölçüm rutinleriyle bir araya geldiklerinde, denetim iş akışlarını kolaylaştırmaya ve ölçüm tutarlılığını artırmaya yardımcı olurlar.
Üreticiler açısından, görüntü ölçümünün değeri yalnızca mikroskobik boyutları tespit etmekle kalmaz, aynı zamanda boyut kontrolünü üretim kalite kontrolü açısından daha verimli, tekrarlanabilir ve pratik hale getirmekte de yatar.
Mikroelektrotlar veya diğer hassas bileşenler için uygun maliyetli bir boyut ölçüm çözümü mü arıyorsunuz? Boyut kontrol ihtiyaçlarınızı görüşmek üzere MEAXPERT ile iletişime geçin.
Sık Sorulan Sorular (SSS)
- Optik iletişim sektöründe üretimde bir Görüş Ölçüm Makinesi ne için kullanılır?
Görsel Ölçüm Makinesi, hassas bileşenlerdeki gözle görülebilen geometrik özelliklerin temassız boyutsal kontrolü için kullanılır. Optik iletişim sektöründeki üretimde, optik konfigürasyona ve ölçüm yöntemine bağlı olarak mikroelektrotların çizgi genişlikleri, aralıkları, boşlukları, konturları ve diğer iki boyutlu geometrik özelliklerin ölçülmesine yardımcı olabilir.
- Zikzak mikroelektrotlarla hangi boyutlar ölçülebilir?
Tipik ölçüm özellikleri arasında iletken iz genişliği, bitişik hatlar arasındaki mesafe, kıvrımların çevresindeki yerel boşluklar, desen aralığı ve seçilen geometrik ilişkiler yer alır. Ölçülebilen özellikler, görüntü kalitesine, optik çözünürlüğe, iş parçasının yüzey koşullarına ve ölçüm yazılımının yeteneklerine bağlıdır.
- Mikroelektrotlar için temassız ölçüm neden önemlidir?
Mikroelektrotlar, hassas metal desenler ve ince yapılar içerir. Temassız optik ölçüm, hassas özellikleri potansiyel olarak etkileyebilecek doğrudan sondalama kuvvetlerini ortadan kaldırır; bu da onu birçok mikroelektronik bileşen için uygun bir inceleme yöntemi haline getirir.
- Otomatik ölçüm noktası birleştirme, denetim verimliliğini nasıl artırır?
Otomatik ölçüm noktası birleştirme özelliği, bir görüş alanı içindeki birden fazla ölçüm konumunun, tek tek manuel olarak seçilip işlenmesine gerek kalmadan toplu olarak işlenmesini sağlar. Bu, özellikle yoğun bir şekilde dağılmış çok sayıda özelliğe sahip iş parçalarının denetlenmesinde tekrarlayan işlemleri azaltabilir.
- Mikroelektrot denetimi için bir görüş ölçüm cihazını nasıl seçersiniz?
Önemli hususlar arasında optik çözünürlük, ölçüm doğruluğu, aydınlatma uyarlanabilirliği, kenar tanıma performansı, yazılım otomasyonu, tekrarlanabilirlik ve denetim verimi yer almaktadır. Bir sistem seçmeden önce, gerçek ölçüm koşulları altında temsili iş parçalarının test edilmesi tavsiye edilir.