











Publicado pela MEAXPERT | Soluções econômicas de medição de precisão
Introdução: Medição de precisão para componentes miniaturizados de comunicação óptica
À medida que a tecnologia de comunicação óptica continua a avançar, os transceptores ópticos, os dispositivos fotônicos e outros componentes de comunicação de alta densidade estão se tornando cada vez mais compactos e integrados. Essa tendência impõe requisitos rigorosos quanto à precisão dimensional e à consistência na fabricação das microestruturas internas.
Essas estruturas de microeletrodos podem incorporar finas faixas condutoras dispostas em padrões em zigue-zague, criando características geométricas complexas dentro de uma área limitada.
Mesmo pequenos desvios na largura das linhas, no espaçamento entre elas ou nas dimensões dos espaços podem comprometer o desempenho e a confiabilidade do dispositivo. Para os fabricantes, o desafio vai além da captura de imagens de alta resolução. Envolve também a inspeção de um grande número de características microscópicas de maneira eficiente e consistente em um ambiente de produção.
As máquinas de medição por visão (VMMs) oferecem uma abordagem prática de medição dimensional sem contato para essas características geométricas finas. Com configurações ópticas otimizadas, processamento de imagem robusto e rotinas de medição automatizadas, a medição por visão ajuda os fabricantes a otimizar a inspeção de microeletrodos e a estabilizar o controle de qualidade.
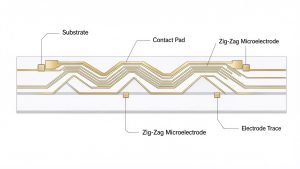
- Principais desafios de medição em microeletrodos para comunicação óptica
Os microeletrodos em zigue-zague combinam traços ultrafinos, layouts geométricos complexos e um grande número de pontos de medição. Seus principais desafios de inspeção se enquadram em três categorias principais:
1.1 Reconhecimento de características finas
Os traços dos microeletrodos são significativamente menores do que os elementos usinados convencionais. A medição da largura das linhas, do espaçamento e das aberturas estreitas exige resolução de imagem suficiente e reconhecimento confiável das bordas.
Superfícies de película fina metálica reflexiva podem apresentar desafios para a captura de imagens. O brilho da superfície, a iluminação irregular e o contraste inconsistente podem obscurecer os limites reais das características em relação ao fundo.
Um sistema de medição eficaz deve oferecer:
- Ampliação óptica e resolução suficientes para características geométricas finas
- Iluminação ajustável para aumentar o contraste nas bordas
- Captura estável de imagens e detecção de bordas
- Leituras repetíveis para largura de linha, espaçamento e dimensões das lacunas
A configuração óptica deve ser selecionada com base no material, no acabamento da superfície, no tamanho dos detalhes e nas tolerâncias definidas.
1.2 Padrões geométricos complexos
Ao contrário de orifícios isolados ou características retangulares simples, os microeletrodos em zigue-zague contêm segmentos de linha interconectados, cantos agudos e espaços estreitos. Inúmeras características estão densamente agrupadas em um único campo de visão, gerando dezenas ou centenas de pontos de medição por peça.
A inspeção manual tradicional exige que os operadores localizem e selecionem cada característica, uma a uma. O posicionamento repetido e a seleção de pontos prolongam o tempo de ciclo e introduzem variabilidade dependente do operador. Portanto, fluxos de trabalho de inspeção robustos exigem reconhecimento automatizado de características, referência de coordenadas unificada e suporte à medição em lote.
1.3 Medição de alta densidade
A inspeção de microeletrodos abrange várias etapas de fabricação: verificação do substrato na entrada, controle de qualidade durante o processo e validação do produto final. À medida que os volumes de produção aumentam, o número total de pontos de medição se multiplica rapidamente.
Quando cada ponto precisa ser acionado manualmente, a inspeção rapidamente se torna um gargalo na produção. Os fabricantes precisam de soluções de medição que equilibrem precisão, cobertura e rendimento, ao mesmo tempo em que reduzam o trabalho manual repetitivo.
- Como as máquinas de medição por visão aprimoram a inspeção de microeletrodos

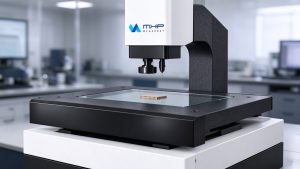
As máquinas de medição por visão utilizam imagens ópticas e processamento de imagens para capturar características geométricas visíveis sem contato físico com a peça. Para a inspeção de microeletrodos, uma máquina de medição por visão (VMM) devidamente configurada quantifica características geométricas bidimensionais, incluindo:
- Largura da linha:Largura das trilhas condutoras individuais
- Espaçamento entre linhas:Distância entre traços de eletrodos adjacentes
- Dimensões da folga:Espaços estreitos entre elementos adjacentes
- Passo e espaçamento entre os padrões:Regularidade das estruturas repetidas
- Posicionamento geométrico:Alinhamento relativo das características selecionadas
A medição por visão automatizada reduz o posicionamento repetitivo e a inserção manual de dados. Quatro pilares técnicos são fundamentais para essa aplicação:
2.1 Imagem óptica de alta ampliação
Um sistema óptico adequado é fundamental para resolver os limites finos dos eletrodos e capturar os detalhes geométricos necessários para a avaliação dimensional.
No caso de estruturas de microeletrodos em zigue-zague, a medição precisa da largura da linha depende da capacidade do sistema de identificar tanto as bordas retas quanto as transições de contorno nas curvas. A detecção estável das bordas é, portanto, essencial para obter resultados dimensionais consistentes em diferentes seções do mesmo traço condutor.
Dependendo do tamanho e das tolerâncias da peça, os fabricantes selecionam a ampliação, o equipamento de câmera e a resolução óptica adequados para sua aplicação.
É importante observar que a ampliação, por si só, não garante precisão. A resolução óptica, a qualidade da imagem, a calibração do sistema, a estabilidade na detecção de bordas e as condições operacionais desempenham papéis decisivos.
2.2 Iluminação flexível para superfícies metálicas de película fina
A iluminação afeta diretamente o contraste da imagem e a confiabilidade da detecção de bordas.
No caso de filmes finos metálicos reflexivos, a iluminação coaxial pode ajudar a melhorar o contraste da imagem, direcionando a luz ao longo do eixo óptico. A iluminação de contorno pode aumentar a visibilidade dos contornos das características, dependendo da geometria da peça e das características da superfície.
Quando o equipamento permite, a combinação de diferentes modos de iluminação possibilita que os engenheiros ajustem as condições de imagem de acordo com características específicas de superfícies e bordas. O objetivo é obter limites de características consistentes e bem definidos para uma medição dimensional repetível.
2.3 Foco automatizado e referência de coordenadas
O posicionamento consistente é fundamental ao medir dezenas de características espalhadas por um padrão de microeletrodos.
Características geométricas de referência adequadas podem ser utilizadas para estabelecer um sistema de coordenadas da peça, proporcionando uma referência consistente para todas as características de medição e ciclos de medição subsequentes. O foco automático ajuda a manter a nitidez da imagem ao adquirir dados de medição em diferentes locais das características, dependendo da configuração da máquina.
Essas funções reduzem a dependência do posicionamento manual repetitivo e criam um fluxo de trabalho de medição estruturado e reproduzível.
2.4 Fusão automática de pontos de medição para inspeção de alta densidade
Um dos principais desafios na inspeção de microeletrodos é o grande número de pontos de medição distribuídos por padrões geométricos densos. Quando cada ponto exige seleção e medição individuais, o processo de inspeção pode se tornar demorado, especialmente no caso de peças que contêm centenas ou milhares de pontos.
A fusão automática de pontos de medição oferece uma abordagem mais eficiente, combinando os locais de medição aplicáveis em uma operação de medição em lote. Em vez de lidar com cada ponto individualmente, os operadores podem simplificar o fluxo de trabalho de medição e reduzir as operações repetitivas do software.
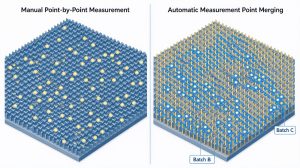
No caso de estruturas de microeletrodos com inúmeras características muito próximas umas das outras, essa capacidade pode melhorar significativamente a eficiência da inspeção, mantendo um procedimento de medição consistente, desde que o software de medição ofereça as funções necessárias de reconhecimento de características e fusão de pontos.
- Um fluxo de trabalho típico de medição visual para microeletrodos
Esse procedimento simplificado melhora a repetibilidade e facilita a avaliação dos resultados.
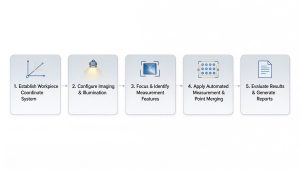
Etapa 1: Estabelecer o sistema de coordenadas da peça
Coloque o substrato do microeletrodo na plataforma, identifique características geométricas de referência adequadas e estabeleça o sistema de coordenadas da peça como uma referência estável para todas as medições subsequentes.
Etapa 2: Configurar a captura de imagens e a iluminação
Selecione as configurações de ampliação e da câmera adequadas às dimensões do traço. Ajuste a iluminação para obter um contraste nítido entre as características metálicas e o substrato. Para superfícies reflexivas, teste a iluminação coaxial e de contorno para confirmar a configuração ideal de imagem.
Etapa 3: Focar e identificar características de medição
Ative o foco automático, quando disponível. Concentre-se nos itens geométricos necessários: larguras individuais das linhas dos eletrodos, distâncias entre traços, espaços locais nas curvas em zigue-zague, passo do padrão e relações posicionais. A identificação confiável das características é a base para dados dimensionais válidos.
Etapa 4: Aplicar medição automatizada e fusão de pontos de medição
Crie programas de medição para as características-alvo. Quando o software permitir, utilize a fusão automática de pontos de medição para agrupar locais elegíveis dentro do mesmo campo de visão. Isso reduz as operações manuais repetitivas e simplifica a inspeção de características densamente agrupadas.
Etapa 5: Avaliar os resultados e gerar relatórios
Compare as dimensões medidas com as tolerâncias dos desenhos. Exporte relatórios de inspeção com dados dimensionais completos, permitindo que os engenheiros de qualidade identifiquem desvios e avaliem a consistência da fabricação. Os dados podem auxiliar na resolução de problemas do processo quando ocorrem desvios dimensionais recorrentes.
- Principais benefícios da medição por visão automatizada na fabricação de microeletrodos
A geração automatizada de imagens ópticas, as rotinas de medição programadas e a avaliação em lote das características proporcionam vantagens operacionais tangíveis para fabricantes de produtos de precisão.
4.1 Maior eficiência na inspeção
As rotinas de medição automatizadas reduzem a intervenção repetitiva do operador, processando vários pontos de medição dentro de um programa predefinido. No caso de estruturas de microeletrodos com centenas ou milhares de pontos de medição, isso pode reduzir substancialmente o tempo de inspeção e melhorar a produtividade da medição.
No caso industrial citado, uma configuração otimizada de medição por visão demonstrou que uma tarefa de medição de mil pontos poderia ser concluída em questão de minutos, em vez de horas, com um programa e uma configuração bem ajustados. O tempo de ciclo real varia de acordo com a geometria da peça, a estratégia de medição, as condições de captura de imagem, o desempenho do software e o número total de características. Isso representa uma referência específica para essa aplicação, e não uma garantia universal de desempenho para todos os sistemas.
4.2 Procedimentos de medição mais consistentes
A inspeção manual depende do julgamento do operador na identificação de bordas e na seleção das posições de medição. Os programas automatizados padronizam as referências de coordenadas, as definições de características e os procedimentos de medição, reduzindo a variação dependente do operador e melhorando a consistência entre os lotes de inspeção.
4.3 Identificação mais rápida de desvios na produção
A medição dimensional consistente fornece dados confiáveis sobre parâmetros críticos dos microeletrodos, incluindo largura de linha, espaçamento entre linhas e dimensões locais do intervalo. Ao comparar os resultados entre lotes de produção, os engenheiros identificam precocemente tendências dimensionais e variações anormais. Isso auxilia nas investigações das causas-raíz de possíveis problemas de fabricação, incluindo inconsistências dimensionais e variações na padronização.
4.4 Melhoria no suporte ao controle de qualidade da produção
A medição eficiente de múltiplas características torna a inspeção visual automatizada adequada para diversas etapas do controle de qualidade da produção:
- Inspeção de substratos padronizados na entrada
- Verificação dimensional durante o processo
- Inspeção final do microeletrodo
- Avaliação comparativa entre lotes
- Monitoramento de processos e análise de tendências com base em dados dimensionais
Ao eliminar tarefas repetitivas de inspeção e disponibilizar dados dimensionais confiáveis, as VMMs reforçam o controle de qualidade de ponta a ponta.
- Como selecionar uma máquina de medição por visão para inspeção de microeletrodos
A escolha de um VMM adequado exige uma avaliação mais aprofundada do que a simples comparação dos valores nominais de precisão ou ampliação. Os fabricantes devem avaliar os requisitos específicos de seus produtos de microeletrodos.
5.1 Resolução óptica e capacidade de medição
O sistema óptico deve identificar com precisão o menor detalhe a ser inspecionado.
Principais critérios de avaliação:
- Largura mínima da linha do eletrodo
- Diferencial mínimo mensurável
- Tolerância dimensional exigida
- Resolução da câmera e configuração óptica
- Estabilidade da detecção de bordas em condições reais de superfície
A resolução óptica necessária deve ser avaliada com base no menor tamanho de característica e na tolerância dimensional, e não apenas na ampliação. Uma ampliação maior não garante automaticamente uma melhor precisão de medição.
Recomenda-se enfaticamente a realização de uma medição de teste com amostras representativas para validar a conformidade com os requisitos de tolerância.
5.2 Adaptabilidade à iluminação
Diferentes filmes metálicos, materiais de substrato e acabamentos de superfície exigem esquemas de iluminação personalizados. O sistema selecionado deve oferecer opções flexíveis de iluminação para otimizar o contraste e o reconhecimento das características da sua peça de trabalho específica.
5.3 Automação de software e eficiência nas medições
No caso de microeletrodos com características geométricas repetidas e densas, as funcionalidades do software influenciam significativamente o rendimento geral. Priorize os seguintes recursos:
- Construção do sistema de coordenadas
- Foco automático
- Reconhecimento de características geométricas
- Medição em lote
- Fusão automática de pontos de medição
- Salvamento e reutilização de programas
- Geração de relatórios de inspeção personalizados
Avalie essas funções levando em conta a complexidade e a quantidade das características em sua tarefa de inspeção.
5.4 Repetibilidade e validação da medição
A consistência das medições é fundamental quando os dados dimensionais orientam o monitoramento da produção. Valide a repetibilidade com peças representativas, programas de medição fixos e condições ambientais estáveis.
A calibração, a rastreabilidade metrológica, a incerteza de medição e a avaliação de tolerâncias devem ser incorporadas a um processo formal de inspeção.
- Soluções de medição visual MEAXPERT para aplicações microeletrônicas
Na MEAXPERT, oferecemos soluções econômicas de medição visual, projetadas para atender aos requisitos de inspeção dimensional da fabricação de precisão.
No caso de componentes de comunicação óptica e aplicações microeletrônicas, a inspeção dimensional geralmente envolve características geométricas precisas, estruturas muito próximas umas das outras e requisitos rigorosos quanto à consistência das medições.
Uma máquina de medição por visão adequada pode ajudar os fabricantes a inspecionar características bidimensionais críticas, incluindo:
- Contornos finos e microestruturas
- Larguras das linhas e espaçamento entre elementos adjacentes
- Pequenas lacunas e distâncias geométricas
- Diâmetros dos furos e relações posicionais
- Padrões repetidos e consistência dimensional
A escolha da solução de medição adequada requer a avaliação da geometria da peça, das dimensões mínimas dos detalhes, das tolerâncias exigidas, das condições ópticas e do volume de inspeção.
A MEAXPERT concentra-se em configurações práticas de medição que equilibram desempenho óptico, eficiência de medição e investimento em equipamentos, ajudando os fabricantes a estabelecer processos confiáveis de inspeção dimensional para componentes de precisão.
Seja na inspeção de padrões microeletrônicos, conectores de precisão ou outros componentes pequenos, o MEAXPERT ajuda os fabricantes a identificar configurações adequadas de medição por visão, com base em seus requisitos dimensionais específicos e necessidades de produção.
Conclusão: Tornando a inspeção de microeletrodos mais eficiente com medição óptica
Os microeletrodos em zigue-zague apresentam desafios significativos de inspeção devido aos seus finos traços condutores, layouts geométricos densos e grande número de pontos de medição.
As máquinas de medição por visão oferecem uma abordagem sem contato para a inspeção dessas características bidimensionais. Combinadas com óptica adequada, iluminação flexível, referência de coordenadas e rotinas de medição automatizadas, elas ajudam a otimizar os fluxos de trabalho de inspeção e a melhorar a consistência das medições.
Para os fabricantes, o valor da medição por visão não reside apenas na captura de dimensões microscópicas, mas também em tornar a inspeção dimensional mais eficiente, repetível e prática para o controle de qualidade da produção.
Procurando uma solução econômica de medição visual para microeletrodos ou outros componentes de precisão? Entre em contato com a MEAXPERT para discutir suas necessidades de inspeção dimensional.
Perguntas frequentes (FAQ)
- Para que serve uma máquina de medição visual na fabricação de equipamentos de comunicação óptica?
Uma máquina de medição por visão é utilizada para a inspeção dimensional sem contato de características geométricas visíveis em componentes de precisão. Na fabricação de equipamentos de comunicação óptica, ela pode ajudar a medir larguras de linhas de microeletrodos, espaçamentos, folgas, contornos e outras características geométricas bidimensionais, dependendo da configuração óptica e do método de medição.
- Quais dimensões podem ser medidas em microeletrodos em zigue-zague?
As características típicas de medição incluem a largura do traço condutor, o espaçamento entre linhas adjacentes, as lacunas locais ao redor das curvas, o passo do padrão e relações geométricas selecionadas. As características mensuráveis dependem da qualidade da imagem, da resolução óptica, das condições da superfície da peça e dos recursos do software de medição.
- Por que a medição sem contato é importante para microeletrodos?
Os microeletrodos contêm padrões metálicos delicados e estruturas finas. A medição óptica sem contato evita forças de sondagem diretas que poderiam afetar características sensíveis, tornando-a uma abordagem de inspeção adequada para muitos componentes microeletrônicos.
- De que forma a fusão automática de pontos de medição melhora a eficiência da inspeção?
A fusão automática de pontos de medição permite que vários locais de medição dentro de um campo de visão sejam processados em lote, em vez de exigir a seleção e execução manuais individuais. Isso pode reduzir operações repetitivas, especialmente na inspeção de peças com um grande número de características distribuídas de forma densa.
- Como escolher uma máquina de medição visual para a inspeção de microeletrodos?
Entre as considerações importantes estão a resolução óptica, a precisão da medição, a adaptabilidade da iluminação, o desempenho no reconhecimento de bordas, a automação por software, a repetibilidade e a produtividade da inspeção. Recomenda-se testar peças representativas em condições reais de medição antes de selecionar um sistema.