











Julkaisija: MEAXPERT | Kustannustehokkaat tarkkuusmittausratkaisut
Johdanto: Tarkka mittaus miniatyrisoitujen optisten viestintäkomponenttien osalta
Optisen viestintäteknologian kehittyessä optiset lähetin-vastaanottimet, fotoniset laitteet ja muut tiheästi pakatut viestintäkomponentit muuttuvat yhä kompaktimmiksi ja integroidummiksi. Tämä suuntaus asettaa tiukkoja vaatimuksia sisäisten mikrorakenteiden mittatarkkuudelle ja valmistuksen yhdenmukaisuudelle.
Näihin mikroelektrodirakenteisiin voi sisältyä siksak-kuvioihin järjestettyjä hienoja johtavia raitoja, jotka muodostavat monimutkaisia geometrisia piirteitä rajallisella alueella.
Jo pienetkin poikkeamat viivan leveydessä, rivivälissä tai aukkojen mitoissa voivat heikentää laitteen suorituskykyä ja luotettavuutta. Valmistajille haaste ei rajoitu pelkästään korkean resoluution kuvien ottamiseen. Siihen kuuluu myös suurten määrien mikroskooppisten piirteiden tehokas ja yhdenmukainen tarkastus tuotantoympäristössä.
Kuvantamismittauslaitteet (VMM) tarjoavat käytännöllisen, kosketuksettoman mittausmenetelmän näiden hienojen geometristen piirteiden mittaamiseen. Optimoitujen optisten kokoonpanojen, luotettavan kuvankäsittelyn ja automatisoitujen mittausrutiinien ansiosta kuvantamismittaus auttaa valmistajia tehostamaan mikroelektrodien tarkastusta ja vakauttamaan laadunvalvontaa.
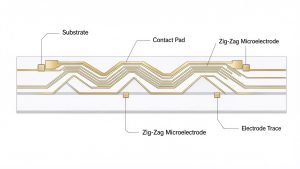
- Optisen viestinnän mikroelektrodien mittauksen keskeiset haasteet
Siksak-mikroelektrodeissa yhdistyvät erittäin ohuet johdot, monimutkaiset geometriset rakenteet ja suuri määrä mittauspisteitä. Niiden tarkastukseen liittyvät keskeiset haasteet voidaan jakaa kolmeen pääryhmään:
1.1 Hienojen piirteiden tunnistaminen
Mikroelektrodien jäljet ovat huomattavasti pienempiä kuin perinteiset koneistetut rakenteet. Niiden viivan leveyden, välimatkan ja kapeiden rakojen mittaaminen edellyttää riittävää kuvan resoluutiota ja luotettavaa reunojen tunnistusta.
Heijastavat metalliset ohutkalvopinnat voivat aiheuttaa kuvantamisvaikeuksia. Pinnan heijastukset, epätasainen valaistus ja epätasainen kontrasti voivat peittää todelliset piirteiden rajat taustasta.
Toimivan mittausjärjestelmän on tarjottava:
- Riittävä optinen suurennus ja erottelukyky hienojen geometristen piirteiden tarkasteluun
- Säädettävä valaistus reunakontrastin parantamiseksi
- Vakaa kuvanotto ja reunojen tunnistus
- Toistettavat mittaustulokset viivan leveydelle, välille ja raon mitoille
Optinen järjestely on valittava materiaalin, pinnanlaadun, yksityiskohtien koon ja määriteltyjen toleranssien perusteella.
1.2 Monimutkaiset geometriset kuviot
Toisin kuin erilliset reiät tai yksinkertaiset suorakulmaiset rakenteet, siksak-mikroelektrodit sisältävät toisiinsa liittyviä viivasegmenttejä, teräviä kulmia ja kapeita rakoja. Yhden näkökentän sisällä on tiheästi pakattuna lukuisia rakenteita, mikä tuottaa kymmeniä tai satoja mittauspisteitä kutakin työkappaletta kohti.
Perinteisessä manuaalisessa tarkastuksessa operaattorien on paikannettava ja valittava jokainen piirre yksitellen. Toistuva paikannus ja pisteiden valinta pidentävät syklin kestoa ja aiheuttavat operaattorista riippuvaa vaihtelua. Siksi luotettavat tarkastusprosessit edellyttävät automatisoitua piirteiden tunnistusta, yhtenäistä koordinaattijärjestelmää ja erämittauksen tukea.
1.3 Tiheysmittaus
Mikroelektrodien tarkastus kattaa useita valmistusvaiheita: saapuvien substraattien tarkastus, tuotantoprosessin aikainen laadunvalvonta ja lopputuotteen validointi. Tuotantomäärien kasvaessa mittauspisteiden kokonaismäärä moninkertaistuu nopeasti.
Kun jokainen piste on tarkastettava manuaalisesti, tarkastuksesta tulee nopeasti tuotannon pullonkaula. Valmistajat tarvitsevat mittausratkaisuja, joissa tarkkuus, kattavuus ja läpimenokapasiteetti ovat tasapainossa ja jotka samalla vähentävät toistuvia manuaalisia töitä.
- Miten näkömittauslaitteet tehostavat mikroelektrodien tarkastusta

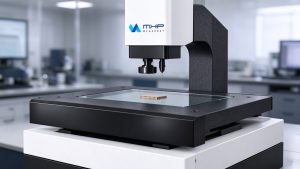
Kuvantunnistuslaitteet (VMM) hyödyntävät optista kuvantamista ja kuvankäsittelyä tallentaakseen näkyviä geometrisia piirteitä ilman fyysistä kosketusta työkappaleeseen. Mikroelektrodien tarkastuksessa oikein konfiguroitu VMM mittaa kaksiulotteisia geometrisia ominaisuuksia, kuten:
- Viivan leveys:Yksittäisten johtavien raitojen leveys
- Riviväli:Vierekkäisten elektrodijälkien välinen etäisyys
- Aukon mitat:Viereisten kohteiden väliset kapeat välykset
- Askel ja kuvion väli:Toistuvien rakenteiden säännöllisyys
- Geometrinen sijoittelu:Valittujen piirteiden suhteellinen kohdistus
Automatisoitu kuvantunnistus vähentää toistuvia asemointitoimenpiteitä ja manuaalista syöttöä. Tässä sovelluksessa neljä teknistä perustekijää ovat ratkaisevan tärkeitä:
2.1 Suurennoksinen optinen kuvantaminen
Sopiva optinen järjestelmä on olennaisen tärkeä, jotta hienot elektrodirajat voidaan erottaa selvästi ja mittausten arviointiin tarvittavat geometriset yksityiskohdat voidaan tallentaa.
Siksak-muotoisten mikroelektrodirakenteiden kohdalla tarkka viivanleveyden mittaus riippuu järjestelmän kyvystä tunnistaa sekä suorat reunat että kulmien ympärillä tapahtuvat rajasiirtymät. Vakaa reunatunnistus on siksi välttämätöntä, jotta saadaan yhdenmukaisia mittaustuloksia saman johtavan jäljen eri osista.
Työkappaleen koon ja toleranssien mukaan valmistajat valitsevat sovellukseensa sopivan suurennuksen, kameran laitteiston ja optisen tarkkuuden.
On tärkeää huomata, että suurennus yksinään ei takaa tarkkuutta. Optinen erottelukyky, kuvanlaatu, järjestelmän kalibrointi, reunantunnistuksen vakaus ja käyttöolosuhteet vaikuttavat kaikki ratkaisevasti.
2.2 Joustava valaistus metallisille ohutkalvopinnoille
Valaistus vaikuttaa suoraan kuvan kontrastiin ja reunojen tunnistuksen luotettavuuteen.
Heijastavien metallisten ohutkalvojen kohdalla koaksiaalinen valaistus voi auttaa parantamaan kuvan kontrastia ohjaamalla valoa optisen akselin suuntaisesti. Ääriviivavalaistus voi parantaa piirteiden rajojen näkyvyyttä työkappaleen geometrian ja pinnan ominaisuuksien mukaan.
Jos laitteisto tukee tätä, eri valaistustilojen yhdisteleminen antaa insinööreille mahdollisuuden säätää kuvantamisolosuhteita tiettyjen pinta- ja reunaominaisuuksien mukaan. Tavoitteena on saada aikaan yhdenmukaiset, selkeästi erottuvat piirteiden rajat, jotta mittaustulokset ovat toistettavissa.
2.3 Automaattinen tarkennus ja koordinaattiviittaukset
Yhdenmukainen paikannus on ratkaisevan tärkeää, kun mitataan kymmeniä mikroelektrodikuvioon hajallaan olevia piirteitä.
Sopivia geometrisia vertailupisteitä voidaan käyttää työkappaleen koordinaatiston määrittämiseen, jolloin saadaan yhtenäinen vertailukohta kaikille mitattaville kohteille ja myöhemmille mittaussykleille. Automaattinen tarkennus auttaa säilyttämään kuvan terävyyden mittausdatan keräämisen yhteydessä eri kohteista, laitteen kokoonpanosta riippuen.
Nämä toiminnot vähentävät tarvetta toistuviin manuaalisiin asemointitoimenpiteisiin ja luovat jäsennellyn, toistettavan mittaustyönkulun.
2.4 Mittauspisteiden automaattinen yhdistäminen tiheässä tarkastuksessa
Yksi mikroelektrodien tarkastuksen suurimmista haasteista on tiheisiin geometrisiin kuvioihin jakautuneiden mittauspisteiden suuri määrä. Kun jokainen piste on valittava ja mitattava erikseen, tarkastusprosessi voi tulla aikaa vieväksi, etenkin kun kyseessä ovat työkappaleet, joissa on satoja tai tuhansia mittauspisteitä.
Mittauspisteiden automaattinen yhdistäminen tarjoaa tehokkaamman lähestymistavan yhdistämällä soveltuvat mittauskohteet erämittaukseksi. Sen sijaan, että jokainen piste käsiteltäisiin erikseen, käyttäjät voivat yksinkertaistaa mittaustyönkulkua ja vähentää toistuvia ohjelmistotoimintoja.
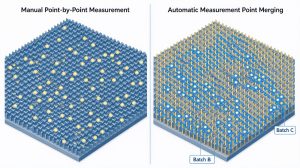
Mikroelektrodirakenteiden osalta, joissa on lukuisia tiheästi sijoitettuja piirteitä, tämä ominaisuus voi parantaa tarkastuksen tehokkuutta merkittävästi ja samalla varmistaa mittausmenettelyn yhdenmukaisuuden, edellyttäen että mittausohjelmisto tukee tarvittavia piirteiden tunnistus- ja pisteiden yhdistämistoimintoja.
- Tyypillinen mikroelektrodien optisen mittauksen työnkulku
Tämä virtaviivainen menettely parantaa toistettavuutta ja yksinkertaistaa tulosten arviointia.
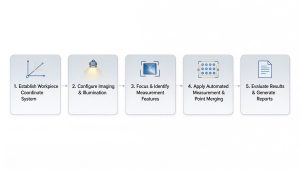
Vaihe 1: Määritä työkappaleen koordinaatisto
Aseta mikroelektrodin alusta alustalle, tunnista sopivat geometriset vertailupisteet ja määritä työkappaleen koordinaatisto vakaaksi vertailukohteeksi kaikille myöhemmille mittauksille.
Vaihe 2: Määritä kuvantaminen ja valaistus
Valitse jäljen mittoihin sopiva suurennus ja kameran asetukset. Säädä valaistusta niin, että metallisten piirteiden ja alustan välinen kontrasti on selkeä. Heijastavien pintojen kohdalla kokeile koaksiaalista ja ääriviivavalaistusta optimaalisen kuvausasetuksen löytämiseksi.
Vaihe 3: Keskity ja tunnista mittauksen ominaisuudet
Ota automaattitarkennus käyttöön, jos se on käytettävissä. Kohdista tarkennus tarvittaviin geometrisiin kohteisiin: yksittäisten elektrodien viivojen leveydet, viivojen väliset etäisyydet, siksak-mutkien paikalliset aukot, kuvion jakoväli sekä sijaintisuhteet. Luotettava piirteiden tunnistaminen on pätevien mittatietojen perusta.
Vaihe 4: Automaattisen mittauksen ja mittauspisteiden yhdistämisen käyttöönotto
Laadi mittausohjelmat kohdepiirteille. Jos ohjelmisto sen sallii, hyödynnä automaattista mittauspisteiden yhdistämistä ryhmittelemään sopivat kohdat saman näkökentän sisällä. Tämä vähentää toistuvia manuaalisia toimenpiteitä ja yksinkertaistaa tiheästi sijoittuneiden piirteiden tarkastusta.
Vaihe 5: Tulosten arviointi ja raporttien laatiminen
Vertaa mitattuja mittoja piirustusten toleransseihin. Vie tarkastusraportit, jotka sisältävät kaikki mittatiedot, jolloin laatuinsinöörit voivat merkitä poikkeamat ja arvioida valmistuksen yhdenmukaisuutta. Tiedot voivat auttaa prosessin vianmäärityksessä, kun toistuvia mittojen poikkeamia ilmenee.
- Mikroelektrodien valmistuksessa käytettävän automatisoidun kuvantamisperusteisen mittauksen tärkeimmät edut
Automatisoitu optinen kuvantaminen, ohjelmoidut mittausrutiinit ja eräkohtainen ominaisuuksien arviointi tuovat konkreettisia toiminnallisia etuja tarkkuustuotteiden valmistajille.
4.1 Tarkastusten tehokkuuden parantaminen
Automatisoidut mittausrutiinit vähentävät toistuvia käyttäjän toimenpiteitä käsittelemällä useita mittauskohteita ennalta määritetyn ohjelman mukaisesti. Mikroelektrodirakenteissa, joissa on satoja tai tuhansia mittauspisteitä, tämä voi lyhentää tarkastusaikaa huomattavasti ja parantaa mittausten läpimenoaikaa.
Mainitussa teollisuustapauksessa optimoitu kuvantamisjärjestelmä osoitti, että tuhatpisteinen mittaustehtävä voitiin suorittaa muutamassa minuutissa tuntien sijaan, kun ohjelma ja asetukset oli viritetty oikein. Todellinen sykliaika vaihtelee työkappaleen geometrian, mittausstrategian, kuvantamisolosuhteiden, ohjelmiston suorituskyvyn ja ominaisuuksien kokonaismäärän mukaan. Tämä on esimerkki tietystä sovelluksesta, ei yleispätevää suorituskykytakuuta kaikille järjestelmille.
4.2 Yhdenmukaisemmat mittausmenettelyt
Manuaalisessa tarkastuksessa reunoja tunnistettaessa ja mittauskohteita valittaessa luotetaan tarkastajan harkintaan. Automaattiset ohjelmat standardoivat koordinaattiviitteet, ominaisuuksien määritelmät ja mittausmenettelyt, mikä vähentää tarkastajasta riippuvaa vaihtelua ja parantaa tarkastuserien välistä yhdenmukaisuutta.
4.3 Valmistuspoikkeamien nopeampi tunnistaminen
Jatkuva mittamittaus tuottaa luotettavaa tietoa kriittisistä mikroelektrodiparametreista, kuten viivan leveydestä, viivojen välistä etäisyydestä ja paikallisista raomitoista. Vertaamalla eri tuotantoerien tuloksia insinöörit havaitsevat mitta-arvojen trendit ja poikkeavat muutokset varhaisessa vaiheessa. Tämä tukee mahdollisten valmistusongelmien, kuten mitta-arvojen epäjohdonmukaisuuksien ja kuviointivaihteluiden, perussyiden selvittämistä.
4.4 Tuotannon laadunvalvonnan tuen parantaminen
Tehokas moniparametrinen mittaus tekee automatisoidusta kuvantarkastuksesta sopivan ratkaisun tuotannon laadunvalvonnan eri vaiheisiin:
- Saapuvien kuvioitujen substraattien tarkastus
- Valmistuksen aikainen mittatarkastus
- Mikroelektrodien lopputarkastus
- Erien välinen vertaileva arviointi
- Mitatietojen perusteella tapahtuva prosessiseuranta ja trendianalyysi
VMM-laitteet tehostavat kokonaisvaltaista laadunvalvontaa vähentämällä toistuvia tarkastustöitä ja tarjoamalla luotettavaa mittatietoa.
- Kuinka valita näkömittauslaite mikroelektrodien tarkastusta varten
Sopivan VMM:n valinta vaatii perusteellisempaa arviointia kuin pelkkä nimellistarkkuuden tai suurennuskertoimen vertailu. Valmistajien tulisi arvioida mikroelektrodituotteilleen ominaiset vaatimukset.
5.1 Optinen erottelukyky ja mittauskyky
Optisen järjestelmän on kyettävä erottamaan luotettavasti pienimmätkin tarkastettavat yksityiskohdat.
Tärkeimmät arviointikriteerit:
- Elektrodilinjan vähimmäisleveys
- Mitattavissa oleva vähimmäisväli
- Vaadittu mittatoleranssi
- Kameran resoluutio ja optinen rakenne
- Reunojen tunnistuksen vakaus todellisissa pintaolosuhteissa
Vaadittavaa optista erottelukykyä tulisi arvioida pienimmän yksityiskohdan koon ja mittatoleranssin perusteella, eikä pelkästään suurennuksen perusteella. Suurempi suurennus ei automaattisesti takaa parempaa mittaustarkkuutta.
Suosittelemme ehdottomasti suorittamaan koemittauksen edustavilla näytteillä, jotta voidaan varmistaa toleranssivaatimusten noudattaminen.
5.2 Valaistuksen mukautettavuus
Erilaiset metallikalvot, alustamateriaalit ja pintakäsittelyt vaativat räätälöityjä valaistusratkaisuja. Valitun järjestelmän on tarjottava joustavia valaistusvaihtoehtoja, jotta kontrasti ja yksityiskohtien tunnistettavuus voidaan optimoida juuri kyseisen työkappaleen osalta.
5.3 Ohjelmistojen automatisointi ja mittausten tehokkuus
Mikroelektrodien osalta, joissa on tiheästi toistuvia geometrisia piirteitä, ohjelmiston toiminnallisuus vaikuttaa merkittävästi kokonaiskäsittelykapasiteettiin. Aseta seuraavat ominaisuudet etusijalle:
- Koordinaatistojärjestelmän rakentaminen
- Automaattitarkennus
- Geometristen piirteiden tunnistus
- Erämittaus
- Mittauspisteiden automaattinen yhdistäminen
- Ohjelman tallentaminen ja uudelleenkäyttö
- Räätälöityjen tarkastusraporttien laatiminen
Arvioi näitä toimintoja suhteessa tarkastustehtäväsi ominaisuuksien monimutkaisuuteen ja määrään.
5.4 Toistettavuus ja mittausten validointi
Mittausten yhdenmukaisuus on ratkaisevan tärkeää, kun tuotannon seuranta perustuu mittatietoihin. Varmista toistettavuus käyttämällä edustavia työkappaleita, vakiintuneita mittausohjelmia ja vakaita ympäristöolosuhteita.
Kalibrointi, metrologinen jäljitettävyys, mittauksen epävarmuus ja toleranssien arviointi tulisi kaikki sisällyttää viralliseen tarkastusprosessiin.
- MEAXPERT: näkömittausratkaisut mikroelektroniikan sovelluksiin
MEAXPERT tarjoaa kustannustehokkaita näkömittausratkaisuja, jotka on suunniteltu vastaamaan tarkkuustuotannon mittatarkastusvaatimuksiin.
Optisten viestintäkomponenttien ja mikroelektroniikkasovellusten mittaustarkastuksissa tarkastellaan usein hienoja geometrisia piirteitä, tiheästi sijoittuneita rakenteita sekä mittausten yhdenmukaisuutta koskevia tiukkoja vaatimuksia.
Sopiva kuvantunnistuslaite voi auttaa valmistajia tarkastamaan kriittisiä kaksiulotteisia ominaisuuksia, kuten:
- Hienot ääriviivat ja mikrorakenteet
- Viivojen leveydet ja vierekkäisten elementtien väliset etäisyydet
- Pienet aukot ja geometriset etäisyydet
- Reikien halkaisijat ja keskinäiset sijainnit
- Toistuvat kuviot ja mittojen yhdenmukaisuus
Oikean mittausratkaisun valitseminen edellyttää työkappaleen geometrian, pienimpien yksityiskohtien mittojen, vaadittujen toleranssien, valaistusolosuhteiden ja tarkastusalueen arviointia.
MEAXPERT keskittyy käytännönläheisiin mittausratkaisuihin, joissa optinen suorituskyky, mittaustehokkuus ja laiteinvestoinnit ovat tasapainossa, ja auttaa valmistajia luomaan luotettavia mittatarkastusprosesseja tarkkuuskomponenteille.
Olipa kyseessä sitten mikroelektronisten kuvioiden, tarkkuusliittimien tai muiden pienten komponenttien tarkastus, MEAXPERT auttaa valmistajia löytämään sopivat kuvantamismittausratkaisut niiden erityisten mittavaatimusten ja tuotantotarpeiden perusteella.
Johtopäätös: Mikroelektrodien tarkastuksen tehostaminen optisen mittauksen avulla
Siksak-muotoiset mikroelektrodit asettavat merkittäviä tarkastushaasteita niiden ohuiden johtavien raitojen, tiheän geometrisen rakenteen ja suuren mittauspisteiden määrän vuoksi.
Kuvantunnistuslaitteet tarjoavat kosketuksettoman tavan näiden kaksiulotteisten piirteiden tarkastamiseen. Yhdistettynä sopiviin optisiin komponentteihin, joustavaan valaistukseen, koordinaattiviittauksiin ja automatisoituihin mittausrutiineihin ne auttavat tehostamaan tarkastusprosesseja ja parantamaan mittausten yhdenmukaisuutta.
Valmistajien kannalta kuvantamismittauksen arvo ei piile pelkästään mikroskooppisten mittojen mittaamisessa, vaan myös siinä, että mittaustarkastus muuttuu tehokkaammaksi, toistettavammaksi ja käytännöllisemmäksi tuotannon laadunvalvonnassa.
Etsitkö kustannustehokasta mittausratkaisua mikroelektrodien tai muiden tarkkuuskomponenttien mittaamiseen? Ota yhteyttä MEAXPERTiin, niin keskustellaan mittaustarpeistasi.
Usein kysytyt kysymykset (FAQ)
- Mihin optisen viestinnän valmistuksessa käytetään näkökentän mittauslaitetta?
Kuvantunnistusmittauslaitetta käytetään tarkkuuskomponenttien näkyvien geometristen ominaisuuksien kosketuksettomaan mittaukseen. Optisen viestinnän valmistuksessa sen avulla voidaan mitata mikroelektrodien viivaleveyksiä, välimatkoja, rakoja, ääriviivoja ja muita kaksiulotteisia geometrisia ominaisuuksia, riippuen optisesta kokoonpanosta ja mittausmenetelmästä.
- Mitä mittoja siksak-mikroelektrodeilla voidaan mitata?
Tyypillisiä mitattavia ominaisuuksia ovat johtavan juonteen leveys, vierekkäisten viivojen välinen etäisyys, mutkien ympärillä olevat paikalliset aukot, kuvion jakoväli sekä valitut geometriset suhteet. Mitattavat ominaisuudet riippuvat kuvan laadusta, optisesta erottelukyvystä, työkappaleen pinnan olosuhteista sekä mittausohjelmiston ominaisuuksista.
- Miksi kosketukseton mittaus on tärkeää mikroelektrodien kannalta?
Mikroelektrodeissa on herkkiä metallikuvioita ja hienorakenteita. Kosketuksettomassa optisessa mittauksessa vältetään suorat kosketusvoimat, jotka saattaisivat vaikuttaa herkkiin rakenteisiin, minkä vuoksi se on sopiva tarkastusmenetelmä monille mikroelektronisille komponenteille.
- Miten mittauspisteiden automaattinen yhdistäminen parantaa tarkastuksen tehokkuutta?
Automaattinen mittauspisteiden yhdistäminen mahdollistaa useiden näkökentän sisällä olevien mittauskohteiden käsittelyn eränä sen sijaan, että ne olisi valittava ja käsiteltävä yksitellen manuaalisesti. Tämä voi vähentää toistuvia toimenpiteitä, erityisesti kun tarkastetaan työkappaleita, joissa on suuri määrä tiheästi sijoittuneita piirteitä.
- Miten valitaan kuvantamislaite mikroelektrodien tarkastusta varten?
Tärkeitä huomioitavia seikkoja ovat optinen resoluutio, mittaustarkkuus, valaistuksen mukautettavuus, reunantunnistuksen suorituskyky, ohjelmistojen automaatio, toistettavuus ja tarkastuksen läpimenokapasiteetti. Ennen järjestelmän valintaa on suositeltavaa testata edustavia työkappaleita todellisissa mittausolosuhteissa.