Système de mesure d'outils pour l'usinage de filets
Comment améliorer la précision, réduire les ruptures de tarauds et obtenir une production CNC stable ?
Mots-clés : système de mesure d'outils, mesure de tarauds, prérégleur d'outils, préréglage d'outils CNC, précision d'usinage de filets, machine d'inspection d'outils
Introduction : Pourquoi l'usinage des filets échoue toujours dans la fabrication moderne
L'usinage des filets est un processus essentiel dans des secteurs tels que l'automobile, l'aérospatiale et l'énergie.
Cependant, malgré l'utilisation d'outils de coupe très performants, les fabricants sont toujours confrontés à des problèmes :
- Qualité inégale du fil
- Taux de rupture élevé des robinets
- Processus d'usinage instables
En fait, la recherche montre que plus de 70% des défaillances de filetage ne sont pas dues à l'outil lui-même
👉 Le véritable problème réside dans le processus.
Les causes profondes de l'échec de l'usinage des filets
L'échec de l'usinage des filets est le résultat de multiples facteurs en interaction. Sur la base de recherches industrielles et de données de production réelles, quatre causes principales dominent :
- Faux-rond de l'outil (TIR)


Le faux-rond de l'outil est l'un des facteurs les plus critiques affectant la précision du filetage.
- 005 mm → écart de pas mesurable
- 01 mm → filetage hors tolérance
- 02 mm → risque élevé de rupture du taraud (usinage de trous profonds)
L'épuisement conduit à :
- Forces de coupe inégales
- Augmentation des vibrations
- Usure accélérée de l'outil
- Préréglage incorrect de l'outil
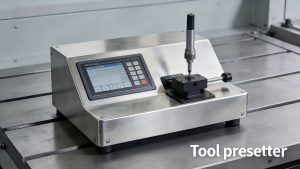
Le réglage manuel des outils introduit des écarts de :
- 01-0,03 mm
Mais le filetage de précision nécessite :
- ≤ 0,005 mm
Cette inadéquation se traduit par :
- Désalignement
- Déviation de la taille du filetage
- Augmentation de la charge de coupe
- Écart de géométrie de l'outil

De petites déviations dans la géométrie de l'outil peuvent avoir un impact significatif sur les résultats de l'usinage :
- Erreurs d'angle du profil du filet
- Déviation du chanfrein
- Incohérence du rayon de l'arête de coupe
Même un écart de ±0,003 mm peut être à l'origine d'un accident :
- Défaut de tolérance du filetage
- Mauvais état de surface
- Usure des outils et micro-éclats
En production réelle :
- L'usure est difficile à détecter
- Le micro-copeau modifie la dynamique de la coupe
- Le couple augmente rapidement
Lorsque l'usure dépasse les limites :
- Baisse de la précision des fils
- Le bris d'outil devient inévitable
Le facteur caché : L'absence de mesure des outils
Une question essentielle est souvent négligée :
La plupart des fabricants ne mesurent PAS les outils avant l'usinage.
Au lieu de cela, ils s'appuient sur :
- Inspection visuelle
- Expérience de l'opérateur
Cela conduit à :
- Frottement non détecté
- Erreurs géométriques invisibles
- Usure incontrôlée de l'outil
👉 Les problèmes ne sont découverts qu'après un échec.
La solution MXP : Un système complet de mesure des outils

Pour résoudre ces problèmes, le MXP fournit un solution de mesure d'outils en boucle fermée conçu pour les environnements de production réels.
- Mesure de la géométrie de l'outil
Série MXP Jupiter
Le MXP Jupiter est un appareil de haute précision. machine d'inspection d'outils conçu pour mesurer :
- Battement d'outil (TIR)
- Géométrie de pointe
- Structure de la flûte
- Cohérence de la hauteur de chute
Avec une précision de l'ordre du micron, il assure :
👉 Seuls les outils qualifiés entrent en production
- Vérification du profil de l'outil
MXP Cutter Profiler
Pour les applications de haute précision :
- Mesure des contours en 2D
- Comparaison CAD
- Validation du profil des fils
👉 Veille à ce que la conception de l'outil corresponde à la géométrie réelle
- Préréglage des outils CNC
Série MXP RAM

Le MXP RAM est un outil professionnel prérégleur d'outils qui prévoit :
- Mesure automatique de la longueur et du diamètre de l'outil
- Alignement de haute précision
- Transfert direct des données vers les machines CNC
👉 Élimine l'erreur humaine dans le réglage de l'outil
Optimisation du processus pour le taraudage de trous profonds
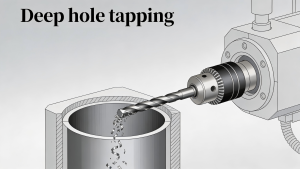
Le taraudage de trous profonds présente des défis supplémentaires :
- Difficulté d'évacuation des copeaux
- Accumulation de chaleur
- Sensibilité de l'alignement
Les recherches montrent que les taux de rupture des robinets peuvent atteindre 15%-30% dans l'usinage de trous profonds
Principales stratégies d'optimisation
1. Améliorer l'évacuation des copeaux
- Utiliser un modèle de robinet approprié
- Appliquer une stratégie d'écoute segmentée
2. Améliorer le refroidissement
- Liquide de refroidissement interne à haute pression
- Sélection correcte des lubrifiants
3. Assurer l'alignement
- Préréglage précis
- Fixation stable
4. Contrôler l'état de l'outil
- Mesures régulières
- Contrôle du seuil d'usure
Résultats réels de la production
Dans des applications industrielles réelles utilisant des solutions MXP :
- Rupture de robinet réduite de 28% → 2.1%
- Durée de vie de l'outil augmentée de 65%
- Taux de rebut réduit de plus de 90%
- L'efficacité de la production est améliorée de 30%
Ces résultats démontrent :
👉 Les mesures transforment les performances d'usinage
Pourquoi choisir les solutions de mesure d'outils de MXP ?
MXP se concentre sur la fourniture de services :
✔ Des solutions rentables
Systèmes faciles à utiliser
✔ Précision de mesure fiable
✔ Intégration rapide dans la production
Contrairement aux systèmes complexes et coûteux, MXP fournit :
Des solutions pratiques qui améliorent directement les résultats de production.
Conclusion : La mesure est la clé de la stabilité de l'usinage
La réussite de l'usinage des filets ne dépend pas seulement des outils de coupe.
Il est nécessaire :
- Mesures
- Contrôle
- Optimisation
Sans mesure :
👉 L'usinage est imprévisible
Avec MXP :
👉 L'usinage devient stable, efficace et contrôlable
À propos de MXP
MXP est un fournisseur professionnel de systèmes de mesure d'outils et solutions de métrologie CNCqui aide les fabricants à atteindre une plus grande précision, à réduire les coûts et à mettre en place des processus de production plus fiables.