Diş İşleme için Takım Ölçüm Sistemi
Doğruluk Nasıl Artırılır, Kılavuz Kırılması Nasıl Azaltılır ve İstikrarlı CNC Üretimi Nasıl Elde Edilir
Anahtar kelimeler: takım ölçüm sistemi, kademe ölçümü, takım ön ayarlayıcı, CNC takım ön ayarı, diş işleme hassasiyeti, takım kontrol makinesi
Giriş: Modern Üretimde Dişli İşleme Neden Hala Başarısız
Diş işleme; otomotiv, havacılık ve enerji gibi sektörlerde kritik bir süreçtir.
Ancak, yüksek performanslı kesici takımların kullanılmasına rağmen, üreticiler hala sorunlarla karşılaşmaktadır:
- Tutarsız iplik kalitesi
- Yüksek musluk kırılma oranları
- Kararsız işleme süreçleri
Aslında, araştırmalar gösteriyor ki Diş açma arızalarının 70%'den fazlası aletin kendisinden kaynaklanmamaktadır
👉 Asıl mesele süreçte yatıyor.
Diş İşleme Hatalarının Temel Nedenleri
Diş işleme hataları, birbiriyle etkileşim halinde olan çok sayıda faktörün sonucudur. Endüstriyel araştırmalara ve gerçek üretim verilerine dayanarak, dört ana nedenin baskın olduğunu söyleyebiliriz:
- Takım Salgısı (TIR)


Takım salgısı, diş hassasiyetini etkileyen en kritik faktörlerden biridir.
- 005 mm → ölçülebilir hatve sapması
- 01 mm → tolerans dışı diş
- 02 mm → yüksek kılavuz kırılma riski (derin delik işleme)
Kaçak yol açar:
- Eşit olmayan kesme kuvvetleri
- Artan titreşim
- Hızlandırılmış takım aşınması
- Yanlış Alet Ön Ayarı
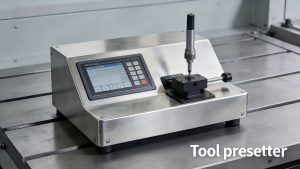
Manuel alet kurulumu sapmalara neden olur:
- 01-0,03 mm
Ancak hassas diş açma gerektirir:
- ≤ 0,005 mm
Bu uyumsuzluk şu sonuçlara yol açar:
- Yanlış Hizalama
- Diş boyutu sapması
- Artırılmış kesme yükü
- Takım Geometrisi Sapması

Takım geometrisindeki küçük sapmalar işleme sonuçlarını önemli ölçüde etkileyebilir:
- Diş profili açısı hataları
- Pah sapması
- Kesme kenarı yarıçapı tutarsızlığı
0,003 mm'lik bir sapma bile neden olabilir:
- İplik toleransı hatası
- Kötü yüzey kalitesi
- Takım Aşınması ve Mikro Kırpılma
Gerçek üretimde:
- Aşınmanın tespit edilmesi zordur
- Mikro yongalama kesme dinamiklerini değiştirir
- Tork hızla artar
Aşınma sınırları aştığında:
- İplik hassasiyeti düşer
- Alet kırılması kaçınılmaz hale gelir
Gizli Faktör: Araç Ölçümü Eksikliği
Kritik bir konu genellikle göz ardı edilmektedir:
Çoğu üretici işlemeden önce takımları ÖLÇMEZ.
Bunun yerine, güveniyorlar:
- Görsel inceleme
- Operatör deneyimi
Bu da şuna yol açar:
- Tespit edilmemiş salgı
- Görünmez geometri hataları
- Kontrolsüz takım aşınması
👉 Sorunlar ancak başarısızlıktan sonra keşfedilir.
MXP Çözümü: Eksiksiz Bir Takım Ölçüm Sistemi

Bu sorunları çözmek için MXP bir kapalı döngü takım ölçüm çözümü gerçek üretim ortamları için tasarlanmıştır.
- Takım Geometrisi Ölçümü
MXP Jüpiter Serisi
MXP Jupiter yüksek hassasiyetli bir alet kontrol maki̇nesi̇ ölçmek için tasarlanmıştır:
- Takım salgısı (TIR)
- Son teknoloji geometri
- Flüt yapısı
- Saha tutarlılığı
Mikron düzeyinde hassasiyet ile şunları sağlar:
👉 Yalnızca nitelikli araçlar üretime girer
- Araç Profili Doğrulaması
MXP Kesici Profilleyici
Yüksek hassasiyetli uygulamalar için:
- 2D kontur ölçümü
- CAD karşılaştırması
- İplik profili doğrulama
👉 Takım tasarımının gerçek geometriyle eşleşmesini sağlar
- CNC Takım Ön Ayarı
MXP RAM Serisi

MXP RAM profesyonel bir alet ön ayarlayıcısı sağlar:
- Takım uzunluğunun ve çapının otomatik ölçümü
- Yüksek hassasiyetli hizalama
- CNC makinelerine doğrudan veri aktarımı
👉 Takım kurulumunda insan hatasını ortadan kaldırır
Derin Delik Kılavuz Çekme için Süreç Optimizasyonu
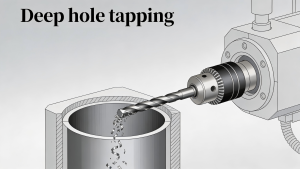
Derin delik kılavuz çekme ek zorluklar ortaya çıkarır:
- Çip tahliye zorluğu
- Isı birikimi
- Hizalama hassasiyeti
Araştırmalar musluk kırılma oranlarının 15%-30% derin delik işlemede
Temel Optimizasyon Stratejileri
1. Çip Tahliyesini İyileştirin
- Uygun musluk tasarımı kullanın
- Segmentli dinleme stratejisi uygulayın
2. Soğutmayı Geliştirin
- Yüksek basınçlı dahili soğutma sıvısı
- Doğru yağlama seçimi
3. Hizalamayı Sağlayın
- Doğru ön ayarlama
- Kararlı sabitleme
4. Alet Durumunu İzleme
- Düzenli ölçüm
- Aşınma eşiği kontrolü
Gerçek Üretim Sonuçları
MXP çözümleri kullanılarak gerçek endüstriyel uygulamalarda:
- Musluk kırılması azaldı 28% → 2.1%
- Takım ömrü şu kadar arttı 65%
- Hurda oranı şu kadar azaldı 90% üzerinde
- Üretim verimliliği şu kadar arttı 30%
Bu sonuçlar göstermektedir ki:
👉 Ölçüm, işleme performansını dönüştürür
Neden MXP Takım Ölçüm Çözümlerini Seçmelisiniz?
MXP teslimata odaklanır:
✔ Uygun maliyetli çözümler
✔ Kullanımı kolay sistemler
✔ Güvenilir ölçüm hassasiyeti
✔ Üretime hızlı entegrasyon
Karmaşık ve pahalı sistemlerin aksine, MXP şunları sağlar:
Üretim sonuçlarını doğrudan iyileştiren pratik çözümler.
Sonuç: Ölçüm, İstikrarlı İşlemenin Anahtarıdır
Diş işleme başarısı, kesici takımlardan daha fazlasına bağlıdır.
Gerekiyor:
- Ölçüm
- Kontrol
- Optimizasyon
Ölçüm olmadan:
👉 İşleme öngörülemez
MXP ile:
👉 İşleme istikrarlı, verimli ve kontrol edilebilir hale gelir
MXP Hakkında
MXP profesyonel bir tedarikçidir takım ölçüm sistemleri ve CNC metroloji çözümleriüreticilerin daha yüksek hassasiyet, daha düşük maliyet ve daha güvenilir üretim süreçleri elde etmelerine yardımcı olur.