Sistem Pengukuran Alat untuk Pemesinan Ulir
Cara Meningkatkan Akurasi, Mengurangi Kerusakan Tap, dan Mencapai Produksi CNC yang Stabil
Kata kunci: sistem pengukuran alat, pengukuran keran, presetter alat, presetter alat CNC, akurasi pemesinan ulir, mesin inspeksi alat
Pendahuluan: Mengapa Pemesinan Benang Masih Gagal dalam Manufaktur Modern
Pemesinan ulir merupakan proses yang sangat penting dalam industri seperti otomotif, kedirgantaraan, dan energi.
Namun demikian, meskipun menggunakan alat potong berperforma tinggi, produsen masih menghadapi kendala:
- Kualitas benang yang tidak konsisten
- Tingkat kerusakan keran yang tinggi
- Proses pemesinan yang tidak stabil
Faktanya, penelitian menunjukkan bahwa lebih dari 70% kegagalan penguliran tidak disebabkan oleh alat itu sendiri
👉 Masalah sebenarnya terletak pada prosesnya.
Akar Penyebab Kegagalan Pemesinan Benang
Kegagalan pemesinan ulir adalah hasil dari beberapa faktor yang saling berinteraksi. Berdasarkan penelitian industri dan data produksi nyata, ada empat penyebab utama yang mendominasi:
- Habisnya Alat (TIR)


Runout pahat adalah salah satu faktor yang paling penting yang mempengaruhi akurasi ulir.
- 005 mm → deviasi nada terukur
- 01 mm → benang di luar toleransi
- 02 mm → risiko tinggi kerusakan keran (pemesinan lubang dalam)
Habis mengarah ke:
- Gaya pemotongan yang tidak rata
- Peningkatan getaran
- Keausan alat yang dipercepat
- Pengaturan Awal Alat yang Salah
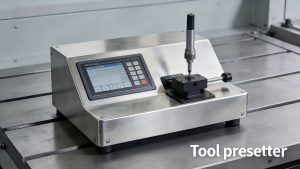
Penyiapan alat secara manual dapat menimbulkan penyimpangan:
- 01-0,03 mm
Tetapi membutuhkan penguliran yang presisi:
- ≤ 0,005 mm
Ketidakcocokan ini mengakibatkan:
- Ketidaksejajaran
- Penyimpangan ukuran benang
- Peningkatan beban pemotongan
- Penyimpangan Geometri Alat

Penyimpangan kecil pada geometri pahat dapat berdampak secara signifikan terhadap hasil pemesinan:
- Kesalahan sudut profil benang
- Penyimpangan talang
- Ketidakkonsistenan jari-jari yang canggih
Bahkan, penyimpangan sebesar ±0,003 mm pun bisa menyebabkannya:
- Kegagalan toleransi benang
- Permukaan akhir yang buruk
- Keausan Alat dan Micro-Chipping
Dalam produksi nyata:
- Keausan sulit dideteksi
- Micro-chipping mengubah dinamika pemotongan
- Torsi meningkat dengan cepat
Saat pemakaian melebihi batas:
- Akurasi benang turun
- Kerusakan alat menjadi tak terhindarkan
Faktor Tersembunyi: Kurangnya Pengukuran Alat
Satu masalah penting yang sering diabaikan:
Sebagian besar produsen TIDAK mengukur alat sebelum melakukan pemesinan.
Sebaliknya, mereka mengandalkan:
- Inspeksi visual
- Pengalaman operator
Hal ini menyebabkan:
- Kehabisan yang tidak terdeteksi
- Kesalahan geometri yang tidak terlihat
- Keausan pahat yang tidak terkendali
👉 Masalah hanya ditemukan setelah terjadi kegagalan.
Solusi MXP: Sistem Pengukuran Alat yang Lengkap

Untuk mengatasi masalah ini, MXP menyediakan solusi solusi pengukuran alat loop tertutup dirancang untuk lingkungan manufaktur yang sesungguhnya.
- Pengukuran Geometri Alat
Seri MXP Jupiter
MXP Jupiter adalah presisi tinggi mesin inspeksi alat dirancang untuk mengukur:
- Habisnya alat (TIR)
- Geometri yang canggih
- Struktur seruling
- Konsistensi nada
Dengan akurasi tingkat mikron, ini memastikan:
👉 Hanya alat yang memenuhi syarat yang masuk ke produksi
- Verifikasi Profil Alat
Profiler Pemotong MXP
Untuk aplikasi presisi tinggi:
- Pengukuran kontur 2D
- Perbandingan CAD
- Validasi profil utas
👉 Memastikan desain alat sesuai dengan geometri yang sebenarnya
- Pengaturan Awal Alat CNC
Seri RAM MXP

RAM MXP adalah seorang profesional pengatur awal alat yang menyediakan:
- Pengukuran otomatis panjang dan diameter alat
- Penyelarasan presisi tinggi
- Transfer data langsung ke mesin CNC
👉 Menghilangkan kesalahan manusia dalam penyiapan alat
Optimalisasi Proses untuk Penyadapan Lubang Dalam
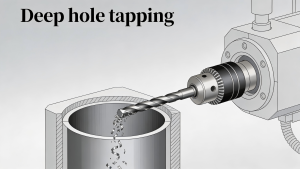
Penyadapan dengan lubang yang dalam menghadirkan tantangan tambahan:
- Kesulitan evakuasi chip
- Akumulasi panas
- Sensitivitas penyelarasan
Penelitian menunjukkan bahwa tingkat kerusakan keran dapat mencapai 15%-30% dalam pemesinan lubang dalam
Strategi Pengoptimalan Utama
1. Meningkatkan Evakuasi Chip
- Gunakan desain keran yang sesuai
- Menerapkan strategi penyadapan tersegmentasi
2. Meningkatkan Pendinginan
- Pendingin internal bertekanan tinggi
- Pemilihan pelumasan yang tepat
3. Memastikan Keselarasan
- Pengaturan awal yang akurat
- Pemasangan yang stabil
4. Memantau Kondisi Alat
- Pengukuran reguler
- Kontrol ambang batas keausan
Hasil Produksi Nyata
Dalam aplikasi industri nyata yang menggunakan solusi MXP:
- Kerusakan keran berkurang dari 28% → 2.1%
- Umur alat meningkat sebesar 65%
- Laju skrap berkurang sebesar lebih dari 90%
- Efisiensi produksi meningkat sebesar 30%
Hasil ini menunjukkan:
👉 Pengukuran mengubah kinerja pemesinan
Mengapa Memilih Solusi Pengukuran Alat MXP?
MXP berfokus pada pengiriman:
✔ Solusi hemat biaya
✔ Sistem yang mudah digunakan
✔ Akurasi pengukuran yang andal
✔ Integrasi cepat ke dalam produksi
Tidak seperti sistem yang rumit dan mahal, MXP menyediakan:
Solusi praktis yang secara langsung meningkatkan hasil produksi.
Kesimpulan: Pengukuran Adalah Kunci untuk Pemesinan yang Stabil
Keberhasilan pemesinan ulir bergantung pada lebih dari sekadar alat potong.
Ini membutuhkan:
- Pengukuran
- Kontrol
- Optimalisasi
Tanpa pengukuran:
👉 Pemesinan tidak dapat diprediksi
Dengan MXP:
👉 Pemesinan menjadi stabil, efisien, dan terkendali
Tentang MXP
MXP adalah penyedia profesional dari sistem pengukuran alat dan solusi metrologi CNCmembantu produsen mencapai presisi yang lebih tinggi, biaya yang lebih rendah, dan proses produksi yang lebih andal.