











Autor: MEAXPERT MXP Metrologia de Precisão
Introdução
A medição dimensional industrial não se resume apenas à leitura de valores numéricos de comprimento, diâmetro ou profundidade. Em essência, ela verifica se as peças fabricadas estão em conformidade com os requisitos de tolerância de engenharia. As faixas de tolerância em usinagem geral, eletrônicos 3C, sistema de transmissão automotivo e componentes de precisão aeroespaciais variam de 3 a 4 ordens de magnitude, exigindo equipamentos de medição adequados ao nível de precisão para um controle de qualidade confiável.
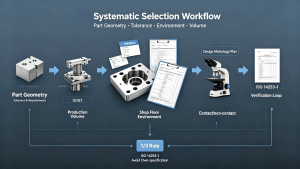
Na prática da metrologia industrial, os fabricantes costumam adotar oPrincípio da tolerância de 1/3 a 1/5 como um guia prático para a seleção de equipamentos. Para calibrações de alta precisão e aplicações aeroespaciais críticas, o TUR (Rácio de Incerteza de Teste) mais rigoroso de 4:1 é amplamente utilizado. É importante ressaltar que, ISO 14253-1 não impõe uma proporção fixa e universal. A incerteza de medição aceitável é determinada pela tolerância ao risco da aplicação, pelas normas de verificação de conformidade e pelas condições reais de medição na oficina, garantindo uma inspeção de qualidade em conformidade e prática, em vez de uma correspondência numérica rígida.
Nenhum dispositivo de medição isolado é capaz de abranger todos os cenários de inspeção industrial. A escolha correta do instrumento depende de três aspectos fundamentais: a complexidade geométrica da peça, o grau de precisão exigido e o ambiente de inspeção no local (laboratório com climatização controlada versus oficina de produção, testes com contato versus sem contato, amostragem versus inspeção completa). Este guia abrangente classifica os principais equipamentos de metrologia industrial, apresenta uma lógica prática para a tomada de decisões de compra e ajuda os fabricantes a selecionar as ferramentas de medição ideais para seus cenários específicos de produção.
- Tabela comparativa de instrumentos de medição industrial (referência para seleção rápida)
Utilize esta tabela de comparação unificada para identificar rapidamente os equipamentos mais adequados às características de suas peças, às exigências de precisão e aos cenários do setor — ideal para a avaliação preliminar de projetos e o planejamento orçamentário.
| Tipo de equipamento | Precisão típica | Melhores cenários de aplicação | Limitações fundamentais | Principais setores |
| Medidores portáteis (preguiça/micrômetro) | 0,01–0,02 mm | Amostragem dimensional básica no local, medição linear simples em 1D | Altamente dependente do operador, baixa repetibilidade, sem suporte formal para relatórios de GD&T | Usinagem em geral, fabricação de ferragens |
| Máquina de medição por visão 2D | Precisão 2D na escala de mícrons | Peças finas, frágeis e facilmente deformáveis; inspeção de contornos 2D de placas de circuito impresso (PCB), peças estampadas e perfis plásticos | Precisão limitada no eixo Z, incapaz de detectar furos profundos, cavidades e tolerâncias geométricas 3D complexas | Eletrônicos 3C, estampagem de precisão, moldagem de plástico |
| Máquina de medição por coordenadas (CMM) | Precisão 3D na faixa de submicrões a micrões | Inspeção de peças complexas segundo GD&T, verificação completa de tolerâncias geométricas em 3D, inspeção de primeira peça e inspeção final | Alto custo de investimento, baixa velocidade de inspeção; as CMMs tradicionais de laboratório exigem um ambiente com temperatura rigorosamente constante | Setor automotivo, aeroespacial, moldes de precisão, peças médicas |
| CMM com braço articulado | 0,020–0,068 mm | Peças de grandes dimensões e de grande peso, depuração de moldes no local, verificação dimensional de montagem | Precisão geral inferior à das CMMs de ponte, inadequada para calibração metrológica de ultraprecisão | Moldes de grandes dimensões, maquinário pesado, montagem de carrocerias automotivas |
| Scanner 3D a laser/luz azul | 0,020–0,050 mm | Aquisição de nuvem de pontos de superfície completa, comparação de desvio de contorno, engenharia reversa | Apresenta deficiências no controle preciso das tolerâncias dimensionais e de GD&T | Carroceria em bruto (BIW) para o setor automotivo, transporte ferroviário, produção experimental de moldes |
| Tomógrafo industrial | Detecção integrada interna e externa de alta precisão | Detecção de defeitos internos, análise da espessura das paredes, inspeção de porosidade em manufatura aditiva | Custo extremamente alto, ciclo de varredura demorado, requer configuração profissional de proteção contra radiação | Setor aeroespacial, novas fontes de energia, fundição de precisão |
- 5 perguntas essenciais a serem respondidas antes de escolher um equipamento de medição
A maioria dos erros na hora de comprar decorre do fato de se escolher primeiro o equipamento e só depois definir os cenários de aplicação. Responda a estas 5 perguntas para definir rapidamente a solução de metrologia ideal para você.
2.1 Quais características geométricas você precisa inspecionar?
- Apenas uma dimensão linear: Paquímetros manuais, micrômetros
- Contorno 2D, ângulo e raio de peças planas: Máquina de medição por visão
- Dimensões espaciais 3D, posição, planicidade, paralelismo e GD&T completo: CMM tipo ponte
- Peças montadas de grandes dimensões que não podem ser transportadas para o laboratório: Braço articulado / Rastreador a laser
- Comparação do desvio geral em toda a superfície e modelagem reversa: Scanner 3D
- Poros internos, rachaduras e uniformidade da espessura da parede: Tomografia computadorizada industrial
2.2 Qual grau de precisão sua tolerância exige?
- Tolerância > 0,1 mm: Medidores portáteis / máquinas de inspeção visual básicas (custo-benefício para amostragem geral)
- Tolerância de 0,02 a 0,1 mm: Máquinas de visão de alta precisão / CMM de ponte padrão (mais utilizadas para peças mecânicas de precisão)
- Tolerância < 0,02 mm: CMM de precisão com compensação de temperatura (obrigatória para componentes essenciais dos setores automotivo e aeroespacial)
- Detecção de defeitos estruturais internos: Sistema de tomografia computadorizada (TC) industrial dedicado (sem equipamento alternativo)
2.3 Onde será realizada a inspeção?
- Laboratório de metrologia com climatização controlada: CMM de alta precisão para uso em laboratório, máquinas de visão de última geração
- Oficina de produção instável: CMM com resistência comprovada em oficina, braços articulados portáteis, scanners 3D
2.4 Qual é o seu volume de produção e qual é o método de inspeção utilizado?
- Inspeção inicial/final de alta precisão em lotes pequenos: Prioridade da CMM
- Produção em massa, amostragem rápida por lotes: Máquina de visão / Prioridade do scanner 3D
- Depuração da montagem no local: Prioridade para equipamentos de medição portáteis
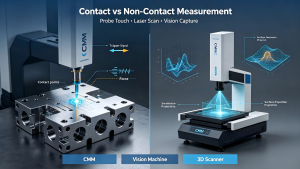
2.5 Você precisa de medição com contato ou sem contato?
- Peças finas, macias e que se deformam facilmente: Visão sem contato / Scanner 3D
- Peças rígidas que exigem GD&T rigorosa: MMC com sonda de contato
- Medidores de precisão portáteis: a base da metrologia em fábrica
Paquímetros, micrômetros, medidores de altura e comparadores de dial são as ferramentas de metrologia mais essenciais para todas as oficinas de fabricação, sendo utilizadas na realização diária de amostragens dimensionais básicas e na triagem preliminar de qualidade.
Panorama global das marcas
A Mitutoyo (Japão) oferece o portfólio mais abrangente de medidores portáteis, com tecnologia avançada de transmissão digital de dados. A Mahr (Alemanha) é reconhecida por seus micrômetros e medidores de mostrador de alta estabilidade, enquanto a TESA (Suíça) é especializada em medidores de referência de ultraprecisão para calibração em laboratório. Marcas nacionais com boa relação custo-benefício oferecem desempenho confiável para cenários de inspeção em lote de gama média a baixa.
Pontos fortes e limitações
Os medidores portáteis permitem medições rápidas em um único ponto: os paquímetros digitais atingem uma resolução de 0,01 mm, e os micrômetros alcançam uma precisão de 0,001 mm, atendendo plenamente às necessidades de amostragem em processos gerais de usinagem. No entanto, os resultados das medições são fortemente afetados pela proficiência do operador, pelo desvio na força de medição e pelo paralaxe visual, o que os torna inadequados para servir de base a relatórios formais de auditoria do sistema de qualidade.
Tendência do setor: interconexão digitalizada de dados de medidores
A manufatura inteligente impulsiona a digitalização das ferramentas manuais tradicionais. Os sistemas de transmissão de dados via Bluetooth sincronizam automaticamente os dados de medição coletados no local com o software de qualidade SPC, eliminando erros de inserção manual. As plataformas de qualidade em nível de fábrica integram dados de medição dispersos para garantir a rastreabilidade em todo o ciclo de vida, tornando-se uma configuração padrão para oficinas digitais modernas.
- Máquinas de medição por visão (sistemas de medição por vídeo 2D): o pilar da inspeção sem contato para produtos eletrônicos 3C
As máquinas de medição por visão (2D/2,5D) são equipamentos essenciais de inspeção óptica sem contato, amplamente utilizados nos setores de eletrônicos 3C, estampagem de precisão e moldagem de plástico para a detecção dimensional de peças finas e frágeis.
Princípio de funcionamento e principais vantagens
Equipadas com câmeras industriais de alta resolução, lentes telecêntricas e plataformas XY de precisão, as máquinas de visão extraem os contornos das bordas das peças por meio de imagens ópticas e cálculos algorítmicos para gerar dimensões 2D, ângulos e raios. A medição sem contato evita completamente a deformação por extrusão de carcaças ultrafinas, placas de circuito impresso (PCB) e peças de borracha, resolvendo o maior problema da inspeção por contato em componentes miniatura de precisão.
Limitações inerentes
Por serem equipamentos de inspeção plana, as máquinas de visão não possuem capacidade de detecção de alta precisão no eixo Z e não conseguem medir furos profundos, cavidades cegas e tolerâncias geométricas 3D complexas. Além disso, a estabilidade da inspeção é sensível à refletividade da superfície da peça, exigindo um ajuste profissional da fonte de luz para diferentes superfícies de materiais.
Visão geral do produto e da marca
Marcas de óptica de ponta, como a Nikon e a Mitutoyo, se destacam pela precisão da imagem das lentes, enquanto a Keyence se concentra na inspeção totalmente automática com um único clique para reduzir os obstáculos operacionais. A Hexagon Manufacturing Intelligence oferece um amplo portfólio de sistemas de medição por visão, incluindo plataformas ópticas e multissensoriais para diversos cenários industriais. Dispositivos de visão nacionais com boa relação custo-benefício alcançaram um desempenho de precisão estável, adequado para inspeção de produção em lote de média precisão.
Empoderamento MXP: Sistemas de medição por visão MXP são desenvolvidos para aplicações de inspeção 2D e 2,5D de precisão, incluindo componentes eletrônicos, peças usinadas e moldes, combinando repetibilidade estável e um custo total de propriedade acessível para pequenas e médias empresas de manufatura.
- Máquinas de medição por coordenadas (CMM): a solução definitiva para inspeção 3D de precisão
Como equipamento essencial da metrologia industrial de alta precisão, as CMMs oferecem uma detecção completa e integrada de tolerâncias geométricas em 3D, abrangendo dimensão, posição, planicidade, perfil e outros indicadores de GD&T. Trata-se do equipamento padrão insubstituível para a inspeção final na fabricação de precisão.
5.1 CMM de ponte vs. CMM adaptada para ambiente de oficina
CMM de ponte de nível laboratorial
Utilizado em salas de metrologia com temperatura constante, com precisão ultra-alta na faixa submicrométrica, adequado para a calibração e verificação de conformidade de peças aeroespaciais, médicas e de componentes essenciais automotivos de alta tecnologia, em estrita conformidade com ISO 10360 padrões de precisão.
CMM com tratamento de endurecimento em oficina
Otimizado com compensação de temperatura em toda a faixa, estrutura antivibração e resistência a interferências ambientais, tolerando flutuações de temperatura na oficina de ±3 ℃ e pequenas vibrações do solo. O equipamento não exige requisitos excessivamente rigorosos de ambiente de laboratório e é dedicado à inspeção do primeiro artigo no local e ao controle de qualidade em lote de peças automotivas e componentes de precisão em geral.
Empoderamento MXP: Para fabricantes que buscam soluções de medição por coordenadas compatíveis com oficinas, Máquinas de medição por coordenadas (CMM) com feixe cerâmico da série MXP HELIUM adota um projeto de estrutura cerâmica com expansão térmica ultrabaixa, mantendo uma repetibilidade de medição estável em ambientes de oficina sujeitos a flutuações e resolvendo o problema da alta dependência ambiental das CMMs tradicionais.
5.2 Padrão de precisão da CMM e lógica de avaliação
A avaliação formal da precisão do CMM segue integralmente ISO 10360 padrões internacionais, incluindo erro de sondagem, erro de medição de comprimento e verificação da repetibilidade. As CMMs industriais de alta qualidade priorizam a estabilidade a longo prazo em vez da precisão ultra-alta de dados isolados. O projeto estrutural com viga de cerâmica reduz efetivamente o erro de deformação térmica, que é o principal fator que afeta a estabilidade das medições a longo prazo na oficina.
5.3 Lista de verificação para a configuração de compras de CMM
- Confirmar o tamanho máximo da peça → verificar se está dentro da faixa de curso da CMM (reservar uma margem de 10–20%)
- Verificar o nível de tolerância da peça → confirmar a redundância da precisão do MPE do equipamento de acordo com a regra prática de 1/3–1/5
- Inspecionar o ambiente no local → selecionar um modelo adequado para laboratório ou para uso em ambiente industrial
- Atender às exigências de inspeção → configurar um sistema de sonda fixa ou de sonda de varredura
- Confirmar funcionalidade do software → suporte à avaliação completa de GD&T e à exportação de relatórios padrão
5.4 Quando NÃO comprar uma CMM (Conselho profissional da EEAT)
A CMM é um equipamento de alta precisão, mas não é universal. Evite adquirir uma CMM nas seguintes situações para evitar investimentos excessivos e desperdício de recursos:
- As exigências de inspeção se limitam a contornos planos simples em 2D (o sistema de visão artificial é mais eficiente e econômico)
- Inspeção completa em linha 100% para produção de volume ultra-alto (a velocidade de inspeção da MMC não consegue acompanhar a demanda)
- As peças são extremamente macias e arranham com facilidade (a sonda de contato pode causar deformações; recomenda-se o uso de equipamentos sem contato)
- Não há condições de temperatura constante nem medidas básicas de antivibração no local (uma CMM tradicional perderá a estabilidade de precisão)
5.5 Padrão global das marcas de CMM e avanços tecnológicos nacionais
A ZEISS e a Hexagon são líderes de longa data no setor de CMMs de alta precisão. A série ZEISS CONTURA é uma das plataformas universais de CMMs de ponte mais amplamente adotadas para cenários gerais de fabricação de precisão, enquanto a série ZEISS PRISMO representa padrões de medição de altíssima precisão para peças do trem de força automotivo. A série PMM da Hexagon Leitz é amplamente utilizada em institutos nacionais de metrologia e na verificação de componentes de ultraprecisão. A Wenzel e a Mitutoyo também oferecem linhas completas e confiáveis de máquinas de medição por coordenadas (CMM) para os mercados industriais globais.
A tecnologia nacional de máquinas de medição por coordenadas (CMM) alcançou avanços notáveis. Ao mesmo tempo em que atendem às demandas de fabricação de precisão de médio a alto nível, os modelos nacionais com boa relação custo-benefício oferecem soluções de medição estáveis e confiáveis para oficinas de pequenos e médios fabricantes em todo o mundo, constituindo opções alternativas confiáveis aos equipamentos importados.
- Dispositivos portáteis de medição: braços articulados e rastreadores a laser para inspeções em grande escala no local
As máquinas de medição por coordenadas (CMMs) de ponte fixa são limitadas pelo curso e pelos cenários de implantação, sendo incapazes de se adaptar à inspeção no local de peças de grandes dimensões. Os equipamentos portáteis de medição 3D preenchem a lacuna entre a detecção de alta precisão em laboratório e a verificação de montagens em grande escala no local.
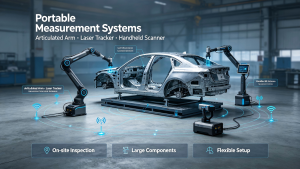
6.1 Máquinas de medição por coordenadas (CMM) com braço articulado
Simulando o movimento do braço humano, os braços multiarticulados de fibra de carbono com codificadores angulares de alta precisão permitem medições flexíveis no local. Com precisão que varia de 0,015 mm a 0,068 mm, são adequados para a depuração de moldes de grandes dimensões, detecção de deformações em carrocerias automotivas e amostragem de peças fundidas pesadas. As principais marcas do mercado incluem FARO, Hexagon ROMER e Palmary.
6.2 Rastreadores a laser
Os rastreadores a laser permitem a medição de coordenadas 3D de alcance ultralongo, de até 100 metros, sendo especialmente adequados para a montagem de fuselagens de aeronaves, a calibração de pás de turbinas eólicas e a verificação dimensional de componentes de grandes embarcações. Entre os principais fornecedores estão a Leica Geosystems, a FARO e a API.
Lógica de divisão de cenários: CMM de ponte para laboratório, destinada à verificação de altíssima precisão; braços articulados para amostragem de peças grandes com precisão média em oficinas; rastreadores a laser para controle de precisão em montagens de grandes dimensões, formando um sistema completo de medição 3D de amplo alcance.
- Scanners a laser 3D: inspeção por nuvem de pontos em toda a superfície e engenharia reversa
Diferentemente da medição ponto a ponto por CMM, os scanners 3D capturam instantaneamente milhões de dados de nuvens de pontos da superfície por meio de varredura estruturada a laser ou com luz azul, permitindo uma detecção rápida de toda a superfície.
Os scanners de luz azul ZEISS GOM ATOS são a opção mais comum para a detecção de desvios em carrocerias em tamanho real do setor automotivo, enquanto o Creaform HandySCAN lidera o mercado de digitalização industrial portátil. Marcas nacionais em ascensão oferecem soluções econômicas de digitalização para cenários de detecção de moldes e engenharia reversa. Com precisão típica de 0,02 a 0,05 mm, os scanners se destacam na eficiência da inspeção, mas não podem substituir as CMMs para a verificação precisa das tolerâncias de GD&T. A solução ideal do setor para essa combinação é Análise completa com scanner 3D + confirmação da precisão das dimensões-chave por CMM.
- Tomógrafos computadorizados industriais: estrutura interna e detecção de defeitos ocultos
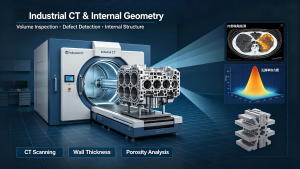
Nenhum equipamento de medição de superfícies é capaz de identificar defeitos internos nas peças. Os tomógrafos industriais de raios X realizam uma reconstrução 3D integrada das partes internas e externas, detectando poros internos, trincas e espessuras irregulares das paredes em peças fundidas, peças injetadas e componentes produzidos por manufatura aditiva.
Os sistemas de medição por raios X da ZEISS METROTOM e da Wenzel dominam as aplicações de tomografia computadorizada (TC) de ponta para fins de metrologia, enquanto os sistemas de TC da Nikon são amplamente utilizados na detecção de defeitos em embalagens de semicondutores. Limitada pelo alto custo e pelo longo ciclo de varredura, a TC industrial é, atualmente, um dispositivo profissional para a resolução de problemas relacionados a riscos de qualidade na fabricação de alta precisão, com tendências de popularização gradual no futuro.
- Instrumentos de medição da textura da superfície: controle de qualidade em microescala
A qualificação dimensional não equivale à qualificação do desempenho de montagem. A rugosidade superficial, a circularidade e a cilindricidade afetam diretamente a resistência ao desgaste, a vedação e a vida útil das peças. Os medidores portáteis de rugosidade da Mitutoyo e da Mahr, bem como os sistemas integrados de medição de rugosidade de contorno da Tokyo Seimitsu, são equipamentos de apoio essenciais para o controle de qualidade de eixos e rolamentos de precisão.
- Lógica central de seleção: equilíbrio entre precisão, eficiência e custo total de propriedade
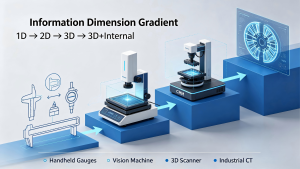
10.1 Gradiente da dimensão da informação
Dados lineares 1D (medidores portáteis) → contorno plano 2D (sistemas de visão) → geometria GD&T 3D completa (CMM/braços portáteis) → dados integrados de defeitos internos e externos (tomografia computadorizada industrial). Quanto mais abrangentes forem as informações de medição, mais rigoroso será o controle de qualidade, acompanhado de um investimento adequado em equipamentos.
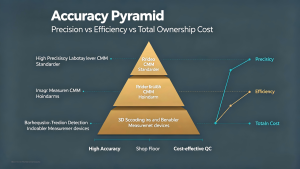
10.2 Distribuição da pirâmide de precisão
As máquinas de medição por coordenadas (CMMs) ocupam o topo da pirâmide de precisão, com estabilidade na ordem de submicrômetros, exigindo um controle ambiental rigoroso; os dispositivos portáteis sacrificam parte da precisão em prol de uma implantação flexível; os scanners 3D equilibram eficiência e precisão média; os medidores portáteis destinam-se à amostragem básica. Cada aumento na precisão acarreta um crescimento exponencial nos custos de equipamentos e manutenção.
10.3 Regra do Compromisso de Eficiência
Nenhum dispositivo isolado é capaz de maximizar simultaneamente a precisão, a velocidade e a relação custo-benefício. Todas as fábricas inteligentes modernas adotam esquemas de inspeção combinada com vários dispositivos para se adequarem aos diferentes estágios da produção, garantindo um controle de qualidade em camadas e eficiente.
- Conclusão
A seleção de instrumentos de medição industriais é uma decisão científica, de engenharia e econômica, e não uma busca cega por maior precisão ou mais recursos. A solução ideal consiste em equilibrar a precisão do equipamento, a eficiência da inspeção e o custo total de propriedade, de acordo com os padrões de tolerância dos produtos da empresa, o ambiente da oficina e a escala de produção.
MEAXPERT MXP A empresa se concentra em soluções econômicas de medição por CMM e visão computacional para fabricantes que necessitam de metrologia industrial confiável, sem especificações excessivas e desnecessárias. Oferecemos seleção personalizada de equipamentos, cálculo de redundância de tolerâncias, verificação da conformidade com as normas ISO e serviços pós-venda que abrangem todo o ciclo de vida, ajudando empresas de manufatura globais a construir sistemas de controle de qualidade de precisão que sejam estáveis, eficientes e com custos controlados.
Perguntas frequentes (otimizadas para os trechos em destaque do Google)
- Qual é o instrumento de medição industrial mais preciso?
A precisão depende da dimensão da medição e dos cenários. As CMMs do tipo ponte oferecem a maior precisão volumétrica 3D de GD&T para inspeção geométrica externa, enquanto a tomografia computadorizada (TC) industrial de nível metrológico é o dispositivo mais preciso para a detecção de estruturas internas e defeitos.
- Máquina de medição por coordenadas (CMM) x máquina de medição por visão: qual é a melhor?
As máquinas de visão se destacam na inspeção rápida e sem contato de contornos 2D de peças finas e deformadas. As CMMs são superiores na verificação de tolerâncias geométricas no espaço 3D e na detecção de superfícies curvas. Elas são complementares, e não substitutivas, sendo selecionadas de acordo com as características dimensionais da peça.
- Devo comprar uma CMM ou um scanner 3D?
Escolha uma CMM se precisar de relatórios formais de GD&T, verificação de dimensões-chave com alta precisão e suporte para auditorias de sistemas de qualidade. Escolha um scanner 3D se precisar de comparação de desvios em toda a superfície, engenharia reversa e triagem rápida de contornos em lotes.
- Que equipamentos de medição são utilizados na fabricação de automóveis?
As fábricas automotivas adotam soluções integradas: máquinas de visão para pequenas peças estampadas, CMMs de oficina para inspeção em lote de componentes essenciais, scanners 3D para detecção em tamanho real da carroceria em bruto (BIW) e CMMs de laboratório de alta precisão para a confirmação do primeiro artigo.
- Uma CMM pode substituir uma máquina de medição por visão?
Não. A sondagem por contato com CMM pode deformar peças ultrafinas e macias, enquanto os sistemas de visão realizam inspeções 2D rápidas e sem contato. Os sistemas de visão são insubstituíveis em cenários de fabricação de produtos 3C e peças finas.
- Qual é o melhor instrumento de medição para a inspeção de placas de circuito impresso?
As máquinas de medição por visão 2D/2,5D são a escolha ideal para a inspeção do espaçamento entre furos, do contorno e das ranhuras em placas de circuito impresso (PCB), oferecendo medição sem contato, alta eficiência e sem deformação da placa.
- Quanto custa um equipamento de metrologia industrial?
O custo varia de acordo com a precisão e a função: as máquinas com visão artificial pertencem à categoria de equipamentos convencionais de preço médio; as CMMs de ponte padrão apresentam configuração de nível médio a alto; as CMMs reforçadas para uso em oficinas oferecem um equilíbrio entre desempenho e custo; os scanners 3D e a tomografia computadorizada industrial são dispositivos profissionais que exigem um alto investimento.
- Quais equipamentos são necessários para o controle de qualidade em uma fábrica inteligente?
Um sistema completo de metrologia para fábricas inteligentes inclui medidores digitais portáteis, máquinas de visão automática, CMMs de oficina e dispositivos portáteis de medição 3D, permitindo a rastreabilidade total dos dados ao longo do processo e a inspeção hierárquica da qualidade.
- Os pequenos fabricantes precisam de uma CMM?
Pequenos fabricantes com rigorosos requisitos de tolerância 3D GD&T e exigências de auditoria por parte dos clientes precisam de CMMs econômicas, próprias para uso em oficinas. Fábricas especializadas em peças 2D simples podem contar com máquinas de visão para reduzir custos.
- O que é a regra da tolerância de 1/3 na metrologia?
Trata-se de um guia prático de seleção industrial (não é uma norma obrigatória da ISO 14253-1). Os fabricantes geralmente selecionam equipamentos com precisão de 1/3 a 1/5 da tolerância da peça para garantir a confiabilidade da medição, sendo adotada uma relação TUR mais rigorosa de 4:1 em cenários de calibração de alta precisão.
11. Grupo de links internos (construção de autoridade temática em SEO)
CMM → Como escolher uma máquina CMM (Guia completo de compra)
Máquina de medição por visão → CMM x Máquina de medição por visão: comparação completa
Precisão e calibração de máquinas de coordenação (CMM) → Guia de precisão e calibração de MMC (CMM) da norma ISO 10360