











Tekijä: MEAXPERT MXP Precision Metrology
Johdanto
Teollisessa mittamittauksessa ei ole kyse pelkästään pituuden, halkaisijan tai syvyyden numeeristen arvojen lukemisesta. Sen ytimessä on sen varmistaminen, että valmistetut osat täyttävät suunnittelun toleranssivaatimukset. Toleranssialueet yleisessä koneistuksessa, 3C-elektroniikassa, autojen voimansiirrossa ja ilmailu- ja avaruusteollisuuden tarkkuuskomponenteissa vaihtelevat 3–4 suuruusluokkaa, mikä edellyttää luokkakohtaisia mittauslaitteita luotettavan laadunvalvonnan varmistamiseksi.
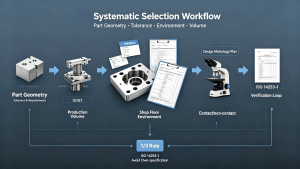
Teollisessa mittauskäytännössä valmistajat ottavat yleisesti käyttöön1/3–1/5-toleranssiperiaate käytännön laitevalintaohjeena. Erittäin tarkassa kalibroinnissa ja kriittisissä ilmailu- ja avaruusteollisuuden sovelluksissa sovelletaan laajalti tiukempaa 4:1-TUR-suhdetta (Test Uncertainty Ratio). On tärkeää huomata, että, ISO 14253-1 ei vaadi kiinteää, yleispätevää suhdetta. Hyväksyttävä mittauksen epävarmuus määräytyy sovelluksen riskinsietokyvyn, vaatimustenmukaisuuden todentamisstandardien ja työpajan todellisten mittausolosuhteiden perusteella, mikä takaa vaatimustenmukaisen ja käytännöllisen laaduntarkastuksen jäykän numeerisen vastaavuuden sijaan.
Mikään yksittäinen mittauslaite ei pysty kattamaan kaikkia teollisuuden tarkastustilanteita. Oikean laitteen valinta riippuu kolmesta keskeisestä tekijästä: osan geometrisesta monimutkaisuudesta, vaaditusta tarkkuusluokasta sekä paikan päällä vallitsevista tarkastusolosuhteista (ilmastoidussa laboratoriossa vs. tuotantotilassa, kosketuksellinen vs. kosketukseton mittaus, otantatarkastus vs. täystarkastus). Tämä kattava opas luokittelee yleisimmät teolliset mittauslaitteet, tarjoaa käytännöllisiä perusteita ostopäätösten tekemiselle ja auttaa valmistajia valitsemaan optimaaliset mittausvälineet juuri heidän tuotantotilanteisiinsa.
- Teollisuuden mittauslaitteiden vertailutaulukko (pikavalintaopas)
Tämän yhtenäisen vertailutaulukon avulla voit nopeasti löytää laitteet, jotka vastaavat osiesi ominaisuuksia, tarkkuusvaatimuksia ja toimialan käyttötilanteita. Taulukko sopii erinomaisesti hankkeiden alustavaan arviointiin ja budjetin suunnitteluun.
| Laitetyyppi | Tyypillinen tarkkuus | Parhaat käyttötapaukset | Keskeiset rajoitukset | Tärkeimmät toimialat |
| Kädessä pidettävät mittauslaitteet (työntömitta/mikrometri) | 0,01–0,02 mm | Perusmittaukset paikan päällä, yksinkertainen 1D-lineaarinen mittaus | Riippuu suuresti käyttäjästä, heikko toistettavuus, ei virallista GD&T-raporttien tukea | Yleinen koneistus, metalliosien valmistus |
| 2D-näkömittauslaite | Mikronitason 2D-tarkkuus | Ohut, hauras, helposti vääntyvä osa; piirilevyjen, meistettyjen osien ja muoviprofiilien 2D-muototarkastus | Z-akselin tarkkuus on rajallinen; syviä reikiä, onteloita ja monimutkaisia 3D-geometrisia toleransseja ei pystytä tunnistamaan | 3C-elektroniikka, tarkkuusleimaaminen, muovin ruiskuvalu |
| Koordinaattimittauskone (CMM) | Submikronitasosta mikronitasoon ulottuva 3D-tarkkuus | Monimutkaisten osien GD&T-tarkastus, täydellinen 3D-geometristen toleranssien tarkastus, ensimmäisen kappaleen tarkastus ja lopputarkastus | Korkeat investointikustannukset, hidas mittausnopeus; perinteinen laboratoriossa käytettävä koordinaattimittauskone (CMM) vaatii tarkasti säädetyn, vakiolämpötilaisen ympäristön | Autoteollisuus, ilmailu- ja avaruusteollisuus, tarkkuusmuotit, lääketieteen komponentit |
| Nivellettyvartinen koordinaattimittauskone | 0,020–0,068 mm | Erittäin suuret ja painavat työkappaleet, muottien virheenkorjaus työmaalla, kokoonpanon mittatarkastus | Yleinen tarkkuus on heikompi kuin siltatyyppisessä koordinaattimittauskoneessa, ei sovellu ultratarkkaan mittaustekniikan kalibrointiin | Suuret muotit, raskaat koneet, autojen korien kokoonpano |
| 3D-laser-/sinivaloskanneri | 0,020–0,050 mm | Koko pinnan pistepilven mittaus, ääriviivojen poikkeamien vertailu, käänteissuunnittelu | Heikko tarkkojen mittojen ja GD&T-toleranssien hallinnassa | Autoteollisuuden korirakenteet, rautatieliikenne, muottien koetuotanto |
| Teollisuuskäyttöön tarkoitettu CT-skanneri | Erittäin tarkka sisäinen ja ulkoinen integroitu tunnistus | Sisäisten vikojen havaitseminen, seinämän paksuuden analysointi, lisäainevalmistuksessa syntyvän huokoisuuden tarkastus | Erittäin korkeat kustannukset, pitkä skannausjakso, vaatii ammattitason säteilysuojausjärjestelmän | Ilmailu- ja avaruusteollisuus, uusi energia, tarkkuusvalu |
- 5 keskeistä kysymystä, joihin on vastattava ennen mittauslaitteiden valintaa
Useimmat hankintavirheet johtuvat siitä, että laitteet valitaan ensin ja käyttötilanteet määritetään vasta myöhemmin. Vastaa näihin viiteen kysymykseen, niin löydät nopeasti itsellesi parhaan mittausratkaisun.
2.1 Mitä geometrisia piirteitä sinun on tarkastettava?
- Vain yksi pituusmitta: Käsikäyttöiset työntömitat, mikrometrit
- 2D-ääriviivat, kulmat ja säteet tasaisissa osissa: Näönmittauslaite
- 3D-tilan koko, sijainti, tasaisuus, yhdensuuntaisuus ja täydelliset GD&T-määrittelyt: Silta-tyyppinen CMM
- Liian suuret, koottuina olevat työkappaleet, joita ei voida siirtää laboratorioon: Nivelletty varsi / Lasertracker
- Koko pinnan kokonaispoikkeaman vertailu ja käänteismallinnus: 3D-skanneri
- Sisäiset huokoset, halkeamat ja seinämän paksuuden tasaisuus: Teollinen CT
2.2 Minkä tarkkuusluokan toleranssi vaaditaan?
- Toleranssi > 0,1 mm: Kädessä pidettävät mittalaitteet / perustason kuvantamislaitteet (kustannustehokkaita yleiseen näytteenottoon)
- Toleranssi 0,02–0,1 mm: Erittäin tarkat kuvantamiskoneet / vakiomalliset siltatyyppiset koordinaattimittauskoneet (yleisin ratkaisu tarkkuutta vaativille mekaanisille osille)
- Toleranssi < 0,02 mm: Tarkka, lämpötilakompensoitu koordinaattimittauskone (pakollinen auto- ja ilmailuteollisuuden keskeisille komponenteille)
- Sisäisten rakenteellisten vikojen havaitseminen: Erityisesti teollisuuskäyttöön tarkoitettu CT-järjestelmä (ei vaihtoehtoisia laitteita)
2.3 Missä tarkastus suoritetaan?
- Ilmastoidut mittauslaboratoriot: Erittäin tarkka laboratoriotason koordinaattimittauskone (CMM), huippuluokan kuvantunnistuslaitteet
- Epävakaa tuotantotila: Työpajakäytössä testattu koordinaattimittauslaite (CMM), siirrettävät nivelvarret, 3D-skannerit
2.4 Mikä on tuotantomääränne ja millainen tarkastusmenetelmä teillä on käytössä?
- Pienerien tarkka alku- ja lopputarkastus: CMM-prioriteetti
- Massatuotanto, nopea eränäytteenotto: Kuvantunnistuskone / 3D-skannerin etusija
- Asennuksen vianetsintä paikan päällä: Kannettavien mittauslaitteiden etusija
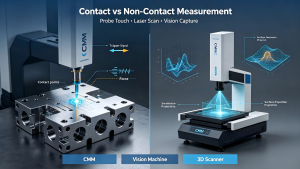
2.5 Tarvitsetko kosketusmittausta vai kosketuksetonta mittausta?
- Ohut, pehmeä, helposti taipuva osa: Kosketukseton kuvantamisjärjestelmä / 3D-skanneri
- Kovat, jäykät osat, joille asetetaan tiukat GD&T-vaatimukset: Kosketusanturilla toimiva koordinaattimittauskone
- Kädessä pidettävät tarkkuusmittarit: tuotantolaitoksen mittaustekniikan perusta
Vernier-tyyppiset työntömitat, mikrometrit, korkeusmittarit ja mittakellot ovat kaikkien tuotantopajojen tärkeimpiä mittausvälineitä, joilla suoritetaan päivittäin mittojen perusnäytteenotto ja alustava laadunvalvonta.
Maailmanlaajuinen tuotemerkkikenttä
Mitutoyo (Japani) tarjoaa markkinoiden kattavimman käsimittauslaitteiden valikoiman, jossa hyödynnetään vakiintunutta digitaalista tiedonsiirtotekniikkaa. Mahr (Saksa) tunnetaan erittäin vakaista mikrometreistä ja mittakelloista, kun taas TESA (Sveitsi) on erikoistunut laboratoriokalibrointiin tarkoitettuihin erittäin tarkkoihin vertailumittareihin. Kotimaiset kustannustehokkaat tuotemerkit tarjoavat luotettavaa suorituskykyä keski- ja alemman hintaluokan erätarkastustilanteissa.
Vahvuudet ja rajoitukset
Kädessä pidettävät mittauslaitteet mahdollistavat nopean yksipistemittauksen: digitaalisten työntömittojen erottelukyky on 0,01 mm ja mikrometrien tarkkuus 0,001 mm, mikä täyttää täysin yleisten koneistusprosessien näytteenottovaatimukset. Mittaustuloksiin vaikuttavat kuitenkin merkittävästi käyttäjän osaaminen, mittausvoiman vaihtelu ja visuaalinen parallaksi, minkä vuoksi niitä ei voida käyttää virallisten laatujärjestelmän auditointiraporttien perustana.
Alan trendi: Digitaalisten mittaritietojen yhteenliittäminen
Älykäs valmistus vauhdittaa perinteisten käsityökalujen digitalisaatiota. Bluetooth-tiedonsiirtojärjestelmät synkronoivat työmaalla kerätyt mittaustiedot automaattisesti SPC-laatuohjelmistoon, mikä eliminoi manuaalisen syöttämisen virheet. Tehdastason laatualustat yhdistävät hajallaan olevat mittalaitetiedot, mikä mahdollistaa tuotteen koko elinkaaren kattavan jäljitettävyyden, ja niistä on tullut nykyaikaisten digitaalisten työpajojen vakiovaruste.
- Kuvantunnistusmittauslaitteet (2D-videomittausjärjestelmät): 3C-elektroniikan kosketuksettoman tarkastuksen perusta
Kuvantamisperusteiset mittauslaitteet (2D/2,5D) ovat keskeisiä kosketuksettomia optisia tarkastuslaitteita, joita käytetään laajalti 3C-elektroniikka-, tarkkuusleimaus- ja muovinvalmistusteollisuudessa ohuiden ja hauraiden osien mittojen mittaamiseen.
Toimintaperiaate ja keskeiset edut
Korkean resoluution teollisuuskameroilla, telesentrisillä objektiiveilla ja tarkkuus-XY-alustoilla varustetut kuvantamislaitteet erottavat osien reunakontuurit optisen kuvantamisen ja algoritmisten laskelmien avulla tuottaakseen 2D-mitat, kulmat ja säteet. Kosketukseton mittaus estää täysin ultraohuiden kuorien, piirilevyjen ja kumiosien muodonmuutokset puristuksen seurauksena, mikä ratkaisee pienikokoisten tarkkuuskomponenttien kosketustarkastuksen suurimman ongelman.
Luontaiset rajoitukset
Tasomaisina tarkastuslaitteina kuvantamislaitteilla ei ole tarkkaa Z-akselin tunnistuskykyä, eivätkä ne pysty mittaamaan syviä reikiä, umpinaisia onteloita tai monimutkaisia 3D-geometrisia toleransseja. Lisäksi tarkastuksen vakaus on herkkä työkappaleen pinnan heijastavuudelle, mikä edellyttää ammattimaista valonlähteen säätöä eri materiaalien pintojen mukaan.
Tuote- ja tuotemerkkikatsaus
Huippuluokan optiikkabrändit, kuten Nikon ja Mitutoyo, erottuvat edukseen linssien kuvantamistarkkuudessa, kun taas Keyence keskittyy täysin automaattiseen yhden napsautuksen tarkastukseen, joka madaltaa käyttökynnystä. Hexagon Manufacturing Intelligence tarjoaa laajan valikoiman konenäkömittausjärjestelmiä, mukaan lukien optiset ja monisensoriset alustat erilaisiin teollisiin käyttötilanteisiin. Kustannustehokkaat kotimaiset konenäkölaitteet ovat saavuttaneet vakaan tarkkuustason, joka sopii keskitarkkuista erätuotannon tarkastusta varten.
MXP Empowerment: MXP-kuvamittausjärjestelmät on kehitetty tarkkoihin 2D- ja 2,5D-tarkastussovelluksiin, kuten elektroniikkaan, koneistukseen ja muottikomponentteihin, ja niissä yhdistyvät vakaa toistettavuus ja edulliset kokonaiskustannukset pienille ja keskisuurille valmistusyrityksille.
- Koordinaattimittauskoneet (CMM): Paras mahdollinen ratkaisu tarkkaan 3D-tarkastukseen
Teollisuuden korkean tarkkuuden mittaustekniikan ydinlaitteina koordinaattimittauskoneet (CMM) tarjoavat kattavan 3D-geometrisen toleranssin mittauksen yhdestä lähteestä, joka kattaa koon, sijainnin, tasaisuuden, profiilin ja muut GD&T-indikaattorit. Ne ovat korvaamaton vakiolaitteisto tarkkuusvalmistuksen lopputarkastuksessa.
5.1 Silta-tyyppinen CMM vs. tuotantokäyttöön sovitettu CMM
Laboratoriotason siltatyyppinen koordinaattimittauskone
Käytetään vakiolämpötilaisissa mittaustiloissa, submikronitason erittäin korkealla tarkkuudella; soveltuu ilmailu- ja avaruusteollisuuteen, lääketieteellisiin komponentteihin sekä huippuluokan autoteollisuuden ydinkomponenttien kalibrointiin ja vaatimustenmukaisuuden todentamiseen; noudattaa tiukasti ISO 10360 tarkkuusvaatimukset.
Työpajassa testattu koordinaattimittauskone (CMM)
Laite on optimoitu kattavalla lämpötilakompensaatiolla, tärinänvaimennusrakenteella ja ympäristöhäiriöiden kestävyydellä, ja se sietää ±3 ℃:n lämpötilan vaihteluita tuotantotiloissa sekä lieviä maaperän tärinöitä. Laite ei vaadi liian tiukkoja laboratorio-olosuhteita, vaan on tarkoitettu autonosien ja yleisten tarkkuuskomponenttien ensimmäisen kappaleen tarkastukseen ja erän laadunvalvontaan tuotantopaikalla.
MXP Empowerment: Valmistajille, jotka etsivät työpajaympäristöön sopivia koordinaattimittausratkaisuja, MXP HELIUM -sarjan keraamiset palkkityyppiset koordinaattimittaimet Käytetään erittäin pienen lämpölaajenemisen omaavaa keraamista rakennetta, joka takaa vakaat ja toistettavat mittaustulokset vaihtelevissakin tuotantotiloissa ja ratkaisee perinteisten koordinaattimittauskoneiden ongelman, joka liittyy niiden suureen ympäristöriippuvuuteen.
5.2 CMM:n tarkkuusstandardi ja arviointilogiikka
CMM:n tarkkuuden muodollinen arviointi noudattaa täysin ISO 10360 kansainväliset standardit, mukaan lukien mittausvirhe, pituuden mittausvirhe ja toistettavuuden tarkastus. Laadukkaissa teollisissa koordinaattimittauskoneissa painopiste on pikemminkin pitkän aikavälin vakaudessa kuin yksittäisten mittaustulosten erittäin suuressa tarkkuudessa. Keraamisen palkin rakennesuunnittelu vähentää tehokkaasti lämpömuodonmuutosvirhettä, joka on keskeinen tekijä, joka vaikuttaa mittausten pitkän aikavälin vakauteen tuotantotiloissa.
5.3 CMM-hankinnan kokoonpanon tarkistuslista
- Varmista työkappaleen enimmäiskoko → sovita se CMM:n liikealueeseen (jätä 10–20% liikkumavaraa)
- Tarkista osan toleranssitaso → varmista laitteen MPE-tarkkuuden redundanssi 1/3–1/5-käytännön säännön mukaisesti
- Tarkista käyttöympäristö paikan päällä → valitse laboratoriolaatuinen tai työpajakäyttöön soveltuva malli
- Vastaa tarkastusvaatimuksiin → määritä kiinteän anturin tai skannausanturijärjestelmän asetukset
- Varmista ohjelmiston toiminta → tukee täysimääräistä GD&T-arviointia ja vakiomuotoisten raporttien vientiä
5.4 Milloin CMM:ää EI kannata ostaa (EEAT:n ammattilaisten neuvoja)
CMM on erittäin tarkka, mutta ei monikäyttöinen. Vältä CMM:n hankkimista seuraavissa tilanteissa, jotta vältät liian suuret investoinnit ja resurssien tuhlauksen:
- Tarkastusvaatimukset rajoittuvat yksinkertaisiin 2D-tason ääriviivoihin (kuvantunnistuskone on tehokkaampi ja kustannustehokkaampi)
- 100%-linjatarkastus erittäin suurten tuotantomäärien tuotantoon (koordinaattimittaimen tarkastusnopeus ei riitä vastaamaan kysyntään)
- Työkappaleet ovat erittäin pehmeitä ja naarmuuntuvat helposti (kosketustunnistin aiheuttaa muodonmuutoksia, joten kosketuksettomia laitteita suositellaan)
- Paikan päällä ei ole vakiolämpötilaolosuhteita eikä perustason tärinänvaimennustoimenpiteitä (perinteisen koordinaattimittauskoneen tarkkuuden vakaus heikkenee)
5.5 CMM-tuotemerkkien maailmanlaajuinen kehitys ja kotimainen teknologinen kehitys
ZEISS ja Hexagon ovat jo pitkään olleet johtavia toimijoita korkean tarkkuuden koordinaattimittausalustojen alalla. ZEISS CONTURA -sarja on yksi laajasti käytetyistä yleiskäyttöisistä siltatyyppisistä koordinaattimittausalustoista yleisiin tarkkuustuotantotarpeisiin, kun taas ZEISS PRISMO -sarja edustaa erittäin korkean tarkkuuden mittausstandardeja autoteollisuuden voimansiirto-osille. Hexagon Leitzin PMM-sarjaa käytetään laajalti kansallisissa metrologialaitoksissa ja erittäin tarkkojen komponenttien tarkastuksessa. Myös Wenzel ja Mitutoyo tarjoavat kattavia ja luotettavia CMM-tuotelinjoja globaaleille teollisuusmarkkinoille.
Kotimainen CMM-tekniikka on saavuttanut merkittäviä läpimurtoja. Kustannustehokkaat kotimaiset mallit täyttävät keski- ja huippuluokan tarkkuusvalmistuksen vaatimukset ja tarjoavat vakaita ja luotettavia työpajatasoisia mittausratkaisuja pienille ja keskisuurille valmistajille ympäri maailmaa, tarjoten näin luotettavia vaihtoehtoja tuontilaitteille.
- Kannettavat mittauslaitteet: Nivelvarret ja laserjäljittimet suurten kohteiden tarkastukseen paikan päällä
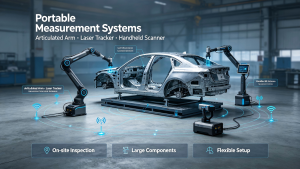
Kiinteiden siltatyyppisten CMM-mittauslaitteiden käyttöä rajoittavat niiden liikealue ja käyttöolosuhteet, minkä vuoksi ne eivät sovellu paikan päällä tapahtuviin ylimitoitettujen työkappaleiden tarkastuksiin. Kannettavat 3D-mittauslaitteet täyttävät aukon tarkkuutta vaativan laboratoriomittauksen ja paikan päällä suoritettavan laajamittaisen kokoonpanon tarkastuksen välillä.
6.1 Nivelvarsiset koordinaattimittauskoneet
Ihmisen käsivarren liikkeitä jäljittelevät, hiilikuituiset moniniveliset käsivarret, joissa on erittäin tarkat kulma-anturit, mahdollistavat joustavan mittauksen paikan päällä. Tarkkuusalueen ollessa 0,015–0,068 mm laite soveltuu suurten muottien virheenkorjaukseen, autokorien muodonmuutosten havaitsemiseen ja raskaiden valukappaleiden näytteenottoon. Tunnettuja tuotemerkkejä ovat muun muassa FARO, Hexagon ROMER ja Palmary.
6.2 Laserjäljittimet
Laserseurantalaitteet mahdollistavat erittäin pitkän kantaman 3D-koordinaattimittauksen jopa 100 metrin etäisyydelle, mikä sopii erityisen hyvin lentokoneiden rungon kokoonpanoon, tuuliturbiinien siipien kalibrointiin sekä suurten laivakomponenttien mittojen tarkistamiseen. Tärkeimpiä toimittajia ovat Leica Geosystems, FARO ja API.
Skenaarioiden jakautumislogiikka: Laboratoriossa käytettävä siltatyyppinen koordinaattimittauskone (CMM) erittäin tarkkaan tarkastukseen, nivellettyjä varsiin perustuvat mittauslaitteet työpajassa suoritettaviin keskitarkkoihin suurten osien mittauksiin sekä laserjäljittimet erittäin suurten kokoonpanojen tarkkuuden valvontaan, jotka yhdessä muodostavat kattavan 3D-mittausjärjestelmän.
- 3D-laserskannerit: koko pinnan pistepilvitarkastus ja käänteissuunnittelu
Toisin kuin pistekohtaisessa CMM-mittauksessa, 3D-skannerit keräävät välittömästi miljoonia pintapistepilvidataa laser- tai sinisen valon strukturoidun skannauksen avulla, mikä mahdollistaa koko pinnan nopean kartoituksen.
ZEISS GOM ATOS -sinivaloskannerit ovat vakiintunut ratkaisu autoteollisuuden BIW-rakenteiden täysikokoisten poikkeamien havaitsemiseen, kun taas Creaform HandySCAN on johtava kannettavien teollisuusskannerien valmistaja. Nousevat kotimaiset tuotemerkit tarjoavat kustannustehokkaita skannausratkaisuja muottien tarkastukseen ja käänteissuunnitteluun. Tyypillisellä 0,02–0,05 mm:n tarkkuudella skannerit ovat erinomaisia tarkastusten tehokkuuden kannalta, mutta ne eivät voi korvata koordinaattimittausta (CMM) tarkassa GD&T-toleranssien tarkastuksessa. Alan optimaalinen yhdistelmäratkaisu on 3D-skannerilla suoritettu kattava tarkastus + CMM:llä suoritettu avainmittojen tarkkuuden vahvistus.
- Teolliset CT-skannerit: sisärakenteen ja piilevien vikojen havaitseminen
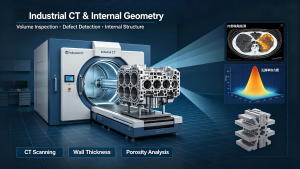
Pelkät pinnanmittauslaitteet eivät pysty havaitsemaan työkappaleen sisäisiä vikoja. Teolliset röntgen-CT-skannerit mahdollistavat integroidun sisä- ja ulkopinnan 3D-rekonstruktion, jonka avulla voidaan havaita valukappaleiden, ruiskupuristettujen osien ja 3D-tulostettujen komponenttien sisäisiä huokosia, halkeamia ja epätasaisia seinämänpaksuuksia.
ZEISS METROTOM- ja Wenzel-röntgenmittausjärjestelmät hallitsevat huippuluokan metrologiatason CT-sovelluksia, kun taas Nikonin CT-järjestelmiä käytetään laajalti puolijohteiden pakkausten tarkastuksessa. Korkeiden kustannusten ja pitkien skannausjaksojen vuoksi teollinen CT on tällä hetkellä ammattikäyttöön tarkoitettu laite, jolla ratkaistaan huipputason tarkkuusvalmistuksen laaturiskejä, ja sen käyttö on tulevaisuudessa vähitellen yleistymässä.
- Pintarakenteen mittauslaitteet: Mikrotason laadunvalvonta
Mitojen hyväksyntä ei ole sama asia kuin kokoonpanon toimintakelpoisuuden hyväksyntä. Pinnan karheus, pyöreys ja sylinterimäisyys vaikuttavat suoraan osan kulutuskestävyyteen, tiiviyteen ja käyttöikään. Mitutoyon ja Mahrin kannettavat karheusmittarit sekä Tokyo Seimitsun integroidut pinnanmuodon karheusmittausjärjestelmät ovat välttämättömiä apulaitteita tarkkuusakselien ja laakereiden laadunvalvonnassa.
- Keskeiset valintaperusteet: tarkkuuden, tehokkuuden ja kokonaiskustannusten tasapaino
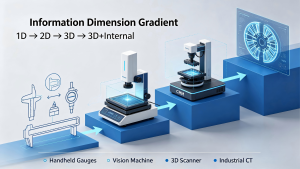
10.1 Tietodimensioiden gradientti
1D-lineaariset tiedot (kädessä pidettävät mittalaitteet) → 2D-tasomainen ääriviiva (kuvantamislaitteet) → täydellinen 3D-GD&T-geometria (koordinaattimittauskoneet/kannettavat mittausvarret) → sisäiset ja ulkoiset integroidut vikahavainnot (teollinen CT). Mittaustiedot ovat sitä kattavampia, mitä tiukempaa on laadunvalvonta, mihin liittyy vastaava laiteinvestointi.
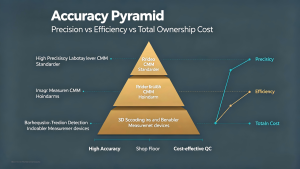
10.2 Tarkkuuspyramidin jakauma
CMM-laitteet sijoittuvat tarkkuuspyramidin huipulle submikronitason vakaudellaan, mikä edellyttää tiukkaa ympäristönhallintaa; kannettavat laitteet uhraavat osittain tarkkuutta joustavan käytön hyväksi; 3D-skannerit tarjoavat tasapainon tehokkuuden ja keskitason tarkkuuden välillä; kädessä pidettävät mittauslaitteet on tarkoitettu perustason näytteenottoon. Jokainen tarkkuuden parannus lisää laite- ja ylläpitokustannuksia eksponentiaalisesti.
10.3 Tehokkuuden kompromissisääntö
Mikään yksittäinen laite ei pysty maksimoimaan tarkkuutta, nopeutta ja kustannustehokkuutta samanaikaisesti. Nykyaikaisissa älytehtaissa käytetään yleisesti useiden laitteiden yhdistelmään perustuvia tarkastusmenetelmiä, jotka on sovitettu eri tuotantovaiheisiin ja joiden avulla toteutetaan monitasoinen ja tehokas laadunvalvonta.
- Päätelmä
Teollisuuden mittauslaitteiden valinta on tieteellinen, tekninen ja taloudellinen päätös, ei sokeaa pyrkimystä yhä suurempaan tarkkuuteen tai yhä monipuolisempiin toimintoihin. Optimaalinen ratkaisu on sovittaa laitteiden tarkkuus, tarkastusten tehokkuus ja kokonaiskustannukset yrityksen tuotetoleranssistandardien, tuotantotilojen olosuhteiden ja tuotantomittakaavan mukaisiksi.
MEAXPERT MXP keskittyy kustannustehokkaisiin CMM- ja kuvantamisperusteisiin mittausratkaisuihin valmistajille, jotka tarvitsevat luotettavaa teollista mittaustekniikkaa ilman tarpeetonta ylimitoitusta. Tarjoamme räätälöityä laitevalintaa, toleranssien redundanssilaskelmia, ISO-standardien noudattamisen tarkastusta sekä kattavia elinkaaren aikaisia huoltopalveluja, joiden avulla autamme globaaleja valmistusyrityksiä rakentamaan vakaita, tehokkaita ja kustannustehokkaita tarkkuuslaadunvalvontajärjestelmiä.
Usein kysytyt kysymykset (optimoitu Googlen esillä oleville katkelmille)
- Mikä on tarkin teollisuuden mittauslaite?
Tarkkuus riippuu mitattavasta ulottuvuudesta ja käyttötilanteista. Siltatyyppiset koordinaattimittauskoneet (CMM) tarjoavat parhaan tilavuudellisen 3D-GD&T-tarkkuuden ulkoisen geometrian tarkastuksessa, kun taas metrologialuokan teollinen tietokonetomografia (CT) on tarkin laite sisäisten rakenteiden ja vikojen havaitsemiseen.
- CMM vai kuvantunnistukseen perustuva mittauslaite: kumpi on parempi?
Vision-laitteet soveltuvat erinomaisesti ohuiden, epämuodostuneiden osien nopeaan, kosketuksettomaan 2D-muototarkastukseen. Koordinaattimittauskoneet (CMM) ovat parempia 3D-tilan geometristen toleranssien ja kaarevien pintojen tunnistamisessa. Ne täydentävät toisiaan eivätkä korvaa toisiaan, ja ne valitaan osan mittaominaisuuksien mukaan.
- Pitäisikö minun ostaa koordinaattimittauskone vai 3D-skanneri?
Valitse CMM, jos tarvitset virallisia GD&T-raportteja, erittäin tarkkaa avainmittojen tarkistusta ja tukea laatujärjestelmän auditointiin. Valitse 3D-skanneri, jos tarvitset koko pinnan poikkeamien vertailua, käänteissuunnittelua ja erän ääriviivojen nopeaa seulontaa.
- Mitä mittauslaitteita käytetään autoteollisuudessa?
Autotehtaat ottavat käyttöön toisiinsa sovitettuja ratkaisuja: kuvantamislaitteet pienille leimausosille, tuotantotilojen koordinaattimittauskoneet keskeisten komponenttien erätarkastukseen, 3D-skannerit korin (BIW) täysikokoisen tarkastuksen suorittamiseen sekä erittäin tarkat laboratoriokäyttöön tarkoitetut koordinaattimittauskoneet ensimmäisen kappaleen hyväksyntää varten.
- Voiko koordinaattimittauskone korvata kuvantamisperusteisen mittauslaitteen?
Ei. CMM-kosketustutkimus voi aiheuttaa muodonmuutoksia erittäin ohuissa ja pehmeissä osissa, kun taas kuvantunnistuslaitteet mahdollistavat kosketuksettoman ja nopean 2D-tarkastuksen. Kuvantunnistuslaitteet ovat korvaamattomia 3C-tuotteiden ja ohuiden osien valmistustilanteissa.
- Mikä on paras mittauslaite piirilevyjen tarkastukseen?
2D/2,5D-kuvantunnistusmittauslaitteet ovat optimaalinen valinta piirilevyjen reikävälin, ääriviivojen ja urien tarkastukseen, sillä ne toimivat kosketuksetta, ovat erittäin tehokkaita eivätkä aiheuta piirilevyjen muodonmuutoksia.
- Kuinka paljon teollisuuden mittauslaitteet maksavat?
Hinta vaihtelee tarkkuuden ja toimintojen mukaan: kamerapohjaiset mittauslaitteet kuuluvat keskihintaisiin yleiskäyttöisiin laitteisiin; vakiomalliset siltatyyppiset koordinaattimittauskoneet ovat keski- tai huippuluokan laitteita; työpajakäyttöön sovitetut koordinaattimittauskoneet tarjoavat tasapainoisen suhteen suorituskyvyn ja hinnan välillä; 3D-skannerit ja teolliset CT-laitteet ovat suuria investointeja vaativia ammattikäyttöön tarkoitettuja laitteita.
- Mitä laitteita tarvitaan älytehtaan laadunvalvontaan?
Täydellinen älytehtaan mittausjärjestelmä sisältää digitaaliset käsimittauslaitteet, automaattiset kuvantunnistuslaitteet, tuotantotilojen koordinaattimittauskoneet (CMM) sekä kannettavat 3D-mittauslaitteet, joiden avulla varmistetaan prosessin koko ketjun tietojen jäljitettävyys ja hierarkkinen laadunvalvonta.
- Tarvitsevatko pienet valmistajat koordinaattimittausta?
Pienet valmistajat, joilla on tiukat 3D-GD&T-toleranssivaatimukset ja asiakkaiden auditointivaatimukset, tarvitsevat kustannustehokkaita tuotantotason koordinaattimittauskoneita (CMM). Yksinkertaisiin 2D-osiin keskittyvät tehtaat voivat säästää kustannuksissa käyttämällä kuvantunnistuslaitteita.
- Mikä on 1/3:n toleranssisääntö mittaustekniikassa?
Kyseessä on käytännönläheinen teollisuuden valintaohje (ei pakollinen ISO 14253-1 -standardi). Valmistajat valitsevat yleensä laitteita, joiden tarkkuus on 1/3–1/5 osan toleranssista mittauksen luotettavuuden varmistamiseksi, ja tarkkuutta vaativissa kalibrointitilanteissa sovelletaan tiukempaa 4:1 TUR -suhdetta.
11. Sisäisten linkkien ryhmittely (SEO-aiheiden auktoriteetin vahvistaminen)
CMM → Miten valita CMM-laite (kattava ostajan opas)
Vision mittauskone → CMM vs. kuvantunnistukseen perustuva mittauslaite: kattava vertailu
CMM:n tarkkuus ja kalibrointi → ISO 10360 -standardi: koordinaattimittauksen tarkkuus- ja kalibrointiohje