











Autor: MEAXPERT MXP Precision Metrology
Introducción
La medición dimensional industrial no consiste simplemente en leer valores numéricos de longitud, diámetro o profundidad. En esencia, sirve para verificar si las piezas fabricadas cumplen con los requisitos de tolerancia de ingeniería. Las bandas de tolerancia en los sectores del mecanizado general, la electrónica 3C, los sistemas de propulsión de automoción y los componentes de precisión aeroespaciales varían entre 3 y 4 órdenes de magnitud, lo que requiere equipos de medición adaptados a cada nivel para garantizar un control de calidad fiable.
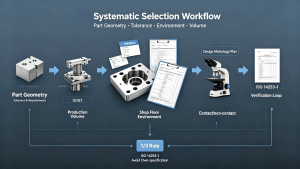
En la práctica de la metrología industrial, los fabricantes suelen adoptar elPrincipio de tolerancia de 1/3 a 1/5 como guía práctica para la selección de equipos. Para la calibración de alta precisión y las aplicaciones aeroespaciales críticas, se aplica ampliamente el TUR (índice de incertidumbre de prueba) más estricto de 4:1. Es importante destacar que, ISO 14253-1 no impone una relación fija y universal. La incertidumbre de medición aceptable viene determinada por la tolerancia al riesgo de la aplicación, las normas de verificación de la conformidad y las condiciones reales de medición en el taller, lo que garantiza una inspección de calidad conforme a la normativa y práctica, en lugar de una correspondencia numérica rígida.
No existe ningún dispositivo de medición que pueda abarcar todos los escenarios de inspección industrial. La selección correcta del instrumento depende de tres aspectos fundamentales: la complejidad geométrica de la pieza, el grado de precisión requerido y el entorno de inspección in situ (laboratorio climatizado frente a taller de producción, pruebas con contacto frente a pruebas sin contacto, muestreo frente a inspección completa). Esta guía exhaustiva clasifica los equipos de metrología industrial más habituales, ofrece criterios prácticos para la toma de decisiones de compra y ayuda a los fabricantes a seleccionar las herramientas de medición óptimas para sus situaciones de producción específicas.
- Tabla comparativa de instrumentos de medición industriales (guía de selección rápida)
Utiliza esta tabla comparativa unificada para encontrar rápidamente el equipo que mejor se adapte a las características de tus piezas, tus requisitos de precisión y tus situaciones industriales; es ideal para la evaluación preliminar de proyectos y la planificación presupuestaria.
| Tipo de equipo | Precisión típica | Mejores casos de uso | Limitaciones fundamentales | Principales sectores |
| Instrumentos de medición portátiles (calibres/micrómetros) | 0,01–0,02 mm | Muestreo dimensional básico in situ, medición lineal simple en 1D | Depende en gran medida del operario, baja repetibilidad, no admite informes formales de GD&T. | Mecanizado general, fabricación de herrajes |
| Máquina de medición por visión 2D | Precisión bidimensional a nivel de micras | Piezas delgadas, frágiles y que se deforman con facilidad; inspección del contorno 2D de placas de circuito impreso, piezas estampadas y perfiles de plástico | Precisión limitada en el eje Z; incapacidad para detectar agujeros profundos, cavidades y tolerancias geométricas 3D complejas | Electrónica 3C, estampación de precisión, moldeo de plástico |
| Máquina de medición por coordenadas (MMC) | Precisión 3D desde el nivel submicrónico hasta el micrónico | Inspección de GD&T de piezas complejas, verificación completa de tolerancias geométricas en 3D, inspección del primer artículo y de la producción final | Alto coste de inversión, baja velocidad de inspección; las MMC de laboratorio tradicionales requieren un entorno con temperatura constante y estricta. | Sector de la automoción, aeroespacial, moldes de precisión, componentes médicos |
| Máquina de medición por coordenadas (CMM) con brazo articulado | 0,020–0,068 mm | Piezas de gran tamaño y de gran peso, puesta a punto de moldes in situ, verificación dimensional de ensamblajes | Precisión general inferior a la de las MMC de puente; no es adecuada para la calibración metrológica de ultraprecisión. | Moldes de gran tamaño, maquinaria pesada, montaje de carrocerías de automóviles |
| Escáner láser 3D/de luz azul | 0,020–0,050 mm | Captura de nubes de puntos de superficie completa, comparación de desviaciones de contorno, ingeniería inversa | Deficiencias en el control preciso de las tolerancias dimensionales y de GD&T | Carrocerías en bruto para el sector de la automoción, transporte ferroviario, producción de prueba de moldes |
| Escáner industrial de tomografía computarizada | Detección integrada interna y externa de alta precisión | Detección de defectos internos, análisis del espesor de las paredes, inspección de la porosidad en la fabricación aditiva | Coste extremadamente elevado, ciclo de escaneo prolongado; requiere una configuración profesional de protección contra la radiación | Aeroespacial, nuevas energías, fundición de precisión |
- 5 preguntas fundamentales que hay que plantearse antes de elegir un equipo de medición
La mayoría de los errores a la hora de comprar se deben a que primero se elige el equipo y después se buscan los escenarios adecuados. Responde a estas 5 preguntas para dar con la solución de metrología óptima rápidamente.
2.1 ¿Qué características geométricas hay que inspeccionar?
- Solo una dimensión lineal: Calibres de mano, micrómetros
- Contorno 2D, ángulo y radio de piezas planas: Máquina de medición por visión
- Dimensiones, posición, planitud, paralelismo y GD&T completo en el espacio 3D: CMM de puente
- Piezas ensambladas de gran tamaño que no pueden trasladarse al laboratorio: Brazo articulado / Siguiente láser
- Comparación de la desviación global en toda la superficie y modelización inversa: Escáner 3D
- Poros internos, grietas y uniformidad del espesor de las paredes: Tomografía computarizada industrial
2.2 ¿Qué grado de precisión requiere su tolerancia?
- Tolerancia > 0,1 mm: Medidores portátiles / máquinas de inspección visual básicas (económicas para el muestreo general)
- Tolerancia: 0,02–0,1 mm: Máquinas de visión de alta precisión / MMC de puente estándar (las más habituales para piezas mecánicas de precisión)
- Tolerancia < 0,02 mm: Máquina de medición por coordenadas (CMM) de alta precisión con compensación de temperatura (obligatoria para componentes clave de los sectores de la automoción y la aeronáutica)
- Detección de defectos estructurales internos: Sistema de tomografía computarizada industrial específico (sin equipos alternativos)
2.3 ¿Dónde tendrá lugar la inspección?
- Laboratorio de metrología con climatización controlada: Máquinas de medición por coordenadas (CMM) de alta precisión para laboratorio, máquinas de visión de gama alta
- Taller de producción inestable: Máquinas de medición por coordenadas (CMM) preparadas para uso en taller, brazos articulados portátiles, escáneres 3D
2.4 ¿Cuál es su volumen de producción y su método de inspección?
- Inspección inicial y final de alta precisión en lotes pequeños: Prioridad de la MMC
- Producción en serie, muestreo rápido por lotes: Máquina de visión / Prioridad del escáner 3D
- Depuración del montaje in situ: Prioridad de los equipos de medición portátiles
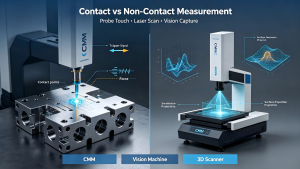
2.5 ¿Necesitas una medición con contacto o sin contacto?
- Piezas finas, blandas y que se deforman con facilidad: Visión sin contacto / Escáner 3D
- Piezas rígidas que requieren un cumplimiento estricto de las especificaciones de GD&T: Máquina de medición por coordenadas (CMM) con sonda de contacto
- Medidores de precisión portátiles: la base de la metrología en planta
Los calibres de vernier, los micrómetros, los medidores de altura y los comparadores de cuadrante son las herramientas de metrología más básicas para todos los talleres de fabricación, ya que permiten realizar diariamente controles dimensionales básicos y una evaluación preliminar de la calidad.
Panorama global de las marcas
Mitutoyo (Japón) ofrece la gama más completa de medidores portátiles con una tecnología consolidada de transmisión digital de datos. Mahr (Alemania) es conocida por sus micrómetros y comparadores de alta estabilidad, mientras que TESA (Suiza) se especializa en medidores de referencia de ultraprecisión para la calibración en laboratorio. Las marcas nacionales, con una buena relación calidad-precio, ofrecen un rendimiento fiable para situaciones de inspección por lotes de gama media-baja.
Puntos fuertes y limitaciones
Los medidores portátiles permiten realizar mediciones rápidas en un solo punto: los calibres digitales alcanzan una resolución de 0,01 mm y los micrómetros, una precisión de 0,001 mm, lo que satisface plenamente las necesidades de muestreo en los procesos generales de mecanizado. Sin embargo, los resultados de las mediciones se ven muy afectados por la destreza del operario, la desviación de la fuerza de medición y el paralaje visual, lo que hace que no sean válidos para los informes formales de auditoría del sistema de calidad.
Tendencia del sector: interconexión digitalizada de datos de medidores
La fabricación inteligente impulsa la digitalización de las herramientas manuales tradicionales. Los sistemas de transmisión de datos por Bluetooth sincronizan automáticamente los datos de medición in situ con el software de calidad SPC, lo que elimina los errores de introducción manual. Las plataformas de calidad a nivel de fábrica integran los datos dispersos de los medidores para lograr la trazabilidad durante todo el ciclo de vida, convirtiéndose en una configuración estándar para los talleres digitales modernos.
- Máquinas de medición por visión (sistemas de medición por vídeo 2D): el pilar de la inspección sin contacto en el sector de la electrónica 3C
Las máquinas de medición por visión (2D/2,5D) son equipos de inspección óptica sin contacto fundamentales, ampliamente utilizados en los sectores de la electrónica 3C, el estampado de precisión y el moldeo de plásticos para la detección dimensional de piezas delgadas y frágiles.
Principio de funcionamiento y ventajas principales
Equipadas con cámaras industriales de alta resolución, lentes telecéntricas y plataformas XY de precisión, las máquinas de visión extraen los contornos de los bordes de las piezas mediante imágenes ópticas y cálculos algorítmicos para obtener dimensiones 2D, ángulos y radios. La medición sin contacto evita por completo la deformación por extrusión de carcasas ultrafinas, placas de circuito impreso y piezas de caucho, lo que resuelve el principal problema de la inspección por contacto en el caso de los componentes de precisión en miniatura.
Limitaciones inherentes
Al tratarse de equipos de inspección plana, las máquinas de visión carecen de capacidad de detección de alta precisión en el eje Z y no pueden medir orificios profundos, cavidades ciegas ni tolerancias geométricas tridimensionales complejas. Por otra parte, la estabilidad de la inspección depende en gran medida de la reflectividad de la superficie de la pieza, lo que requiere un ajuste profesional de la fuente de luz para las diferentes superficies de los materiales.
Descripción general del producto y la marca
Las marcas ópticas de alta gama, como Nikon y Mitutoyo, destacan por la precisión de imagen de sus lentes, mientras que Keyence se centra en la inspección totalmente automática con un solo clic para reducir las barreras de uso. Hexagon Manufacturing Intelligence ofrece una amplia gama de sistemas de medición por visión, que incluyen plataformas ópticas y multisensor para diversos escenarios industriales. Los dispositivos de visión nacionales, de buena relación calidad-precio, han alcanzado un rendimiento de precisión estable, adecuado para la inspección de la producción en serie de precisión media.
MXP Empowerment: Sistemas de medición por visión MXP Se han desarrollado para aplicaciones de inspección de precisión en 2D y 2,5D, entre las que se incluyen la electrónica, el mecanizado y los componentes de moldes, y combinan una repetibilidad estable con un coste total de propiedad asequible para las pequeñas y medianas empresas manufactureras.
- Máquinas de medición por coordenadas (CMM): la solución definitiva para la inspección de precisión en 3D
Como equipos fundamentales de la metrología industrial de alta precisión, las máquinas de medición por coordenadas (CMM) ofrecen una detección completa y centralizada de las tolerancias geométricas en 3D, que abarca dimensiones, posición, planitud, perfil y otros indicadores de GD&T. Se trata de equipos estándar insustituibles para la inspección final en la fabricación de precisión.
5.1 MMC de puente frente a MMC reforzada para taller
Máquina de medición por coordenadas (CMM) de puente para uso en laboratorio
Se utiliza en salas de metrología a temperatura constante, con una precisión ultraalta submicrométrica, y es adecuado para la calibración y la verificación de la conformidad de componentes aeroespaciales, piezas médicas y componentes clave de la automoción de alta gama, cumpliendo estrictamente con ISO 10360 normas de precisión.
CMM reforzada para taller
Optimizado con compensación de temperatura de rango completo, estructura antivibratoria y resistencia a las interferencias ambientales, soporta fluctuaciones de temperatura en el taller de ±3 ℃ y vibraciones leves del suelo. Prescinde de los requisitos excesivamente estrictos del entorno de laboratorio y está diseñado para la inspección de primeros artículos in situ y el control de calidad por lotes de piezas de automoción y componentes de precisión en general.
MXP Empowerment: Para los fabricantes que buscan soluciones de medición por coordenadas compatibles con el entorno de taller, Máquinas de medición por coordenadas (CMM) de viga cerámica de la serie MXP HELIUM Adopta un diseño de estructura cerámica con expansión térmica ultrabaja, lo que permite mantener una repetibilidad de medición estable en entornos de taller con condiciones variables y resuelve el problema de la elevada dependencia ambiental de las máquinas de medición por coordenadas (CMM) tradicionales.
5.2 Norma de precisión de las máquinas de medición por coordenadas (CMM) y lógica de evaluación
La evaluación formal de la precisión del CMM se ajusta plenamente a lo siguiente: ISO 10360 normas internacionales, entre las que se incluyen el error de sonda, el error de medición de longitud y la verificación de la repetibilidad. Las MMC industriales de alta calidad se centran en la estabilidad a largo plazo más que en una precisión ultraalta de datos individuales. El diseño estructural de la viga cerámica reduce de forma eficaz el error de deformación térmica, que es el factor clave que afecta a la estabilidad a largo plazo de las mediciones en el taller.
5.3 Lista de comprobación para la configuración de la compra de una máquina de medición por coordenadas (CMM)
- Confirmar las dimensiones máximas de la pieza → comprobar que se ajustan al rango de recorrido de la MMC (dejar un margen de 10–20%)
- Verificar el nivel de tolerancia de la pieza → confirmar la redundancia de la precisión del MPE del equipo según la regla práctica de 1/3–1/5
- Evaluar el entorno in situ → seleccionar un modelo de laboratorio o uno reforzado para taller
- Adaptarse a los requisitos de inspección → configurar un sistema de sonda fija o de sonda de barrido
- Confirmar el funcionamiento del software → es compatible con la evaluación completa de GD&T y la exportación de informes estándar
5.4 Cuándo NO comprar una máquina de medición por coordenadas (consejos profesionales de EEAT)
Las máquinas de medición por coordenadas (CMM) son de alta precisión, pero no son universales. Evita adquirir una CMM en los siguientes casos para evitar una inversión excesiva y el desperdicio de recursos:
- Los requisitos de inspección se limitan a contornos planos sencillos en 2D (el sistema de visión artificial resulta más eficiente y rentable).
- Inspección completa en línea 100% para la producción de volumen ultraalto (la velocidad de inspección de las máquinas de medición por coordenadas no puede satisfacer la demanda)
- Las piezas son extremadamente blandas y se rayan con facilidad (una sonda de contacto provocaría su deformación, por lo que es preferible utilizar equipos sin contacto).
- No existen condiciones de temperatura constante ni medidas básicas antivibratorias en las instalaciones (las MMC tradicionales perderán estabilidad en la precisión)
5.5 Tendencias mundiales de las marcas de máquinas de medición por coordenadas (CMM) y avances tecnológicos nacionales
ZEISS y Hexagon son líderes consolidados en el sector de las máquinas de medición por coordenadas (CMM) de alta precisión. La serie ZEISS CONTURA es una de las plataformas universales de CMM de puente más utilizadas para aplicaciones generales de fabricación de precisión, mientras que la serie ZEISS PRISMO representa los estándares de medición de ultraprecisión para componentes del tren de potencia de la industria automovilística. La serie PMM de Hexagon Leitz se utiliza ampliamente en instituciones nacionales de metrología y en la verificación de componentes de ultraprecisión. Wenzel y Mitutoyo también ofrecen gamas completas y fiables de máquinas de medición por coordenadas (CMM) para los mercados industriales mundiales.
La tecnología nacional de máquinas de medición por coordenadas (CMM) ha logrado avances notables. Además de satisfacer las exigencias de fabricación de precisión de gama media y alta, los modelos nacionales, con una buena relación calidad-precio, ofrecen soluciones de medición estables y fiables a nivel de taller para las pequeñas y medianas empresas manufactureras de todo el mundo, lo que supone una alternativa fiable a los equipos importados.
- Dispositivos de medición portátiles: brazos articulados y rastreadores láser para inspecciones a gran escala in situ
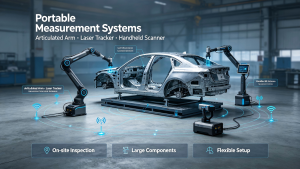
Las máquinas de medición por coordenadas (CMM) de puente fijo están limitadas por su recorrido y las condiciones de instalación, por lo que no pueden adaptarse a la inspección in situ de piezas de grandes dimensiones. Los equipos de medición 3D portátiles cubren el vacío existente entre la detección de alta precisión en laboratorio y la verificación in situ de ensamblajes a gran escala.
6.1 Máquinas de medición por coordenadas (CMM) con brazo articulado
Los brazos articulados de fibra de carbono, que simulan el movimiento del brazo humano y cuentan con codificadores angulares de alta precisión, permiten realizar mediciones flexibles in situ. Con una precisión que oscila entre 0,015 mm y 0,068 mm, son adecuados para la puesta a punto de moldes de gran tamaño, la detección de deformaciones en carrocerías de automóviles y el muestreo de piezas de fundición pesada. Entre las principales marcas del mercado se encuentran FARO, Hexagon ROMER y Palmary.
6.2 Rastreadores láser
Los rastreadores láser permiten realizar mediciones de coordenadas 3D de alcance ultralargo, de hasta 100 metros, lo que resulta especialmente adecuado para el montaje de fuselajes de aviones, la calibración de palas de aerogeneradores y la verificación dimensional de componentes de grandes buques. Entre los principales proveedores se encuentran Leica Geosystems, FARO y API.
Lógica de la división de escenarios: Máquina de medición por coordenadas (CMM) de puente de laboratorio para la verificación de altísima precisión; brazos articulados para el muestreo de piezas de gran tamaño con precisión media en el taller; y rastreadores láser para el control de precisión en el montaje de piezas de gran tamaño, lo que conforma un sistema completo de medición 3D de amplio alcance.
- Escáneres láser 3D: inspección de nubes de puntos de toda la superficie e ingeniería inversa
A diferencia de la medición punto por punto con una máquina de medición por coordenadas (CMM), los escáneres 3D capturan al instante millones de datos de nubes de puntos de la superficie mediante escaneo estructurado con láser o luz azul, lo que permite una detección rápida de toda la superficie.
Los escáneres de luz azul ZEISS GOM ATOS son la opción más habitual para la detección de desviaciones a tamaño real en carrocerías en bruto (BIW) del sector de la automoción, mientras que el HandySCAN de Creaform lidera el mercado de los escáneres industriales portátiles. Las marcas nacionales en auge ofrecen soluciones de escaneo rentables para la detección de defectos en moldes y aplicaciones de ingeniería inversa. Con una precisión típica de entre 0,02 y 0,05 mm, los escáneres destacan por su eficiencia en la inspección, pero no pueden sustituir a las máquinas de medición por coordenadas (CMM) para la verificación precisa de las tolerancias GD&T. La solución de combinación óptima del sector es Escaneo completo con escáner 3D + verificación de la precisión de las dimensiones clave mediante una máquina de medición por coordenadas (CMM).
- Escáneres industriales de tomografía computarizada: estructura interna y detección de defectos ocultos
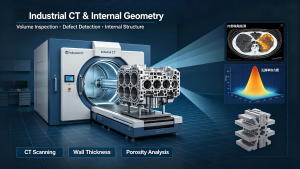
Ningún equipo de medición de superficies es capaz de identificar defectos internos en las piezas. Los escáneres industriales de tomografía computarizada por rayos X permiten realizar una reconstrucción 3D integrada, tanto interna como externa, detectando poros internos, grietas y espesores de pared irregulares en piezas de fundición, piezas moldeadas por inyección y componentes fabricados mediante fabricación aditiva.
Los sistemas de medición por rayos X de ZEISS METROTOM y Wenzel dominan las aplicaciones de tomografía computarizada (TC) de alta gama para metrología, mientras que los sistemas de TC de Nikon se utilizan ampliamente en la detección de defectos en el encapsulado de semiconductores. Debido a su elevado coste y a la larga duración de los ciclos de escaneo, la TC industrial es actualmente un dispositivo profesional destinado a resolver problemas relacionados con los riesgos de calidad en la fabricación de alta precisión, aunque se prevé una popularización gradual en el futuro.
- Instrumentos de medición de la textura superficial: control de calidad a microescala
La calificación dimensional no equivale a la calificación del rendimiento en el montaje. La rugosidad superficial, la redondez y la cilindricidad influyen directamente en la resistencia al desgaste, la estanqueidad y la vida útil de las piezas. Los rugosímetros portátiles de Mitutoyo y Mahr, así como los sistemas integrados de medición de la rugosidad del contorno de Tokyo Seimitsu, son equipos de apoyo esenciales para el control de calidad de ejes y rodamientos de precisión.
- Lógica de selección fundamental: equilibrio entre precisión, eficiencia y coste total de propiedad
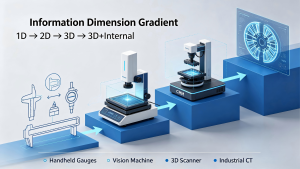
10.1 Gradiente de la dimensión de la información
Datos lineales en 1D (medidores portátiles) → contorno plano en 2D (sistemas de visión) → geometría GD&T completa en 3D (CMM/brazos portátiles) → datos integrados de defectos internos y externos (TC industrial). Cuanto más completa sea la información de medición, más riguroso será el control de calidad, lo que conlleva una inversión en equipos acorde.
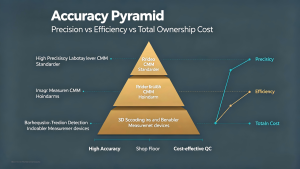
10.2 Distribución de la pirámide de precisión
Las máquinas de medición por coordenadas (CMM) ocupan la cima de la pirámide de la precisión, con una estabilidad submicrométrica que requiere un control ambiental estricto; los dispositivos portátiles sacrifican parte de la precisión a cambio de una mayor flexibilidad de uso; los escáneres 3D combinan eficiencia y precisión media; y los medidores de mano se utilizan para muestreos básicos. Cada mejora en la precisión conlleva un aumento exponencial de los costes de equipamiento y mantenimiento.
10.3 Regla de compensación de eficiencia
Ningún dispositivo por sí solo puede maximizar simultáneamente la precisión, la velocidad y la rentabilidad. Todas las fábricas inteligentes modernas adoptan sistemas de inspección combinados con múltiples dispositivos para adaptarse a los distintos eslabones de la cadena de producción, lo que permite llevar a cabo un control de calidad por niveles y eficiente.
- Conclusión
La selección de instrumentos de medición industriales es una decisión científica, técnica y económica, y no una búsqueda ciega de una mayor precisión o de funciones más completas. La solución óptima consiste en equilibrar la precisión de los equipos, la eficiencia de la inspección y el coste total de propiedad, teniendo en cuenta las normas de tolerancia de los productos de la empresa, el entorno del taller y la escala de producción.
MEAXPERT MXP Se centra en soluciones rentables de medición mediante máquinas de coordenadas (CMM) y sistemas de visión para fabricantes que necesitan una metrología industrial fiable sin especificaciones excesivas e innecesarias. Ofrecemos selección de equipos a medida, cálculo de la redundancia de tolerancias, verificación del cumplimiento de las normas ISO y servicios posventa que abarcan todo el ciclo de vida, ayudando así a las empresas manufactureras de todo el mundo a crear sistemas de control de calidad de precisión estables, eficientes y con los costes bajo control.
Preguntas frecuentes (optimizadas para los fragmentos destacados de Google)
- ¿Cuál es el instrumento de medición industrial más preciso?
La precisión depende de la dimensión de la medición y de los escenarios. Las máquinas de medición por coordenadas (CMM) de tipo puente ofrecen la mayor precisión volumétrica 3D en GD&T para la inspección geométrica externa, mientras que la tomografía computarizada (TC) industrial de grado metrológico es el dispositivo más preciso para la detección de defectos y la inspección de estructuras internas.
- Máquina de medición por coordenadas (CMM) frente a máquina de medición por visión: ¿cuál es mejor?
Las máquinas de visión destacan en la inspección rápida y sin contacto de contornos 2D de piezas delgadas y deformadas. Las máquinas de medición por coordenadas (CMM) son superiores en lo que respecta a las tolerancias geométricas en el espacio 3D y a la detección de superficies curvas. Se trata de tecnologías complementarias, no sustitutivas, y su elección depende de las características dimensionales de la pieza.
- ¿Debería comprar una máquina de medición por coordenadas (CMM) o un escáner 3D?
Elige una máquina de medición por coordenadas (CMM) si necesitas informes formales de GD&T, verificación de dimensiones clave de alta precisión y apoyo en auditorías de sistemas de calidad. Elige un escáner 3D si necesitas comparar desviaciones en toda la superficie, realizar ingeniería inversa y llevar a cabo un cribado rápido de contornos en lotes.
- ¿Qué equipos de medición se utilizan en la fabricación de automóviles?
Las fábricas de automoción adoptan soluciones integradas: sistemas de visión para piezas estampadas pequeñas, máquinas de medición por coordenadas (CMM) de taller para la inspección por lotes de componentes clave, escáneres 3D para la detección a tamaño real de la carrocería en bruto (BIW) y máquinas de medición por coordenadas (CMM) de laboratorio de alta precisión para la verificación del primer artículo.
- ¿Puede una máquina de medición por coordenadas (CMM) sustituir a una máquina de medición por visión?
No. La inspección por contacto con una máquina de coordenadas (CMM) puede deformar las piezas ultrafinas y blandas, mientras que las máquinas de visión permiten realizar una inspección rápida en 2D sin contacto. Las máquinas de visión son imprescindibles en entornos de fabricación de productos 3C y de piezas finas.
- ¿Cuál es el mejor instrumento de medición para la inspección de placas de circuito impreso?
Las máquinas de medición por visión 2D/2,5D son la opción óptima para la inspección del espaciado entre orificios, los contornos y las ranuras de las placas de circuito impreso (PCB), ya que no requieren contacto, ofrecen una alta eficiencia y no provocan deformaciones en las placas.
- ¿Cuánto cuesta el equipo de metrología industrial?
El coste varía en función de la precisión y las prestaciones: las máquinas de visión se enmarcan en la gama media de equipos convencionales; las MMC de puente estándar presentan una configuración de gama media-alta; las MMC reforzadas para taller ofrecen un equilibrio entre rendimiento y coste; y los escáneres 3D y la tomografía computarizada industrial son dispositivos profesionales que requieren una elevada inversión.
- ¿Qué equipamiento se necesita para el control de calidad en una fábrica inteligente?
Un sistema completo de metrología para fábricas inteligentes incluye medidores digitales portátiles, máquinas de visión automática, máquinas de medición por coordenadas (CMM) de taller y dispositivos de medición 3D portátiles, lo que permite la trazabilidad de los datos a lo largo de todo el proceso y una inspección de calidad jerárquica.
- ¿Necesitan los pequeños fabricantes una máquina de medición por coordenadas (CMM)?
Los pequeños fabricantes que deben cumplir estrictos requisitos de tolerancia GD&T en 3D y las exigencias de las auditorías de los clientes necesitan máquinas de medición por coordenadas (CMM) de taller que sean rentables. Las fábricas que se dedican a la fabricación de piezas sencillas en 2D pueden recurrir a máquinas de visión para ahorrar costes.
- ¿En qué consiste la regla de tolerancia de 1/3 en metrología?
Se trata de una guía práctica para la selección industrial (no es una norma ISO 14253-1 de carácter obligatorio). Los fabricantes suelen seleccionar equipos con una precisión de entre 1/3 y 1/5 de la tolerancia de la pieza para garantizar la fiabilidad de la medición, aplicándose una relación de resolución (TUR) más estricta de 4:1 en casos de calibración de alta precisión.
11. Grupo de enlaces internos (creación de autoridad temática en SEO)
MMC → Cómo elegir una máquina de medición por coordenadas (Guía completa de compra)
Máquina de medición por visión → Máquina de medición por coordenadas (CMM) frente a máquina de medición por visión: comparación completa
Precisión y calibración de las máquinas de medición por coordenadas (CMM) → Guía de precisión y calibración de máquinas de medición por coordenadas (CMM) según la norma ISO 10360