











Auteur : MEAXPERT MXP Precision Metrology
Introduction
La mesure dimensionnelle industrielle ne se limite pas à la simple lecture de valeurs numériques correspondant à la longueur, au diamètre ou à la profondeur. Elle consiste avant tout à vérifier si les pièces fabriquées respectent les exigences de tolérance techniques. Les plages de tolérance dans les domaines de l'usinage général, de l'électronique 3C, des groupes motopropulseurs automobiles et des composants de précision aérospatiaux varient de 3 à 4 ordres de grandeur, ce qui nécessite des équipements de mesure adaptés à chaque niveau pour assurer un contrôle qualité fiable.
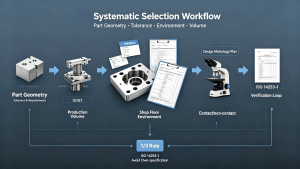
Dans la pratique de la métrologie industrielle, les fabricants adoptent généralement laPrincipe de tolérance de 1/3 à 1/5 comme guide pratique pour le choix des équipements. Pour les étalonnages de haute précision et les applications aérospatiales critiques, on applique couramment un TUR (rapport d’incertitude de test) plus strict, de 4:1. Il est important de noter que, ISO 14253-1 n'impose pas de rapport universel fixe. L'incertitude de mesure acceptable est déterminée par la tolérance au risque propre à l'application, les normes de vérification de la conformité et les conditions réelles de mesure en atelier, ce qui garantit un contrôle qualité conforme et pratique plutôt qu'une correspondance numérique rigide.
Aucun appareil de mesure ne peut à lui seul couvrir tous les cas de figure d'inspection industrielle. Le choix de l'instrument approprié dépend de trois critères essentiels : la complexité géométrique de la pièce, le niveau de précision requis et l'environnement d'inspection sur site (laboratoire climatisé ou atelier de production, contrôle avec ou sans contact, échantillonnage ou inspection complète). Ce guide complet répertorie les principaux équipements de métrologie industrielle, propose une méthodologie concrète pour prendre des décisions d'achat et aide les fabricants à choisir les outils de mesure les mieux adaptés à leurs scénarios de production spécifiques.
- Tableau comparatif des instruments de mesure industriels (guide de sélection rapide)
Utilisez ce tableau comparatif unifié pour trouver rapidement l'équipement adapté aux caractéristiques de vos pièces, à vos exigences de précision et à vos cas d'utilisation spécifiques ; il est idéal pour l'évaluation préliminaire de vos projets et la planification de votre budget.
| Type d'équipement | Précision typique | Meilleurs cas d'utilisation | Principales limites | Principaux secteurs d'activité |
| Appareils de mesure portatifs (pied à coulisse/micromètre) | 0,01–0,02 mm | Échantillonnage dimensionnel de base sur site, mesure linéaire simple en 1D | Fortement dépendant de l'opérateur, faible répétabilité, absence de prise en charge officielle des rapports GD&T | Usinage général, fabrication de quincaillerie |
| Machine de mesure optique 2D | Précision 2D de l'ordre du micron | Pièces fines, fragiles et facilement déformables ; inspection des contours 2D des circuits imprimés, des pièces embouties et des profilés en plastique | Précision limitée sur l'axe Z, incapacité à détecter les trous profonds, les cavités et les tolérances géométriques 3D complexes | Électronique 3C, estampage de précision, moulage plastique |
| Machine à mesurer tridimensionnelle (MMT) | Précision 3D de l'ordre du sous-micron au micron | Contrôle GD&T de pièces complexes, vérification complète des tolérances géométriques en 3D, contrôle du premier article et contrôle final | Coût d'investissement élevé, vitesse d'inspection réduite : les machines à mesurer tridimensionnelles (MMT) de laboratoire traditionnelles nécessitent un environnement à température constante et strictement contrôlée. | Automobile, aérospatiale, moules de précision, pièces médicales |
| Machine à mesurer tridimensionnelle à bras articulé | 0,020–0,068 mm | Pièces de grande taille et lourdes, mise au point de moules sur site, vérification dimensionnelle des assemblages | Précision globale inférieure à celle d'une MMT à pont ; ne convient pas à l'étalonnage métrologique d'ultra-précision | Moules de grande taille, machines lourdes, assemblage de carrosseries automobiles |
| Scanner 3D à laser/lumière bleue | 0,020–0,050 mm | Acquisition d'un nuage de points sur toute la surface, comparaison des écarts de contour, rétro-ingénierie | Faiblesses en matière de contrôle précis des cotes et des tolérances GD&T | Carrosseries brutes pour l'automobile, transport ferroviaire, production d'essai de moules |
| Scanner CT industriel | Détection intégrée interne et externe de haute précision | Détection des défauts internes, analyse de l'épaisseur des parois, contrôle de la porosité dans la fabrication additive | Coût extrêmement élevé, cycle de balayage long, nécessite une configuration professionnelle de radioprotection | Aérospatiale, énergies nouvelles, moulage de précision |
- 5 questions essentielles auxquelles il faut répondre avant de choisir un équipement de mesure
La plupart des erreurs d'achat proviennent du fait de choisir d'abord l'équipement, puis d'adapter les scénarios d'utilisation par la suite. Répondez à ces 5 questions pour trouver rapidement la solution de métrologie qui vous convient le mieux.
2.1 Quelles caractéristiques géométriques devez-vous contrôler ?
- Une seule dimension linéaire uniquement: Pieds à coulisse, micromètres
- Contour 2D, angle, rayon des pièces planes: Machine de mesure par vision
- Dimensions, position, planéité, parallélisme et GD&T complet dans l'espace 3D: MMT à pont
- Pièces assemblées surdimensionnées ne pouvant pas être transportées jusqu’au laboratoire: Bras articulé / Suiveur laser
- Comparaison des écarts globaux sur l'ensemble de la surface et modélisation inverse: scanner 3D
- Pores internes, fissures et uniformité de l'épaisseur des parois: Tomographie industrielle
2.2 Quel niveau de précision votre tolérance exige-t-elle ?
- Tolérance > 0,1 mm: Appareils de mesure portatifs / machines d'inspection visuelle d'entrée de gamme (solution économique pour l'échantillonnage général)
- Tolérance : 0,02 à 0,1 mm: Machines de vision de haute précision / MMT à pont standard (solution couramment utilisée pour les pièces mécaniques de précision)
- Tolérance < 0,02 mm: Machine à mesurer tridimensionnelle (MMT) de haute précision à compensation thermique (obligatoire pour les composants essentiels des secteurs de l'automobile et de l'aérospatiale)
- Détection des défauts structurels internes: Système de tomodensitométrie industriel dédié (aucun équipement de remplacement)
2.3 Où l'inspection aura-t-elle lieu ?
- Laboratoire de métrologie à climat contrôlé: MMT de haute précision de qualité laboratoire, machines de vision haut de gamme
- Atelier de production instable: MMT éprouvées en atelier, bras articulés portables, scanners 3D
2.4 Quels sont votre volume de production et votre mode de contrôle ?
- Contrôle initial et final de haute précision sur de petits lots: Priorité CMM
- Production en série, échantillonnage rapide par lots: Priorité à la vision industrielle / au scanner 3D
- Débogage de l'assemblage sur site: Priorité aux équipements de mesure portables
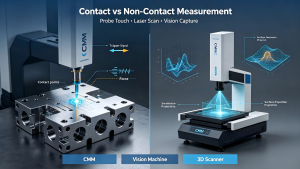
2.5 Avez-vous besoin d'une mesure avec contact ou sans contact ?
- Pièces fines, souples et facilement déformables: Système de vision sans contact / Scanner 3D
- Pièces rigides nécessitant des tolérances géométriques et dimensionnelles (GD&T) strictes: Machine à mesurer par coordonnées à palpeur de contact
- Jauges de précision portatives : la base de la métrologie en usine
Les pieds à coulisse, les micromètres, les jauges de hauteur et les comparateurs à cadran constituent les outils de métrologie les plus essentiels pour tous les ateliers de fabrication, où ils sont utilisés quotidiennement pour effectuer des contrôles dimensionnels de base et des contrôles préliminaires de qualité.
Panorama mondial des marques
Mitutoyo (Japon) propose la gamme la plus complète de jauges portatives, dotées d'une technologie éprouvée de transmission numérique des données. Mahr (Allemagne) est réputé pour ses micromètres et ses comparateurs à cadran à haute stabilité, tandis que TESA (Suisse) est spécialisé dans les jauges de référence ultraprécises destinées à l'étalonnage en laboratoire. Les marques nationales, plus économiques, offrent des performances fiables pour les applications d'inspection par lots dans les gammes de milieu et bas de gamme.
Points forts et limites
Les appareils de mesure portatifs permettent d'effectuer rapidement des mesures en un seul point : les pieds à coulisse numériques offrent une résolution de 0,01 mm, tandis que les micromètres atteignent une précision de 0,001 mm, ce qui répond pleinement aux besoins d'échantillonnage dans les processus d'usinage généraux. Cependant, les résultats de mesure sont fortement influencés par la compétence de l'opérateur, les variations de la force de mesure et la parallaxe visuelle, ce qui les rend inaptes à étayer des rapports d'audit officiels dans le cadre d'un système qualité.
Tendance du secteur : interconnexion des données de mesure numérisées
La fabrication intelligente pousse les outils portatifs traditionnels vers la numérisation. Les systèmes de transmission de données par Bluetooth synchronisent automatiquement les données de mesure recueillies sur site avec les logiciels de contrôle statistique de la qualité (SPC), éliminant ainsi les erreurs liées à la saisie manuelle. Les plateformes de qualité au niveau de l'usine intègrent les données de mesure dispersées afin d'assurer une traçabilité tout au long du cycle de vie, devenant ainsi une configuration standard pour les ateliers numériques modernes.
- Machines de mesure par vision (systèmes de mesure vidéo 2D) : un pilier de l'inspection sans contact pour l'électronique 3C
Les machines de mesure par vision (2D/2,5D) constituent des équipements d'inspection optique sans contact essentiels, largement utilisés dans les secteurs de l'électronique 3C, de l'estampage de précision et du moulage plastique pour le contrôle dimensionnel de pièces fines et fragiles.
Principe de fonctionnement et principaux avantages
Équipées de caméras industrielles haute résolution, d’objectifs télécentriques et de platines XY de précision, les machines de vision extraient les contours des bords des pièces grâce à l’imagerie optique et au calcul algorithmique afin de générer des cotes 2D, des angles et des rayons. La mesure sans contact évite totalement toute déformation par extrusion des coques ultra-fines, des circuits imprimés et des pièces en caoutchouc, résolvant ainsi le principal problème posé par l'inspection par contact pour les composants miniatures de précision.
Limites inhérentes
En tant qu'équipements d'inspection planaires, les systèmes de vision ne disposent pas d'une capacité de détection de haute précision sur l'axe Z et ne peuvent pas mesurer les trous profonds, les cavités aveugles ni les tolérances géométriques 3D complexes. Par ailleurs, la stabilité de l'inspection dépend fortement de la réflectivité de la surface de la pièce, ce qui nécessite un réglage professionnel de la source lumineuse en fonction des différentes surfaces des matériaux.
Présentation des produits et de la marque
Les marques d'optique haut de gamme, notamment Nikon et Mitutoyo, excellent en matière de précision d'imagerie optique, tandis que Keyence se concentre sur l'inspection entièrement automatique en un seul clic afin de faciliter la mise en œuvre. Hexagon Manufacturing Intelligence propose une large gamme de systèmes de mesure par vision, comprenant des plateformes optiques et multicapteurs adaptées à divers scénarios industriels. Les appareils de vision nationaux, d'un bon rapport qualité-prix, offrent désormais des performances de précision stables, adaptées à l'inspection de la production en série nécessitant une précision moyenne.
MXP Empowerment: Systèmes de mesure optique MXP sont conçus pour des applications d'inspection de précision en 2D et 2,5D, notamment dans les domaines de l'électronique, de l'usinage et des composants de moules, alliant une répétabilité stable à un coût total de possession abordable pour les petites et moyennes entreprises manufacturières.
- Machines à mesurer tridimensionnelles (MMT) : la solution ultime pour le contrôle de précision en 3D
En tant qu'équipements phares de la métrologie industrielle de haute précision, les machines à mesurer tridimensionnelles (MMT) permettent un contrôle complet et centralisé des tolérances géométriques en 3D, couvrant les dimensions, la position, la planéité, le profil et d'autres indicateurs de tolérance géométrique et dimensionnelle (GD&T). Il s'agit d'équipements de référence indispensables pour le contrôle final dans le domaine de la fabrication de précision.
5.1 MMT de pont vs MMT adaptée à l'atelier
MMV à pont de qualité laboratoire
Utilisé dans des salles de métrologie à température constante, avec une précision ultra-élevée de l'ordre du sous-micron, adapté à l'aérospatiale, aux composants médicaux et à l'étalonnage et à la vérification de conformité des composants clés de l'automobile haut de gamme, en stricte conformité avec ISO 10360 normes de précision.
Machine à mesurer tridimensionnelle (MMT) renforcée pour l'atelier
Optimisé grâce à une compensation thermique sur toute la plage de températures, une structure anti-vibrations et une résistance aux interférences environnementales, il supporte des variations de température de ±3 °C en atelier ainsi que de légères vibrations au sol. Il ne nécessite pas d’environnement de laboratoire trop strict et est spécialement conçu pour le contrôle du premier article sur site et le contrôle qualité par lots des pièces automobiles et des composants de précision en général.
MXP Empowerment: Pour les fabricants à la recherche de solutions de mesure par coordonnées adaptées à un environnement d'atelier, Machines à mesurer tridimensionnelles (MMT) à faisceau céramique de la série MXP HELIUM adopter une conception de structure en céramique à très faible dilatation thermique, garantissant une répétabilité de mesure stable dans des environnements d'atelier soumis à des fluctuations et résolvant ainsi le problème majeur des MMT traditionnelles, à savoir leur forte dépendance vis-à-vis de l'environnement.
5.2 Norme de précision des MMT et logique d'évaluation
L'évaluation formelle de la précision du modèle CMM est menée dans le respect total des principes suivants : ISO 10360 les normes internationales, notamment les erreurs de palpage, les erreurs de mesure de longueur et la vérification de la répétabilité. Les MMT industrielles haut de gamme privilégient la stabilité à long terme plutôt qu’une précision extrême sur des données ponctuelles. La conception structurelle à poutre en céramique réduit efficacement les erreurs de déformation thermique, qui constituent le principal facteur affectant la stabilité à long terme des mesures en atelier.
5.3 Liste de contrôle pour la configuration des achats de machines à mesurer tridimensionnelles (MMT)
- Vérifier les dimensions maximales de la pièce → s'assurer qu'elles correspondent à la plage de course de la MMT (en prévoyant une marge de 10 à 201 TP3T)
- Vérifier le niveau de tolérance des pièces → confirmer la redondance de la précision MPE de l'équipement selon la règle empirique de 1/3 à 1/5
- Évaluer l'environnement sur site → choisir un modèle de qualité laboratoire ou un modèle adapté aux conditions d'atelier
- Répondre aux exigences d'inspection → configurer un système à sonde fixe ou à sonde mobile
- Vérification du fonctionnement du logiciel → prise en charge complète de l'évaluation GD&T et de l'exportation de rapports standard
5.4 Quand il ne faut PAS acheter une machine à mesurer tridimensionnelle (conseils professionnels de l'EEAT)
Les machines à mesurer tridimensionnelles (MMT) offrent une grande précision, mais ne sont pas polyvalentes. Évitez d'acheter une MMT dans les cas suivants afin d'éviter un surinvestissement et un gaspillage de ressources :
- Les exigences en matière d'inspection se limitent à de simples contours plans en 2D (la vision industrielle s'avère plus efficace et plus rentable)
- Inspection complète en ligne 100% pour la production à très grand volume (la vitesse d'inspection des machines à mesurer tridimensionnelles (CMM) ne suffit pas à répondre à la demande)
- Les pièces à usiner sont extrêmement tendres et se rayent facilement (une sonde à contact peut provoquer une déformation ; il est préférable d'utiliser un équipement sans contact)
- Absence de conditions de température constante ou de mesures anti-vibrations de base sur site (une MMT traditionnelle perdra sa stabilité en termes de précision)
5.5 Tendances mondiales des marques de machines de mesure coordonnées (CMM) et progrès technologiques nationaux
ZEISS et Hexagon sont depuis longtemps des leaders dans le secteur des machines à mesurer tridimensionnelles (MMT) de haute précision. La série ZEISS CONTURA fait partie des plateformes de MMT à pont universelles les plus répandues pour les applications générales de fabrication de précision, tandis que la série ZEISS PRISMO incarne les normes de mesure ultra-haute précision pour les pièces de groupes motopropulseurs automobiles. La série Hexagon Leitz PMM est largement utilisée dans les instituts nationaux de métrologie et pour la vérification de composants de très haute précision. Wenzel et Mitutoyo proposent également des gammes complètes et fiables de MMT destinées aux marchés industriels mondiaux.
La technologie nationale des machines à mesurer tridimensionnelles (MMT) a connu des avancées remarquables. Tout en répondant aux exigences de fabrication de précision de milieu et haut de gamme, les modèles nationaux, d'un bon rapport qualité-prix, offrent aux petites et moyennes entreprises manufacturières du monde entier des solutions de mesure stables et fiables adaptées aux ateliers, constituant ainsi une alternative fiable aux équipements importés.
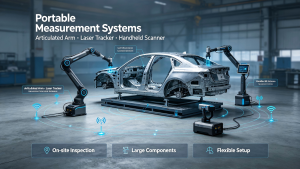
- Appareils de mesure portables : bras articulés et trackers laser pour les inspections de grande envergure sur site
Les machines à mesurer tridimensionnelles (MMT) à pont fixe sont limitées par leur course et les conditions de mise en œuvre, et ne permettent pas de s'adapter à l'inspection sur site de pièces de grandes dimensions. Les équipements de mesure 3D portables comblent le fossé entre les contrôles de haute précision en laboratoire et la vérification sur site d'assemblages de grande envergure.
6.1 MMC à bras articulé
Imitant les mouvements du bras humain, ces bras articulés en fibre de carbone, équipés de capteurs angulaires de haute précision, permettent d'effectuer des mesures flexibles sur site. Avec une précision comprise entre 0,015 mm et 0,068 mm, ils conviennent au débogage de moules de grande taille, à la détection de déformations de carrosseries automobiles et à l'échantillonnage de pièces moulées lourdes. Parmi les principales marques du marché, on trouve FARO, Hexagon ROMER et Palmary.
6.2 Suiveurs laser
Les trackers laser permettent d'effectuer des mesures de coordonnées 3D à très longue portée, jusqu'à 100 mètres, ce qui les rend particulièrement adaptés à l'assemblage de fuselages d'avions, à l'étalonnage des pales d'éoliennes et à la vérification dimensionnelle des composants de grands navires. Parmi les principaux fournisseurs, on peut citer Leica Geosystems, FARO et API.
Logique de division des scénarios: une machine à mesurer tridimensionnelle (CMM) de type « pont de laboratoire » pour la vérification de très haute précision, des bras articulés pour l'échantillonnage de pièces de grande taille en atelier avec une précision moyenne, ainsi que des trackers laser pour le contrôle de précision des assemblages de très grande taille, formant ainsi un système complet de mesure 3D couvrant toute la gamme.
- Scanners laser 3D : inspection par nuage de points sur toute la surface et ingénierie inverse
Contrairement à la mesure par coordonnées (CMM) point par point, les scanners 3D acquièrent instantanément des millions de points de données de nuages de points de surface grâce à un balayage structuré par laser ou par lumière bleue, permettant ainsi une détection rapide de l'ensemble de la surface.
Les scanners à lumière bleue ZEISS GOM ATOS constituent la référence en matière de détection des écarts sur les carrosseries brutes (BIW) de taille réelle dans le secteur automobile, tandis que le HandySCAN de Creaform domine le marché de la numérisation industrielle portable. Des marques nationales en plein essor proposent des solutions de numérisation économiques pour la détection des défauts sur les moules et les projets de rétro-ingénierie. Avec une précision typique comprise entre 0,02 et 0,05 mm, ces scanners offrent une excellente efficacité d’inspection, mais ne peuvent pas remplacer les machines à mesurer tridimensionnelles (MMT) pour la vérification précise des tolérances GD&T. La solution combinée optimale du secteur est Scan 3D complet + vérification de la précision des cotes clés par MMT.
- Scanners CT industriels : structure interne et détection des défauts cachés
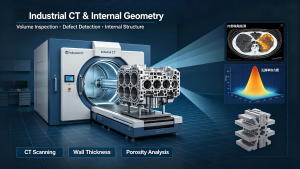
Aucun équipement de mesure de surface ne permet de détecter les défauts internes des pièces. Les scanners industriels à rayons X (CT) permettent une reconstruction 3D intégrée, tant interne qu'externe, et détectent ainsi les pores internes, les fissures et les irrégularités d'épaisseur des parois des pièces moulées, des pièces moulées par injection et des composants issus de la fabrication additive.
Les systèmes de mesure par rayons X ZEISS METROTOM et Wenzel dominent le marché des applications de tomographie par ordinateur (CT) de haut de gamme destinées à la métrologie, tandis que les systèmes CT de Nikon sont largement utilisés pour le contrôle des boîtiers de semi-conducteurs. En raison de son coût élevé et de la durée importante des cycles de balayage, la tomographie par ordinateur industrielle est actuellement un outil professionnel destiné à résoudre les problèmes liés aux risques de qualité dans la fabrication de haute précision, mais elle devrait progressivement se démocratiser à l'avenir.
- Appareils de mesure de la texture de surface : contrôle qualité à l'échelle microscopique
La qualification dimensionnelle ne revient pas à la qualification des performances d'assemblage. La rugosité de surface, la circularité et la cylindricité ont une incidence directe sur la résistance à l'usure, l'étanchéité et la durée de vie des pièces. Les rugosimètres portables de Mitutoyo et Mahr, ainsi que les systèmes intégrés de mesure de la rugosité des contours de Tokyo Seimitsu, constituent des équipements indispensables pour le contrôle qualité des arbres et roulements de précision.
- Logique de sélection des produits phares : trouver le juste équilibre entre précision, efficacité et coût total de possession
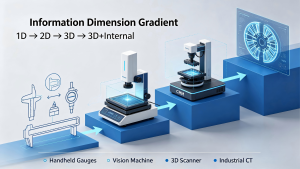
10.1 Gradient de dimension de l'information
Données linéaires 1D (jauges portatives) → contour plan 2D (machines de vision) → géométrie GD&T 3D complète (CMM/bras portables) → données intégrées sur les défauts internes et externes (tomodensitométrie industrielle). Plus les informations de mesure sont complètes, plus le contrôle qualité est rigoureux, ce qui s’accompagne d’un investissement correspondant en équipement.
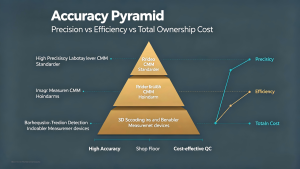
10.2 Répartition de la pyramide de précision
Les machines à mesurer tridimensionnelles (CMM) se situent au sommet de la pyramide de la précision, avec une stabilité de l'ordre du sous-micron, ce qui nécessite un contrôle environnemental rigoureux ; les appareils portables sacrifient une partie de leur précision au profit d'une grande flexibilité de déploiement ; les scanners 3D offrent un bon compromis entre efficacité et précision moyenne ; quant aux jauges portatives, elles sont destinées à des prélèvements de base. Chaque amélioration de la précision entraîne une augmentation exponentielle des coûts d'équipement et de maintenance.
10.3 Règle de compromis en matière d'efficacité
Aucun appareil ne peut à lui seul optimiser simultanément la précision, la rapidité et le rapport qualité-prix. Les usines intelligentes modernes adoptent toutes des systèmes d'inspection combinant plusieurs appareils, adaptés aux différentes étapes de la chaîne de production, ce qui permet un contrôle qualité efficace et à plusieurs niveaux.
- Conclusion
Le choix d'un instrument de mesure industriel relève d'une décision scientifique, technique et économique, et non d'une quête aveugle d'une précision toujours plus élevée ou de fonctionnalités toujours plus nombreuses. La solution optimale consiste à trouver le juste équilibre entre la précision de l'équipement, l'efficacité des contrôles et le coût total de possession, en fonction des normes de tolérance des produits de l'entreprise, de l'environnement de l'atelier et de l'échelle de production.
MEAXPERT MXP se concentre sur des solutions rentables de mesure par machines à coordonnées (CMM) et par vision pour les fabricants qui ont besoin d’une métrologie industrielle fiable, sans spécifications excédentaires inutiles. Nous proposons une sélection d’équipements sur mesure, le calcul de la redondance des tolérances, la vérification de la conformité aux normes ISO et des services après-vente couvrant l’ensemble du cycle de vie, aidant ainsi les entreprises manufacturières du monde entier à mettre en place des systèmes de contrôle qualité de précision stables, efficaces et maîtrisés en termes de coûts.
FAQ (optimisée pour les extraits en vedette de Google)
- Quel est l'instrument de mesure industriel le plus précis ?
La précision dépend des dimensions mesurées et des scénarios d'utilisation. Les machines à mesurer tridimensionnelles (MMT) de type pont offrent la plus grande précision volumétrique 3D en matière de tolérances géométriques (GD&T) pour l'inspection géométrique externe, tandis que la tomographie par rayons X industrielle de qualité métrologique est l'appareil le plus précis pour la détection des défauts et l'analyse structurelle interne.
- Machine à mesurer par coordonnées (CMM) ou machine de mesure par vision : laquelle est la meilleure ?
Les machines de vision excellent dans l'inspection rapide et sans contact des contours 2D de pièces minces et déformées. Les machines à mesurer tridimensionnelles (MMT) sont quant à elles plus performantes pour le contrôle des tolérances géométriques dans l'espace 3D et la détection des surfaces courbes. Ces deux types d'équipements sont complémentaires plutôt que substituables, et leur choix dépend des caractéristiques dimensionnelles des pièces.
- Dois-je acheter une machine à mesurer tridimensionnelle (CMM) ou un scanner 3D ?
Optez pour une machine à mesurer tridimensionnelle (CMM) si vous avez besoin de rapports GD&T officiels, d'une vérification haute précision des cotes clés et d'un accompagnement pour l'audit de votre système qualité. Optez pour un scanner 3D si vous avez besoin d'une comparaison des écarts sur l'ensemble d'une surface, de services de rétro-ingénierie et d'un contrôle rapide des contours par lots.
- Quels sont les équipements de mesure utilisés dans la construction automobile ?
Les usines automobiles adoptent des solutions adaptées : des systèmes de vision pour les petites pièces embouties, des MMT d'atelier pour le contrôle par lots des composants essentiels, des scanners 3D pour la détection à taille réelle de la carrosserie brute (BIW) et des MMT de laboratoire de haute précision pour la validation des premiers articles.
- Une machine à mesurer par coordonnées (CMM) peut-elle remplacer une machine de mesure par vision ?
Non. Le palpage par contact des machines à coordonnées (CMM) peut déformer les pièces ultra-fines et souples, tandis que les machines de vision permettent une inspection 2D rapide et sans contact. Les machines de vision sont indispensables dans les secteurs de l'électronique grand public (3C) et de la fabrication de pièces fines.
- Quel est le meilleur instrument de mesure pour l'inspection des circuits imprimés ?
Les machines de mesure par vision 2D/2,5D constituent le choix idéal pour le contrôle de l'espacement des trous, des contours et des rainures des circuits imprimés ; elles se caractérisent par un fonctionnement sans contact, une grande efficacité et l'absence de déformation des circuits imprimés.
- Combien coûtent les équipements de métrologie industrielle ?
Le coût varie en fonction de la précision et des fonctionnalités : les machines à vision artificielle font partie des équipements grand public de gamme moyenne ; les MMT à pont standard se situent dans la gamme moyenne à haut de gamme ; les MMT adaptées aux ateliers offrent un bon compromis entre performances et coût ; les scanners 3D et la tomographie industrielle sont des appareils professionnels nécessitant un investissement important.
- Quel équipement est nécessaire pour le contrôle qualité dans une usine intelligente ?
Un système complet de métrologie pour usine intelligente comprend des jauges numériques portables, des machines de vision automatiques, des MMT d'atelier et des appareils de mesure 3D portables, permettant ainsi d'assurer la traçabilité complète des données tout au long du processus et un contrôle qualité hiérarchisé.
- Les petits fabricants ont-ils besoin d'une machine à mesurer tridimensionnelle (MMT) ?
Les petits fabricants soumis à des exigences strictes en matière de tolérances GD&T en 3D et à des audits clients ont besoin de machines à mesurer tridimensionnelles (CMM) d'atelier à un prix abordable. Les usines spécialisées dans la fabrication de pièces 2D simples peuvent quant à elles s'appuyer sur des machines de vision industrielle pour réduire leurs coûts.
- Qu'est-ce que la règle de tolérance du tiers en métrologie ?
Il s'agit d'un guide pratique de sélection industrielle (et non d'une norme ISO 14253-1 obligatoire). Les fabricants choisissent généralement des équipements dont la précision se situe entre 1/3 et 1/5 de la tolérance de la pièce afin de garantir la fiabilité des mesures, un rapport TUR plus strict de 4:1 étant adopté pour les scénarios d'étalonnage de haute précision.
11. Réseau de liens internes (renforcement de l'autorité thématique en matière de référencement naturel)
CMM → Comment choisir une machine CMM (guide d'achat complet)
Machine de mesure de la vision → Machine à mesurer par coordonnées (CMM) ou machine de mesure par vision : comparaison complète
Précision et étalonnage des machines à mesurer tridimensionnelles (CMM) → Guide ISO 10360 sur la précision et l'étalonnage des machines à mesurer tridimensionnelles (MMT)