











Équipe d'ingénierie métrologique MEAXPERT
Réponse rapide : Qu'est-ce que la métrologie en atelier ?
La métrologie en atelier désigne les systèmes de mesure déployés au sein ou à proximité des environnements de fabrication afin de fournir un retour d'information dimensionnel plus rapide sans dépendre exclusivement des contrôles centralisés en laboratoire. Elle englobe des approches « near-line » et « inline », allant des machines à mesurer tridimensionnelles (MMT) d'atelier et des scanners 3D portables aux systèmes de vision automatisés et aux équipements de mesure de grands volumes. Plutôt que de remplacer la métrologie de laboratoire, la métrologie en atelier la complète en rapprochant certaines tâches d’inspection de la production et en permettant un retour d’information plus rapide sur les processus.
Introduction
Alors que l'industrie manufacturière moderne recourt à des composants structurels surdimensionnés, à des temps de cycle de production raccourcis et à des flux de travail basés sur les données de l'Industrie 4.0, le modèle traditionnel de contrôle qualité — dans lequel les pièces sont acheminées vers des laboratoires de métrologie dédiés et à température contrôlée pour y subir un contrôle final — s'avère de plus en plus insuffisant pour de nombreux environnements de production modernes.
Une transformation fondamentale du secteur est en cours : la métrologie industrielle sort des laboratoires pour s'intégrer directement dans les ateliers de production, les chaînes de montage et les chantiers. Il ne s'agit pas simplement d'un changement dans l'emplacement des équipements ou de leur portabilité. Cela représente un tournant stratégique, passant d'une vérification hors ligne post-processus à une intelligence qualité en temps réel, intégrée au processus.
Dans l'ensemble de l'écosystème de la métrologie, les capacités des équipements évoluent rapidement : les MMT à portique passent du statut de systèmes d'inspection autonomes à celui de nœuds de mesure connectés au processus de fabrication ; les scanners 3D sont désormais des terminaux d’inspection sur site tout-en-un et sans fil ; les systèmes de mesure laser à grand volume permettent un déploiement flexible sur site pour les composants de très grande taille ; les bras de mesure articulés permettent une inspection hybride multimodale, avec et sans contact ; les solutions de tomographie industrielle conteneurisées rapprochent la détection des défauts internes des lignes de production.
Dans leur ensemble, ces avancées font évoluer la métrologie « near-line » et « inline » d'applications spécialisées vers des pratiques de fabrication de plus en plus courantes.
- Qu'est-ce que la métrologie en atelier ? Définition des mesures en laboratoire, « near-line » et en ligne
Pour comprendre la transformation en cours dans le domaine de la métrologie, il est essentiel de distinguer trois modèles d'inspection fondamentaux qui définissent les systèmes de qualité modernes des usines intelligentes. Chaque modèle répond à des scénarios de fabrication spécifiques et, ensemble, ils forment une architecture complète et hiérarchisée de contrôle qualité pour les environnements de production de l'Industrie 4.0.
Définition des concepts fondamentaux: La métrologie en atelier est un concept général qui englobe les mesures « near-line » et, dans certaines applications, les mesures « inline », mises en œuvre au sein même des environnements de fabrication ou à proximité de ceux-ci. Cela ne signifie pas nécessairement que chaque processus de mesure doive être entièrement automatisé ou intégré à la chaîne de production.
1.1 Métrologie traditionnelle en laboratoire
Définition: La métrologie de laboratoire désigne les mesures de précision réalisées dans des environnements isolés et strictement contrôlés, caractérisés par une température et une humidité stables, des fondations professionnelles isolées des vibrations et des enceintes étanches à la poussière.
Objectif principal: Offrir une précision et une stabilité de mesure maximales et reproductibles pour la vérification de la conformité, l'étalonnage des équipements, les audits qualité officiels et la validation de composants de haute précision.
Applications typiques: Étalonnage de pièces aérospatiales de haute précision, vérification de la traçabilité par rapport aux normes nationales, contrôle qualité final des lots, inspection et certification de la qualité par un organisme tiers.
1.2 Métrologie « near-line »
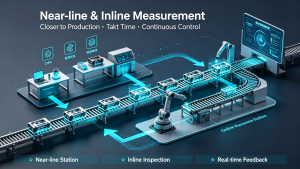
Définition: La métrologie « near-line » consiste à installer des équipements de mesure de précision directement à proximité des postes de production et d'usinage, ce qui permet d'éviter le transport des pièces d'un bout à l'autre de l'usine et les longs délais d'attente liés aux contrôles.
Objectif principal: Allier précision fiable et efficacité de production, en permettant la réalisation rapide de contrôles par échantillonnage, de la vérification du premier article et du suivi des tendances de processus sans interrompre les flux de production en continu.
Applications typiques: Échantillonnage lors de la production en série, contrôle des essais de moules, vérification dimensionnelle après usinage, suivi quotidien de la stabilité du processus.
1.3 Métrologie en ligne
Définition: La métrologie en ligne intègre pleinement les appareils de mesure et les systèmes d'inspection automatisés dans les flux de travail standardisés des chaînes de production, ce qui permet la collecte de données en temps réel pendant les processus d'usinage, d'assemblage et de finition.
Objectif principal: Fournir des retours d'information sur la qualité en temps réel ou quasi réel, détecter à l'avance les anomalies de processus et favoriser l'optimisation numérique des processus en boucle fermée pour une fabrication intelligente.
Applications typiques: Pièces automobiles produites en série, composants de batteries pour les énergies nouvelles, pièces structurelles pour l'électronique grand public, surveillance de l'ensemble du processus sur les chaînes de montage automatisées.
- Métrologie en laboratoire, « near-line » et « en ligne » : principales différences
Cette comparaison structurée explique clairement les scénarios d'application, les avantages opérationnels et la valeur industrielle de chaque modèle de métrologie, constituant ainsi une référence fondamentale pour la conception de systèmes qualité destinés aux usines intelligentes.
| Dimension d'évaluation | Métrologie de laboratoire | Métrologie « near-line » / en atelier | Métrologie en ligne |
| Lieu de déploiement | Salle blanche indépendante à température contrôlée | À proximité des postes d'usinage/de production | Entièrement intégré au flux de travail de la chaîne de production |
| Conditions environnementales | Température et humidité très stables, sans vibrations | Environnement habituel d'un atelier industriel (température variable, poussière, vibrations légères) | Environnement de production industrielle soumis à des perturbations en fonctionnement continu |
| Objectif opérationnel principal | Stabilité maximale des mesures et précision optimale de l'étalonnage | Retour d'information rapide sur les processus et contrôle qualité des lots | Contrôle de processus en boucle fermée en temps réel et détection des anomalies |
| Équipement type | MMV à pont de qualité laboratoire, tomographie industrielle fixe, instruments d'étalonnage | Machine à mesurer tridimensionnelle (MMT) éprouvée en atelier, bras de mesure articulé, scanner 3D portable | Systèmes de vision automatisés, stations de balayage fixes, capteurs dimensionnels intégrés à la chaîne de production |
| Calendrier des inspections | Contrôle hors ligne post-traitement | Contrôle par échantillonnage cyclique en phase de pré-production | Contrôle en cours de fabrication en temps réel ou quasi-temps réel |
| Caractéristiques du flux de données | Enregistrement par lots hors ligne, analyse différée | Transmission de données connectée en temps réel | Rétroaction complète des données en temps réel en boucle fermée |
| Niveau d'automatisation | Faible à moyen (fonctionnement principalement manuel) | Moyen (contrôle auxiliaire semi-automatisé) | Élevé (inspections automatisées/sans personnel prédominantes) |
| Décision relative à la qualité primaire | Évaluation de la conformité du produit final et confirmation de l'étalonnage | Évaluation des tendances des processus et alerte précoce des risques liés à la qualité des lots | Réglage en temps réel des paramètres de processus et optimisation de la production zéro défaut |
Important: Ces trois modèles sont complémentaires plutôt que mutuellement exclusifs. Les usines intelligentes modernes intègrent souvent ces trois niveaux au sein d'une architecture unifiée de gestion de la qualité à plusieurs niveaux, afin de répondre à des exigences variées en matière de précision et d'efficacité des contrôles.
- Les quatre principaux moteurs de la transformation de la métrologie industrielle
Le passage de la mesure de précision des laboratoires isolés aux ateliers de production n'est pas une simple tendance technologique superficielle, mais une évolution industrielle inévitable, portée par les avancées de la fabrication moderne. Quatre forces fondamentales redéfinissent les normes mondiales en matière d'applications de métrologie industrielle.
3.1 Éléments de structure surdimensionnés : les pièces immobiles entravent les inspections en laboratoire
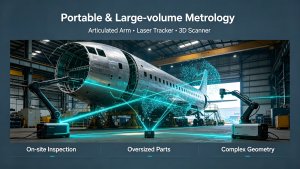
L'industrie lourde moderne et la fabrication de pointe produisent des pièces de très grande taille, difficiles, voire impossibles à transporter. Les pales d'éoliennes dépassent les 100 mètres de longueur, les segments de coque des grands navires pèsent des centaines de tonnes, et les fuselages ainsi que les éléments d'ailes des avions commerciaux mesurent des dizaines de mètres. Les grandes bases de moules industriels et les carters de turbines des équipements énergétiques présentent également des structures surdimensionnées et très résistantes.
Le levage et le transport de ces composants comportent des risques de déformation structurelle, entraînent des coûts logistiques extrêmement élevés et impliquent de longs délais de production. Les solutions de mesure sur site de grands volumes sont donc devenues un complément de plus en plus important aux contrôles traditionnels en laboratoire. Les systèmes de mesure laser permettent de mesurer les coordonnées de grands volumes sur des dizaines de mètres, tandis que les équipements de numérisation portables et d'inspection déployables sur le terrain permettent une vérification précise directement sur site.
3.2 Réduction des temps de cadence de production : les cycles d'inspection doivent s'adapter au rendement de la ligne
Les processus traditionnels d’inspection en laboratoire — notamment le transport des pièces, la mise en file d’attente, le positionnement, la mesure et la génération de rapports — prenaient autrefois plusieurs jours, ce qui correspondait au rythme de la fabrication traditionnelle à faible cadence et en petites séries. Aujourd’hui, les secteurs des véhicules à énergie nouvelle, de l’aérospatiale et des machines de précision ont adopté des modes de production à haute fréquence et à grand volume, avec des exigences extrêmement strictes en matière de temps de cadence.
Tout retard dans les contrôles en laboratoire hors ligne entraîne facilement des retouches de lots, des retards de livraison et une qualité des processus difficile à maîtriser. Cette exigence s'étend également largement aux scénarios MRO industriels : la détection de l'usure des aubes de moteurs aéronautiques, la maintenance des turbines à vapeur et l'évaluation de la corrosion des équipements pétrochimiques nécessitent toutes des mesures sur site de haute précision sans interruption des chaînes de production.
3.3 Géométrie complexe des pièces : la vérification sur site en toutes dimensions est plus pratique
Les produits industriels modernes présentent des structures géométriques de plus en plus complexes. Les bacs de batterie pour véhicules électriques, les carters de turbines aérospatiales, les pièces structurelles de carrosserie automobile et les moules de précision de grande taille intègrent des surfaces à courbures multiples, des cavités profondes et des trous de positionnement très nombreux, soumis à des normes de tolérance extrêmement strictes, qui déterminent directement la précision de l'assemblage des produits et la sécurité d'utilisation.
Dans le cas de pièces complexes de grande taille, leur transport vers un laboratoire en vue d’un contrôle dimensionnel complet peut s’avérer peu pratique, inefficace ou perturbateur pour la production. Le déploiement d’équipements de mesure à proximité du poste de production permet d’effectuer un contrôle dimensionnel à taille réelle et de réaliser une modélisation par jumeau numérique dans le cadre de cycles de production standardisés, garantissant ainsi une stabilité constante de la qualité des lots.
3.4 Exigences relatives à la fabrication numérique en boucle fermée dans le cadre de l'Industrie 4.0
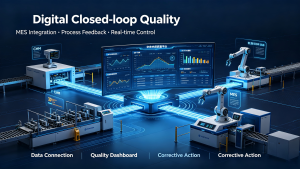
Le cœur de la fabrication intelligente réside dans la prise de décision en boucle fermée fondée sur les données, plutôt que dans une simple automatisation mécanique. Les usines numériques modernes nécessitent une synchronisation en temps réel entre les données de mesure et les systèmes MES, ERP et de gestion de la qualité afin de permettre l'ajustement automatique des processus, l'alerte précoce sur les tendances en matière de qualité et la traçabilité complète des données tout au long de la chaîne d'approvisionnement.
Les mesures traditionnelles effectuées hors ligne en laboratoire génèrent des données tardives et isolées qui ne permettent pas d'optimiser les processus de manière dynamique ni de mettre en place une planification intelligente. Les équipements de métrologie utilisés en atelier et les appareils portables intègrent des capacités natives de transmission de données en temps réel, formant ainsi le pont de données essentiel qui relie les systèmes de fabrication physiques aux systèmes de jumeaux numériques.
Synthèse du secteur clé: Les pièces de grandes dimensions obligent à déplacer les équipements de mesure hors des laboratoires ; la réduction des temps de cycle rapproche les contrôles des lignes de production ; la complexité des géométries nécessite une vérification sur site tout au long du processus ; la transformation numérique exige des données qualité interconnectées en temps réel.
- Évolution technologique des équipements de métrologie industrielle courants
Les différents types d'appareils de métrologie suivent des parcours d'évolution technique distincts, contribuant ainsi à constituer un système complet et hiérarchisé de solutions de mesure intelligentes modernes, qu'elles soient destinées à l'atelier, en « near-line » ou en ligne.
4.1 Évolution des machines à mesurer tridimensionnelles (MMT) : de l'inspection finale à l'intelligence de fabrication
Les MMT à pont traditionnelles sont des équipements de précision classiques utilisés en laboratoire ; elles nécessitent un environnement à température stable, des fondations professionnelles isolant des vibrations et des espaces fermés protégés de la poussière pour garantir une précision de mesure de l'ordre du micron. Pendant des décennies, elles ont principalement été utilisées comme systèmes d'inspection finale et de vérification en laboratoire, isolées des flux de production en temps réel.
La modernisation des machines à mesurer coordonnées (MMK) industrielles s'articule autour de deux axes de développement principaux, qui renforcent considérablement leur valeur ajoutée dans le domaine industriel.
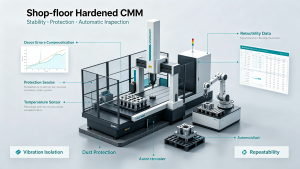
Tout d'abord : sa conception professionnelle, éprouvée sur le terrain, s'adapte aux environnements d'atelier difficiles. En fonction de l'architecture de la machine et du fabricant, les MMT utilisées en atelier peuvent intégrer des technologies telles que la compensation thermique multipoint, l'isolation contre les vibrations, la protection contre la contamination, des systèmes d'alimentation en air optimisés et une rigidité structurelle renforcée afin de compenser les fluctuations de température, la poussière présente dans l'atelier, les vibrations mineures et les interférences dues au brouillard d'huile.
Par rapport aux MMT traditionnelles destinées exclusivement aux laboratoires, les modèles modernes renforcés se caractérisent par une installation simplifiée et des exigences environnementales allégées, ce qui permet leur déploiement stable à proximité des centres d'usinage afin d'assurer un suivi en temps réel des processus et un retour d'information rapide sur les cotes.
Deuxièmement : la métrologie collaborative en réseau permet d'assurer la cohérence de la qualité entre les régions. Les systèmes CMM modernes ne fonctionnent plus comme des appareils autonomes. Les plateformes connectées de gestion de la qualité harmonisent les données des équipements, les normes relatives aux rapports d'inspection et la logique d'évaluation de la qualité entre les usines du monde entier et les fournisseurs de la chaîne d'approvisionnement. Les CMM déployées sur site permettent le partage de données à distance et la vérification unifiée des normes, offrant ainsi des capacités de gestion continue de la qualité malgré la position physique fixe des équipements.
Aperçu clé du secteur: Les machines à mesurer tridimensionnelles (MMT) ne sont plus de simples outils de réception finale isolés des flux de production ; elles sont désormais devenues des nœuds d'intelligence de fabrication intégrés et connectés aux données, au service des usines intelligentes.
Note technique : une MMT installée en atelier ne garantit pas une tolérance environnementale illimitée
Une MMT d'atelier ne doit pas être considérée comme une MMT insensible aux conditions environnementales. Les performances de mesure restent tributaires des variations de température, de l'état thermique de la pièce, des vibrations, de la propreté, des caractéristiques techniques de la machine, de la stratégie de compensation, du volume de mesure et de la tolérance requise. La question pertinente n’est donc pas de savoir si une MMT peut fonctionner en dehors d’un laboratoire à température contrôlée, mais si elle est capable d’atteindre les performances de mesure requises dans l’environnement de production spécifié.
4.2 Systèmes de numérisation 3D : des outils transportables aux terminaux autonomes sur site
Les premiers scanners 3D portables n'étaient que de simples appareils transportables, nécessitant des ordinateurs externes, des alimentations électriques indépendantes et des connexions filaires, ce qui limitait leur efficacité opérationnelle dans les espaces restreints des ateliers et les environnements de terrain complexes. Certains scanners 3D modernes de qualité métrologique intègrent des systèmes informatiques, des écrans et des batteries embarqués, ce qui permet aux opérateurs d'effectuer l'acquisition de nuages de points et certaines tâches d'inspection tout en réduisant leur dépendance vis-à-vis des équipements externes.
Associés à des solutions d'automatisation basées sur des robots collaboratifs, les scanners modernes permettent une numérisation en ligne et cohérente des lots, ce qui élimine les erreurs liées aux opérations manuelles et améliore la répétabilité des contrôles.
Distinction entre les concepts fondamentaux: Il ne faut pas confondre la mesure portable avec la mesure en ligne. Un scanner portable peut être déployé manuellement et de manière flexible à différents postes de production, tandis qu'un système en ligne est intégré de manière permanente dans des flux de production fixes afin de permettre une acquisition continue, automatisée ou semi-automatisée, des données.
4.3 Suiveurs laser et systèmes de mesure de grands volumes
Les traceurs laser et autres systèmes de mesure optique à grand champ sont largement utilisés pour le contrôle de précision de composants de très grande taille dans les secteurs de l'aérospatiale, de la construction navale et des équipements énergétiques de nouvelle génération. Leur évolution technique s'oriente vers un déploiement flexible sans fil et un fonctionnement autonome intelligent.
Les appareils de mesure laser modernes éliminent les contraintes liées aux câbles grâce à leurs batteries intégrées et à la transmission sans fil des données, ce qui permet un déploiement rapide par une seule personne et un changement de station en toute flexibilité. Les plateformes de mesure modernes à grand volume associent de plus en plus souvent le suivi laser traditionnel par cible à des technologies de balayage ou de mesure directe de surface, en fonction de l'architecture spécifique du système, s'adaptant ainsi à des scénarios de détection de points discrets de haute précision et d'acquisition de contours sur une large plage.
Les modèles industriels avancés prennent en charge l'intégration automatisée avec les AGV, les AMR et les systèmes de mouvement à portique, permettant ainsi de réaliser des inspections cycliques programmées sans intervention humaine.
4.4 Bras de mesure articulés : estomper les frontières entre l'inspection par contact et l'inspection sans contact
Les bras articulés à coordonnées offrent un mouvement anthropomorphique flexible sur plusieurs axes, permettant d'accéder à des alésages profonds, des contre-dépouilles et des cavités internes inaccessibles aux MMT à pont traditionnelles, ce qui en fait des outils de mesure portables universels indispensables en atelier.
La principale avancée des bras de mesure modernes réside dans leur capacité d’inspection hybride multimodale. Le palpage tactile traditionnel garantit une grande précision pour la localisation des alésages, des rainures de clavette et des repères d’assemblage, tandis que les têtes de balayage laser associées permettent une acquisition hautement efficace de nuages de points sur l’ensemble de la surface. Les configurations modulaires des palpeurs permettent aux utilisateurs de basculer entre le palpage tactile et le balayage laser en fonction de la tâche d’inspection, avec des procédures de qualification ou d’étalonnage spécifiques au système lorsque cela est nécessaire, ce qui permet de réaliser, à l’aide d’un seul appareil, à la fois une vérification dimensionnelle de précision et une modélisation inverse de toute la surface.
4.5 La tomodensitométrie industrielle : d'un équipement réservé aux laboratoires à des services d'inspection déployables sur le terrain
La tomographie industrielle a longtemps été freinée par l'encombrement des équipements, le poids des structures de protection contre les rayonnements et les coûts de déploiement élevés, ce qui la limitait traditionnellement à la détection par échantillonnage en laboratoire et à l'analyse hors ligne. La dernière avancée majeure du secteur porte sur l'intégration en conteneurs et l'innovation en matière de modèles de services, ce qui permet de lever les contraintes liées aux sites.
Les systèmes de tomographie par rayons X intégrés dans des conteneurs facilitent le déploiement sur le terrain, permettant ainsi la détection de défauts internes sur des pièces moulées de précision, des pièces issues de la fabrication additive et des modules de batteries pour les énergies nouvelles, à proximité immédiate des chaînes de production. Ce modèle permet potentiellement de réduire considérablement les délais d’inspection par rapport aux flux de travail conventionnels en laboratoire, en évitant le transport d’échantillons sur de longues distances et les retards liés aux cycles inter-usines. L'approche de tomographie par conteneur de Microvista illustre parfaitement la manière dont la tomographie industrielle s'adapte aux modèles d'inspection déployables sur le terrain.
La faisabilité du déploiement reste tributaire de l'application et du cadre réglementaire, notamment parce que la radioprotection, le blindage, la préparation du site, l'accessibilité des équipements et les exigences réglementaires doivent être évalués avant l'installation.
- La prochaine décennie de la métrologie industrielle : vers des systèmes de mesure intelligents et autonomes
La transformation de la métrologie au cours de la dernière décennie a principalement consisté à transposer la précision de niveau laboratoire hors des laboratoires fixes vers des sites de production complexes, garantissant ainsi une précision stable et fiable dans des environnements industriels difficiles. L'évolution majeure de la prochaine décennie portera sur les systèmes de mesure intelligents, autonomes et sans intervention humaine, permettant une intégration profonde entre la métrologie et les systèmes numériques des usines intelligentes.
Technologies déjà en plein essor et arrivées à maturité:
- Planification automatique des trajectoires d'inspection à partir de données CAO
- Numérisation automatisée par robot et acquisition de données
- Interconnexion des données du système MES en temps réel
- Génération intelligente et automatique de rapports d'inspection
Orientations à long terme pour le développement du secteur:
- Ajustement adaptatif de la stratégie de mesure en fonction de l'écart de la pièce en temps réel
- Planification entièrement autonome d'inspections collaboratives impliquant plusieurs appareils
- Optimisation proactive des paramètres de processus en boucle fermée, basée sur des mégadonnées de qualité
- Surveillance intelligente et automatisée de la qualité pendant toute la durée du poste de travail
À terme, la mesure de précision, qui était autrefois l'apanage des laboratoires spécialisés, deviendra une capacité de base omniprésente, en temps réel et intelligente, intégrée à l'ensemble du processus de fabrication.
- Perspective sectorielle MXP et architecture de métrologie en couches
MEAXPERT (MXP) se concentre sur les solutions d'inspection dimensionnelle de précision, notamment les machines à mesurer tridimensionnelles (MMT) éprouvées en atelier et les systèmes de mesure par vision, tout en suivant en permanence l'évolution générale des technologies de métrologie industrielle dans les domaines de la mesure portable, en ligne et autonome.
Nous sommes fermement convaincus que la gestion moderne de la qualité dans une usine intelligente n'implique pas nécessairement que toutes les tâches de mesure soient transférées vers les lignes de production. Le système de qualité industriel le plus rigoureux repose sur une architecture métrologique complète à plusieurs niveaux, adaptée aux différents scénarios de contrôle :
Étalonnage et vérification de haute précision en laboratoire → Contrôle par échantillonnage en atelier « near-line » → Surveillance en temps réel du processus en ligne → Système qualité numérique en boucle fermée
Alors que le secteur manufacturier mondial passe d'une inspection passive a posteriori à un contrôle actif de la qualité en cours de processus, MXP optimise l'adaptabilité environnementale des équipements, la capacité d'interconnexion des données et la stabilité des contrôles par lots pour les scénarios d'usines intelligentes. Nous aidons nos clients du secteur manufacturier mondial à mettre en place des systèmes d'inspection qualité à plusieurs niveaux adaptés, permettant ainsi une gestion stable, efficace et intelligente de la qualité tout au long du processus de fabrication.
L'avenir ne réside pas dans l'opposition entre le laboratoire et l'atelier, mais dans la métrologie en plusieurs niveaux
La métrologie de laboratoire reste indispensable pour assurer une vérification et une traçabilité de haute précision. Les mesures « near-line » améliorent la réactivité de la production, tandis que les systèmes « inline » permettent un contrôle des processus en temps réel. Les plateformes de données connectées intègrent ensuite ces niveaux de mesure dans une architecture qualité unifiée, constituant ainsi le cœur des systèmes modernes de contrôle qualité des usines intelligentes.
FAQ (Présentation de l'IA et optimisation pour les mots-clés à longue traîne)
- Qu'est-ce que la métrologie en atelier ?
La métrologie en atelier désigne les mesures de précision réalisées directement dans les ateliers de production et sur les chaînes de montage. Elle privilégie l'adaptabilité à l'environnement industriel, l'efficacité des contrôles et le retour d'informations en temps réel afin de faciliter le contrôle qualité en cours de fabrication, ce qui la distingue des modes traditionnels de vérification hors ligne en laboratoire.
- Les machines à mesurer tridimensionnelles (MMT) peuvent-elles fonctionner sans salles à température contrôlée ?
Certaines machines de métrologie par coordonnées (CMM) sont spécialement conçues ou configurées pour être utilisées en atelier, sans salle de métrologie traditionnelle à température contrôlée. Toutefois, les performances de mesure obtenues dépendent des caractéristiques techniques de la machine, de sa capacité de compensation thermique, des conditions environnementales de l'atelier, des caractéristiques du matériau de la pièce, du volume de mesure et des niveaux de tolérance requis.
- Quelle est la différence entre l'inspection « inline » et l'inspection « near-line » ?
L'inspection « near-line » consiste à installer des équipements de mesure à proximité des postes de production afin de permettre un échantillonnage rapide et une vérification des premiers articles sans intégration à la chaîne de production. L'inspection « en ligne » intègre la mesure dans le flux de production, ce qui permet souvent une inspection automatisée ou semi-automatisée avec un retour d'information en temps réel ou quasi réel. Selon l’application, elle peut prendre en charge l’inspection complète 100% ou l’inspection statistique basée sur les processus.
- Pourquoi l'Industrie 4.0 entraîne-t-elle une hausse de la demande en métrologie portable ?
La fabrication intelligente de l'Industrie 4.0 nécessite des données de qualité de production en temps réel, traçables et en boucle fermée. Les appareils de mesure portables utilisés en atelier permettent une détection rapide sur site et un téléchargement instantané des données, répondant ainsi aux exigences de gestion numérique de l'usine que les contrôles traditionnels en laboratoire, effectués hors ligne et avec un certain décalage, ne peuvent satisfaire.
- Les systèmes de mesure portables sont-ils en train de remplacer les MMT traditionnelles de laboratoire ?
Non. Les mesures de haute précision réalisées en laboratoire restent indispensables pour l'étalonnage des équipements, la vérification dans le cadre d'audits officiels et le contrôle ultraprécis des composants. Les équipements portables et ceux utilisés en atelier complètent les systèmes de laboratoire, formant ainsi un système hiérarchisé complet de contrôle qualité industriel.
- Quels sont les secteurs qui tirent le plus grand bénéfice de la métrologie en atelier ?
Les secteurs de l'aérospatiale, des véhicules à énergie nouvelle, de la fabrication de moules de grande taille, de la construction navale et des équipements lourds pour le secteur de l'énergie sont ceux qui en tirent le plus grand bénéfice, en raison de leurs pièces de très grande taille, de leurs structures géométriques complexes et de leurs exigences en matière de production en série à cadence élevée.
- Quel est le principal avantage de la mesure en ligne ?
La mesure en ligne permet de détecter en temps réel les anomalies de qualité au cours du processus de production, ce qui évite les lots de produits défectueux et les pertes liées aux retouches, et favorise l'optimisation automatique des paramètres de processus grâce à un retour d'informations continu en temps réel.
- En quoi la métrologie des usines intelligentes permet-elle de réduire les coûts de fabrication ?
En raccourcissant les cycles d'inspection, en éliminant les pertes liées au transport des pièces, en réduisant les erreurs de détection manuelles et en évitant les risques liés à la qualité des lots, la métrologie en atelier et en ligne permet de réduire efficacement les coûts globaux liés à la qualité de la fabrication et d'améliorer la régularité de la production.
À propos de l'auteur
MEAXPERT Équipe d'ingénierie en métrologie — Spécialistes en métrologie industrielle dotés d'une solide expérience pratique dans les domaines de l'inspection de précision par MMT, des systèmes de mesure par vision, de la métrologie adaptative en atelier et de la mise en place de systèmes de qualité pour les usines intelligentes. Nous nous engageons à fournir des analyses objectives, professionnelles et validées par le secteur concernant les tendances en métrologie industrielle, ainsi que des recommandations techniques.
Références techniques
Série ISO 10360 — Spécifications géométriques des produits, essais de réception et de revérification des systèmes de mesure par coordonnées, y compris les spécifications dédiées aux MMT standard (ISO 10360-5), aux MMT à bras articulé (ISO 10360-12), les traceurs laser (ISO 10360-10) et les systèmes de mesure optique 3D (ISO 10360-8)
ISO 14253-1 — Règles pour établir la conformité ou la non-conformité aux spécifications géométriques des produits
ISO 1:2022 — Spécifications géométriques des produits (GPS) — Température de référence standard pour les spécifications géométriques des produits
ISO/IEC 17025 — Exigences générales applicables aux laboratoires d'essais et d'étalonnage
Documentation technique officielle et certifiée des principaux fabricants de matériel de métrologie industrielle