











MEAXPERT-mittaustekniikan tiimi
Pikavastaus: Mikä on tuotantotilojen mittaustekniikka?
Tuotantotilojen mittaustekniikalla tarkoitetaan tuotantoympäristöissä tai niiden läheisyydessä käytettäviä mittausjärjestelmiä, joiden avulla saadaan nopeampaa mittaustietoa ilman, että joudutaan luottamaan yksinomaan keskitettyyn laboratoriotarkastukseen. Siihen kuuluvat near-line- ja inline-ratkaisut, jotka ulottuvat tuotantotilojen koordinaattimittauskoneista (CMM) ja kannettavista 3D-skannereista automatisoituihin kuvantamisjärjestelmiin ja suurikokoisiin mittauslaitteisiin. Tuotantotilan mittaus ei korvaa laboratoriomittausta, vaan täydentää sitä siirtämällä valitut tarkastustehtävät lähemmäksi tuotantoa ja mahdollistamalla nopeamman prosessipalautteen.
Johdanto
Kun nykyaikaisessa valmistuksessa otetaan käyttöön ylimitoitettuja rakenneosia, tiukennettuja tuotantotakteja ja Teollisuus 4.0:n datavetoisia työnkulkuja, perinteinen laadunvalvontamalli – jossa työkappaleet kuljetetaan erillisiin, lämpötilasäädeltyihin mittauslaboratorioihin lopputarkastusta varten – on osoittautunut yhä riittämättömämmäksi monissa nykyaikaisissa tuotantoympäristöissä.
Alalla on meneillään perusteellinen muutos: teollinen mittaustekniikka on siirtymässä laboratorioiden ulkopuolelle ja integroitumassa suoraan tuotantotiloihin, kokoonpanolinjoille ja rakennustyömaille. Kyse ei ole pelkästään laitteiden sijoittelun tai siirrettävyyden muutoksesta. Se edustaa strategista siirtymää prosessin jälkeisestä offline-tarkastuksesta kohti reaaliaikaista, prosessiin integroitua laadunvalvontaa.
Koko metrologian ekosysteemissä laitteiden ominaisuudet kehittyvät nopeasti: siltatyyppiset koordinaattimittauskoneet (CMM) ovat muuttumassa itsenäisistä tarkastusjärjestelmistä verkkoon liitetyiksi valmistuksen mittauspisteiksi; 3D-skannerit ovat kehittyneet monitoimisiksi, langattomiksi kenttätarkastuspäätteiksi; suurikapasiteettiset lasermittausjärjestelmät mahdollistavat joustavan käytön paikan päällä erittäin suurikokoisten komponenttien mittauksessa; nivellettyjen mittausvarsien avulla voidaan suorittaa monimuotoista kosketus- ja kosketuksettomien menetelmien yhdistelmää hyödyntävää tarkastusta; konttityyppiset teolliset CT-ratkaisut tuovat sisäisten vikojen havaitsemisen lähemmäksi tuotantolinjoja.
Yhteenvetona voidaan todeta, että nämä edistysaskeleet ovat siirtämässä near-line- ja inline-mittaustekniikkaa erikoistuneista sovelluksista yhä yleisempiin valmistuskäytäntöihin.
- Mitä on tuotantotilojen mittaustekniikka? Laboratorio-, near-line- ja inline-mittausten määritelmät
Jotta voitaisiin ymmärtää meneillään olevaa metrologian muutosta, on olennaista erottaa toisistaan kolme keskeistä tarkastusmallia, jotka määrittelevät nykyaikaisten älytehtaiden laatujärjestelmiä. Kukin malli soveltuu erityisiin valmistustilanteisiin, ja yhdessä ne muodostavat kattavan, kerroksellisen laadunvalvontarakenteen Teollisuus 4.0 -tuotantoympäristöille.
Keskeisen käsitteen määritelmä: Tuotantotilojen mittaustekniikka on kattotermi, joka sisältää near-line-mittauksen ja joissakin sovelluksissa myös inline-mittauksen, joita käytetään tuotantoympäristöissä tai niiden välittömässä läheisyydessä. Se ei välttämättä tarkoita, että jokaisen mittausprosessin tulisi olla täysin automatisoitu tai integroitu tuotantolinjaan.
1.1 Perinteinen laboratoriometrologia
Määritelmä: Laboratoriometrologialla tarkoitetaan tarkkuusmittauksia, jotka suoritetaan eristetyissä, tiukasti valvotuissa ympäristöissä, joissa lämpötila ja kosteus ovat vakaat ja joissa on ammattimaiset tärinänvaimennusperustukset sekä pölytiiviit suojakotelot.
Pääasiallinen tarkoitus: Tarjoaa parhaan mahdollisen, toistettavan mittaustarkkuuden ja vakauden vaatimustenmukaisuuden tarkastamiseen, laitteiden kalibrointiin, virallisiin laatutarkastuksiin sekä komponenttien erittäin tarkkaan validointiin.
Tyypillisiä käyttökohteita: Ilmailu- ja avaruusteollisuuden ultratarkkojen osien kalibrointi, kansallisten standardien jäljitettävyyden varmentaminen, erän lopullinen laadun hyväksyntä, kolmannen osapuolen suorittama laaduntarkastus ja sertifiointi.
1.2 Near-Line-mittaustekniikka
Määritelmä: Near-line-mittauksessa tarkkuusmittauslaitteet sijoitetaan suoraan tuotanto- ja työstöasemien viereen, mikä poistaa työkappaleiden kuljetustarpeen tehtaan sisällä ja lyhentää tarkastusten odotusaikoja.
Pääasiallinen tarkoitus: Luotettavan tarkkuuden ja tuotantotehokkuuden tasapainottaminen, jolloin voidaan toteuttaa nopea otantatarkastus, ensimmäisen tuotteen tarkastus ja prosessin kehityksen seuranta keskeyttämättä jatkuvia tuotantoprosesseja.
Tyypillisiä käyttökohteita: Sarjatuotannon näytteenotto, muottien koetarkastus, koneistuksen jälkeinen mittatarkastus, päivittäinen prosessin vakauden seuranta.
1.3 Inline-mittaus
Määritelmä: Inline-mittaustekniikassa mittauslaitteet ja automatisoidut tarkastusjärjestelmät integroidaan täysin standardoituihin tuotantolinjan työnkulkuihin, mikä mahdollistaa reaaliaikaisen tiedonkeruun koneistus-, kokoonpano- ja viimeistelyprosessien aikana.
Pääasiallinen tarkoitus: Tarjota reaaliaikaista tai lähes reaaliaikaista laatuun liittyvää palautetta, havaita prosessipoikkeamat etukäteen ja tukea suljetun silmukan digitaalista prosessien optimointia älykkään valmistuksen tarpeisiin.
Tyypillisiä käyttökohteita: Autoteollisuuden sarjavalmistettavat osat, uuden sukupolven akkujen komponentit, kulutuselektroniikan rakenneosat, automatisoitujen kokoonpanolinjojen koko prosessin valvonta.
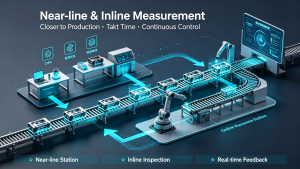
- Laboratoriomittaus vs. near-line-mittaus vs. inline-mittaus: keskeiset erot
Tämä järjestelmällinen vertailu selventää selkeästi kunkin mittausmallin soveltamisalueet, toiminnalliset edut ja teollisen arvon, ja muodostaa perustavanlaatuisen viitekehyksen älytehtaan laatujärjestelmän suunnittelulle.
| Arviointikriteeri | Laboratoriometrologia | Near-Line / tuotantotilojen mittaustekniikka | Inline-mittaus |
| Käyttöpaikka | Itsenäinen lämpötilasäädelty puhdastila | Koneistus- ja tuotantopisteiden vieressä | Täysin integroitu tuotantolinjan työnkulkuun |
| Ympäristöolosuhteet | Erittäin vakaa lämpötila, kosteus, tärinätön | Tavallinen teollisuuden tuotantotila (vaihteleva lämpötila, pölyä, lievää tärinää) | Teollinen tuotantoympäristö, jossa esiintyy jatkuvia toimintahäiriöitä |
| Keskeinen toiminnallinen tavoite | Maksimaalinen mittaustarkkuus ja kalibrointitarkkuus | Nopea prosessipalaute ja erän laadunvalvonta | Reaaliaikainen suljetun piirin prosessinohjaus ja poikkeamien havaitseminen |
| Tyypilliset laitteet | Laboratoriotason silta-tyyppinen koordinaattimitta, kiinteä teollisuuskäyttöinen tietokonetomografi, kalibrointilaitteet | Työpajassa testattu CMM, nivelletty mittausvarsi, kannettava 3D-skanneri | Automaattiset kuvantamisjärjestelmät, kiinteät skannausasemat, tuotantolinjaan integroidut mitta-anturit |
| Tarkastusten ajankohdat | Jälkikäsittelyvaiheessa suoritettava offline-tarkastus | Tuotantoa edeltävä syklinen pistokokeetarkastus | Tuotantoprosessin aikana suoritettava reaaliaikainen tai lähes reaaliaikainen tarkastus |
| Tietovirran ominaispiirteet | Offline-erä tallennus, viivästetty analyysi | Reaaliaikainen verkkoon kytketty tiedonsiirto | Täydellinen reaaliaikainen suljetun piirin datapalaute |
| Automaatiotaso | Matala–keskitasoinen (pääasiassa manuaalinen käyttö) | Keskitaso (osittain automatisoitu aputarkastus) | Korkea (pääasiassa automatisoituja/miehittämättömiä tarkastuksia) |
| Ensisijainen laatupäätös | Lopputuotteen vaatimustenmukaisuuden arviointi ja kalibroinnin vahvistus | Tuotantoprosessien kehityksen arviointi ja erän laadun riskien varhainen varoitus | Prosessiparametrien säätö reaaliajassa ja virheettömän tuotannon optimointi |
Tärkeää: Nämä kolme mallia täydentävät toisiaan eivätkä sulje toisiaan pois. Nykyaikaisissa älytehtaissa kaikki kolme tasoa integroidaan usein yhtenäiseen, kerrokselliseen laadunhallinta-arkkitehtuuriin, jotta voidaan vastata monipuolisiin tarkastusten tarkkuus- ja tehokkuusvaatimuksiin.
- Teollisen mittaustekniikan muutoksen neljä keskeistä liikkeellepanevaa tekijää
Tarkkuusmittauksen siirtyminen erillisistä laboratorioista tuotantotiloihin ei ole pinnallinen teknologinen trendi, vaan väistämätön teollinen uudistus, jota nykyaikainen valmistusprosessin kehitys ajaa eteenpäin. Neljä keskeistä tekijää muokkaavat maailmanlaajuisia teollisen metrologian sovellusten standardeja.
3.1 Ylisuuret rakenneosat: Siirrettämättömät työkappaleet rajoittavat laboratoriotarkastusta
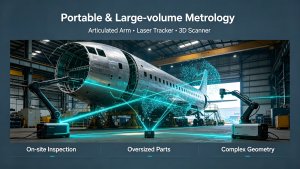
Nykyaikaisessa raskaassa teollisuudessa ja edistyneessä valmistusteollisuudessa tuotetaan erittäin suuria työkappaleita, joiden kuljettaminen on vaikeaa tai mahdotonta. Tuuliturbiinien siipien pituus ylittää 100 metriä, suurten alusten runko-osat painavat satoja tonneja, ja liikennelentokoneiden rungot sekä siipiosat ulottuvat kymmenien metrien pituudelle. Myös suuret teolliset muottialustat ja energialaitteiden turbiinikotelot ovat ylimitoitettuja ja raskaita rakenteita.
Näiden komponenttien nostamiseen ja kuljetukseen liittyy rakenteellisten muodonmuutosten riskejä, erittäin korkeita logistiikkakustannuksia sekä pitkiä tuotantoaikoja. Suurten tilavuuksien kenttämittausratkaisut ovat siksi tulleet yhä tärkeämmäksi täydennykseksi perinteiselle laboratoriotarkastukselle. Laser-mittausjärjestelmät mahdollistavat suurten tilavuuksien koordinaattimittauksen kymmenien metrien alueella, kun taas kannettavat skannaus- ja kenttäkäyttöön soveltuvat tarkastuslaitteet mahdollistavat tarkan tarkistuksen suoraan paikan päällä.
3.2 Tuotannon tiivistetyt taktiajat: Tarkastusjaksot on sovitettava linjan tehokkuuteen
Perinteiset laboratoriotarkastusten työnkulut – mukaan lukien työkappaleiden kuljetus, jonotus, asemointi, mittaus ja raporttien tulostus – kestivät aikoinaan useita päiviä, mikä sopi hitaan ja pienerien perinteisen valmistuksen rytmiin. Nykypäivän uusien energialähteiden ajoneuvo-, ilmailu- ja avaruusteollisuus sekä tarkkuuskoneistusteollisuus ovat siirtyneet korkeataajuisiin ja suurivolyymisiin tuotantotapoihin, joissa takttiajan vaatimukset ovat erittäin tiukat.
Laboratoriotarkastusten viivästyminen johtaa helposti erän uusintatyöhön, toimitusviivästyksiin ja prosessin laadun hallitsemattomuuteen. Tämä tarve ulottuu laajalti myös teollisuuden MRO-tilanteisiin: lentokonemoottorien siipien kulumisen havaitseminen, höyryturbiinien huolto ja petrokemian laitteiden korroosion arviointi edellyttävät kaikki erittäin tarkkoja paikan päällä suoritettavia mittauksia ilman, että tuotantolinjoja joudutaan pysäyttämään.
3.3 Monimutkainen osan geometria: Täysmittaisen tarkastuksen suorittaminen paikan päällä on käytännöllisempää
Nykyaikaisissa teollisuustuotteissa on yhä monimutkaisempia geometrisia rakenteita. Sähköautojen akkukoteloissa, ilmailu- ja avaruusteollisuuden turbiinikoteloissa, autojen korin rakenneosissa sekä suurissa tarkkuusmuotteissa yhdistyvät monikaarevat pinnat, syvät ontelot ja tiheästi sijoitetut reikiä, joihin sovelletaan erittäin tiukkoja toleranssivaatimuksia, jotka vaikuttavat suoraan tuotteen kokoonpanon tarkkuuteen ja käytön turvallisuuteen.
Monimutkaisten ja suurikokoisten työkappaleiden kohdalla osien kuljettaminen laboratorioon täysimittaista mittausta varten voi olla epäkäytännöllistä, tehotonta tai tuotantoa häiritsevää. Mittauslaitteiden sijoittaminen lähelle tuotantopistettä mahdollistaa täysimittaisen mittauksen ja digitaalisen kaksosen mallintamisen standardoitujen tuotantosyklien puitteissa, mikä takaa erien laadun tasaisen vakauden.
3.4 Teollisuus 4.0: digitaalisen suljetun kierron valmistuksen vaatimukset
Älykkään valmistuksen ytimessä on datapohjainen suljetun silmukan päätöksenteko, ei pelkkä mekaaninen automaatio. Nykyaikaisissa digitaalisissa tehtaissa tarvitaan mittausdatan sekä MES-, ERP- ja laadunhallintajärjestelmien välistä reaaliaikaista synkronointia, jotta voidaan toteuttaa prosessien automaattinen säätö, laadun kehityssuuntausten varhainen varoitus ja toimitusketjun tietojen täydellinen jäljitettävyys.
Perinteiset offline-laboratoriomittaukset tuottavat viivästyneitä, erillisiä tietoja, jotka eivät tue dynaamista prosessien optimointia eivätkä älykästä aikataulutusta. Tuotantotilan ja kannettavien mittauslaitteiden sisäänrakennetut reaaliaikaiset tiedonsiirto-ominaisuudet muodostavat keskeisen tietosillan, joka yhdistää fyysisen tuotannon ja digitaalisten kaksosjärjestelmien välillä.
Keskeisten toimialojen yhteenveto: Ylisuuret työkappaleet pakottavat siirtämään mittauslaitteet pois laboratorioista; tiukentuneet takti-ajat pakottavat siirtämään tarkastukset lähemmäksi tuotantolinjoja; monimutkaiset geometriat edellyttävät koko prosessin kattavaa tarkastusta paikan päällä; digitaalinen muutos vaatii toisiinsa kytkettyjä reaaliaikaisia laatutietoja.
- Teollisuuden yleiskäyttöisten mittauslaitteiden teknologian kehitys
Erilaiset mittauslaitteet kehittyvät omilla teknisillä kehityspoluillaan ja muodostavat yhdessä kattavan, monitasoisen järjestelmän, joka koostuu nykyaikaisista tuotantotilan, near-line- ja inline-älymittausratkaisuista.
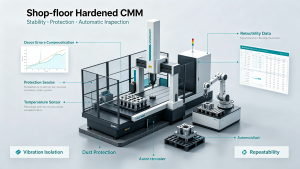
4.1 CMM:n kehitys: lopputarkastuksesta valmistuksen älykkyyteen
Perinteiset siltatyyppiset koordinaattimittauskoneet (CMM) ovat klassisia laboratoriotarkkuuslaitteita, joiden mikronitason mittaustarkkuuden ylläpitäminen edellyttää vakaita lämpötilaolosuhteita, ammattimaisia tärinäeristettyjä perustuksia sekä pölyltä suojattuja suljettuja tiloja. Vuosikymmenten ajan niitä käytettiin pääasiassa laboratoriossa suoritettaviin lopputarkastuksiin ja varmennukseen, erillään reaaliaikaisista tuotantoprosesseista.
Teollisuuskäyttöön tarkoitettujen koordinaattimittaimien modernisointi etenee kahta keskeistä kehityssuuntaa pitkin, mikä parantaa niiden teollista käyttöarvoa merkittävästi.
Ensinnäkin: ammattikäyttöön suunniteltu, käytännön kokemusten perusteella kehitetty rakenne sopii vaativiin työpajaolosuhteisiin. Koneen arkkitehtuurista ja valmistajasta riippuen tuotantotilojen koordinaattimittauskoneissa voi olla käytössä esimerkiksi monipisteinen lämpötilakompensaatio, tärinäeristys, likaantumissuoja, optimoidut ilman syöttöjärjestelmät sekä parannettu rakenteellinen jäykkyys, joiden avulla kompensoidaan lämpötilan vaihteluita, työpajan pölyä, vähäistä tärinää ja öljysumun aiheuttamia häiriöitä.
Perinteisiin, yksinomaan laboratoriokäyttöön tarkoitettuihin CMM-laitteisiin verrattuna nykyaikaisissa teollisuuskäyttöön suunnitelluissa malleissa asennus- ja ympäristövaatimukset ovat yksinkertaisempia, minkä ansiosta ne voidaan sijoittaa vakaasti työstökeskusten viereen reaaliaikaisen prosessiseurannan ja nopean mittaustulosten palautteen mahdollistamiseksi.
Toiseksi: verkostoitunut yhteistyömetrologia mahdollistaa alueiden välisen laadun yhdenmukaistamisen. Nykyaikaiset CMM-järjestelmät eivät enää toimi erillisinä laitteina. Verkkoon liitetyt laadunhallinta-alustat yhdistävät laitetiedot, tarkastusraporttien standardit ja laadunarviointilogiikan maailmanlaajuisesti tehtaiden ja toimitusketjun toimittajien välillä. Paikan päällä käytettävät CMM-laitteet tukevat etätietojen jakamista ja yhtenäistä standardien tarkistusta, mikä mahdollistaa sujuvan laadunhallinnan laitteiden kiinteistä sijoituspaikoista huolimatta.
Keskeisiä toimialan näkemyksiä: CMM-laitteet eivät ole enää tuotantoprosesseista erillisiä lopullisen hyväksynnän työkaluja, vaan ne ovat kehittyneet älytehtaiden integroiduiksi, dataan kytketyiksi valmistuksen älykkyyden solmuiksi.
Tekninen huomautus: Tuotantotilassa käytettävä koordinaattimittauskone ei tarkoita rajatonta ympäristöolosuhteiden sietokykyä
Tuotantotilassa käytettävää koordinaattimittausta (CMM) ei pidä tulkita siten, että ympäristöolosuhteet eivät vaikuttaisi siihen. Mittaustulos riippuu edelleen lämpötilan vaihteluista, työkappaleen lämpötilasta, tärinästä, puhtaudesta, laitteen teknisistä ominaisuuksista, kompensointistrategiasta, mittausalueesta ja vaaditusta toleranssista. Oikea kysymys ei siis ole, voiko koordinaattimittauskone toimia lämpötilasäädellyn laboratorion ulkopuolella, vaan voiko se saavuttaa vaaditun mittaustuloksen määritellyssä tuotantoympäristössä.
4.2 3D-skannausjärjestelmät: siirrettävistä laitteista itsenäisiin paikan päällä toimiviin päätelaitteisiin
Aikaisemmat kädessä pidettävät 3D-skannerit olivat pelkästään siirrettäviä laitteita, jotka vaativat ulkoisia tietokoneita, erillisiä virtalähteitä ja langallisia yhteyksiä, mikä rajoitti niiden käyttötehokkuutta ahtaissa työpajatiloissa ja monimutkaisissa kenttäolosuhteissa. Joissakin nykyaikaisissa mittaustekniikan vaatimukset täyttävissä 3D-skannereissa on integroitu laskentateho, näytöt ja akkujärjestelmät, minkä ansiosta käyttäjät voivat suorittaa pistepilvien keräämistä ja valikoituja tarkastustehtäviä riippumatta ulkoisista laitteista.
Yhdistettynä yhteistyörobottien automaatioratkaisuihin nykyaikaiset skannerit mahdollistavat yhdenmukaisen eräkohtaisen skannauksen tuotantolinjalla, mikä eliminoi manuaaliset toimintavirheet ja parantaa tarkastuksen toistettavuutta.
Keskeisten käsitteiden erottelu: Kannettavaa mittausta ei pidä sekoittaa tuotantolinjan mittaukseen. Kannettava skanneri voidaan sijoittaa joustavasti käsin eri tuotantopisteisiin, kun taas tuotantolinjan mittausjärjestelmä on integroitu pysyvästi kiinteisiin tuotantoprosesseihin automatisoidun tai puoliautomatisoidun jatkuvan tiedonkeruun toteuttamiseksi.
4.3 Laserseurantajärjestelmät ja suurten tilavuuksien mittausjärjestelmät
Laserseurantalaitteita ja muita suurikokoisia optisia mittausjärjestelmiä käytetään laajalti erittäin suurten komponenttien tarkkuustarkastuksiin ilmailu- ja avaruusteollisuudessa, laivanrakennuksessa sekä uuden energian tuotantolaitteiden teollisuudessa. Niiden tekninen kehitys keskittyy langattomaan ja joustavaan käyttöönottoon sekä älykkääseen itsenäiseen toimintaan.
Nykyaikaiset lasermittauslaitteet poistavat kaapelirajoitukset sisäänrakennettujen akkujen ja langattoman tiedonsiirron ansiosta, mikä mahdollistaa yhden henkilön suorittaman nopean käyttöönoton ja joustavan mittausaseman vaihdon. Nykyaikaisissa suurikapasiteettisissa mittausalustoissa yhdistetään yhä useammin perinteinen kohdepohjainen laserjäljitys skannaus- tai suoraan pintaan kohdistuvaan mittaustekniikkaan järjestelmäarkkitehtuurista riippuen, jolloin ne soveltuvat sekä erittäin tarkkaan yksittäisten pisteiden tunnistamiseen että laajojen alueiden ääriviivojen mittaamiseen.
Kehittyneet teollisuusmallit tukevat automatisoitua integrointia AGV-ajoneuvojen, AMR-ajoneuvojen ja portaaliliikejärjestelmien kanssa, mikä mahdollistaa aikataulun mukaisen, ilman valvontaa suoritettavan jaksottaisen tarkastuksen.
4.4 Nivelletyt mittausvarret: kosketus- ja kosketuksettoman tarkastuksen rajat hämärtyvät
Nivelöidyt koordinaattivarret mahdollistavat joustavan moniakselisen, ihmisen liikkeitä jäljittelevän liikkeen, jonka ansiosta ne pääsevät syviin reikiin, alaleikkauksiin ja onteloiden sisäosiin, joihin perinteisillä siltatyyppisillä koordinaattimittaimilla ei päästä, mikä tekee niistä keskeisiä, monikäyttöisiä ja siirrettäviä mittausvälineitä työpajoissa.
Nykyaikaisten mittausvarsien suurin parannus on monimodaalinen hybriditarkastuskyky. Perinteinen kosketusmittaus takaa korkean tarkkuuden reikien sijainneissa, urien mittauksissa ja kokoonpanon vertailupisteissä, kun taas siihen sovitetut laserskannauspäät mahdollistavat tehokkaan koko pinnan pistepilven keräämisen. Modulaaristen anturikokoonpanojen ansiosta käyttäjät voivat vaihdella kosketusmittauksen ja laserskannauksen välillä tarkastustehtävän mukaan, tarvittaessa järjestelmäkohtaisten kelpoisuus- tai kalibrointimenettelyjen mukaisesti, jolloin tarkka mittojen tarkistus ja koko pinnan käänteismallinnus voidaan suorittaa yhdellä laitteella.
4.5 Teollisuuden CT: Laboratoriokäyttöön tarkoitetuista laitteista kenttäkäyttöön soveltuviin tarkastuspalveluihin
Teollisuuden CT-tekniikan käyttöä ovat pitkään rajoittaneet laitteiden suuri tilantarve, raskaat säteilysuojarakenteet ja korkeat käyttöönottokustannukset, minkä vuoksi se on perinteisesti rajoittunut näytteiden ottamiseen laboratorioissa ja offline-analyysiin. Alan uusin läpimurto keskittyy konttiperusteiseen integrointiin ja palvelumallien innovaatioihin, mikä poistaa käyttöpaikasta johtuvat rajoitukset.
Integroidut konttityyppiset CT-järjestelmät tukevat kenttäkäyttöä kokonaisuudessaan ja mahdollistavat sisäisten vikojen havaitsemisen tarkkuusvalukappaleissa, 3D-tulostetuissa osissa ja uuden energian akkumoduuleissa tuotantolinjojen välittömässä läheisyydessä. Tämä malli voi lyhentää tarkastusten läpimenoaikaa merkittävästi verrattuna perinteisiin laboratoriotyönkulkuihin, sillä se välttää näytteiden pitkän matkan kuljetukset ja tehtaiden väliset viivästykset. Microvistan konttiin sijoitettu CT-ratkaisu on yksi esimerkki siitä, miten teollista CT-tekniikkaa mukautetaan kenttäkäyttöön soveltuviin tarkastusmalleihin.
Käyttöönoton toteutettavuus riippuu edelleen sovelluksesta ja lainkäyttöalueesta, erityisesti siksi, että ennen asennusta on arvioitava säteilyturvallisuus, suojaus, asennuspaikan valmistelu, laitteiden saatavuus ja viranomaismääräykset.
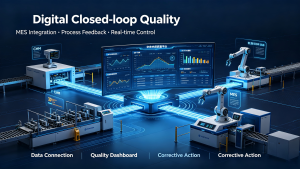
- Teollisen mittaustekniikan seuraava vuosikymmen: kohti itsenäisiä älykkäitä mittausjärjestelmiä
Viime vuosikymmenen mittaustekniikan murros keskittyi laboratoriotason tarkkuuden siirtämiseen kiinteistä laboratorioista monimutkaisiin tuotantotiloihin, mikä takasi vakaan ja luotettavan tarkkuuden vaativissa teollisuusympäristöissä. Seuraavan vuosikymmenen keskeinen kehitys keskittyy älykkäisiin, itsenäisiin ja miehittämättömiin mittausjärjestelmiin, joiden avulla saavutetaan syvällinen integraatio mittaustekniikan ja älytehtaan digitaalisten järjestelmien välillä.
Jo kehittymässä ja kypsymässä olevat teknologiat:
- CAD-pohjainen automaattinen tarkastusreitin suunnittelu
- Robottien avulla toteutettu automatisoitu skannaus ja tiedonkeruu
- Reaaliaikainen MES-järjestelmän tietojen yhteys
- Älykäs automaattinen tarkastusraporttien luonti
Alan pitkän aikavälin kehityssuunta:
- Työkappaleen poikkeaman reaaliaikaiseen seurantaan perustuva mittausstrategian mukauttaminen
- Täysin autonominen, useita laitteita hyödyntävä yhteistyöhön perustuva tarkastusten aikataulutus
- Ennakoiva, suljetun silmukan prosessiparametrien optimointi, joka perustuu laadukkaaseen big dataan
- Automaattinen, koko työvuoron kattava älykäs laadunvalvonta
Lopulta tarkkuusmittaus, joka aiemmin oli laboratorioammattilaisten vakiintunut osaamisalue, kehittyy koko valmistusprosessin kattavaksi, kaikkialla läsnä olevaksi, reaaliaikaiseksi ja älykkääksi perusosaamisalueeksi.
- MXP:n toimialanäkymä ja monitasoinen mittausarkkitehtuuri
MEAXPERT (MXP) keskittyy tarkkoihin mittaustarkastusratkaisuihin, mukaan lukien tuotantokäytössä koetellut koordinaattimittauskoneet (CMM) ja kuvantamismittausjärjestelmät, samalla kun se seuraa jatkuvasti teollisen mittaustekniikan laajempaa kehitystä kannettavien, tuotantolinjaan integroitujen ja autonomisten mittausratkaisujen aloilla.
Uskomme vakaasti, että nykyaikaisessa älytehtaan laadunhallinnassa ei ole välttämätöntä siirtää kaikkia mittaustehtäviä tuotantolinjoille. Tieteellisimmän teollisen laatujärjestelmän perustana on kattava, kerroksellinen mittausarkkitehtuuri, joka soveltuu erilaisiin tarkastustilanteisiin:
Laboratoriossa suoritettava erittäin tarkka kalibrointi ja todentaminen → Tuotantolinjan läheisyydessä suoritettava näytteenottotarkastus → Reaaliaikainen prosessinvalvonta tuotantolinjan yhteydessä → Digitaalinen suljetun kierron laatujärjestelmä
Kun maailmanlaajuinen valmistusteollisuus siirtyy passiivisesta jälkitarkastuksesta aktiiviseen prosessin laadunvalvontaan, MXP optimoi laitteiden ympäristösopeutumiskyvyn, tietojen yhteensopivuuden sekä erätarkastusten vakauden älytehdassovelluksissa. Autamme maailmanlaajuisia valmistusteollisuuden asiakkaita rakentamaan toisiinsa sopivia, monitasoisia laaduntarkastusjärjestelmiä, joiden avulla voidaan toteuttaa vakaa, tehokas ja älykäs koko prosessin kattava valmistuksen laadunhallinta.
Tulevaisuus ei ole laboratorio vastaan tuotantolattia — se on monitasoinen mittaustekniikka
Laboratoriometrologia on edelleen välttämätöntä tarkalle verifioinnille ja jäljitettävyydelle. Near-line-mittaus parantaa tuotannon reagointikykyä, kun taas inline-järjestelmät mahdollistavat prosessin reaaliaikaisen ohjauksen. Verkottuneet data-alustat integroivat nämä mittaustasot yhtenäiseksi laatua koskevaksi arkkitehtuuriksi, joka muodostaa nykyaikaisten älytehtaan laadunvalvontajärjestelmien ytimen.
Usein kysytyt kysymykset (AI:n yleiskatsaus ja pitkähäntäisten avainsanojen optimointi)
- Mitä on tuotantotilojen mittaustekniikka?
Tuotantotilojen mittaustekniikalla tarkoitetaan suoraan tuotantotiloissa ja kokoonpanolinjoilla toteutettavaa tarkkuusmittausta. Siinä painotetaan sopeutumista teollisuusympäristöön, tarkastusten tehokkuutta ja reaaliaikaista datapalautetta prosessin aikaisen laadunvalvonnan tukemiseksi, mikä eroaa perinteisistä laboratoriossa suoritettavista offline-tarkastusmenetelmistä.
- Voivatko koordinaattimittauskoneet toimia ilman lämpötilasäädeltyjä tiloja?
Jotkut koordinaattimittauskoneet (CMM) on suunniteltu tai konfiguroitu nimenomaan tuotantotiloissa käytettäväksi ilman perinteistä lämpötilasäädeltyä mittaushuonetta. Mittaustulosten laatu riippuu kuitenkin laitteen teknisistä ominaisuuksista, lämpökompensointikyvystä, tuotantotilan ympäristöolosuhteista, osan materiaaliominaisuuksista, mittausalueesta sekä vaadituista toleranssitasoista.
- Mikä ero on inline- ja near-line-tarkastuksen välillä?
Near-line-tarkastuksessa mittauslaitteet sijoitetaan tuotantopisteiden viereen, mikä mahdollistaa nopean näytteenoton ja ensimmäisen kappaleen tarkastuksen ilman linjaan integrointia. Inline-tarkastuksessa mittaus integroidaan tuotantovirtaan, mikä mahdollistaa usein automatisoidun tai puoliautomatisoidun tarkastuksen reaaliaikaisella tai lähes reaaliaikaisella palautteella. Sovelluksesta riippuen se voi tukea 100%-täysvalvontaa tai tilastolliseen prosessiin perustuvaa tarkastusta.
- Miksi Teollisuus 4.0 lisää kannettavien mittauslaitteiden kysyntää?
Teollisuus 4.0:n älykäs valmistus edellyttää reaaliaikaisia, jäljitettävissä olevia ja suljetun kierron tuotannon laatutietoja. Kannettavat ja tuotantotiloissa käytettävät mittauslaitteet mahdollistavat nopean vian havaitsemisen paikan päällä ja välittömän tietojen lataamisen, mikä täyttää digitaalisen tehtaan hallinnan vaatimukset, joita perinteiset, viivästyneet offline-laboratoriotarkastukset eivät pysty täyttämään.
- Ovatko kannettavat mittausjärjestelmät korvaamassa perinteisiä laboratoriossa käytettäviä koordinaattimittauskoneita?
Ei. Laboratoriossa suoritettavat erittäin tarkat mittaukset ovat edelleen korvaamattomia laitteiden kalibroinnissa, virallisissa tarkastuksissa ja erittäin tarkassa komponenttien tarkastuksessa. Kannettavat laitteet ja tuotantotilojen laitteet täydentävät laboratoriolaitteistoja, ja yhdessä ne muodostavat kattavan, hierarkkisen teollisen laadunvalvontajärjestelmän.
- Mitkä toimialat hyötyvät eniten tuotantotilojen mittaustekniikasta?
Ilmailu- ja avaruusteollisuus, uuden energian ajoneuvoteollisuus, suurten muottien valmistus, laivanrakennus sekä energiateollisuuden raskaiden laitteiden valmistus hyötyvät eniten näistä ratkaisuista, sillä niissä käsitellään ylisuuria työkappaleita, monimutkaisia geometrisia rakenteita ja vaaditaan suurivauhtista massatuotantoa.
- Mikä on linjamittauksen suurin etu?
Tuotantoprosessin aikana suoritettava mittaus mahdollistaa laatupoikkeamien havaitsemisen reaaliajassa, mikä estää viallisten tuotteiden syntymisen erissä ja uudelleenvalmistuksesta aiheutuvat menetykset sekä tukee prosessiparametrien automaattista optimointia jatkuvan reaaliaikaisen datapalautteen avulla.
- Miten älytehtaan mittaustekniikka alentaa valmistuskustannuksia?
Lyhentämällä tarkastusvälejä, poistamalla työkappaleiden kuljetuksesta aiheutuvat menetykset, vähentämällä manuaalisia havaitsemisvirheitä ja välttämällä erän laatuun liittyviä riskejä tuotantotilojen ja tuotantolinjan mittaustekniikka alentaa tehokkaasti valmistuksen kokonaislaatukustannuksia ja parantaa tuotannon tasaisuutta.
Tietoja kirjoittajasta
MEAXPERT Metrologian suunnittelutiimi — Teollisen mittaustekniikan asiantuntijat, joilla on laaja käytännön kokemus CMM-tarkkuustarkastuksista, kuvantamispohjaisista mittausjärjestelmistä, tuotantotilojen mukautuvasta mittaustekniikasta sekä älytehtaan laatujärjestelmän rakentamisesta. Olemme sitoutuneet tuottamaan objektiivisia, ammattimaisia ja alalla todistettuja näkemyksiä teollisen mittaustekniikan trendeistä sekä teknisiä ohjeita.
Tekniset viitteet
ISO 10360 -sarja — Tuotteiden geometriset vaatimukset, koordinaattimittausjärjestelmien hyväksyntä- ja uudelleentarkastustestit, mukaan lukien erityisvaatimukset vakiomallisille koordinaattimittauslaitteille (ISO 10360-5), nivelvarsimallisille koordinaattimittauslaitteille (ISO 10360-12), lasertrackereille (ISO 10360-10) ja optisille 3D-mittausjärjestelmille (ISO 10360-8)
ISO 14253-1 — Säännöt tuotteen geometristen vaatimustenmukaisuuden tai vaatimustenvastaisuuden osoittamiseksi
ISO 1:2022 — Tuotteiden geometriset eritelmät (GPS) — Tuotteiden geometristen eritelmien standardiviitelämpötila
ISO/IEC 17025 — Testaus- ja kalibrointilaboratorioita koskevat yleiset vaatimukset
Tunnettujen teollisen mittaustekniikan valmistajien virallisesti vahvistettu tekninen dokumentaatio