











Команда инженеров-метрологов MEAXPERT
Краткий ответ: Что такое производственная метрология?
Под производственной метрологией понимаются измерительные системы, развернутые непосредственно на производстве или в непосредственной близости от него, которые обеспечивают более быструю обратную связь по размерам, не полагаясь исключительно на централизованный лабораторный контроль. Она включает в себя «near-line»- и «inline»-подходы, начиная от производственных координатно-измерительных машин (КИМ) и портативных 3D-сканеров и заканчивая автоматизированными системами технического зрения и крупногабаритным измерительным оборудованием. Измерение на производстве не заменяет лабораторную метрологию, а дополняет её, перенося отдельные задачи контроля ближе к производству и обеспечивая более быструю обратную связь по процессу.
Введение
По мере того как в современном производстве все шире применяются крупногабаритные конструкционные элементы, сокращаются такты производства и внедряются основанные на данных рабочие процессы в рамках «Промышленности 4.0», традиционная модель контроля качества — при которой заготовки доставляются в специальные метрологические лаборатории с контролируемой температурой для окончательного контроля — становится всё менее пригодной для многих современных производственных условий.
В отрасли происходит фундаментальная трансформация: промышленная метрология выходит за пределы лабораторий и интегрируется непосредственно в производственные цеха, сборочные линии и строительные площадки. Речь идет не просто об изменении места размещения оборудования или его мобильности. Это стратегический переход от автономной проверки по итогам процесса к интегрированной в производственный процесс системе контроля качества в режиме реального времени.
Во всей экосистеме метрологии возможности оборудования стремительно развиваются: мостовые КИМ превращаются из автономных систем контроля в подключенные к сети узлы производственных измерений; 3D-сканеры превратились в универсальные беспроводные терминалы для полевого контроля; крупногабаритные лазерные измерительные системы обеспечивают гибкое развертывание на месте для измерения сверхбольших деталей; шарнирные измерительные манипуляторы позволяют проводить гибридный контроль с использованием как контактных, так и бесконтактных методов; контейнерные промышленные решения для компьютерной томографии позволяют проводить обнаружение внутренних дефектов непосредственно на производственных линиях.
В совокупности эти достижения способствуют тому, что «near-line»- и «inline»-метрология переходит из разряда специализированных применений в сферу все более распространенных производственных практик.
- Что такое производственная метрология? Определения понятий «лабораторные измерения», «измерения вблизи линии производства» и «измерения на линии производства»
Чтобы понять происходящую трансформацию в области метрологии, крайне важно выделить три основные модели контроля, которые определяют современные системы обеспечения качества на «умных» заводах. Каждая из этих моделей предназначена для конкретных производственных сценариев и вместе они формируют целостную многоуровневую архитектуру контроля качества для производственных сред «Промышленности 4.0».
Определение основного понятия: Производственная метрология — это общий термин, который охватывает «near-line»-измерения и, в некоторых случаях, «inline»-измерения, осуществляемые непосредственно на производстве или в непосредственной близости от него. Это не обязательно означает, что каждый процесс измерения должен быть полностью автоматизирован или интегрирован в производственную линию.
1.1 Традиционная лабораторная метрология
Определение: Лабораторная метрология — это высокоточные измерения, проводимые в изолированных, строго контролируемых условиях со стабильной температурой и влажностью, на профессиональных виброизолирующих фундаментах и в пыленепроницаемых корпусах.
Основное назначение: Обеспечить максимальную и стабильную точность измерений для проверки соответствия, калибровки оборудования, официальных аудитов качества и высокоточной валидации компонентов.
Типичные области применения: Калибровка сверхточных деталей для аэрокосмической отрасли, проверка соответствия национальным стандартам, окончательный приемочный контроль качества партии, независимый контроль качества и сертификация.
1.2 Метрология «near-line»
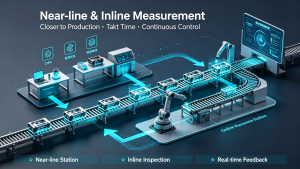
Определение: В рамках «нейрлайн»-метрологии высокоточное измерительное оборудование устанавливается непосредственно рядом с производственными и обрабатывающими станциями, что позволяет исключить транспортировку заготовок по всему заводу и сократить длительные циклы ожидания при контроле качества.
Основное назначение: Обеспечить баланс между надежной точностью и эффективностью производства, реализуя оперативный выборочный контроль, проверку первого изделия и мониторинг динамики технологического процесса без прерывания непрерывных производственных процессов.
Типичные области применения: Отбор проб при серийном производстве, контроль качества пробных отливок, проверка размеров после механической обработки, ежедневный мониторинг стабильности технологического процесса.
1.3 Встроенная метрология
Определение: Встроенная метрология обеспечивает полную интеграцию измерительных приборов и автоматизированных систем контроля в стандартизированные рабочие процессы производственной линии, что позволяет осуществлять сбор данных в режиме реального времени в ходе процессов механической обработки, сборки и отделки.
Основное назначение: Обеспечивать обратную связь по качеству в режиме реального времени или почти в режиме реального времени, заблаговременно выявлять отклонения в технологическом процессе и поддерживать оптимизацию цифровых процессов по замкнутому циклу для интеллектуального производства.
Типичные области применения: Серийное производство автомобильных деталей, компонентов аккумуляторных батарей для новых источников энергии, конструкционных элементов бытовой электроники, а также комплексный мониторинг всех этапов работы автоматизированных сборочных линий.
- Лабораторная, «near-line» и «inline» метрология: основные различия
Это структурированное сравнение наглядно объясняет возможные сценарии применения, эксплуатационные преимущества и промышленную ценность каждой метрологической модели, служа основополагающим справочным материалом для проектирования системы обеспечения качества «умного» завода.
| Критерий оценки | Лабораторная метрология | Метарология «near-line» / на производственном участке | Встроенная метрология |
| Место развертывания | Автономная чистая комната с регулируемой температурой | Рядом с станциями механической обработки/производства | Полностью интегрировано в рабочий процесс производственной линии |
| Условия окружающей среды | Высокая стабильность температуры, влажности и отсутствие вибраций | Обычные условия промышленного цеха (перепады температуры, пыль, незначительная вибрация) | Промышленная производственная среда, в которой постоянно возникают помехи в работе |
| Основная операционная цель | Максимальная стабильность измерений и точность калибровки | Оперативная обратная связь по процессу и контроль качества партии продукции | Управление технологическим процессом в режиме реального времени с замкнутым контуром и обнаружение аномалий |
| Типовое оборудование | Мостовые КИМ лабораторного класса, стационарные промышленные компьютерные томографы, калибровочные приборы | КММ с заводской закалкой, шарнирный измерительный манипулятор, портативный 3D-сканер | Системы автоматического зрительного контроля, стационарные сканирующие станции, встроенные датчики размеров |
| Сроки проведения осмотра | Постобработка и автономный контроль | Циклический отбор проб в условиях, близких к производственным | Контроль в процессе производства в режиме реального времени или почти реального времени |
| Характеристики потока данных | Офлайн-запись пакетных данных, отложенный анализ | Передача данных в режиме реального времени с подключением к сети | Полная обратная связь по данным в режиме реального времени с замкнутым контуром |
| Уровень автоматизации | Низкий–средний (преобладает ручное управление) | Средний (полуавтоматический вспомогательный контроль) | Высокий (преобладают автоматизированные/беспилотные проверки) |
| Основное решение по качеству | Окончательная оценка соответствия продукции и подтверждение калибровки | Анализ тенденций технологического процесса и раннее предупреждение о рисках, связанных с качеством партии продукции | Регулировка параметров технологического процесса в режиме реального времени и оптимизация производства с нулевым уровнем брака |
Важно: Эти три модели скорее дополняют друг друга, чем исключают друг друга. Современные «умные» заводы зачастую объединяют все три уровня в рамках единой многоуровневой архитектуры управления качеством, чтобы удовлетворить разнообразные требования к точности и эффективности контроля.
- Четыре основные движущие силы трансформации промышленной метрологии
Переход к применению прецизионных измерений не только в изолированных лабораториях, но и на производственных площадках — это не поверхностная технологическая тенденция, а неизбежная модернизация промышленности, обусловленная развитием современного производства. Четыре основные фактора определяют изменение глобальных стандартов применения промышленной метрологии.
3.1 Негабаритные конструктивные элементы: неподвижные заготовки ограничивают возможности лабораторного контроля
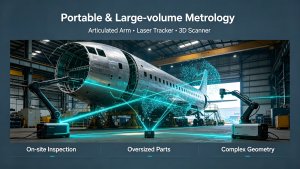
Современная тяжелая промышленность и высокотехнологичное производство выпускают сверхгабаритные заготовки, транспортировка которых затруднена или вообще невозможна. Длина лопастей ветряных турбин превышает 100 метров, вес отдельных сегментов корпусов крупных судов исчисляется сотнями тонн, а фюзеляжи и компоненты крыльев коммерческих самолетов имеют размах в десятки метров. Крупные промышленные основания форм и корпуса турбин энергетического оборудования также представляют собой негабаритные конструкции, рассчитанные на высокие нагрузки.
Подъем и транспортировка этих узлов сопряжены с риском деформации конструкции, чрезвычайно высокими логистическими затратами и длительными сроками изготовления. Поэтому решения для измерений больших объемов в полевых условиях становятся всё более важным дополнением к традиционным лабораторным испытаниям. Лазерные измерительные системы обеспечивают координатное измерение больших объемов в пределах десятков метров, а портативное сканирующее и полевое контрольно-измерительное оборудование позволяет проводить точную проверку непосредственно на месте.
3.2 Сокращение тактов производства: циклы проверки должны соответствовать эффективности линии
Традиционные рабочие процессы лабораторных испытаний — включая транспортировку заготовок, ожидание в очереди, позиционирование, измерение и вывод отчетов — раньше занимали несколько дней, что соответствовало ритму низкоскоростного традиционного производства мелкими партиями. Сегодня в отраслях производства автомобилей на альтернативных источниках энергии, аэрокосмической промышленности и производства прецизионного оборудования применяются режимы высокочастотного и крупносерийного производства с чрезвычайно строгими требованиями к тактовому времени.
Задержки с проведением лабораторных проверок в автономном режиме легко приводят к необходимости переделки партии продукции, задержкам поставок и потере контроля над качеством производственного процесса. Эта потребность также широко распространена в сфере промышленного технического обслуживания и ремонта (MRO): обнаружение износа лопаток авиационных двигателей, техническое обслуживание паровых турбин и оценка коррозии нефтехимического оборудования — все эти задачи требуют высокоточных измерений на месте без остановки производственных линий.
3.3 Сложная геометрия деталей: полноразмерная проверка на месте является более целесообразной
Современная промышленная продукция отличается все более сложными геометрическими конструкциями. Аккумуляторные лотки для электромобилей, корпуса турбин для аэрокосмической промышленности, несущие элементы кузовов автомобилей и крупные прецизионные пресс-формы сочетают в себе поверхности с множеством кривых, глубокие полости и плотно расположенные позиционирующие отверстия с чрезвычайно строгими допусками, что напрямую определяет точность сборки изделия и безопасность его эксплуатации.
В случае сложных крупногабаритных заготовок транспортировка деталей в лабораторию для полноразмерного контроля может оказаться нецелесообразной, неэффективной или привести к сбоям в производстве. Размещение измерительного оборудования в непосредственной близости от производственного участка позволяет проводить полноразмерный контроль размеров и создавать цифровые двойники в рамках стандартизированных производственных циклов, обеспечивая стабильное качество партий продукции.
3.4 Требования к цифровому производству с замкнутым циклом в рамках концепции «Промышленность 4.0»
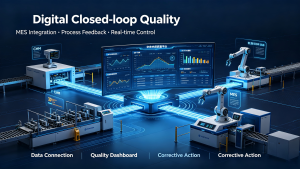
Суть «умного» производства заключается в принятии решений на основе данных в режиме замкнутого цикла, а не в простой механической автоматизации. Современные цифровые заводы требуют синхронизации в режиме реального времени между данными измерений и системами MES, ERP и управления качеством для обеспечения автоматической корректировки процессов, раннего предупреждения о тенденциях изменения качества и полной прослеживаемости данных по всей цепочке поставок.
Традиционные офлайн-измерения в лабораторных условиях дают отстающие и изолированные данные, которые не позволяют обеспечить динамическую оптимизацию процессов и интеллектуальное планирование. Производственное и портативное измерительное оборудование обладает встроенными возможностями передачи данных в режиме реального времени, формируя основной информационный мост, соединяющий физические производственные процессы и системы «цифровых двойников».
Краткий обзор основных отраслей: Негабаритные заготовки вынуждают выносить измерительное оборудование за пределы лабораторий; сокращение тактовых времен требует проведения контроля ближе к производственным линиям; сложная геометрия требует проверки на месте на всех этапах производственного процесса; цифровая трансформация требует интегрированных данных о качестве в режиме реального времени.
- Эволюция технологий основного промышленного метрологического оборудования
Различные типы метрологических приборов развиваются по независимым техническим направлениям, совместно формируя целостную многоуровневую систему современных интеллектуальных решений для измерений на производственных участках, в режиме «near-line» и в режиме «inline».
4.1 Эволюция координатно-измерительных машин: от итогового контроля к интеллектуализации производства
Традиционные мостовые КИМ представляют собой классическое лабораторное прецизионное оборудование, для обеспечения точности измерений на микрономном уровне требующее стабильных температурных условий, профессиональных виброизолирующих фундаментов и пыленепроницаемых закрытых помещений. На протяжении десятилетий они в основном использовались в качестве лабораторных систем окончательного контроля и проверки, изолированных от производственных процессов в режиме реального времени.
Модернизация промышленных координатно-измерительных машин осуществляется по двум основным направлениям развития, что позволяет кардинально повысить их ценность для промышленного применения.
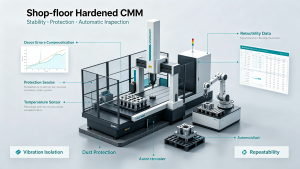
Во-первых: профессиональная конструкция, проверенная в реальных производственных условиях, позволяет адаптироваться к суровым условиям цеха. В зависимости от архитектуры оборудования и производителя производственные КИМ могут быть оснащены такими технологиями, как многоточечная термическая компенсация, виброизоляция, защита от загрязнений, оптимизированные системы подачи воздуха и повышенная жесткость конструкции, что позволяет компенсировать влияние колебаний температуры, цеховой пыли, незначительных вибраций и масляного тумана.
По сравнению с традиционными координатно-измерительными машинами (КИМ), предназначенными исключительно для лабораторного использования, современные модели с усиленным корпусом отличаются упрощенными требованиями к установке и условиям эксплуатации, что позволяет стабильно размещать их рядом с обрабатывающими центрами для обеспечения мониторинга технологического процесса в режиме реального времени и оперативной обратной связи по размерным данным.
Во-вторых: сетевая совместная метрология обеспечивает межрегиональную взаимосвязь в области качества. Современные системы КИМ больше не работают как автономные устройства. Интегрированные платформы управления качеством объединяют данные об оборудовании, стандарты протоколов контроля и логику оценки качества на всех заводах по всему миру и среди поставщиков в цепочке поставок. Установленные на производственных площадках системы КИМ поддерживают удаленный обмен данными и единую проверку соответствия стандартам, обеспечивая непрерывное управление качеством, несмотря на фиксированное расположение оборудования.
Ключевые отраслевые аналитические данные: Координатно-измерительные машины (КИМ) больше не являются инструментами окончательной приемочной проверки, изолированными от производственных процессов; они превратились во встроенные узлы производственной аналитики с доступом к данным для «умных» заводов.
Техническое примечание: Наличие КИМ на производственном участке не означает неограниченную устойчивость к воздействию окружающей среды
Не следует считать, что производственная КИМ не подвержена влиянию условий окружающей среды. Точность измерений по-прежнему зависит от колебаний температуры, теплового состояния заготовки, вибрации, чистоты, технических характеристик станка, стратегии компенсации, объёма измерения и требуемого допуска. Поэтому правильный вопрос заключается не в том, может ли КИМ работать за пределами лаборатории с контролируемой температурой, а в том, может ли она обеспечить требуемую точность измерений в заданных производственных условиях.
4.2 Системы 3D-сканирования: от переносных устройств до автономных терминалов на объекте
Ранние портативные 3D-сканеры представляли собой лишь переносные устройства, требующие подключения к внешним компьютерам, автономных источников питания и проводных соединений, что ограничивало эффективность работы в тесных помещениях мастерских и сложных полевых условиях. Некоторые современные 3D-сканеры метрологического класса оснащены встроенными вычислительными системами, дисплеями и аккумуляторными батареями, что позволяет операторам выполнять сбор облаков точек и отдельные задачи контроля с меньшей зависимостью от внешнего оборудования.
В сочетании с решениями по автоматизации на базе коллаборативных роботов современные сканеры обеспечивают стабильное поточные сканирование партий продукции, что позволяет исключить ошибки, возникающие при ручном управлении, и повысить повторяемость результатов контроля.
Разграничение основных понятий: Не следует путать портативное измерение с линейным измерением. Портативный сканер можно гибко и вручную использовать на различных производственных участках, тогда как линейная система постоянно интегрирована в фиксированные производственные процессы для обеспечения автоматизированного или полуавтоматизированного непрерывного сбора данных.
4.3 Лазерные трекеры и системы измерения больших объемов
Лазерные трекеры и другие крупногабаритные оптические измерительные системы широко используются для высокоточного контроля сверхбольших деталей в аэрокосмической, судостроительной отраслях и при производстве энергетического оборудования для новых источников энергии. Техническое совершенствование этих систем сосредоточено на обеспечении беспроводного гибкого развертывания и интеллектуальной автономной работы.
Современные лазерные измерительные приборы, благодаря встроенным аккумуляторам и беспроводной передаче данных, избавляют от ограничений, связанных с кабелями, что позволяет одному специалисту быстро развертывать систему и гибко переключаться между измерительными станциями. Современные крупногабаритные измерительные платформы всё чаще сочетают традиционное лазерное слежение за мишенями с технологиями сканирования или прямого измерения поверхности в зависимости от конкретной архитектуры системы, адаптируясь к сценариям высокоточного определения отдельных точек и сбора контуров на больших расстояниях.
Современные промышленные модели поддерживают автоматическую интеграцию с автономными транспортными средствами (AGV), автономными мобильными роботами (AMR) и портальными системами перемещения, что позволяет осуществлять циклический контроль по расписанию в автоматическом режиме.
4.4 Шарнирные измерительные манипуляторы: стирание границ между контактным и бесконтактным контролем
Шарнирно-сочлененные координатные манипуляторы отличаются гибкими многоосевыми антропоморфными движениями, что позволяет им достигать глубоких отверстий, подрезов и внутренних полостей, недоступных для традиционных мостовых КИМ, благодаря чему они являются основными универсальными переносными измерительными приборами для цехов.
Самым значительным усовершенствованием современных измерительных манипуляторов является возможность проведения мультимодального гибридного контроля. Традиционное тактильное зондирование обеспечивает высокую точность определения положения отверстий, шпоночных пазов и контрольных элементов сборки, а совмещенные с ним лазерные сканирующие головки позволяют высокоэффективно собирать облако точек по всей поверхности. Модульные конфигурации щупов позволяют пользователям переключаться между тактильным зондированием и лазерным сканированием в зависимости от задачи контроля, при необходимости с применением специфических для системы процедур квалификации или калибровки, что позволяет с помощью одного устройства выполнять как прецизионную проверку размеров, так и реверс-моделирование всей поверхности.
4.5 Промышленная компьютерная томография: от оборудования, предназначенного исключительно для лабораторного использования, к услугам по проведению проверок на месте
Промышленная компьютерная томография долгое время сдерживалась большими габаритами оборудования, массивными конструкциями радиационной защиты и высокими затратами на развертывание, в результате чего её применение традиционно ограничивалось лабораторным обнаружением проб и автономным анализом. Последний прорыв в этой отрасли связан с контейнерной интеграцией и инновациями в модели предоставления услуг, что позволяет преодолеть ограничения, связанные с местоположением объектов.
Интегрированные контейнерные системы компьютерной томографии (КТ) обеспечивают возможность повсеместного внедрения на производственных площадках, позволяя выявлять внутренние дефекты в прецизионных литых изделиях, деталях, изготовленных методом аддитивного производства, и модулях аккумуляторных батарей для новых источников энергии непосредственно рядом с производственными линиями. Данная модель потенциально позволяет значительно сократить время проведения контроля по сравнению с традиционными лабораторными рабочими процессами, исключая необходимость транспортировки образцов на большие расстояния и задержки, связанные с межзаводскими циклами. Контейнерный подход Microvista к компьютерной томографии является одним из примеров того, как промышленная компьютерная томография адаптируется для моделей контроля, применимых в полевых условиях.
Возможность внедрения по-прежнему зависит от конкретного применения и юрисдикции, в частности потому, что перед установкой необходимо провести оценку радиационной безопасности, защиты, подготовки площадки, доступности оборудования и нормативных требований.
- Следующее десятилетие промышленной метрологии: на пути к автономным интеллектуальным измерительным системам
Преобразования в области метрологии, произошедшие за последнее десятилетие, были направлены на перенос лабораторного уровня точности из стационарных лабораторий на сложные производственные площадки, что позволило обеспечить стабильную и надежную точность в суровых промышленных условиях. Основные изменения в следующем десятилетии будут связаны с развитием интеллектуальных, автономных и беспилотных измерительных систем, что обеспечит глубокую интеграцию метрологии с цифровыми системами «умных» заводов.
Технологии, которые уже появляются и достигают зрелости:
- Автоматическое планирование траектории контроля на основе САПР
- Роботизированное автоматическое сканирование и сбор данных
- Взаимодействие данных системы MES в режиме реального времени
- Интеллектуальное автоматическое формирование отчетов о проверке
Направления долгосрочного развития отрасли:
- Адаптивная корректировка стратегии измерения с учетом отклонений заготовки в режиме реального времени
- Планирование полностью автономного совместного осмотра с участием нескольких устройств
- Проактивная оптимизация параметров технологического процесса в режиме замкнутого цикла на основе качественных больших данных
- Автоматический интеллектуальный мониторинг качества в течение всей смены
В конечном итоге высокоточные измерения, которые когда-то были прерогативой лабораторных специалистов, превратятся в повсеместную, интеллектуальную базовую функцию, работающую в режиме реального времени на всех этапах производственного процесса.
- Обзор отрасли MXP и многоуровневая архитектура метрологии
MEAXPERT (MXP) специализируется на решениях для прецизионного контроля размеров, включая проверенные на производстве координатно-измерительные машины (КИМ) и системы визуального измерения, при этом постоянно отслеживая общие тенденции развития технологий промышленной метрологии в таких областях, как портативные, поточные и автономные измерения.
Мы твердо убеждены, что современное управление качеством на «умном» заводе не требует переноса всех задач по измерению на производственные линии. Наиболее научно обоснованная система промышленного контроля качества опирается на комплексную многоуровневую метрологическую архитектуру, позволяющую адаптироваться к различным сценариям контроля:
Высокоточная лабораторная калибровка и верификация → Контроль проб на производственной линии → Мониторинг технологического процесса в режиме реального времени → Цифровая система управления качеством с замкнутым циклом
По мере того как мировое производство переходит от пассивного контроля качества после завершения производства к активному контролю качества на этапе производственного процесса, MXP оптимизирует адаптивность оборудования к условиям окружающей среды, возможности взаимодействия данных и стабильность проверки партий продукции для сценариев «умного» завода. Мы помогаем глобальным производственным клиентам создавать согласованные многоуровневые системы контроля качества, обеспечивая стабильное, эффективное и интеллектуальное управление качеством производства на всех этапах.
Будущее — это не противостояние лаборатории и производственного цеха, а многоуровневая метрология
Лабораторная метрология по-прежнему играет ключевую роль в обеспечении высокоточной верификации и прослеживаемости. Измерения «near-line» повышают оперативность производства, а системы «in-line» обеспечивают управление технологическим процессом в режиме реального времени. Сетевые платформы данных затем объединяют эти уровни измерений в единую архитектуру обеспечения качества, составляя основу современных систем контроля качества на «умных» заводах.
Часто задаваемые вопросы (обзор ИИ и оптимизация под «длинные» ключевые слова)
- Что такое производственная метрология?
Под производственной метрологией понимается проведение прецизионных измерений непосредственно на производственных цехах и сборочных линиях. При этом приоритетное внимание уделяется адаптируемости к промышленным условиям, эффективности контроля и обратной связи по данным в режиме реального времени для обеспечения контроля качества в процессе производства, что отличает данный подход от традиционных методов внелинейной проверки, проводимой в лабораторных условиях.
- Могут ли координатно-измерительные машины работать без помещений с контролируемой температурой?
Некоторые координатно-измерительные машины (КИМ) специально разработаны или настроены для эксплуатации в производственных цехах без традиционного метрологического помещения с контролируемой температурой. Однако достижимые измерительные характеристики зависят от технических характеристик машины, возможностей термической компенсации, условий окружающей среды в цехе, свойств материала детали, объёма измерения и требуемых уровней допуска.
- В чём заключается разница между инлайн-контролем и нейрлайн-контролем?
При «почти линейном» контроле измерительное оборудование размещается рядом с производственными станциями для быстрого отбора проб и проверки первого экземпляра без интеграции в производственную линию. При «линейном» контроле измерительные операции интегрируются в производственный поток, что зачастую позволяет осуществлять автоматизированный или полуавтоматизированный контроль с обратной связью в режиме реального времени или почти реального времени. В зависимости от области применения она может поддерживать полный контроль по методу 100% или статистический контроль на основе технологического процесса.
- Почему «Индустрия 4.0» способствует росту спроса на портативное метрологическое оборудование?
«Умное» производство в рамках концепции «Промышленность 4.0» требует наличия данных о качестве продукции в режиме реального времени, с возможностью отслеживания и в замкнутом цикле. Портативные измерительные приборы, используемые непосредственно на производстве, обеспечивают оперативное выявление неисправностей на месте и мгновенную загрузку данных, что соответствует требованиям управления цифровым производством, которые не могут быть удовлетворены традиционными методами лабораторного контроля с задержкой результатов.
- Заменяют ли портативные измерительные системы традиционные лабораторные координатно-измерительные машины (КИМ)?
Нет. Высокоточные лабораторные измерения по-прежнему остаются незаменимыми для калибровки оборудования, официальной аудиторской проверки и сверхточной проверки компонентов. Портативное и цеховое оборудование дополняют лабораторные системы, образуя полноценную иерархическую систему промышленного контроля качества.
- Какие отрасли получают наибольшую выгоду от применения метрологии на производстве?
Наибольшую выгоду получают такие отрасли, как аэрокосмическая промышленность, производство транспортных средств на новых источниках энергии, изготовление крупногабаритных пресс-форм, судостроение и производство тяжелого энергетического оборудования, что обусловлено использованием в них негабаритных заготовок, сложных геометрических форм и потребностями в массовом производстве с высокой частотой циклов.
- В чём заключается главное преимущество инлайн-измерения?
Встроенный контроль качества позволяет выявлять отклонения от нормы в режиме реального времени непосредственно в ходе производственного процесса, что позволяет избежать выпуска бракованной партии продукции и убытков, связанных с переделкой, а также обеспечивает автоматическую оптимизацию технологических параметров за счет непрерывной обратной связи с данными в режиме реального времени.
- Как метрология «умного завода» позволяет снизить производственные затраты?
Благодаря сокращению циклов контроля, устранению потерь при транспортировке заготовок, снижению количества ошибок ручного контроля и предотвращению рисков, связанных с качеством партий продукции, метрология на производстве и в линии эффективно снижают общие затраты на обеспечение качества продукции и повышают стабильность производства.
Об авторе
MEAXPERT Команда инженеров-метрологов — Специалисты в области промышленной метрологии, обладающие обширным практическим опытом в сфере прецизионного контроля с использованием координатно-измерительных машин (КИМ), систем визуального измерения, адаптивной метрологии на производстве и построения систем качества для «умных» заводов. Наша цель — предоставлять объективные, профессиональные и проверенные в отрасли аналитические материалы о тенденциях в промышленной метрологии и технические рекомендации.
Технические справочные материалы
Серия стандартов ISO 10360 — Геометрические спецификации изделий, приемочные и повторные испытания координатно-измерительных систем, включая специальные спецификации для стандартных КИС (ISO 10360-5), КИС со шарнирным рычагом (ISO 10360-12), лазерных трекеров (ISO 10360-10) и оптических систем трехмерного измерения (ISO 10360-8)
ISO 14253-1 — Правила подтверждения соответствия или несоответствия геометрическим характеристикам изделия
ISO 1:2022 — Геометрические характеристики изделий (GPS) — Стандартная эталонная температура для геометрических характеристик изделий
ISO/IEC 17025 — Общие требования к испытательным и калибровочным лабораториям
Официальная подтвержденная техническая документация ведущих производителей оборудования для промышленной метрологии