











Equipo de Ingeniería de Metrología de MEAXPERT
Respuesta rápida: ¿Qué es la metrología en planta?
La metrología en planta se refiere a los sistemas de medición instalados dentro de entornos de fabricación o en sus inmediaciones para proporcionar información dimensional más rápida sin depender exclusivamente de la inspección centralizada en laboratorio. Incluye enfoques «near-line» e «inline», que van desde máquinas de medición por coordenadas (CMM) en planta y escáneres 3D portátiles hasta sistemas de visión automatizados y equipos de medición de gran volumen. En lugar de sustituir a la metrología de laboratorio, la medición en planta la complementa al acercar determinadas tareas de inspección a la producción y permitir una retroalimentación más rápida sobre los procesos.
Introducción
A medida que la fabricación moderna adopta componentes estructurales de grandes dimensiones, tiempos de ciclo de producción cada vez más cortos y flujos de trabajo basados en datos propios de la Industria 4.0, el modelo tradicional de control de calidad —en el que las piezas se transportan a laboratorios de metrología específicos y con temperatura controlada para su inspección final— se ha vuelto cada vez más insuficiente para muchos entornos de fabricación modernos.
Se está produciendo una transformación fundamental en el sector: la metrología industrial está saliendo de los laboratorios para integrarse directamente en los talleres de producción, las líneas de montaje y las obras de construcción. No se trata simplemente de un cambio en la ubicación de los equipos o en su portabilidad, sino que representa un giro estratégico que pasa de la verificación fuera de línea posterior al proceso a una inteligencia de calidad en tiempo real integrada en el propio proceso.
En todo el ecosistema de la metrología, las capacidades de los equipos están evolucionando rápidamente: las máquinas de medición por coordenadas (CMM) de puente están pasando de ser sistemas de inspección autónomos a convertirse en nodos de medición conectados para la fabricación; los escáneres 3D han madurado hasta convertirse en terminales de inspección de campo «todo en uno» y sin cables; los sistemas de medición láser de gran volumen permiten un despliegue flexible in situ para componentes de tamaño ultragrande; los brazos de medición articulados permiten la inspección híbrida multimodal, tanto por contacto como sin contacto; y las soluciones industriales de tomografía computarizada (TC) en contenedores acercan la detección de defectos internos a las líneas de producción.
En conjunto, estos avances están haciendo que la metrología «near-line» e «inline» pase de ser una aplicación especializada a formar parte de prácticas de fabricación cada vez más habituales.
- ¿Qué es la metrología en planta? Definición de las mediciones en laboratorio, «near-line» e «inline»
Para comprender la transformación que está experimentando la metrología, es fundamental distinguir tres modelos de inspección básicos que definen los sistemas de calidad de las fábricas inteligentes modernas. Cada modelo se adapta a escenarios de fabricación específicos y, en conjunto, forman una arquitectura completa de control de calidad por niveles para los entornos de producción de la Industria 4.0.
Definición de un concepto fundamental: La metrología en planta es un concepto general que abarca la medición «near-line» y, en algunas aplicaciones, la medición «inline», que se lleva a cabo dentro de los entornos de fabricación o en sus inmediaciones. Esto no significa necesariamente que todos los procesos de medición deban estar totalmente automatizados o integrados en la línea de producción.
1.1 Metrología tradicional de laboratorio
Definición: La metrología de laboratorio se refiere a las mediciones de precisión realizadas en entornos aislados y estrictamente controlados, con temperatura y humedad estables, cimientos profesionales con aislamiento antivibratorio y recintos a prueba de polvo.
Objetivo principal: Ofrece la máxima precisión y estabilidad de medición, con resultados repetibles, para la verificación de la conformidad, la calibración de equipos, las auditorías oficiales de calidad y la validación de componentes de alta precisión.
Aplicaciones típicas: Calibración de piezas aeroespaciales de ultraprecisión, verificación de la trazabilidad según las normas nacionales, aceptación final de la calidad de los lotes, inspección de calidad y certificación por parte de terceros.
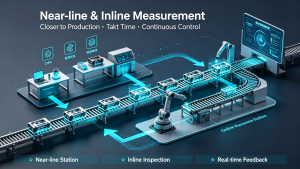
1.2 Metrología «near-line»
Definición: La metrología «near-line» consiste en instalar equipos de medición de precisión directamente junto a las estaciones de producción y mecanizado, lo que elimina el transporte de piezas por toda la fábrica y los largos tiempos de espera para las inspecciones.
Objetivo principal: Combina una precisión fiable con la eficiencia en la producción, lo que permite realizar inspecciones rápidas por muestreo, la verificación del primer artículo y el seguimiento de las tendencias del proceso sin interrumpir los flujos de trabajo de producción continuos.
Aplicaciones típicas: Muestreo de la producción por lotes, inspección de pruebas de moldes, verificación dimensional tras el mecanizado y seguimiento diario de la estabilidad del proceso.
1.3 Metrología en línea
Definición: La metrología en línea integra plenamente los dispositivos de medición y los sistemas de inspección automatizados en los flujos de trabajo estandarizados de las líneas de producción, lo que permite la recopilación de datos en tiempo real durante los procesos de mecanizado, montaje y acabado.
Objetivo principal: Proporcionar información sobre la calidad en tiempo real o casi en tiempo real, detectar con antelación las anomalías en los procesos y facilitar la optimización de los procesos digitales en bucle cerrado para la fabricación inteligente.
Aplicaciones típicas: Piezas de automóvil fabricadas en serie, componentes de baterías de nuevas energías, piezas estructurales de electrónica de consumo y supervisión de todo el proceso en líneas de montaje automatizadas.
- Metrología de laboratorio, «near-line» e «inline»: diferencias clave
Esta comparación estructurada explica con claridad los escenarios de aplicación, las ventajas operativas y el valor industrial de cada modelo de metrología, lo que la convierte en una referencia fundamental para el diseño de sistemas de calidad en fábricas inteligentes.
| Dimensión de evaluación | Metrología de laboratorio | Metrología «near-line» / en planta de producción | Metrología en línea |
| Lugar de despliegue | Sala limpia independiente con control de temperatura | Junto a las estaciones de mecanizado/producción | Totalmente integrado en el flujo de trabajo de la línea de producción |
| Condiciones ambientales | Temperatura y humedad muy estables, sin vibraciones | Entorno habitual de un taller industrial (temperatura variable, polvo, vibraciones leves) | Entorno de producción industrial con interferencias en el funcionamiento continuo |
| Objetivo operativo fundamental | Máxima estabilidad de medición y precisión de calibración | Retroalimentación rápida del proceso y control de calidad de los lotes | Control de procesos en tiempo real en bucle cerrado e interceptación de anomalías |
| Equipamiento habitual | MMC de puente de grado de laboratorio, tomógrafo computarizado industrial fijo, instrumentos de calibración | Máquina de medición por coordenadas (CMM) con tratamiento de endurecimiento en taller, brazo de medición articulado, escáner 3D portátil | Sistemas de visión automatizados, estaciones de escaneo fijas, sensores dimensionales en línea |
| Calendario de inspecciones | Inspección fuera de línea posterior al proceso | Inspección por muestreo cíclico en condiciones cercanas a las de producción | Inspección en tiempo real o casi en tiempo real durante el proceso |
| Características del flujo de datos | Registro por lotes sin conexión, análisis diferido | Transmisión de datos conectados en tiempo real | Retroalimentación completa de datos en tiempo real en bucle cerrado |
| Nivel de automatización | Bajo-medio (predomina el manejo manual) | Medio (inspección auxiliar semiautomatizada) | Alto (predominio de la inspección automatizada/sin personal) |
| Decisión sobre la calidad primaria | Evaluación de la conformidad del producto final y confirmación de la calibración | Evaluación de tendencias en los procesos y alerta temprana de riesgos para la calidad de los lotes | Ajuste de los parámetros de proceso en tiempo real y optimización de la producción sin defectos |
Importante: Estos tres modelos son complementarios, en lugar de mutuamente excluyentes. Las fábricas inteligentes modernas suelen integrar las tres capas en una arquitectura unificada de gestión de la calidad por niveles, con el fin de satisfacer los diversos requisitos de precisión y eficiencia en materia de inspección.
- Las cuatro fuerzas impulsoras fundamentales de la transformación de la metrología industrial
La transición de la medición de precisión de los laboratorios aislados a las plantas de producción no es una tendencia tecnológica superficial, sino una modernización industrial inevitable impulsada por la evolución de la fabricación moderna. Cuatro fuerzas fundamentales están redefiniendo los estándares globales de aplicación de la metrología industrial.
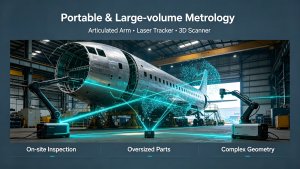
3.1 Componentes estructurales de grandes dimensiones: las piezas de trabajo inamovibles limitan la inspección en el laboratorio
La industria pesada moderna y la fabricación avanzada producen piezas de dimensiones gigantescas que resultan difíciles o imposibles de transportar. Las palas de los aerogeneradores superan los 100 metros de longitud, los grandes segmentos del casco de los barcos pesan cientos de toneladas y los fuselajes y componentes de las alas de los aviones comerciales miden decenas de metros. Las grandes bases de moldes industriales y las carcasas de las turbinas de los equipos energéticos también presentan estructuras de gran tamaño y alta resistencia.
La elevación y el transporte de estos componentes conllevan riesgos de deformación estructural, costes logísticos extremadamente elevados y largos plazos de producción. Por ello, las soluciones de medición sobre el terreno de grandes volúmenes se han convertido en un complemento cada vez más importante de la inspección tradicional en laboratorio. Los sistemas de medición láser permiten realizar mediciones de coordenadas de grandes volúmenes a lo largo de decenas de metros, mientras que los equipos de escaneo portátiles y de inspección sobre el terreno facilitan una verificación precisa directamente in situ.
3.2 Tiempos de takt de producción reducidos: los ciclos de inspección deben ajustarse a la eficiencia de la línea
Los flujos de trabajo tradicionales de inspección en laboratorio —que incluyen el transporte de las piezas, la puesta en cola, el posicionamiento, la medición y la generación de informes— solían llevar varios días, lo que se ajustaba al ritmo de la fabricación tradicional, caracterizada por una baja velocidad y lotes pequeños. Hoy en día, los sectores de los vehículos de nueva energía, la industria aeroespacial y la maquinaria de precisión adoptan modos de producción de alta frecuencia y gran volumen con requisitos de tiempo de takt extremadamente estrictos.
El retraso en las inspecciones de laboratorio fuera de línea suele dar lugar fácilmente a la necesidad de volver a procesar lotes, a retrasos en las entregas y a una calidad del proceso incontrolable. Esta necesidad se extiende también ampliamente a los entornos industriales de mantenimiento, reparación y revisión (MRO): la detección del desgaste de las palas de los motores aeronáuticos, el mantenimiento de las turbinas de vapor y la evaluación de la corrosión de los equipos petroquímicos requieren mediciones in situ de alta precisión sin necesidad de detener las líneas de producción.
3.3 Geometría compleja de las piezas: la verificación in situ en todas las dimensiones resulta más práctica
Los productos industriales modernos presentan estructuras geométricas cada vez más complejas. Las bandejas de baterías para vehículos eléctricos, las carcasas de turbinas aeroespaciales, las piezas estructurales de la carrocería de los automóviles y los moldes de precisión de gran tamaño integran superficies con múltiples curvas, cavidades profundas y orificios de posicionamiento densos con normas de tolerancia extremadamente estrictas, lo que determina directamente la precisión del montaje del producto y la seguridad en su uso.
En el caso de piezas complejas de gran tamaño, el transporte de las mismas a un laboratorio para realizar una inspección dimensional completa puede resultar poco práctico, ineficaz o perjudicial para la producción. La instalación de equipos de medición cerca de la estación de producción permite la detección dimensional a tamaño real y la creación de modelos gemelos digitales dentro de los ciclos de producción estandarizados, lo que garantiza una estabilidad constante en la calidad de los lotes.
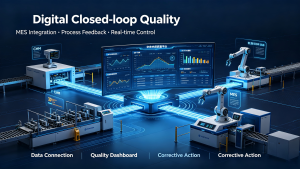
3.4 Requisitos de la fabricación digital en bucle cerrado de la Industria 4.0
La esencia de la fabricación inteligente radica en la toma de decisiones en bucle cerrado basada en datos, más que en una simple automatización mecánica. Las fábricas digitales modernas requieren una sincronización en tiempo real entre los datos de medición y los sistemas MES, ERP y de gestión de la calidad para lograr el ajuste automático de los procesos, la alerta temprana de tendencias de calidad y la trazabilidad completa de los datos a lo largo de la cadena de suministro.
Las mediciones tradicionales en laboratorio, realizadas fuera de línea, generan datos aislados y con retraso que no permiten optimizar los procesos de forma dinámica ni realizar una planificación inteligente. Los equipos de metrología portátiles y de planta cuentan con capacidades nativas de transmisión de datos en tiempo real, lo que los convierte en el puente de datos fundamental que conecta la fabricación física con los sistemas de gemelos digitales.
Resumen del sector principal: Las piezas de gran tamaño obligan a trasladar los equipos de medición fuera de los laboratorios; la reducción de los tiempos de ciclo acerca las inspecciones a las líneas de producción; las geometrías complejas exigen una verificación in situ a lo largo de todo el proceso; y la transformación digital requiere datos de calidad interconectados en tiempo real.
- Evolución tecnológica de los equipos de metrología industrial más habituales
Los distintos tipos de dispositivos de metrología siguen trayectorias de iteración técnica independientes, lo que, en conjunto, conforma el sistema completo por capas de soluciones modernas de medición inteligente para el taller, «near-line» e «inline».
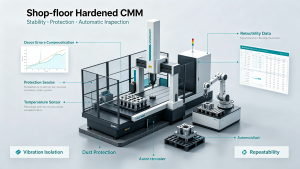
4.1 La evolución de las máquinas de medición por coordenadas (CMM): de la inspección final a la inteligencia de fabricación
Las máquinas de medición por coordenadas (CMM) de puente tradicionales son equipos clásicos de precisión de laboratorio que dependen de entornos con temperatura estable, cimientos profesionales con aislamiento antivibratorio y espacios cerrados a prueba de polvo para mantener una precisión de medición a nivel de micras. Durante décadas, se utilizaron principalmente como sistemas de inspección y verificación finales en laboratorio, aislados de los flujos de trabajo de producción en tiempo real.
La modernización de las máquinas de medición por coordenadas (CMM) industriales sigue dos líneas de desarrollo fundamentales, lo que mejora de manera sustancial su valor de aplicación industrial.
En primer lugar: su diseño profesional, probado en el taller, se adapta a las duras condiciones de trabajo. En función de la arquitectura de la máquina y del fabricante, las máquinas de medición por coordenadas (CMM) de taller pueden incorporar tecnologías como la compensación térmica multipunto, el aislamiento contra vibraciones, la protección contra la contaminación, sistemas optimizados de suministro de aire y una mayor rigidez estructural para contrarrestar las fluctuaciones de temperatura, el polvo del taller, las vibraciones leves y las interferencias causadas por la neblina de aceite.
En comparación con las máquinas de medición por coordenadas (CMM) tradicionales, destinadas exclusivamente al uso en laboratorio, los modelos modernos reforzados se caracterizan por unos requisitos de instalación y ambientales simplificados, lo que permite su instalación estable junto a los centros de mecanizado para llevar a cabo una supervisión del proceso en tiempo real y obtener información dimensional de forma rápida.
En segundo lugar: la metrología colaborativa en red permite establecer vínculos interregionales en materia de calidad. Los sistemas modernos de máquinas de medición por coordenadas (CMM) ya no funcionan como dispositivos independientes. Las plataformas conectadas de gestión de la calidad unifican los datos de los equipos, las normas de los informes de inspección y la lógica de evaluación de la calidad en todas las fábricas y entre los proveedores de la cadena de suministro a nivel mundial. Las CMM instaladas in situ permiten compartir datos de forma remota y verificar normas unificadas, lo que permite una gestión fluida de la calidad a pesar de que los equipos se encuentren en ubicaciones fijas.
Perspectivas clave del sector: Las máquinas de medición por coordenadas (CMM) ya no son herramientas de aceptación final aisladas de los flujos de trabajo de producción; han evolucionado hasta convertirse en nodos de inteligencia de fabricación integrados y conectados a los datos para las fábricas inteligentes.
Nota técnica: Una MMC instalada en el taller no implica una tolerancia ambiental ilimitada
Una máquina de medición por coordenadas (CMM) instalada en el taller no debe interpretarse como una CMM a la que no le afecten las condiciones ambientales. El rendimiento de la medición sigue dependiendo de las variaciones de temperatura, el estado térmico de la pieza, las vibraciones, la limpieza, las especificaciones de la máquina, la estrategia de compensación, el volumen de medición y la tolerancia requerida. Por lo tanto, la pregunta adecuada no es si una MMC puede funcionar fuera de un laboratorio con temperatura controlada, sino si puede alcanzar el rendimiento de medición requerido en el entorno de producción especificado.
4.2 Sistemas de escaneo 3D: de las herramientas portátiles a los terminales autónomos in situ
Los primeros escáneres 3D portátiles eran simplemente dispositivos transportables que requerían ordenadores externos, fuentes de alimentación independientes y conexiones por cable, lo que limitaba la eficiencia operativa en espacios reducidos de taller y entornos de campo complejos. Algunos escáneres 3D modernos de grado metrológico integran sistemas informáticos, pantallas y baterías en el propio dispositivo, lo que permite a los operadores realizar la adquisición de nubes de puntos y determinadas tareas de inspección con una menor dependencia de equipos externos.
En combinación con soluciones de automatización basadas en robots colaborativos, los escáneres modernos permiten realizar un escaneo en línea y uniforme de lotes, lo que elimina los errores de las operaciones manuales y mejora la repetibilidad de las inspecciones.
Distinción de conceptos fundamentales: No debe confundirse la medición portátil con la medición en línea. Un escáner portátil puede utilizarse de forma flexible y manual en diferentes estaciones de producción, mientras que un sistema en línea está integrado de forma permanente en flujos de trabajo fijos de producción para llevar a cabo una adquisición de datos continua, ya sea automatizada o semiautomatizada.
4.3 Rastreadores láser y sistemas de medición de gran volumen
Los rastreadores láser y otros sistemas de medición óptica de gran volumen se utilizan ampliamente para la inspección de precisión de componentes de gran tamaño en los sectores aeroespacial, de la construcción naval y de los equipos de energía renovable. Su evolución técnica se centra en el despliegue inalámbrico y flexible, así como en el funcionamiento autónomo e inteligente.
Los modernos dispositivos de medición láser eliminan las limitaciones que suponen los cables gracias a sus baterías integradas y a la transmisión inalámbrica de datos, lo que permite un despliegue rápido por parte de una sola persona y un cambio flexible de estación. Las modernas plataformas de medición de gran volumen combinan cada vez más el seguimiento láser tradicional basado en objetivos con tecnologías de escaneo o de medición directa de superficies, en función de la arquitectura específica del sistema, adaptándose a escenarios de detección de puntos discretos de alta precisión y de adquisición de contornos de amplio alcance.
Los modelos industriales avanzados permiten la integración automatizada con vehículos guiados automáticamente (AGV), robots móviles autónomos (AMR) y sistemas de movimiento de pórtico, lo que permite realizar inspecciones cíclicas programadas sin necesidad de supervisión.
4.4 Brazos de medición articulados: difuminando los límites entre la inspección con contacto y sin contacto
Los brazos articulados de coordenadas se caracterizan por un movimiento antropomórfico flexible en varios ejes, lo que les permite acceder a orificios profundos, socavados y cavidades internas a las que no pueden llegar las máquinas de medición por coordenadas (CMM) de puente tradicionales, lo que los convierte en herramientas de medición portátiles universales imprescindibles para cualquier taller.
La principal mejora de los brazos de medición modernos es su capacidad de inspección híbrida multimodal. El sondeo táctil tradicional garantiza una alta precisión en la posición de orificios, chaveteros y características de referencia del ensamblaje, mientras que los cabezales de escaneo láser a juego permiten una adquisición de nubes de puntos de toda la superficie con gran eficiencia. Las configuraciones modulares de las sondas permiten a los usuarios alternar entre el sondeo táctil y el escaneo láser en función de la tarea de inspección, con procedimientos de cualificación o calibración específicos del sistema cuando sea necesario, lo que permite realizar, con un solo dispositivo, la verificación dimensional de precisión y el modelado inverso de toda la superficie.
4.5 Tomografía computarizada industrial: de equipos exclusivos de laboratorio a servicios de inspección sobre el terreno
La tomografía computarizada industrial se ha visto limitada durante mucho tiempo por el gran volumen de los equipos, las pesadas estructuras de protección contra la radiación y los elevados costes de implantación, por lo que tradicionalmente se ha restringido a la detección de muestras en laboratorio y al análisis fuera de línea. El último avance del sector se centra en la integración en contenedores y en la innovación de los modelos de servicio, lo que permite superar las barreras impuestas por las restricciones de ubicación.
Los sistemas integrados de tomografía computarizada (TC) en contenedores facilitan el despliegue general sobre el terreno, permitiendo la detección de defectos internos en piezas de fundición de precisión, piezas fabricadas mediante fabricación aditiva y módulos de baterías para energías renovables cerca de las líneas de producción. Este modelo puede reducir significativamente el tiempo de respuesta de las inspecciones en comparación con los flujos de trabajo convencionales de laboratorio, evitando el transporte de muestras a larga distancia y los retrasos en los ciclos entre fábricas. El enfoque de tomografía computarizada en contenedores de Microvista es un ejemplo de cómo la tomografía computarizada industrial se está adaptando a modelos de inspección desplegables sobre el terreno.
La viabilidad de la implantación sigue dependiendo de la aplicación y de la jurisdicción, sobre todo porque, antes de la instalación, es necesario evaluar la seguridad radiológica, el blindaje, la preparación del emplazamiento, la accesibilidad al equipo y los requisitos normativos.
- La próxima década de la metrología industrial: hacia sistemas de medición inteligentes y autónomos
La transformación de la metrología durante la última década se centró en trasladar la precisión de laboratorio a las complejas líneas de producción, garantizando una exactitud estable y fiable en entornos industriales adversos. La evolución fundamental de la próxima década se centrará en los sistemas de medición inteligentes, autónomos y sin personal, logrando una profunda integración entre la metrología y los sistemas digitales de las fábricas inteligentes.
Tecnologías que ya están surgiendo y madurando:
- Planificación automática de trayectorias de inspección basada en CAD
- Escaneo automatizado mediante robots y adquisición de datos
- Interconexión de datos del sistema MES en tiempo real
- Generación inteligente y automática de informes de inspección
Orientación del desarrollo del sector a largo plazo:
- Ajuste adaptativo de la estrategia de medición basado en la desviación de la pieza en tiempo real
- Planificación totalmente autónoma de inspecciones colaborativas entre varios dispositivos
- Optimización proactiva de los parámetros de proceso en bucle cerrado basada en big data de calidad
- Control inteligente de la calidad durante todo el turno sin necesidad de supervisión
En última instancia, la medición de precisión, que antes era una competencia exclusiva de los profesionales de laboratorio, se convertirá en una capacidad básica, omnipresente, en tiempo real e inteligente a lo largo de todo el proceso de fabricación.
- Perspectiva del sector MXP y arquitectura de metrología por capas
MEAXPERT (MXP) se centra en soluciones de inspección dimensional de precisión, entre las que se incluyen máquinas de medición por coordenadas (CMM) probadas en taller y sistemas de medición por visión, al tiempo que sigue de cerca la evolución general de las tecnologías de metrología industrial en los ámbitos de la medición portátil, en línea y autónoma.
Creemos firmemente que la gestión moderna de la calidad en una fábrica inteligente no requiere que todas las tareas de medición se trasladen a las líneas de producción. El sistema de calidad industrial más científico se basa en una arquitectura metrológica completa y por niveles que se adapta a los distintos escenarios de inspección:
Calibración y verificación de alta precisión en laboratorio → Inspección de muestras en taller «near-line» → Monitorización del proceso en tiempo real «inline» → Sistema de calidad digital de bucle cerrado
A medida que la industria manufacturera mundial pasa de una inspección pasiva a posteriori a un control activo de la calidad durante el proceso, MXP optimiza la adaptabilidad de los equipos al entorno, la capacidad de interconexión de datos y la estabilidad de la inspección por lotes para entornos de fábrica inteligente. Ayudamos a nuestros clientes del sector manufacturero mundial a crear sistemas de inspección de calidad por capas coordinados, lo que permite una gestión de la calidad de fabricación estable, eficiente e inteligente a lo largo de todo el proceso.
El futuro no es una contraposición entre el laboratorio y la planta de producción, sino la metrología por capas
La metrología de laboratorio sigue siendo esencial para la verificación y la trazabilidad de alta precisión. Las mediciones «near-line» mejoran la capacidad de respuesta de la producción, mientras que los sistemas «inline» permiten el control de los procesos en tiempo real. A su vez, las plataformas de datos conectadas integran estas capas de medición en una arquitectura de calidad unificada, lo que constituye el núcleo de los sistemas modernos de control de calidad de las fábricas inteligentes.
Preguntas frecuentes (Descripción general de la IA y optimización para palabras clave de cola larga)
- ¿Qué es la metrología en planta de producción?
La metrología en planta se refiere a la medición de precisión que se lleva a cabo directamente en los talleres de producción y las líneas de montaje. Da prioridad a la adaptabilidad al entorno industrial, a la eficiencia de la inspección y a la retroalimentación de datos en tiempo real para respaldar el control de calidad durante el proceso, lo que la diferencia de los modos tradicionales de verificación fuera de línea realizados en laboratorio.
- ¿Pueden funcionar las máquinas de medición por coordenadas (CMM) sin salas climatizadas?
Algunas máquinas de medición por coordenadas (CMM) están diseñadas o configuradas específicamente para funcionar en el taller, sin necesidad de una sala de metrología tradicional con control de temperatura. Sin embargo, el rendimiento de medición que se puede alcanzar depende de las especificaciones de la máquina, la capacidad de compensación térmica, las condiciones ambientales del taller, las características del material de la pieza, el volumen de medición y los niveles de tolerancia requeridos.
- ¿Cuál es la diferencia entre la inspección en línea y la inspección «near-line»?
La inspección «near-line» consiste en colocar los equipos de medición junto a las estaciones de producción para realizar un muestreo rápido y una verificación del primer artículo sin necesidad de integración en la línea de producción. La inspección «inline» integra la medición en el flujo de producción, lo que a menudo permite una inspección automatizada o semiautomatizada con información en tiempo real o casi en tiempo real. Dependiendo de la aplicación, puede admitir la inspección completa 100% o la inspección estadística basada en procesos.
- ¿Por qué la Industria 4.0 está aumentando la demanda de metrología portátil?
La fabricación inteligente de la Industria 4.0 requiere datos de calidad de la producción en tiempo real, trazables y en bucle cerrado. Los dispositivos de medición portátiles y para el taller permiten la detección rápida in situ y la carga instantánea de datos, lo que se ajusta a los requisitos de gestión de la fábrica digital que la inspección tradicional de laboratorio, realizada fuera de línea y con retraso, no puede satisfacer.
- ¿Están sustituyendo los sistemas de medición portátiles a las máquinas de medición por coordenadas (CMM) tradicionales de laboratorio?
No. Las mediciones de alta precisión realizadas en laboratorio siguen siendo insustituibles para la calibración de equipos, la verificación oficial en auditorías y la inspección de componentes con ultraprecisión. Los equipos portátiles y los utilizados en planta mantienen una relación complementaria con los sistemas de laboratorio, lo que permite crear un sistema jerárquico completo de control de calidad industrial.
- ¿Qué sectores son los que más se benefician de la metrología en planta?
Los sectores aeroespacial, de vehículos de nuevas energías, de fabricación de moldes de gran tamaño, de construcción naval y de maquinaria pesada para el sector energético son los que más se benefician, debido al gran tamaño de sus piezas, a sus complejas estructuras geométricas y a las exigencias de producción en serie de alto volumen.
- ¿Cuál es la mayor ventaja de la medición en línea?
La medición en línea permite detectar anomalías de calidad en tiempo real durante el proceso de producción, lo que evita la aparición de lotes de productos defectuosos y las pérdidas derivadas de las repeticiones de trabajo, y facilita la optimización automática de los parámetros del proceso mediante una retroalimentación continua de datos en tiempo real.
- ¿Cómo reduce la metrología de la fábrica inteligente los costes de fabricación?
Al acortar los ciclos de inspección, eliminar las pérdidas derivadas del transporte de las piezas, reducir los errores de detección manual y evitar los riesgos relacionados con la calidad de los lotes, la metrología en planta y en línea reduce de forma efectiva los costes generales de calidad de la fabricación y mejora la uniformidad de la producción.
Acerca del autor
MEAXPERT Equipo de Ingeniería de Metrología — Especialistas en metrología industrial con una amplia experiencia práctica en inspección de precisión con máquinas de medición por coordenadas (CMM), sistemas de medición por visión, metrología adaptativa en planta y la implantación de sistemas de calidad en fábricas inteligentes. Comprometidos con ofrecer análisis objetivos, profesionales y contrastados por el sector sobre las tendencias en metrología industrial, así como directrices técnicas.
Referencias técnicas
Serie ISO 10360 — Especificaciones geométricas de productos, ensayos de aceptación y reverificación para sistemas de medición por coordenadas, incluidas las especificaciones específicas para máquinas de medición por coordenadas (CMM) estándar (ISO 10360-5), CMM de brazo articulado (ISO 10360-12), rastreadores láser (ISO 10360-10) y sistemas ópticos de medición 3D (ISO 10360-8)
ISO 14253-1 — Normas para demostrar la conformidad o la no conformidad con las especificaciones geométricas de los productos
ISO 1:2022 — Especificaciones geométricas de productos (GPS) — Temperatura de referencia estándar para las especificaciones geométricas de productos
ISO/IEC 17025 — Requisitos generales para laboratorios de ensayo y calibración
Documentación técnica oficial y verificada de los principales fabricantes del sector de la metrología industrial