











Tim Teknik Metrologi MEAXPERT
Jawaban Singkat: Apa Itu Metrologi Lantai Produksi?
Metrologi di lantai produksi mengacu pada sistem pengukuran yang diterapkan di dalam atau di dekat lingkungan manufaktur untuk memberikan umpan balik dimensi yang lebih cepat tanpa bergantung sepenuhnya pada inspeksi laboratorium terpusat. Hal ini mencakup pendekatan near-line dan inline, mulai dari CMM di lantai produksi dan pemindai 3D portabel hingga sistem penglihatan otomatis dan peralatan pengukuran bervolume besar. Alih-alih menggantikan metrologi laboratorium, pengukuran di lantai produksi melengkapinya dengan memindahkan tugas-tugas inspeksi tertentu lebih dekat ke proses produksi dan memungkinkan umpan balik proses yang lebih cepat.
Pendahuluan
Seiring dengan penerapan komponen struktural berukuran besar, waktu siklus produksi yang semakin singkat, serta alur kerja berbasis data Industri 4.0 dalam manufaktur modern, model pengendalian mutu tradisional — di mana benda kerja diangkut ke laboratorium metrologi khusus yang dilengkapi pengatur suhu untuk pemeriksaan akhir — semakin tidak memadai bagi banyak lingkungan manufaktur modern.
Sebuah transformasi mendasar sedang terjadi di industri ini: metrologi industri kini beralih dari lingkungan laboratorium dan terintegrasi langsung ke dalam bengkel produksi, jalur perakitan, serta lokasi konstruksi di lapangan. Hal ini bukan sekadar perubahan dalam penempatan peralatan atau portabilitasnya. Ini menandakan pergeseran strategis dari verifikasi offline pasca-proses menuju sistem intelijen kualitas yang terintegrasi dalam proses dan beroperasi secara real-time.
Di seluruh ekosistem metrologi, kemampuan peralatan berkembang dengan pesat: CMM jembatan berkembang dari sistem inspeksi mandiri menjadi simpul pengukuran manufaktur yang terhubung; pemindai 3D kini telah berkembang menjadi terminal inspeksi lapangan serba guna dan tanpa kabel; sistem pengukuran laser berkapasitas besar mendukung penerapan fleksibel di lokasi untuk komponen berukuran sangat besar; lengan pengukuran artikulasi memungkinkan inspeksi hibrida multimodal yang menggabungkan metode kontak dan non-kontak; solusi CT industri dalam kontainer mendekatkan deteksi cacat internal ke jalur produksi.
Secara keseluruhan, kemajuan-kemajuan ini mendorong penggunaan metrologi near-line dan inline dari aplikasi khusus menuju praktik manufaktur yang semakin umum.
- Apa Itu Metrologi Lantai Produksi? Definisi Pengukuran di Laboratorium, Near-Line, dan Inline
Untuk memahami transformasi metrologi yang sedang berlangsung, sangatlah penting untuk membedakan tiga model inspeksi inti yang menjadi landasan sistem kualitas pabrik cerdas modern. Setiap model dirancang untuk skenario manufaktur yang unik dan secara bersama-sama membentuk arsitektur pengendalian kualitas berlapis yang lengkap untuk lingkungan produksi Industri 4.0.
Definisi Konsep Inti: Metrologi di lantai produksi merupakan konsep yang mencakup pengukuran near-line dan, dalam beberapa aplikasi, pengukuran inline yang diterapkan di dalam atau di sekitar lingkungan produksi. Hal ini tidak selalu berarti bahwa setiap proses pengukuran harus sepenuhnya otomatis atau terintegrasi ke dalam jalur produksi.
1.1 Metrologi Laboratorium Tradisional
Definisi: Metrologi laboratorium mengacu pada pengukuran presisi yang dilakukan di lingkungan yang terisolasi dan dikendalikan secara ketat, dengan suhu dan kelembapan yang stabil, fondasi isolasi getaran profesional, serta ruang tertutup yang tahan debu.
Tujuan Utama: Memberikan akurasi dan stabilitas pengukuran yang maksimal serta dapat diulang untuk verifikasi kesesuaian, kalibrasi peralatan, audit mutu resmi, dan validasi komponen presisi tinggi.
Aplikasi Umum: Kalibrasi komponen ultra-presisi untuk industri kedirgantaraan, verifikasi ketertelusuran standar nasional, penerimaan kualitas akhir atas suatu batch, serta inspeksi dan sertifikasi kualitas oleh pihak ketiga.
1.2 Metrologi Near-Line
Definisi: Metrologi near-line menerapkan penggunaan peralatan pengukuran presisi tepat di samping stasiun produksi dan pemesinan, sehingga menghilangkan kebutuhan pengangkutan benda kerja antar-pabrik serta siklus tunggu inspeksi yang lama.
Tujuan Utama: Menyeimbangkan keandalan dan ketepatan dengan efisiensi produksi, sehingga memungkinkan dilakukannya pemeriksaan sampel secara cepat, verifikasi produk pertama, serta pemantauan tren proses tanpa mengganggu alur kerja produksi yang berkelanjutan.
Aplikasi Umum: Pengambilan sampel produksi massal, pemeriksaan uji cetakan, verifikasi dimensi pasca-pengerjaan, serta pemantauan stabilitas proses harian.
1.3 Metrologi Inline
Definisi: Metrologi inline sepenuhnya mengintegrasikan perangkat pengukuran dan sistem inspeksi otomatis ke dalam alur kerja lini produksi yang terstandarisasi, sehingga memungkinkan pengumpulan data secara real-time selama proses pemesinan, perakitan, dan penyelesaian.
Tujuan Utama: Memberikan umpan balik kualitas secara real-time atau hampir real-time, mendeteksi anomali proses sejak dini, dan mendukung optimisasi proses digital berloop tertutup untuk manufaktur cerdas.
Aplikasi Umum: Komponen otomotif yang diproduksi secara massal, komponen baterai energi baru, komponen struktural elektronik konsumen, serta pemantauan seluruh proses pada jalur perakitan otomatis.
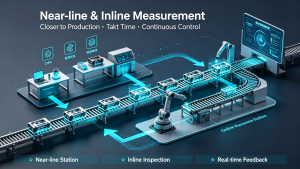
- Metrologi Laboratorium vs. Near-Line vs. Inline: Perbedaan Utama
Perbandingan terstruktur ini secara jelas menjelaskan skenario yang berlaku, keunggulan operasional, dan nilai industri dari masing-masing model metrologi, sehingga menjadi acuan dasar bagi perancangan sistem mutu pabrik cerdas.
| Dimensi Evaluasi | Metrologi Laboratorium | Metrologi Near-Line / Lantai Produksi | Metrologi Inline |
| Lokasi Penempatan | Ruang bersih mandiri dengan pengaturan suhu | Berbatasan dengan stasiun pemesinan/produksi | Telah terintegrasi sepenuhnya ke dalam alur kerja lini produksi |
| Kondisi Lingkungan | Suhu dan kelembapan yang sangat stabil, bebas getaran | Lingkungan bengkel industri pada umumnya (suhu yang bervariasi, debu, getaran ringan) | Lingkungan produksi industri yang mengalami gangguan operasional secara terus-menerus |
| Tujuan Operasional Utama | Stabilitas pengukuran dan akurasi kalibrasi yang maksimal | Umpan balik proses yang cepat & pengendalian mutu batch | Pengendalian proses loop tertutup secara real-time & deteksi anomali |
| Peralatan Umum | CMM jembatan kelas laboratorium, CT industri stasioner, alat kalibrasi | CMM yang telah diuji di bengkel, lengan pengukur bersendi, pemindai 3D portabel | Sistem penglihatan otomatis, stasiun pemindaian tetap, sensor dimensi terintegrasi |
| Waktu Pemeriksaan | Pemeriksaan pasca-proses secara offline | Pemeriksaan pengambilan sampel siklik menjelang produksi | Pemeriksaan selama proses berlangsung secara real-time/hampir real-time |
| Karakteristik Aliran Data | Perekaman batch secara offline, analisis tertunda | Transmisi data terhubung secara real-time | Umpan balik data loop tertutup secara real-time sepenuhnya |
| Tingkat Otomasi | Rendah–sedang (pengoperasian manual mendominasi) | Menengah (pemeriksaan tambahan semi-otomatis) | Tinggi (didominasi oleh inspeksi otomatis/tanpa awak) |
| Keputusan Utama Mengenai Kualitas | Penilaian kesesuaian produk akhir & konfirmasi kalibrasi | Penilaian tren proses & peringatan dini risiko kualitas batch | Penyesuaian parameter proses secara real-time & optimalisasi produksi tanpa cacat |
Penting: Ketiga model ini saling melengkapi, bukan saling bertentangan. Pabrik pintar modern sering kali mengintegrasikan ketiga lapisan tersebut ke dalam sebuah arsitektur manajemen mutu berlapis yang terpadu untuk memenuhi berbagai persyaratan presisi dan efisiensi inspeksi.
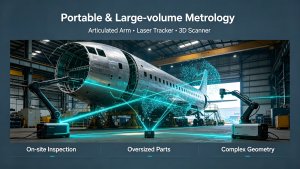
- Empat Pendorong Utama di Balik Transformasi Metrologi Industri
Migrasi pengukuran presisi dari laboratorium-laboratorium yang terisolasi ke lantai produksi bukanlah sekadar tren teknologi yang dangkal, melainkan sebuah peningkatan industri yang tak terelakkan yang didorong oleh perkembangan manufaktur modern. Empat kekuatan mendasar sedang membentuk kembali standar penerapan metrologi industri global.
3.1 Komponen Struktur Berukuran Besar: Benda Kerja yang Tidak Dapat Dipindahkan Menghambat Pemeriksaan di Laboratorium
Industri berat modern dan manufaktur mutakhir menghasilkan benda kerja berskala sangat besar yang sulit atau bahkan tidak mungkin untuk diangkut. Bilah turbin angin memiliki panjang lebih dari 100 meter, segmen lambung kapal besar memiliki berat ratusan ton, serta badan pesawat komersial dan komponen sayapnya memiliki bentang puluhan meter. Basis cetakan industri berukuran besar dan rumah turbin peralatan energi juga memiliki struktur yang sangat besar dan kokoh.
Pengangkatan dan pengangkutan komponen-komponen ini berisiko menimbulkan deformasi struktural, biaya logistik yang sangat tinggi, serta waktu tunggu produksi yang lama. Oleh karena itu, solusi pengukuran lapangan berskala besar telah menjadi pelengkap yang semakin penting bagi inspeksi laboratorium tradisional. Sistem pengukuran laser memungkinkan pengukuran koordinat berskala besar hingga puluhan meter, sementara peralatan pemindaian portabel dan peralatan inspeksi yang dapat digunakan di lapangan mendukung verifikasi yang akurat langsung di lokasi.
3.2 Waktu Takt Produksi yang Dipersingkat: Siklus Pemeriksaan Harus Sesuai dengan Efisiensi Jalur Produksi
Alur kerja inspeksi laboratorium tradisional — termasuk pengangkutan benda kerja, antrian, penempatan, pengukuran, dan pembuatan laporan — dulunya memakan waktu beberapa hari, yang sesuai dengan ritme manufaktur tradisional berkecepatan rendah dan dalam jumlah kecil. Saat ini, industri kendaraan energi baru, kedirgantaraan, dan mesin presisi telah mengadopsi mode produksi berfrekuensi tinggi dan bervolume besar dengan persyaratan waktu takt yang sangat ketat.
Penundaan pemeriksaan laboratorium secara offline dapat dengan mudah menyebabkan pengerjaan ulang batch, keterlambatan pengiriman, dan kualitas proses yang tidak terkendali. Kebutuhan ini juga meluas ke berbagai skenario MRO industri: deteksi keausan bilah mesin pesawat, pemeliharaan turbin uap, dan penilaian korosi peralatan petrokimia—semuanya memerlukan pengukuran di lokasi dengan presisi tinggi tanpa harus menghentikan jalur produksi.
3.3 Geometri Bagian yang Kompleks: Verifikasi di Lokasi dengan Pengukuran Penuh Dimensi Lebih Praktis
Produk-produk industri modern memiliki struktur geometris yang semakin kompleks. Baki baterai kendaraan listrik, rumah turbin dirgantara, komponen struktural bodi kendaraan, dan cetakan presisi berukuran besar mengintegrasikan permukaan berlekuk ganda, rongga dalam, serta lubang penempatan yang padat dengan standar toleransi yang sangat ketat, yang secara langsung menentukan akurasi perakitan produk dan keamanan penggunaannya.
Untuk benda kerja berskala besar dan kompleks, mengangkut komponen ke laboratorium untuk pemeriksaan dimensi menyeluruh bisa jadi tidak praktis, tidak efisien, atau mengganggu proses produksi. Penempatan peralatan pengukuran di dekat stasiun produksi memungkinkan deteksi dimensi dalam ukuran asli dan pemodelan kembaran digital dalam siklus produksi yang terstandarisasi, sehingga menjamin stabilitas kualitas batch yang konsisten.
3.4 Persyaratan Manufaktur Digital Berloop Tertutup dalam Industri 4.0
Inti dari manufaktur cerdas adalah pengambilan keputusan berbasis data dalam sistem loop tertutup, bukan sekadar otomatisasi mekanis. Pabrik digital modern memerlukan sinkronisasi real-time antara data pengukuran dengan sistem MES, ERP, dan sistem manajemen mutu untuk mewujudkan penyesuaian proses otomatis, peringatan dini terhadap tren kualitas, serta keterlacakan data rantai pasokan secara menyeluruh.
Pengukuran laboratorium tradisional secara offline menghasilkan data yang terlambat dan terpisah-pisah, sehingga tidak dapat mendukung optimalisasi proses yang dinamis dan penjadwalan cerdas. Peralatan metrologi di lantai produksi dan peralatan portabel dilengkapi dengan kemampuan transmisi data real-time bawaan, yang berfungsi sebagai jembatan data inti yang menghubungkan proses manufaktur fisik dengan sistem digital twin.
Ringkasan Industri Utama: Benda kerja berukuran besar memaksa peralatan pengukuran dipindahkan ke luar laboratorium; waktu takt yang semakin singkat memaksa proses inspeksi dilakukan lebih dekat ke jalur produksi; geometri yang kompleks menuntut verifikasi di lokasi selama seluruh proses; transformasi digital menuntut data kualitas yang saling terhubung dan tersedia secara real-time.
- Evolusi Teknologi Peralatan Metrologi Industri Utama
Berbagai jenis perangkat metrologi mengikuti jalur pengembangan teknis yang mandiri, yang secara bersama-sama membentuk sistem berlapis yang lengkap berupa solusi pengukuran cerdas modern untuk lingkungan produksi, near-line, dan inline.
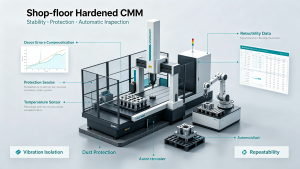
4.1 Perkembangan CMM: Dari Inspeksi Akhir hingga Kecerdasan Manufaktur
CMM jembatan tradisional merupakan peralatan presisi laboratorium klasik, yang bergantung pada lingkungan bersuhu stabil, fondasi isolasi getaran profesional, serta ruang tertutup anti-debu untuk menjaga akurasi pengukuran pada tingkat mikron. Selama beberapa dekade, peralatan ini terutama digunakan sebagai sistem pemeriksaan akhir dan verifikasi berbasis laboratorium, yang terpisah dari alur kerja produksi secara real-time.
Modernisasi CMM industri mengambil dua arah pengembangan utama, yang secara mendasar meningkatkan nilai aplikasinya dalam industri.
Pertama: desain profesional yang telah teruji di lapangan mampu beradaptasi dengan lingkungan bengkel yang berat. Tergantung pada arsitektur mesin dan produsennya, CMM yang digunakan di lantai produksi dapat dilengkapi dengan teknologi seperti kompensasi termal multipoint, isolasi getaran, perlindungan terhadap kontaminasi, sistem pasokan udara yang dioptimalkan, serta kekakuan struktural yang ditingkatkan untuk mengatasi fluktuasi suhu, debu bengkel, getaran ringan, dan gangguan kabut oli.
Dibandingkan dengan CMM tradisional yang hanya digunakan di laboratorium, model-model modern yang tahan lama ini memiliki persyaratan pemasangan dan lingkungan yang lebih sederhana, sehingga memungkinkan pemasangan yang stabil di samping pusat pemesinan untuk mewujudkan pemantauan proses secara real-time dan umpan balik dimensi yang cepat.
Kedua: metrologi kolaboratif berbasis jaringan mewujudkan keterkaitan kualitas lintas wilayah. Sistem CMM modern tidak lagi beroperasi sebagai perangkat mandiri. Platform manajemen kualitas yang terhubung menyatukan data peralatan, standar laporan inspeksi, dan logika evaluasi kualitas di seluruh pabrik global dan pemasok dalam rantai pasokan. CMM yang dipasang di lokasi mendukung berbagi data jarak jauh dan verifikasi standar terpadu, sehingga mewujudkan kemampuan manajemen kualitas yang berkelanjutan meskipun posisi fisik peralatan tetap.
Wawasan Utama Industri: CMM tidak lagi sekadar alat penerimaan akhir yang terpisah dari alur kerja produksi; alat ini telah berkembang menjadi simpul kecerdasan manufaktur yang terintegrasi dan terhubung dengan data untuk pabrik pintar.
Catatan Teknis: CMM di Lantai Produksi Tidak Berarti Memiliki Toleransi Lingkungan yang Tak Terbatas
CMM yang digunakan di lantai produksi tidak boleh diartikan sebagai CMM yang tidak terpengaruh oleh kondisi lingkungan. Kinerja pengukuran tetap bergantung pada variasi suhu, kondisi termal benda kerja, getaran, kebersihan, spesifikasi mesin, strategi kompensasi, volume pengukuran, dan toleransi yang disyaratkan. Oleh karena itu, pertanyaan yang tepat bukanlah apakah sebuah CMM dapat beroperasi di luar laboratorium yang dikendalikan suhunya, melainkan apakah CMM tersebut dapat mencapai kinerja pengukuran yang diperlukan dalam lingkungan produksi yang telah ditentukan.
4.2 Sistem Pemindaian 3D: Dari Alat yang Dapat Dipindahkan hingga Terminal Mandiri di Lokasi
Pemindai 3D genggam generasi awal hanyalah perangkat yang dapat dibawa-bawa, yang memerlukan komputer eksternal, sumber daya listrik terpisah, dan koneksi berkabel, sehingga membatasi efisiensi operasional di ruang bengkel yang sempit dan lingkungan lapangan yang kompleks. Beberapa pemindai 3D modern berstandar metrologi telah mengintegrasikan sistem komputasi, layar, dan baterai internal, sehingga memungkinkan operator untuk melakukan akuisisi titik-titik (point-cloud) dan tugas-tugas inspeksi tertentu dengan ketergantungan yang lebih rendah pada peralatan eksternal.
Jika dipadukan dengan solusi otomatisasi robot kolaboratif, pemindai modern memungkinkan pemindaian batch secara inline yang konsisten, sehingga menghilangkan kesalahan operasional manual dan meningkatkan konsistensi hasil inspeksi.
Perbedaan Konsep Inti: Pengukuran portabel tidak boleh disamakan dengan pengukuran inline. Pemindai portabel dapat digunakan secara manual dan fleksibel di berbagai stasiun produksi, sedangkan sistem inline terintegrasi secara permanen ke dalam alur kerja produksi yang tetap untuk mewujudkan pengumpulan data berkelanjutan secara otomatis atau semi-otomatis.
4.3 Pelacak Laser dan Sistem Pengukuran Volume Besar
Pelacak laser dan sistem pengukuran optik berskala besar lainnya banyak digunakan untuk pemeriksaan presisi komponen berukuran sangat besar di industri kedirgantaraan, pembuatan kapal, dan peralatan tenaga energi baru. Perkembangan teknologinya berfokus pada penerapan nirkabel yang fleksibel serta pengoperasian otonom yang cerdas.
Alat pengukuran laser modern menghilangkan keterbatasan kabel berkat baterai bawaan dan transmisi data nirkabel, sehingga memungkinkan pemasangan cepat oleh satu orang serta peralihan stasiun yang fleksibel. Platform pengukuran berskala besar modern semakin sering menggabungkan pelacakan laser berbasis target tradisional dengan teknologi pemindaian atau pengukuran permukaan langsung, tergantung pada arsitektur sistem yang spesifik, sehingga dapat beradaptasi dengan skenario deteksi titik terpisah berpresisi tinggi dan akuisisi kontur jangkauan luas.
Model industri tingkat lanjut mendukung integrasi otomatis dengan AGV, AMR, dan sistem gerak gantry, sehingga memungkinkan dilaksanakannya inspeksi siklik terjadwal tanpa pengawasan.
4.4 Lengan Pengukur Berengsel: Mengaburkan Batas Antara Inspeksi Kontak dan Non-Kontak
Lengan koordinat bersendi memiliki gerakan antropomorfik multi-sumbu yang fleksibel, sehingga mampu menjangkau lubang dalam, bagian yang terpotong, dan posisi rongga bagian dalam yang tidak dapat dijangkau oleh CMM jembatan tradisional, sehingga menjadikannya alat ukur portabel serbaguna yang sangat penting di bengkel.
Peningkatan terbesar pada lengan pengukur modern adalah kemampuan inspeksi hibrida multimodal. Pengukuran taktil tradisional menjamin presisi tinggi untuk posisi lubang, alur pasak, dan fitur acuan perakitan, sementara kepala pemindaian laser yang terintegrasi memungkinkan akuisisi awan titik seluruh permukaan dengan efisiensi tinggi. Konfigurasi probe modular memungkinkan pengguna untuk beralih antara pengukuran taktil dan pemindaian laser sesuai dengan tugas inspeksi, dengan prosedur kualifikasi atau kalibrasi khusus sistem jika diperlukan, sehingga memungkinkan penyelesaian verifikasi dimensi presisi dan pemodelan terbalik seluruh permukaan hanya dengan satu perangkat.
4.5 CT Industri: Dari Peralatan yang Hanya Digunakan di Laboratorium Menjadi Layanan Inspeksi yang Dapat Digunakan di Lapangan
CT industri telah lama dibatasi oleh ukuran peralatan yang besar, struktur pelindung radiasi yang berat, dan biaya pemasangan yang tinggi, sehingga secara tradisional hanya terbatas pada pendeteksian sampel di laboratorium dan analisis offline. Terobosan terbaru di industri ini berfokus pada integrasi berbasis kontainer dan inovasi model layanan, yang berhasil mengatasi hambatan keterbatasan lokasi.
Sistem CT kontainer terintegrasi mendukung penerapan di lapangan secara menyeluruh, sehingga memungkinkan deteksi cacat internal pada coran presisi, komponen manufaktur aditif, dan modul baterai energi baru di dekat jalur produksi. Model ini berpotensi mengurangi waktu penyelesaian inspeksi secara signifikan dibandingkan dengan alur kerja laboratorium konvensional, sekaligus menghindari pengangkutan sampel jarak jauh dan penundaan siklus antar-pabrik. Pendekatan CT berbasis kontainer dari Microvista merupakan salah satu contoh bagaimana CT industri sedang diadaptasi untuk model inspeksi yang dapat diterapkan di lapangan.
Kelayakan penerapan tetap bergantung pada jenis aplikasi dan yurisdiksi yang bersangkutan, terutama karena aspek keselamatan radiasi, pelindung radiasi, persiapan lokasi, aksesibilitas peralatan, dan persyaratan regulasi harus dievaluasi sebelum pemasangan.
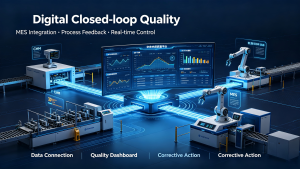
- Dekade Berikutnya dalam Metrologi Industri: Menuju Sistem Pengukuran Cerdas Otonom
Transformasi metrologi selama dekade terakhir berfokus pada pemindahan presisi tingkat laboratorium dari laboratorium tetap ke lantai produksi yang kompleks, guna memastikan akurasi yang stabil dan andal di lingkungan industri yang berat. Evolusi inti pada dekade mendatang akan berfokus pada sistem pengukuran yang cerdas, otonom, dan tanpa awak, yang mewujudkan integrasi mendalam antara metrologi dan sistem digital pabrik pintar.
Teknologi yang Telah Mulai Muncul dan Semakin Matang:
- Perencanaan jalur inspeksi otomatis berbasis CAD
- Pemindaian otomatis berbasis robot dan pengumpulan data
- Interkoneksi data sistem MES secara real-time
- Pembuatan laporan inspeksi otomatis yang cerdas
Arah Pengembangan Industri Jangka Panjang:
- Penyesuaian strategi pengukuran adaptif berdasarkan penyimpangan benda kerja secara real-time
- Penjadwalan inspeksi kolaboratif multi-perangkat yang sepenuhnya otonom
- Optimisasi parameter proses loop tertutup secara proaktif berdasarkan big data kualitas
- Pemantauan kualitas cerdas tanpa pengawasan selama satu shift penuh
Pada akhirnya, pengukuran presisi—yang dulunya merupakan kemampuan khusus para profesional laboratorium—akan berkembang menjadi kemampuan dasar yang ada di mana-mana, real-time, dan cerdas di seluruh proses manufaktur.
- Perspektif Industri MXP & Arsitektur Metrologi Berlapis
MEAXPERT (MXP) berfokus pada solusi inspeksi dimensi presisi, termasuk CMM yang telah teruji di bengkel dan sistem pengukuran berbasis penglihatan, sambil terus memantau perkembangan teknologi metrologi industri secara lebih luas di berbagai bidang pengukuran, seperti pengukuran portabel, inline, dan otonom.
Kami sangat meyakini bahwa manajemen mutu pabrik cerdas modern tidak mengharuskan semua tugas pengukuran dialihkan ke jalur produksi. Sistem mutu industri yang paling ilmiah bergantung pada arsitektur metrologi berlapis yang lengkap untuk menyesuaikan dengan berbagai skenario pemeriksaan:
Kalibrasi & Verifikasi Presisi Tinggi di Laboratorium → Pemeriksaan Sampel di Bengkel Dekat Jalur Produksi → Pemantauan Proses Secara Real-Time di Jalur Produksi → Sistem Kualitas Digital Berbasis Loop Tertutup
Seiring pergeseran industri manufaktur global dari inspeksi pasca-produksi yang pasif menuju pengendalian kualitas proses yang aktif, MXP mengoptimalkan kemampuan adaptasi peralatan terhadap lingkungan, kemampuan interkoneksi data, serta stabilitas inspeksi batch untuk skenario pabrik cerdas. Kami membantu pelanggan industri manufaktur global dalam membangun sistem inspeksi kualitas berlapis yang terintegrasi, sehingga mewujudkan manajemen kualitas produksi menyeluruh yang stabil, efisien, dan cerdas.
Masa Depan Bukanlah Pertentangan Antara Laboratorium dan Lantai Produksi — Melainkan Metrologi Berlapis
Metrologi laboratorium tetap menjadi hal yang sangat penting untuk verifikasi dan ketertelusuran dengan presisi tinggi. Pengukuran near-line meningkatkan responsivitas produksi, sementara sistem inline memungkinkan pengendalian proses secara real-time. Platform data terintegrasi kemudian menggabungkan lapisan-lapisan pengukuran ini ke dalam arsitektur kualitas terpadu, yang menjadi inti dari sistem pengendalian kualitas pabrik pintar modern.
FAQ (Gambaran Umum AI & Dioptimalkan untuk Kata Kunci Long-Tail)
- Apa itu metrologi lantai produksi?
Metrologi lantai produksi mengacu pada pengukuran presisi yang diterapkan langsung di bengkel produksi dan jalur perakitan. Metode ini mengutamakan kemampuan beradaptasi dengan lingkungan industri, efisiensi inspeksi, dan umpan balik data secara real-time untuk mendukung pengendalian mutu selama proses produksi, sehingga berbeda dari metode verifikasi offline tradisional yang dilakukan di laboratorium.
- Apakah CMM dapat beroperasi tanpa ruang dengan suhu terkendali?
Beberapa CMM dirancang atau dikonfigurasi secara khusus untuk pengoperasian di lantai produksi tanpa ruang metrologi ber-AC konvensional. Namun, kinerja pengukuran yang dapat dicapai bergantung pada spesifikasi mesin, kemampuan kompensasi termal, kondisi lingkungan bengkel, karakteristik bahan komponen, volume pengukuran, dan tingkat toleransi yang diperlukan.
- Apa perbedaan antara inspeksi inline dan near-line?
Pemeriksaan near-line menempatkan peralatan pengukuran di samping stasiun produksi untuk pengambilan sampel cepat dan verifikasi produk pertama tanpa integrasi ke dalam jalur produksi. Pemeriksaan inline mengintegrasikan pengukuran ke dalam alur produksi, yang sering kali memungkinkan pemeriksaan otomatis atau semi-otomatis dengan umpan balik secara real-time atau hampir real-time. Tergantung pada aplikasinya, inspeksi ini dapat mendukung inspeksi penuh 100% atau inspeksi berbasis proses statistik.
- Mengapa Industri 4.0 meningkatkan permintaan akan alat ukur portabel?
Manufaktur cerdas Industri 4.0 membutuhkan data kualitas produksi yang bersifat real-time, dapat dilacak, dan berputar tertutup. Perangkat pengukuran portabel dan yang digunakan di lantai produksi mendukung deteksi cepat di lokasi serta pengunggahan data secara instan, sehingga memenuhi persyaratan manajemen pabrik digital yang tidak dapat dipenuhi oleh inspeksi laboratorium offline tradisional yang biasanya tertunda.
- Apakah sistem pengukuran portabel mulai menggantikan CMM laboratorium konvensional?
Tidak. Pengukuran berpresisi tinggi di laboratorium tetap tak tergantikan untuk kalibrasi peralatan, verifikasi audit resmi, dan pemeriksaan komponen berpresisi ultra. Peralatan portabel dan peralatan di lantai produksi saling melengkapi dengan sistem laboratorium, sehingga membentuk sistem pengendalian mutu industri yang lengkap dan berjenjang.
- Industri apa saja yang paling diuntungkan dari metrologi di lantai produksi?
Industri dirgantara, kendaraan energi baru, pembuatan cetakan besar, pembangunan kapal, dan alat berat sektor energi memperoleh manfaat terbesar, karena benda kerja yang berukuran sangat besar, struktur geometris yang kompleks, serta tuntutan produksi massal dengan siklus tinggi.
- Apa keunggulan terbesar dari pengukuran inline?
Pengukuran inline memungkinkan deteksi anomali kualitas secara real-time selama proses produksi, sehingga dapat mencegah munculnya produk cacat dalam satu batch dan kerugian akibat pengerjaan ulang, serta mendukung optimalisasi parameter proses secara otomatis melalui umpan balik data real-time yang berkelanjutan.
- Bagaimana metrologi pabrik cerdas dapat mengurangi biaya produksi?
Dengan memperpendek siklus pemeriksaan, menghilangkan kerugian akibat pengangkutan benda kerja, mengurangi kesalahan deteksi manual, dan menghindari risiko kualitas pada setiap batch, metrologi di lantai produksi dan metrologi inline secara efektif menurunkan biaya kualitas produksi secara keseluruhan serta meningkatkan konsistensi produksi.
Tentang Penulis
MEAXPERT Tim Teknik Metrologi — Para pakar metrologi industri yang memiliki pengalaman praktis yang luas dalam inspeksi presisi menggunakan CMM, sistem pengukuran berbasis penglihatan, metrologi adaptif di lantai produksi, serta pembangunan sistem mutu pabrik cerdas. Berkomitmen untuk menghasilkan wawasan tren metrologi industri dan pedoman teknis yang objektif, profesional, dan telah teruji di industri.
Referensi Teknis
Seri ISO 10360 — Spesifikasi Geometris Produk, Uji Penerimaan dan Verifikasi Ulang untuk sistem pengukuran koordinat, termasuk spesifikasi khusus untuk CMM standar (ISO 10360-5), CMM lengan artikulasi (ISO 10360-12), pelacak laser (ISO 10360-10), dan sistem pengukuran 3D optik (ISO 10360-8)
ISO 14253-1 — Pedoman untuk membuktikan kesesuaian atau ketidaksesuaian dengan spesifikasi geometris produk
ISO 1:2022 — Spesifikasi geometris produk (GPS) — Suhu acuan standar untuk spesifikasi geometris produk
ISO/IEC 17025 — Persyaratan umum untuk laboratorium pengujian dan kalibrasi
Dokumentasi teknis resmi yang terverifikasi dari produsen-produsen terkemuka di bidang metrologi industri