











Penulis: MEAXPERT MXP Precision Metrology
Pendahuluan
Pengukuran dimensi industri bukan sekadar membaca nilai numerik untuk panjang, diameter, atau kedalaman. Pada intinya, pengukuran ini memastikan apakah komponen yang diproduksi memenuhi persyaratan toleransi teknik. Rentang toleransi pada bidang pemesinan umum, elektronik 3C, sistem penggerak kendaraan bermotor, dan komponen presisi dirgantara bervariasi hingga 3 hingga 4 orde besar, sehingga memerlukan peralatan pengukuran yang sesuai dengan tingkatan untuk pengendalian kualitas yang andal.
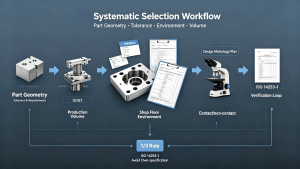
Dalam praktik metrologi industri, produsen umumnya menerapkanPrinsip toleransi 1/3 hingga 1/5 sebagai pedoman praktis dalam pemilihan peralatan. Untuk kalibrasi presisi tinggi dan aplikasi kedirgantaraan yang kritis, TUR (Rasio Ketidakpastian Uji) 4:1 yang lebih ketat banyak diterapkan. Yang penting, ISO 14253-1 tidak memberlakukan rasio tetap yang berlaku secara universal. Ketidakpastian pengukuran yang dapat diterima ditentukan oleh toleransi risiko aplikasi, standar verifikasi kesesuaian, dan kondisi pengukuran aktual di bengkel, sehingga memastikan pemeriksaan kualitas yang sesuai dengan ketentuan dan praktis, alih-alih sekadar pencocokan angka yang kaku.
Tidak ada satu pun alat ukur yang dapat mencakup semua skenario inspeksi industri. Pemilihan instrumen yang tepat bergantung pada tiga aspek utama: kompleksitas geometris komponen, tingkat akurasi yang dibutuhkan, dan lingkungan inspeksi di lokasi (laboratorium dengan pengaturan iklim vs bengkel produksi, pengujian kontak vs non-kontak, pengambilan sampel vs inspeksi menyeluruh). Panduan komprehensif ini mengklasifikasikan peralatan metrologi industri yang umum digunakan, memberikan logika pengambilan keputusan pembelian yang praktis, dan membantu produsen memilih alat ukur yang optimal untuk skenario produksi spesifik mereka.
- Tabel Perbandingan Alat Ukur Industri (Panduan Pemilihan Cepat)
Gunakan bagan perbandingan terpadu ini untuk dengan cepat mencocokkan peralatan dengan karakteristik komponen Anda, persyaratan akurasi, dan skenario industri; sangat cocok untuk evaluasi awal proyek dan perencanaan anggaran.
| Jenis Peralatan | Akurasi Tipikal | Skenario Penggunaan Terbaik | Keterbatasan Utama | Sektor Industri Utama |
| Alat Ukur Portabel (Kaliper/Mikrometer) | 0,01–0,02 mm | Pengambilan sampel dimensi dasar di lokasi, pengukuran linier 1D sederhana | Sangat bergantung pada operator, tingkat pengulangan rendah, tidak ada dukungan laporan GD&T resmi | Pengerjaan logam umum, produksi perangkat keras |
| Mesin Pengukur Visi 2D | Presisi 2D pada tingkat mikron | Komponen yang tipis, rapuh, dan mudah berubah bentuk; pemeriksaan kontur 2D pada PCB, komponen cetakan, dan profil plastik | Akurasi sumbu Z yang terbatas, tidak mampu mendeteksi lubang dalam, rongga, dan toleransi geometris 3D yang kompleks | Elektronika 3C, pencetakan presisi, pencetakan plastik |
| Mesin Pengukur Koordinat (CMM) | Presisi 3D pada tingkat sub-mikron hingga mikron | Pemeriksaan GD&T untuk komponen kompleks, verifikasi toleransi geometris 3D secara menyeluruh, pemeriksaan sampel pertama & pemeriksaan akhir | Biaya investasi yang tinggi, kecepatan pemeriksaan yang lambat, dan CMM laboratorium konvensional memerlukan lingkungan dengan suhu yang konstan dan terkontrol dengan ketat | Otomotif, dirgantara, cetakan presisi, komponen medis |
| CMM dengan Lengan Berengsel | 0,020–0,068 mm | Benda kerja berukuran besar dan berat, pengujian cetakan di lokasi, verifikasi dimensi perakitan | Akurasi keseluruhan yang lebih rendah dibandingkan CMM jembatan, tidak cocok untuk kalibrasi metrologi ultra-presisi | Cetakan besar, mesin berat, perakitan bodi kendaraan |
| Pemindai Laser 3D/Cahaya Biru | 0,020–0,050 mm | Pengambilan data titik (point cloud) seluruh permukaan, perbandingan penyimpangan kontur, rekayasa balik | Kurang baik dalam pengendalian toleransi dimensi dan GD&T yang presisi | BIW otomotif, angkutan kereta api, produksi percobaan cetakan |
| Pemindai CT Industri | Deteksi terintegrasi internal dan eksternal dengan presisi tinggi | Deteksi cacat internal, analisis ketebalan dinding, pemeriksaan porositas pada manufaktur aditif | Biaya yang sangat tinggi, siklus pemindaian yang lama, serta memerlukan konfigurasi perlindungan radiasi yang profesional | Dirgantara, energi baru, pengecoran presisi |
- 5 Pertanyaan Utama yang Harus Dijawab Sebelum Memilih Alat Pengukuran
Sebagian besar kesalahan dalam pembelian bermula dari kebiasaan memilih peralatan terlebih dahulu, baru kemudian menyesuaikannya dengan skenario penggunaannya. Jawablah 5 pertanyaan ini untuk segera menentukan solusi metrologi yang paling tepat bagi Anda.
2.1 Fitur geometris apa saja yang perlu Anda periksa?
- Hanya satu dimensi linier: Kaliper genggam, mikrometer
- Kontur 2D, sudut, dan jari-jari bagian datar: Mesin pengukur penglihatan
- Ukuran ruang 3D, posisi, kerataan, paralelisme, dan GD&T lengkap: CMM Jembatan
- Benda kerja berukuran sangat besar yang telah dirakit dan tidak dapat dipindahkan ke laboratorium: Lengan artikulasi / Pelacak laser
- Perbandingan penyimpangan keseluruhan pada seluruh permukaan & pemodelan terbalik: pemindai 3D
- Poros internal, retakan, dan keseragaman ketebalan dinding: CT Industri
2.2 Tingkat akurasi seperti apa yang dibutuhkan oleh toleransi Anda?
- Toleransi > 0,1 mm: Alat ukur genggam / mesin pengenalan gambar tingkat pemula (hemat biaya untuk pengambilan sampel umum)
- Toleransi 0,02–0,1 mm: Mesin penglihatan presisi tinggi / CMM jembatan standar (yang umum digunakan untuk komponen mekanis presisi)
- Toleransi < 0,02 mm: CMM presisi dengan kompensasi suhu (wajib untuk komponen inti di industri otomotif dan kedirgantaraan)
- Deteksi cacat struktural internal: Sistem CT khusus untuk keperluan industri (tidak ada peralatan alternatif)
2.3 Di mana pemeriksaan akan dilakukan?
- Laboratorium metrologi dengan pengaturan suhu: CMM kelas laboratorium dengan presisi tinggi, mesin penglihatan kelas atas
- Bengkel produksi yang tidak stabil: CMM yang telah teruji di bengkel, lengan artikulasi portabel, pemindai 3D
2.4 Berapa volume produksi dan metode pemeriksaan yang Anda gunakan?
- Pemeriksaan awal/akhir dalam jumlah kecil dengan presisi tinggi: Prioritas CMM
- Produksi massal, pengambilan sampel batch secara cepat: Mesin pengenalan gambar / Prioritas pemindai 3D
- Pembenahan masalah perakitan di lokasi: Prioritas peralatan pengukuran portabel
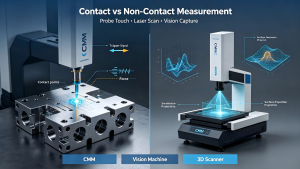
2.5 Apakah Anda memerlukan pengukuran dengan kontak atau tanpa kontak?
- Bagian yang tipis, lembut, dan mudah berubah bentuk: Sistem penglihatan tanpa kontak / pemindai 3D
- Komponen keras dan kaku yang memerlukan spesifikasi GD&T yang ketat: CMM dengan probe sentuh
- Alat Ukur Presisi Portabel: Landasan Metrologi di Dalam Pabrik
Kaliper vernier, mikrometer, pengukur ketinggian, dan indikator dial merupakan alat metrologi paling mendasar bagi semua bengkel manufaktur, yang digunakan untuk melakukan pengukuran dimensi dasar sehari-hari serta penyaringan kualitas awal.
Lanskap Merek Global
Mitutoyo (Jepang) menawarkan jajaran alat ukur genggam terlengkap dengan teknologi transmisi data digital yang telah matang. Mahr (Jerman) terkenal dengan mikrometer dan pengukur dial yang sangat stabil, sedangkan TESA (Swiss) mengkhususkan diri pada alat ukur referensi ultra-presisi untuk kalibrasi laboratorium. Merek-merek dalam negeri yang hemat biaya memberikan kinerja yang andal untuk skenario inspeksi batch kelas menengah hingga bawah.
Kelebihan & Keterbatasan
Alat ukur genggam memungkinkan pengukuran satu titik yang cepat: jangka sorong digital memiliki resolusi hingga 0,01 mm, sedangkan mikrometer mencapai presisi 0,001 mm, sehingga sepenuhnya memenuhi kebutuhan pengambilan sampel dalam proses pemesinan umum. Namun, hasil pengukuran sangat dipengaruhi oleh keahlian operator, penyimpangan gaya pengukuran, dan paralaks visual, sehingga alat-alat ini tidak dapat digunakan untuk mendukung laporan audit sistem mutu formal.
Tren Industri: Interkoneksi Data Pengukur yang Terdiitalisasi
Manufaktur cerdas mendorong transformasi alat-alat genggam tradisional menuju digitalisasi. Sistem transmisi data Bluetooth secara otomatis menyinkronkan data pengukuran di lapangan ke perangkat lunak kualitas SPC, sehingga menghilangkan kesalahan entri manual. Platform kualitas tingkat pabrik mengintegrasikan data pengukuran yang tersebar untuk mewujudkan keterlacakan sepanjang siklus hidup produk, dan kini menjadi konfigurasi standar bagi bengkel digital modern.
- Mesin Pengukur Visual (Sistem Pengukuran Video 2D): Andalan Inspeksi Tanpa Kontak untuk Elektronik 3C
Mesin pengukur berbasis penglihatan (2D/2,5D) merupakan peralatan inspeksi optik nontaktil yang sangat penting, yang banyak digunakan dalam industri elektronik 3C, pencetakan presisi, dan pencetakan plastik untuk mendeteksi dimensi komponen yang tipis dan rapuh.
Prinsip Kerja & Keunggulan Utama
Dilengkapi dengan kamera industri beresolusi tinggi, lensa telecentric, dan meja XY presisi, mesin penglihatan mengekstrak kontur tepi komponen melalui pencitraan optik dan perhitungan algoritma untuk menghasilkan dimensi 2D, sudut, dan jari-jari. Pengukuran tanpa kontak sepenuhnya menghindari deformasi akibat tekanan pada cangkang ultra-tipis, papan PCB, dan komponen karet, sehingga mengatasi kendala utama dalam inspeksi kontak pada komponen presisi berukuran mini.
Keterbatasan yang Melekat
Sebagai peralatan inspeksi planar, mesin penglihatan tidak memiliki kemampuan deteksi sumbu Z dengan presisi tinggi dan tidak dapat mengukur lubang dalam, rongga tertutup, serta toleransi geometris 3D yang kompleks. Di sisi lain, stabilitas inspeksi sangat dipengaruhi oleh tingkat reflektivitas permukaan benda kerja, sehingga memerlukan penyesuaian sumber cahaya secara profesional untuk berbagai permukaan bahan.
Gambaran Umum Produk & Merek
Merek-merek optik kelas atas seperti Nikon dan Mitutoyo unggul dalam akurasi pencitraan lensa, sementara Keyence berfokus pada inspeksi otomatis sepenuhnya dengan satu klik untuk menurunkan ambang batas operasional. Hexagon Manufacturing Intelligence menyediakan portofolio luas sistem pengukuran visi, termasuk platform optik dan multisensor untuk berbagai skenario industri. Perangkat penglihatan dalam negeri yang hemat biaya telah mencapai kinerja presisi yang stabil, sehingga cocok untuk inspeksi produksi massal dengan tingkat presisi sedang.
Pemberdayaan MXP: Sistem pengukuran visi MXP dikembangkan untuk aplikasi inspeksi 2D dan 2,5D presisi, termasuk komponen elektronik, hasil pemesinan, dan cetakan, dengan menyeimbangkan stabilitas dan konsistensi hasil serta biaya kepemilikan total yang terjangkau bagi usaha manufaktur skala kecil dan menengah.
- Mesin Pengukur Koordinat (CMM): Solusi Inspeksi Presisi 3D Terbaik
Sebagai peralatan inti dalam metrologi presisi tinggi di bidang industri, CMM menyediakan pemeriksaan toleransi geometris 3D lengkap dalam satu sistem, yang mencakup ukuran, posisi, kerataan, profil, serta indikator GD&T lainnya. Peralatan ini merupakan perangkat standar yang tak tergantikan untuk inspeksi akhir dalam manufaktur presisi.
5.1 CMM Jembatan vs CMM yang Telah Diuji di Bengkel
CMM Jembatan Kelas Laboratorium
Digunakan di ruang metrologi bersuhu konstan, dengan presisi ultra-tinggi di bawah mikron, cocok untuk kalibrasi dan verifikasi kesesuaian komponen inti di bidang kedirgantaraan, perangkat medis, dan otomotif kelas atas, serta sepenuhnya mematuhi ISO 10360 standar akurasi.
CMM yang Telah Diuji di Lokasi Kerja
Dioptimalkan dengan kompensasi suhu rentang penuh, struktur anti-getaran, dan ketahanan terhadap gangguan lingkungan, serta mampu menoleransi fluktuasi suhu bengkel sebesar ±3℃ dan getaran tanah ringan. Perangkat ini tidak lagi mengharuskan lingkungan laboratorium yang terlalu ketat, dan dirancang khusus untuk pemeriksaan produk pertama di lokasi serta pengendalian mutu batch komponen otomotif dan komponen presisi umum.
Pemberdayaan MXP: Bagi produsen yang mencari solusi pengukuran koordinat yang kompatibel dengan bengkel, CMM balok keramik seri MXP HELIUM Mengadopsi desain struktur keramik dengan koefisien muai panas yang sangat rendah, sehingga mampu mempertahankan konsistensi pengukuran yang stabil di lingkungan bengkel yang berubah-ubah serta mengatasi kendala ketergantungan yang tinggi terhadap kondisi lingkungan pada CMM konvensional.
5.2 Standar Akurasi CMM & Logika Evaluasi
Evaluasi akurasi CMM formal sepenuhnya mengikuti ISO 10360 standar internasional, termasuk kesalahan pengukuran, kesalahan pengukuran panjang, dan verifikasi pengulangan. CMM industri berkualitas tinggi lebih mengutamakan stabilitas jangka panjang daripada presisi sangat tinggi pada data tunggal. Desain struktural balok keramik secara efektif mengurangi kesalahan deformasi termal, yang merupakan faktor utama yang memengaruhi stabilitas pengukuran jangka panjang di bengkel.
5.3 Daftar Periksa Konfigurasi Pembelian CMM
- Pastikan ukuran maksimum benda kerja → sesuaikan dengan rentang stroke CMM (sisakan margin 10–20%)
- Memverifikasi tingkat toleransi komponen → memastikan redundansi akurasi MPE peralatan sesuai aturan praktis 1/3–1/5
- Periksa kondisi lingkungan di lokasi → pilih model yang sesuai untuk laboratorium atau yang tahan kondisi bengkel
- Sesuaikan dengan persyaratan inspeksi → konfigurasikan sistem probe tetap atau sistem probe pemindai
- Pastikan fungsi perangkat lunak → mendukung evaluasi GD&T secara menyeluruh dan ekspor laporan standar
5.4 Kapan TIDAK Sebaiknya Membeli CMM (Saran Profesional dari EEAT)
CMM memang memiliki tingkat presisi tinggi, tetapi tidak bersifat universal. Hindari membeli CMM dalam situasi berikut ini untuk mencegah investasi berlebihan dan pemborosan sumber daya:
- Persyaratan inspeksi terbatas pada kontur datar 2D sederhana (mesin penglihatan lebih efisien dan hemat biaya)
- Pemeriksaan menyeluruh secara inline 100% untuk produksi volume sangat tinggi (kecepatan pemeriksaan CMM tidak dapat memenuhi permintaan)
- Benda kerja bersifat sangat lunak dan mudah tergores (penggunaan probe kontak akan menyebabkan deformasi; disarankan menggunakan peralatan non-kontak)
- Tidak ada kondisi suhu konstan atau langkah-langkah dasar anti-getaran di lokasi (CMM konvensional akan kehilangan stabilitas presisi)
5.5 Pola Merek CMM Global & Kemajuan Teknologi Dalam Negeri
ZEISS dan Hexagon telah lama menjadi pemimpin di industri CMM presisi tinggi. Seri ZEISS CONTURA merupakan salah satu platform CMM jembatan universal yang banyak digunakan untuk skenario manufaktur presisi umum, sedangkan seri ZEISS PRISMO mewakili standar pengukuran presisi sangat tinggi untuk komponen powertrain otomotif. Seri Hexagon Leitz PMM banyak digunakan di lembaga metrologi nasional dan verifikasi komponen presisi ultra-tinggi. Wenzel dan Mitutoyo juga menyediakan lini produk CMM yang lengkap dan andal untuk pasar industri global.
Teknologi CMM dalam negeri telah mencapai terobosan yang luar biasa. Selain mampu memenuhi kebutuhan manufaktur presisi kelas menengah hingga atas, model-model dalam negeri yang hemat biaya ini menawarkan solusi pengukuran tingkat bengkel yang stabil dan andal bagi produsen skala kecil dan menengah di seluruh dunia, sehingga menjadi alternatif yang dapat diandalkan bagi peralatan impor.
- Alat Pengukur Portabel: Lengan Artikulasi & Pelacak Laser untuk Inspeksi Skala Besar di Lokasi
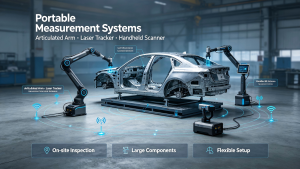
CMM jembatan tetap memiliki keterbatasan dalam hal jangkauan dan skenario penerapan, sehingga tidak dapat menyesuaikan diri dengan pemeriksaan benda kerja berukuran sangat besar di lokasi. Peralatan pengukuran 3D portabel mengisi celah antara pengujian laboratorium berpresisi tinggi dan verifikasi perakitan berskala besar di lokasi.
6.1 CMM dengan Lengan Berengsel
Dengan meniru gerakan lengan manusia, lengan multi-sendi berbahan serat karbon yang dilengkapi dengan encoder sudut presisi tinggi memungkinkan pengukuran fleksibel di lokasi. Dengan tingkat akurasi berkisar antara 0,015 mm hingga 0,068 mm, alat ini cocok untuk proses debugging cetakan besar, deteksi deformasi bodi kendaraan, dan pengambilan sampel coran berat. Merek-merek terkemuka di bidang ini antara lain FARO, Hexagon ROMER, dan Palmary.
6.2 Pelacak Laser
Pelacak laser mampu melakukan pengukuran koordinat 3D jarak ultra-jauh hingga 100 meter, yang secara khusus dapat diterapkan pada perakitan badan pesawat, kalibrasi bilah turbin angin, dan verifikasi dimensi komponen kapal besar. Pemasok utamanya antara lain Leica Geosystems, FARO, dan API.
Logika Pembagian Skenario: CMM jembatan laboratorium untuk verifikasi presisi sangat tinggi, lengan artikulasi untuk pengambilan sampel komponen besar dengan presisi menengah di bengkel, serta pelacak laser untuk pengendalian presisi perakitan komponen berskala sangat besar, yang bersama-sama membentuk sistem pengukuran 3D lengkap dengan jangkauan penuh.
- Pemindai Laser 3D: Pemeriksaan Awan Titik Seluruh Permukaan & Rekayasa Terbalik
Berbeda dengan pengukuran CMM titik demi titik, pemindai 3D mengumpulkan jutaan data awan titik permukaan secara instan melalui pemindaian terstruktur dengan laser atau cahaya biru, sehingga memungkinkan deteksi cepat pada seluruh permukaan.
Pemindai cahaya biru ZEISS GOM ATOS menjadi pilihan utama untuk deteksi penyimpangan pada BIW (Body-in-White) otomotif skala penuh, sementara Creaform HandySCAN memimpin di bidang pemindaian industri portabel. Merek-merek lokal yang sedang naik daun menawarkan solusi pemindaian yang hemat biaya untuk deteksi cetakan dan skenario rekayasa balik. Dengan akurasi tipikal 0,02–0,05 mm, pemindai ini unggul dalam efisiensi inspeksi namun tidak dapat menggantikan CMM untuk verifikasi toleransi GD&T yang presisi. Solusi yang paling sesuai untuk industri ini adalah Pemindaian menyeluruh dengan pemindai 3D + konfirmasi ketepatan dimensi utama menggunakan CMM.
- Pemindai CT Industri: Struktur Internal & Deteksi Cacat Tersembunyi
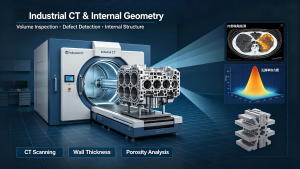
Semua alat pengukuran permukaan tidak dapat mendeteksi cacat internal pada benda kerja. Pemindai CT sinar-X industri mampu melakukan rekonstruksi 3D terintegrasi untuk bagian internal dan eksternal, sehingga dapat mendeteksi pori-pori internal, retakan, dan ketebalan dinding yang tidak merata pada coran, komponen cetakan injeksi, serta komponen hasil manufaktur aditif.
Sistem pengukuran sinar-X ZEISS METROTOM dan Wenzel mendominasi aplikasi CT kelas metrologi tingkat tinggi, sementara sistem CT Nikon banyak digunakan dalam pendeteksian kemasan semikonduktor. Terbatas oleh biaya tinggi dan siklus pemindaian yang lama, CT industri saat ini merupakan perangkat profesional untuk mengatasi risiko kualitas dalam manufaktur presisi tingkat tinggi, dengan tren popularitas yang diperkirakan akan meningkat secara bertahap di masa depan.
- Alat Pengukur Tekstur Permukaan: Pengendalian Kualitas Skala Mikro
Kualifikasi dimensi tidak sama dengan kualifikasi kinerja perakitan. Kekasaran permukaan, kebulatan, dan silindrisitas secara langsung memengaruhi ketahanan aus komponen, kemampuan penyegelan, serta masa pakai. Alat pengukur kekasaran portabel dari Mitutoyo dan Mahr, serta sistem pengukuran kekasaran kontur terintegrasi dari Tokyo Seimitsu, merupakan peralatan pendukung yang sangat penting untuk pengendalian mutu poros dan bantalan presisi.
- Logika Pemilihan Inti: Menjaga Keseimbangan antara Akurasi, Efisiensi, dan Biaya Kepemilikan Total
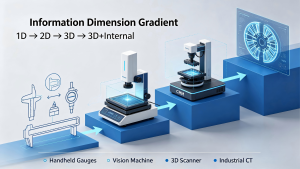
10.1 Gradien Dimensi Informasi
Data linier 1D (alat ukur genggam) → kontur planar 2D (mesin penglihatan) → geometri GD&T 3D lengkap (CMM/lengan pengukur portabel) → data cacat terintegrasi internal dan eksternal (CT industri). Semakin komprehensif informasi pengukurannya, semakin ketat pula pengendalian kualitasnya, disertai dengan investasi peralatan yang sesuai.
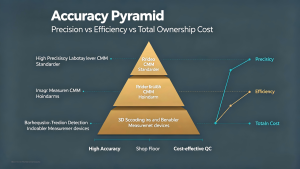
10.2 Distribusi Piramida Akurasi
CMM menempati puncak piramida presisi dengan stabilitas sub-mikron, sehingga memerlukan pengendalian lingkungan yang ketat; perangkat portabel mengorbankan sebagian akurasi demi fleksibilitas penggunaan; pemindai 3D menyeimbangkan efisiensi dan presisi sedang; sedangkan alat ukur genggam diperuntukkan bagi pengambilan sampel dasar. Setiap peningkatan akurasi menyebabkan kenaikan eksponensial pada biaya peralatan dan pemeliharaan.
10.3 Aturan Pertukaran Efisiensi
Tidak ada satu perangkat pun yang dapat secara bersamaan memaksimalkan ketepatan, kecepatan, dan efisiensi biaya. Semua pabrik pintar modern menerapkan skema pemeriksaan gabungan yang melibatkan berbagai perangkat untuk menyesuaikan dengan berbagai tahap produksi, sehingga mewujudkan pengendalian mutu yang berjenjang dan efisien.
- Kesimpulan
Pemilihan alat ukur industri merupakan keputusan ilmiah, teknik, dan ekonomis, bukan sekadar mengejar presisi yang lebih tinggi atau fungsi yang lebih lengkap secara membabi buta. Solusi optimal adalah menyesuaikan tingkat akurasi peralatan, efisiensi pemeriksaan, dan total biaya kepemilikan sesuai dengan standar toleransi produk perusahaan, lingkungan bengkel, serta skala produksi.
MEAXPERT MXP Berfokus pada solusi pengukuran CMM dan penglihatan yang hemat biaya bagi para produsen yang membutuhkan metrologi industri yang andal tanpa spesifikasi berlebihan yang tidak perlu. Kami menyediakan pemilihan peralatan yang disesuaikan, perhitungan redundansi toleransi, verifikasi kepatuhan terhadap standar ISO, serta layanan purna jual yang mencakup seluruh siklus hidup produk, guna membantu perusahaan manufaktur global membangun sistem pengendalian kualitas presisi yang stabil, efisien, dan terkendali biayanya.
FAQ (Dioptimalkan untuk Cuplikan Unggulan Google)
- Apa alat ukur industri yang paling akurat?
Akurasi bergantung pada dimensi pengukuran dan skenario yang digunakan. CMM tipe jembatan menghasilkan akurasi GD&T 3D volumetrik tertinggi untuk inspeksi geometri eksternal, sedangkan CT industri kelas metrologi merupakan perangkat paling akurat untuk deteksi struktur internal dan cacat.
- CMM vs mesin pengukur berbasis penglihatan: mana yang lebih baik?
Mesin penglihatan sangat unggul dalam inspeksi kontur 2D tanpa kontak yang cepat untuk komponen tipis yang mengalami deformasi. CMM lebih unggul dalam penilaian toleransi geometris ruang 3D dan deteksi permukaan melengkung. Keduanya bersifat saling melengkapi, bukan saling menggantikan, dan dipilih berdasarkan karakteristik dimensi komponen.
- Apakah sebaiknya saya membeli CMM atau pemindai 3D?
Pilihlah CMM jika Anda membutuhkan laporan GD&T resmi, verifikasi dimensi utama dengan presisi tinggi, serta dukungan untuk audit sistem mutu. Pilihlah pemindai 3D jika Anda membutuhkan perbandingan penyimpangan pada seluruh permukaan, rekayasa balik, dan penyaringan kontur secara cepat untuk produksi massal.
- Alat ukur apa saja yang digunakan dalam industri manufaktur otomotif?
Pabrik otomotif menerapkan solusi terpadu: sistem penglihatan mesin untuk komponen cetakan berukuran kecil, CMM bengkel untuk pemeriksaan batch komponen inti, pemindai 3D untuk pemeriksaan ukuran penuh BIW, dan CMM laboratorium berpresisi tinggi untuk verifikasi sampel pertama.
- Apakah CMM dapat menggantikan mesin pengukur berbasis penglihatan?
Tidak. Pengujian dengan probe sentuh CMM dapat menyebabkan deformasi pada komponen yang sangat tipis dan lunak, sedangkan mesin penglihatan mampu melakukan inspeksi 2D cepat tanpa sentuhan. Mesin penglihatan tidak tergantikan dalam skenario manufaktur 3C dan komponen tipis.
- Apa alat ukur terbaik untuk pemeriksaan PCB?
Mesin pengukur visual 2D/2,5D merupakan pilihan optimal untuk pemeriksaan jarak lubang, kontur, dan alur pada papan PCB, yang memiliki keunggulan pengukuran tanpa kontak, efisiensi tinggi, dan tidak menyebabkan deformasi papan.
- Berapa harga peralatan metrologi industri?
Harga bervariasi tergantung pada tingkat presisi dan fungsinya: mesin penglihatan termasuk dalam kategori peralatan umum dengan harga menengah; CMM jembatan standar memiliki konfigurasi kelas menengah hingga atas; CMM yang dirancang khusus untuk bengkel menawarkan keseimbangan antara kinerja dan biaya; sedangkan pemindai 3D dan CT industri merupakan perangkat profesional yang membutuhkan investasi tinggi.
- Peralatan apa saja yang diperlukan untuk pengendalian mutu di pabrik pintar?
Sistem metrologi pabrik pintar yang lengkap mencakup alat ukur genggam digital, mesin penglihatan otomatis, CMM bengkel, dan perangkat pengukuran 3D portabel, yang mewujudkan ketertelusuran data di seluruh proses serta pemeriksaan kualitas secara hierarkis.
- Apakah produsen skala kecil memerlukan CMM?
Produsen kecil yang memiliki persyaratan toleransi GD&T 3D yang ketat serta tuntutan audit dari pelanggan membutuhkan CMM kelas bengkel yang hemat biaya. Pabrik yang berfokus pada komponen 2D sederhana dapat mengandalkan mesin penglihatan untuk menghemat biaya.
- Apa yang dimaksud dengan aturan toleransi 1/3 dalam metrologi?
Ini merupakan pedoman pemilihan praktis di bidang industri (bukan standar wajib ISO 14253-1). Produsen biasanya memilih peralatan dengan akurasi sebesar 1/3–1/5 dari toleransi komponen untuk memastikan keandalan pengukuran, sedangkan rasio TUR 4:1 yang lebih ketat diterapkan pada skenario kalibrasi presisi tinggi.
11. Kelompok Tautan Internal (Pembangunan Otoritas Topik SEO)
CMM → Cara Memilih Mesin CMM (Panduan Pembelian Lengkap)
Mesin Pengukur Visi → CMM vs Mesin Pengukur Berbasis Penglihatan: Perbandingan Lengkap
Akurasi & Kalibrasi CMM → Panduan Akurasi dan Kalibrasi CMM ISO 10360