











MEAXPERT-Team für Messtechnik
Kurzantwort: Was ist Fertigungsmesstechnik?
Unter Fertigungsmesstechnik versteht man Messsysteme, die innerhalb oder in unmittelbarer Nähe von Fertigungsumgebungen eingesetzt werden, um eine schnellere Rückmeldung zu Maßdaten zu ermöglichen, ohne sich ausschließlich auf zentralisierte Laborprüfungen verlassen zu müssen. Dazu gehören Near-Line- und Inline-Ansätze, die von CMMs (Koordinatenmessgeräten) in der Fertigung und tragbaren 3D-Scannern bis hin zu automatisierten Bildverarbeitungssystemen und Großraum-Messgeräten reichen. Anstatt die Labormesstechnik zu ersetzen, ergänzt die Fertigungsmesstechnik diese, indem sie ausgewählte Prüfaufgaben näher an die Produktion verlagert und ein schnelleres Prozessfeedback ermöglicht.
Einführung
Da in der modernen Fertigung immer größere Bauteile, verkürzte Taktzeiten und datengesteuerte Arbeitsabläufe im Sinne von Industrie 4.0 zum Einsatz kommen, erweist sich das traditionelle Modell der Qualitätskontrolle – bei dem Werkstücke zur Endkontrolle in spezielle, temperaturgeregelte Messlabore transportiert werden – in vielen modernen Fertigungsumgebungen zunehmend als unzureichend.
Derzeit findet ein grundlegender Wandel in der Branche statt: Die industrielle Messtechnik verlässt das Labor und wird direkt in Produktionshallen, Montagelinien und Baustellen vor Ort integriert. Dabei handelt es sich nicht lediglich um eine Veränderung hinsichtlich des Aufstellungsorts der Geräte oder ihrer Mobilität. Vielmehr bedeutet dies einen strategischen Wandel weg von der nachgelagerten Offline-Überprüfung hin zu einer in den Prozess eingebetteten Qualitätsüberwachung in Echtzeit.
Im gesamten Messtechnik-Ökosystem entwickeln sich die Fähigkeiten der Geräte rasant weiter: Brücken-Koordinatenmessgeräte wandeln sich von eigenständigen Prüfsystemen zu vernetzten Messknoten in der Fertigung; 3D-Scanner haben sich zu kabellosen All-in-One-Terminals für die Feldprüfung entwickelt; großvolumige Lasermesssysteme ermöglichen einen flexiblen Einsatz vor Ort bei extrem großen Bauteilen; Gelenkarm-Messsysteme ermöglichen multimodale hybride Prüfungen mit und ohne Kontakt; containerisierte industrielle CT-Lösungen bringen die Erkennung innerer Fehler näher an die Produktionslinien heran.
Insgesamt führen diese Fortschritte dazu, dass sich die Near-Line- und Inline-Messtechnik von Spezialanwendungen hin zu immer gängigeren Fertigungsverfahren entwickelt.
- Was ist Fertigungsmesstechnik? Definitionen von Labor-, Near-Line- und Inline-Messung
Um den derzeitigen Wandel im Bereich der Messtechnik zu verstehen, ist es entscheidend, drei zentrale Prüfmodelle zu unterscheiden, die die modernen Qualitätssysteme in intelligenten Fabriken prägen. Jedes Modell ist auf spezifische Fertigungsszenarien zugeschnitten und zusammen bilden sie eine umfassende, mehrschichtige Architektur für die Qualitätskontrolle in Produktionsumgebungen der Industrie 4.0.
Definition des Kernkonzepts: Die Fertigungsmesstechnik ist ein Oberbegriff, der Near-Line- und – in einigen Anwendungsfällen – Inline-Messungen umfasst, die innerhalb oder in unmittelbarer Nähe von Fertigungsumgebungen eingesetzt werden. Dies bedeutet nicht zwangsläufig, dass jeder Messprozess vollständig automatisiert oder in die Produktionslinie integriert sein muss.
1.1 Traditionelle Labormesstechnik
Definition: Unter Labormesstechnik versteht man Präzisionsmessungen, die in isolierten, streng kontrollierten Umgebungen mit stabiler Temperatur und Luftfeuchtigkeit, professionellen Schwingungsdämpfungsfundamenten und staubdichten Gehäusen durchgeführt werden.
Hauptzweck: Bietet höchste, wiederholbare Messgenauigkeit und Stabilität für die Konformitätsprüfung, die Kalibrierung von Geräten, amtliche Qualitätsaudits und die hochpräzise Validierung von Bauteilen.
Typische Anwendungsbereiche: Kalibrierung von hochpräzisen Bauteilen für die Luft- und Raumfahrt, Überprüfung der Rückführbarkeit auf nationale Normen, abschließende Qualitätsabnahme der Charge, Qualitätsprüfung und Zertifizierung durch unabhängige Dritte.
1.2 Near-Line-Messtechnik
Definition: Bei der Near-Line-Messtechnik werden Präzisionsmessgeräte direkt neben den Produktions- und Bearbeitungsstationen eingesetzt, wodurch der werkseinterne Transport von Werkstücken und lange Wartezeiten bei der Prüfung entfallen.
Hauptzweck: Schaffen Sie ein Gleichgewicht zwischen zuverlässiger Präzision und Produktionseffizienz und ermöglichen Sie so eine schnelle Stichprobenprüfung, Erstmusterprüfung und Überwachung von Prozesstrends, ohne die kontinuierlichen Produktionsabläufe zu unterbrechen.
Typische Anwendungsbereiche: Stichprobenentnahme bei der Serienfertigung, Prüfung von Formversuchen, Maßkontrolle nach der Bearbeitung, tägliche Überwachung der Prozessstabilität.
1.3 Inline-Messtechnik
Definition: Bei der Inline-Messtechnik werden Messgeräte und automatisierte Prüfsysteme vollständig in standardisierte Produktionsabläufe integriert, wodurch eine Datenerfassung in Echtzeit während der Bearbeitungs-, Montage- und Endbearbeitungsprozesse ermöglicht wird.
Hauptzweck: Bereitstellung von Qualitätsrückmeldungen in Echtzeit oder nahezu in Echtzeit, frühzeitige Erkennung von Prozessabweichungen und Unterstützung einer digitalen Prozessoptimierung im geschlossenen Regelkreis für die intelligente Fertigung.
Typische Anwendungsbereiche: Seriengefertigte Automobilteile, Komponenten für Batterien für neue Energien, Strukturteile für Unterhaltungselektronik, lückenlose Prozessüberwachung in automatisierten Fertigungslinien.
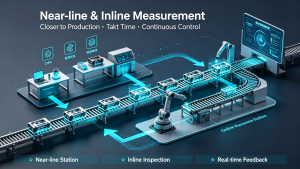
- Labor-, Near-Line- und Inline-Messtechnik: Die wichtigsten Unterschiede
Dieser strukturierte Vergleich erläutert anschaulich die jeweiligen Anwendungsszenarien, betrieblichen Vorteile und den industriellen Nutzen der einzelnen Messtechniksysteme und bildet damit eine grundlegende Referenz für die Gestaltung von Qualitätssystemen in intelligenten Fabriken.
| Bewertungsdimension | Labor-Messtechnik | Near-Line-/Fertigungsmesstechnik | Inline-Messtechnik |
| Einsatzort | Unabhängiger, temperaturgeregelter Reinraum | Angrenzend an Bearbeitungs-/Fertigungsstationen | Vollständig in den Arbeitsablauf der Produktionslinie integriert |
| Umgebungsbedingungen | Äußerst stabile Temperatur, Luftfeuchtigkeit, vibrationsfrei | Normale industrielle Werkstattumgebung (schwankende Temperaturen, Staub, leichte Vibrationen) | Industrielle Produktionsumgebung mit ständigen Betriebsstörungen |
| Zentrales operatives Ziel | Höchste Messstabilität und Kalibriergenauigkeit | Schnelle Prozessrückmeldung und Chargenqualitätskontrolle | Prozesssteuerung in Echtzeit mit Regelkreis und Erkennung von Anomalien |
| Typische Ausrüstung | Brücken-Koordinatenmessgeräte in Laborqualität, stationäre industrielle Computertomographiegeräte, Kalibriergeräte | Praxiserprobte Koordinatenmessmaschine, Gelenkarm, tragbarer 3D-Scanner | Automatisierte Bildverarbeitungssysteme, stationäre Scanstationen, Inline-Maßsensoren |
| Zeitpunkt der Inspektion | Offline-Prüfung im Nachgang | Zyklische Stichprobenprüfung im Vorproduktionsstadium | Echtzeit- bzw. Nahe-Echtzeit-Prüfung während des Fertigungsprozesses |
| Datenflusscharakteristik | Offline-Stapelaufzeichnung, verzögerte Analyse | Echtzeit-Datenübertragung über eine Netzwerkverbindung | Vollständige Datenrückmeldung in Echtzeit im geschlossenen Regelkreis |
| Automatisierungsgrad | Niedrig bis mittel (vorwiegend manueller Betrieb) | Mittel (halbautomatische Zusatzprüfung) | Hoch (vorwiegend automatisierte/unbemannte Inspektion) |
| Entscheidung zur Primärqualität | Endgültige Konformitätsbewertung des Produkts und Kalibrierungsbestätigung | Beurteilung von Prozesstrends und Frühwarnung bei Qualitätsrisiken in Chargen | Echtzeit-Anpassung der Prozessparameter und Optimierung der Produktion auf Null-Fehler |
Wichtig: Diese drei Modelle ergänzen sich gegenseitig und schließen sich nicht gegenseitig aus. Moderne Smart Factories integrieren häufig alle drei Ebenen in eine einheitliche, mehrschichtige Qualitätsmanagement-Architektur, um den unterschiedlichen Anforderungen an Prüfgenauigkeit und Effizienz gerecht zu werden.
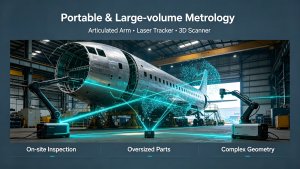
- Vier zentrale Triebkräfte hinter dem Wandel in der industriellen Messtechnik
Die Verlagerung der Präzisionsmesstechnik aus isolierten Labors in die Fertigungshallen ist kein oberflächlicher technologischer Trend, sondern eine unvermeidliche industrielle Weiterentwicklung, die durch moderne Fertigungsprozesse vorangetrieben wird. Vier grundlegende Kräfte gestalten die globalen Anwendungsstandards der industriellen Messtechnik neu.
3.1 Überdimensionale Bauteile: Unbewegliche Werkstücke schränken die Laborprüfung ein
In der modernen Schwerindustrie und der fortschrittlichen Fertigung entstehen Werkstücke von extrem großer Größe, deren Transport schwierig oder unmöglich ist. Windradflügel sind über 100 Meter lang, große Schiffsrumpfsegmente wiegen Hunderte von Tonnen, und Rumpf- sowie Flügelkomponenten von Verkehrsflugzeugen haben eine Spannweite von mehreren Dutzend Metern. Auch große industrielle Formaufbauten und Turbinengehäuse für Energieanlagen zeichnen sich durch überdimensionierte, hochbelastbare Konstruktionen aus.
Das Heben und Transportieren dieser Bauteile birgt Risiken hinsichtlich struktureller Verformungen, extrem hoher Logistikkosten und langer Produktionsvorlaufzeiten. Großvolumige Feldmesslösungen sind daher zu einer immer wichtigeren Ergänzung zur herkömmlichen Laborprüfung geworden. Lasermesssysteme ermöglichen großvolumige Koordinatenmessungen über Dutzende von Metern, während tragbare Scan- und vor Ort einsetzbare Prüfgeräte eine genaue Überprüfung direkt vor Ort ermöglichen.
3.2 Verkürzte Produktions-Taktzeiten: Die Prüfzyklen müssen auf die Linienauslastung abgestimmt sein
Herkömmliche Arbeitsabläufe bei der Laborprüfung – darunter der Transport der Werkstücke, das Einreihen in die Warteschlange, die Positionierung, die Messung und die Erstellung von Berichten – dauerten früher mehrere Tage, was dem Rhythmus der traditionellen Fertigung mit geringen Geschwindigkeiten und kleinen Losgrößen entsprach. Die heutigen Branchen für neue Energiefahrzeuge, Luft- und Raumfahrt sowie Präzisionsmaschinen setzen auf hochfrequente Produktionsverfahren mit hohen Stückzahlen und extrem strengen Taktzeitanforderungen.
Eine verzögerte Laborprüfung im Offline-Verfahren führt leicht zu Nacharbeiten an Chargen, Lieferverzögerungen und einer unkontrollierbaren Prozessqualität. Diese Anforderung erstreckt sich zudem in großem Umfang auf industrielle MRO-Szenarien: Die Verschleißerkennung bei Triebwerksschaufeln, die Wartung von Dampfturbinen und die Korrosionsbewertung bei petrochemischen Anlagen erfordern allesamt hochpräzise Messungen vor Ort, ohne dass die Produktionslinien abgeschaltet werden müssen.
3.3 Komplexe Bauteilgeometrie: Eine vollumfängliche Überprüfung vor Ort ist praktischer
Moderne Industrieprodukte zeichnen sich durch immer komplexere geometrische Strukturen aus. Batteriegehäuse für Elektrofahrzeuge, Turbinengehäuse für die Luft- und Raumfahrt, Karosserieteile für die Automobilindustrie sowie große Präzisionsformen weisen mehrfach gekrümmte Oberflächen, tiefe Hohlräume und dicht angeordnete Positionierungsbohrungen mit äußerst strengen Toleranzvorgaben auf, die unmittelbar die Montagegenauigkeit und die Betriebssicherheit der Produkte bestimmen.
Bei komplexen, großformatigen Werkstücken kann der Transport von Bauteilen zu einem Labor für eine vollständige Maßprüfung unpraktisch, ineffizient oder produktionsstörend sein. Der Einsatz von Messgeräten in unmittelbarer Nähe der Produktionsstation ermöglicht eine Maßprüfung in Originalgröße sowie die Erstellung digitaler Zwillinge innerhalb standardisierter Produktionszyklen und gewährleistet so eine gleichbleibende Qualität der Chargen.
3.4 Anforderungen an die digitale Fertigung im geschlossenen Regelkreis im Rahmen von Industrie 4.0
Der Kern der intelligenten Fertigung liegt in der datengesteuerten Entscheidungsfindung im geschlossenen Regelkreis und nicht in der einfachen mechanischen Automatisierung. Moderne digitale Fabriken erfordern eine Echtzeit-Synchronisation zwischen Messdaten und MES-, ERP- sowie Qualitätsmanagementsystemen, um eine automatische Prozessanpassung, Frühwarnungen bei Qualitätstrends und eine lückenlose Rückverfolgbarkeit der Daten entlang der gesamten Lieferkette zu gewährleisten.
Herkömmliche Offline-Labormessungen liefern verzögerte, isolierte Daten, die eine dynamische Prozessoptimierung und intelligente Planung nicht unterstützen können. Messgeräte in der Fertigung und tragbare Messgeräte verfügen über integrierte Funktionen zur Echtzeit-Datenübertragung und bilden damit die zentrale Datenbrücke zwischen der physischen Fertigung und Digital-Twin-Systemen.
Zusammenfassung der Kernbranche: Übergroße Werkstücke verdrängen Messgeräte aus den Labors; verkürzte Taktzeiten verlagern die Prüfung näher an die Produktionslinien; komplexe Geometrien erfordern eine lückenlose Überprüfung vor Ort während des gesamten Prozesses; die digitale Transformation erfordert vernetzte Qualitätsdaten in Echtzeit.
- Technologische Entwicklung gängiger industrieller Messtechnikgeräte
Verschiedene Arten von Messgeräten durchlaufen eigenständige technische Entwicklungszyklen und bilden gemeinsam das umfassende, mehrschichtige System moderner intelligenter Messlösungen für den Fertigungsbereich, den Near-Line-Bereich und den Inline-Bereich.
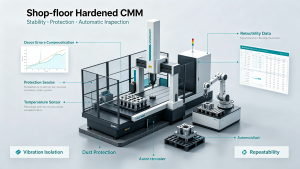
4.1 Die Entwicklung der Koordinatenmessgeräte: Von der Endkontrolle zur Fertigungsintelligenz
Herkömmliche Brücken-Koordinatenmessgeräte sind klassische Präzisionsgeräte für den Laborbetrieb, die auf stabile Temperaturbedingungen, professionelle schwingungsisolierte Fundamente und staubdichte, geschlossene Räume angewiesen sind, um eine Messgenauigkeit im Mikrometerbereich zu gewährleisten. Jahrzehntelang wurden sie vor allem als laborbasierte Endkontroll- und Verifizierungssysteme eingesetzt, die von den Echtzeit-Produktionsabläufen isoliert waren.
Die Modernisierung industrieller Koordinatenmessgeräte verfolgt zwei zentrale Entwicklungsrichtungen, wodurch ihr industrieller Anwendungswert grundlegend gesteigert wird.
Erstens: Das professionelle, praxiserprobte Design ist für raue Werkstattbedingungen ausgelegt. Je nach Maschinenarchitektur und Hersteller können CMMs für den Fertigungsbereich Technologien wie eine Mehrpunkt-Temperaturkompensation, Schwingungsisolierung, Schutz vor Verunreinigungen, optimierte Luftversorgungssysteme und eine verbesserte strukturelle Steifigkeit aufweisen, um Temperaturschwankungen, Werkstattstaub, leichte Schwingungen und Störungen durch Ölnebel auszugleichen.
Im Vergleich zu herkömmlichen CMMs, die ausschließlich im Labor eingesetzt werden, zeichnen sich moderne, robuste Modelle durch vereinfachte Installations- und Umgebungsanforderungen aus und ermöglichen so einen stabilen Einsatz neben Bearbeitungszentren, um eine Echtzeit-Prozessüberwachung und eine schnelle Rückmeldung der Maßdaten zu gewährleisten.
Zweitens: Durch vernetzte, kooperative Messtechnik wird eine regionenübergreifende Qualitätsverknüpfung erreicht. Moderne CMM-Systeme werden nicht mehr als eigenständige Geräte betrieben. Vernetzte Qualitätsmanagement-Plattformen vereinheitlichen Gerätedaten, Standards für Prüfberichte und Logik zur Qualitätsbewertung über globale Werke und Lieferanten in der Lieferkette hinweg. Vor Ort eingesetzte CMMs unterstützen den Datenaustausch aus der Ferne und eine einheitliche Standardüberprüfung, wodurch trotz feststehender physischer Gerätepositionen ein fließendes Qualitätsmanagement ermöglicht wird.
Wichtige Brancheninformationen: Koordinatenmessgeräte sind nicht mehr nur Werkzeuge für die Endabnahme, die von den Produktionsabläufen isoliert sind; sie haben sich zu integrierten, datenvernetzten Knotenpunkten der Fertigungsintelligenz für intelligente Fabriken entwickelt.
Technischer Hinweis: Eine CMM im Fertigungsbereich bedeutet nicht, dass sie uneingeschränkte Umgebungstoleranzen aufweist
Ein in der Fertigung eingesetztes Koordinatenmessgerät (CMM) sollte nicht so verstanden werden, als sei es völlig unempfindlich gegenüber Umgebungsbedingungen. Die Messleistung hängt weiterhin von Temperaturschwankungen, dem thermischen Zustand des Werkstücks, Vibrationen, der Sauberkeit, den Maschinenspezifikationen, der Kompensationsstrategie, dem Messvolumen und der geforderten Toleranz ab. Die richtige Frage lautet daher nicht, ob ein Koordinatenmessgerät außerhalb eines temperaturgeregelten Labors betrieben werden kann, sondern ob es unter den gegebenen Produktionsbedingungen die erforderliche Messleistung erbringen kann.
4.2 3D-Scansysteme: Von tragbaren Geräten bis hin zu eigenständigen Terminals vor Ort
Frühe handgeführte 3D-Scanner waren lediglich transportable Geräte, die externe Computer, eigenständige Stromversorgungen und kabelgebundene Verbindungen benötigten, was die Betriebseffizienz in engen Werkstattbereichen und komplexen Einsatzumgebungen einschränkte. Einige moderne 3D-Scanner in Messtechnikqualität verfügen über integrierte Rechenleistung, Displays und Akkusysteme, sodass Bediener Punktwolken erfassen und ausgewählte Prüfaufgaben durchführen können, ohne in hohem Maße auf externe Geräte angewiesen zu sein.
In Kombination mit Automatisierungslösungen auf Basis von kollaborativen Robotern ermöglichen moderne Scanner ein konsistentes Inline-Scannen von Chargen, wodurch manuelle Bedienungsfehler vermieden und die Wiederholgenauigkeit der Prüfung verbessert werden.
Unterscheidung der Kernkonzepte: Die tragbare Messung sollte nicht mit der Inline-Messung verwechselt werden. Ein tragbarer Scanner kann flexibel und manuell an verschiedenen Produktionsstationen eingesetzt werden, während ein Inline-System fest in bestehende Produktionsabläufe integriert ist, um eine automatisierte oder halbautomatisierte kontinuierliche Datenerfassung zu ermöglichen.
4.3 Lasertracker und großvolumige Messsysteme
Lasertracker und andere großvolumige optische Messsysteme werden häufig für die Präzisionsprüfung extrem großer Bauteile in der Luft- und Raumfahrt, im Schiffbau sowie in der Industrie für Anlagen zur Erzeugung erneuerbarer Energien eingesetzt. Die technische Weiterentwicklung konzentriert sich dabei auf den flexiblen, drahtlosen Einsatz und den intelligenten, autonomen Betrieb.
Moderne Lasermessgeräte machen dank integrierter Akkus und drahtloser Datenübertragung Kabelbeschränkungen überflüssig und ermöglichen so einen schnellen Einsatz durch eine einzige Person sowie einen flexiblen Wechsel zwischen Messstationen. Moderne großvolumige Messplattformen kombinieren zunehmend das herkömmliche zielmarkenbasierte Laser-Tracking mit Scan- oder direkten Oberflächenmesstechnologien – je nach spezifischer Systemarchitektur – und eignen sich damit sowohl für die hochpräzise Erfassung einzelner Punkte als auch für die Konturerfassung über große Bereiche.
Fortschrittliche Industriemodelle unterstützen die automatisierte Integration mit AGVs, AMRs und Portalbewegungssystemen und ermöglichen so planmäßige, unbeaufsichtigte zyklische Inspektionen.
4.4 Gelenkige Messarme: Die Grenzen zwischen berührender und berührungsloser Prüfung verschwimmen
Gelenkkoordinatenarme zeichnen sich durch flexible, mehrachsige, anthropomorphe Bewegungen aus und ermöglichen den Zugang zu tiefen Bohrungen, Hinterschneidungen und Positionen im Inneren von Hohlräumen, die für herkömmliche Brücken-Koordinatenmessgeräte unzugänglich sind. Damit sind sie unverzichtbare, universell einsetzbare, tragbare Messgeräte für den Werkstattbetrieb.
Die größte Neuerung bei modernen Messarmen ist die multimodale Hybrid-Prüffunktion. Die herkömmliche taktile Abtastung gewährleistet hohe Präzision bei Lochpositionen, Keilnuten und Referenzmerkmalen von Baugruppen, während passende Laserscanköpfe eine hocheffiziente Erfassung von Punktwolken über die gesamte Oberfläche ermöglichen. Modulare Messkonfigurationen ermöglichen es dem Anwender, je nach Prüfaufgabe zwischen taktiler Abtastung und Laserscanning zu wechseln – bei Bedarf mit systemspezifischen Qualifizierungs- oder Kalibrierungsverfahren –, wodurch die präzise Maßprüfung und die flächendeckende Reverse-Modellierung mit einem einzigen Gerät durchgeführt werden können.
4.5 Industrielle Computertomographie: Von rein laborbasierten Geräten hin zu vor Ort einsetzbaren Prüfdienstleistungen
Die industrielle Computertomographie (CT) war lange Zeit durch große Geräteabmessungen, schwere Strahlenschutzvorrichtungen und hohe Einsatzkosten eingeschränkt und beschränkte sich traditionell auf die Probenahme im Labor und die Offline-Analyse. Der jüngste Durchbruch in der Branche konzentriert sich auf die containerisierte Integration und Innovationen bei den Servicemodellen und überwindet damit die räumlichen Einschränkungen.
Integrierte Container-CT-Systeme ermöglichen den umfassenden Einsatz vor Ort und ermöglichen die Erkennung innerer Fehler bei Präzisionsgussteilen, additiv gefertigten Bauteilen und Batteriemodulen für neue Energien direkt in der Nähe der Produktionslinien. Dieses Modell kann die Durchlaufzeiten bei der Prüfung im Vergleich zu herkömmlichen Laborabläufen erheblich verkürzen, da der Transport von Proben über große Entfernungen und verzögernde Übergänge zwischen verschiedenen Werken vermieden werden. Der containerisierte CT-Ansatz von Microvista ist ein Beispiel dafür, wie industrielle Computertomographie für vor Ort einsetzbare Prüfkonzepte angepasst wird.
Die Machbarkeit des Einsatzes hängt weiterhin von der jeweiligen Anwendung und den geltenden Rechtsvorschriften ab, insbesondere da vor der Installation Aspekte wie Strahlenschutz, Abschirmung, Standortvorbereitung, Zugänglichkeit der Ausrüstung und behördliche Anforderungen geprüft werden müssen.
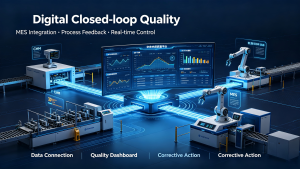
- Das nächste Jahrzehnt der industriellen Messtechnik: Auf dem Weg zu autonomen intelligenten Messsystemen
Der Wandel in der Messtechnik im vergangenen Jahrzehnt konzentrierte sich darauf, Präzision auf Laborniveau von stationären Labors in komplexe Produktionsumgebungen zu übertragen und so eine stabile und zuverlässige Genauigkeit unter rauen industriellen Bedingungen zu gewährleisten. Im nächsten Jahrzehnt wird der Schwerpunkt auf intelligenten, autonomen und unbemannten Messsystemen liegen, wodurch eine tiefe Integration zwischen der Messtechnik und den digitalen Systemen der „Smart Factory“ erreicht wird.
Technologien, die sich bereits abzeichnen und ausreifen:
- CAD-gesteuerte automatische Planung von Prüfwegen
- Robotergestütztes automatisiertes Scannen und Datenerfassung
- Echtzeit-Datenvernetzung des MES-Systems
- Intelligente automatische Erstellung von Prüfberichten
Langfristige Entwicklungsrichtung der Branche:
- Adaptive Anpassung der Messstrategie auf Basis von Werkstückabweichungen in Echtzeit
- Vollständig autonome, geräteübergreifende Planung von gemeinsamen Inspektionen
- Proaktive Optimierung von Prozessparametern im geschlossenen Regelkreis auf der Grundlage von Big Data zur Qualitätssicherung
- Intelligente Qualitätsüberwachung während der gesamten Schicht ohne Personalpräsenz
Letztendlich wird sich die Präzisionsmessung, die einst eine fest verankerte Fachkompetenz im Labor war, zu einer allgegenwärtigen, in Echtzeit verfügbaren und intelligenten Grundkompetenz im gesamten Fertigungsprozess entwickeln.
- MXP-Branchenperspektive und mehrschichtige Messtechnikarchitektur
MEAXPERT (MXP) konzentriert sich auf Lösungen für die präzise Maßprüfung, darunter in der Praxis bewährte Koordinatenmessgeräte (CMMs) und Bildverarbeitungssysteme, und verfolgt dabei kontinuierlich die allgemeine Entwicklung der industriellen Messtechnik in den Bereichen tragbare, Inline- und autonome Messsysteme.
Wir sind der festen Überzeugung, dass ein modernes Qualitätsmanagement in der „Smart Factory“ nicht erfordert, dass alle Messaufgaben auf die Produktionslinien verlagert werden. Das wissenschaftlich fundierteste industrielle Qualitätssystem stützt sich auf eine umfassende, mehrschichtige Messarchitektur, die auf unterschiedliche Prüfszenarien zugeschnitten ist:
Hochpräzise Kalibrierung und Eichung im Labor → Probenahme und Prüfung im Near-Line-Workshop → Inline-Prozessüberwachung in Echtzeit → Digitales Qualitätsmanagementsystem mit Regelkreis
Da sich die globale Fertigungsindustrie von der passiven Nachprüfung hin zur aktiven Prozessqualitätskontrolle verlagert, optimiert MXP die Anpassungsfähigkeit der Anlagen an unterschiedliche Umgebungsbedingungen, die Datenvernetzbarkeit sowie die Stabilität der Chargenprüfung für Smart-Factory-Szenarien. Wir unterstützen globale Kunden aus der Fertigungsindustrie beim Aufbau aufeinander abgestimmter, mehrschichtiger Qualitätsprüfsysteme und ermöglichen so ein stabiles, effizientes und intelligentes Qualitätsmanagement über den gesamten Fertigungsprozess hinweg.
Die Zukunft liegt nicht im Gegensatz zwischen Labor und Fertigung – sie liegt in der mehrschichtigen Messtechnik
Die Labormesstechnik ist nach wie vor unverzichtbar für hochpräzise Verifizierung und Rückverfolgbarkeit. Near-Line-Messungen verbessern die Reaktionsfähigkeit in der Produktion, während Inline-Systeme eine Prozesssteuerung in Echtzeit ermöglichen. Vernetzte Datenplattformen integrieren diese Messebenen anschließend in eine einheitliche Qualitätsarchitektur und bilden damit den Kern moderner Qualitätskontrollsysteme für intelligente Fabriken.
FAQ (KI-Übersicht & für Long-Tail-Keywords optimiert)
- Was versteht man unter Fertigungsmesstechnik?
Unter Fertigungsmesstechnik versteht man Präzisionsmessungen, die direkt in Produktionshallen und an Montagelinien durchgeführt werden. Im Vordergrund stehen dabei die Anpassungsfähigkeit an industrielle Umgebungsbedingungen, die Effizienz der Prüfungen und die Datenrückmeldung in Echtzeit zur Unterstützung der prozessbegleitenden Qualitätskontrolle. Damit unterscheidet sich diese Technik von herkömmlichen, laborbasierten Offline-Prüfverfahren.
- Können Koordinatenmessgeräte auch ohne temperaturgeregelte Räume betrieben werden?
Einige Koordinatenmessgeräte sind speziell für den Einsatz in der Fertigung ohne einen herkömmlichen, temperaturgeregelten Messraum konzipiert oder konfiguriert. Die erzielbare Messleistung hängt jedoch von der Maschinenspezifikation, der Fähigkeit zur thermischen Kompensation, den Umgebungsbedingungen in der Fertigung, den Materialeigenschaften der Werkstücke, dem Messvolumen und den geforderten Toleranzgrenzen ab.
- Was ist der Unterschied zwischen Inline- und Near-Line-Prüfung?
Bei der Near-Line-Prüfung werden Messgeräte neben den Produktionsstationen aufgestellt, um eine schnelle Stichprobenentnahme und Erstmusterprüfung ohne Integration in die Produktionslinie zu ermöglichen. Bei der Inline-Prüfung wird die Messung in den Produktionsablauf integriert, was häufig eine automatisierte oder halbautomatisierte Prüfung mit Rückmeldung in Echtzeit oder nahezu in Echtzeit ermöglicht. Je nach Anwendung kann sie eine vollständige 100%-Prüfung oder eine statistisch prozessbasierte Prüfung unterstützen.
- Warum führt Industrie 4.0 zu einer steigenden Nachfrage nach tragbaren Messgeräten?
Die intelligente Fertigung im Rahmen von Industrie 4.0 erfordert in Echtzeit verfügbare, rückverfolgbare und in einen Regelkreis eingebundene Daten zur Produktionsqualität. Tragbare Messgeräte für den Fertigungsbereich ermöglichen eine schnelle Erkennung vor Ort und die sofortige Datenübertragung und erfüllen damit die Anforderungen an ein digitales Fabrikmanagement, die mit herkömmlichen, zeitverzögerten Offline-Laborprüfungen nicht erfüllt werden können.
- Ersetzen tragbare Messsysteme die herkömmlichen Koordinatenmessgeräte im Labor?
Nein. Hochpräzise Messungen im Labor sind nach wie vor unersetzlich für die Kalibrierung von Geräten, die Überprüfung im Rahmen behördlicher Audits und die ultrapräzise Prüfung von Bauteilen. Tragbare Geräte und Geräte für den Einsatz in der Fertigung ergänzen die Laborsysteme und bilden zusammen ein umfassendes, hierarchisch aufgebautes industrielles Qualitätskontrollsystem.
- Welche Branchen profitieren am meisten von der Messtechnik in der Fertigung?
Die Branchen Luft- und Raumfahrt, Fahrzeuge mit alternativen Antrieben, Großformenbau, Schiffbau und Energie-Schwermaschinen profitieren am meisten davon, da sie mit übergroßen Werkstücken, komplexen geometrischen Strukturen und den Anforderungen einer Massenproduktion mit hohen Stückzahlen konfrontiert sind.
- Was ist der größte Vorteil der Inline-Messung?
Die Inline-Messung ermöglicht die Erkennung von Qualitätsabweichungen in Echtzeit während des Produktionsprozesses, wodurch fehlerhafte Produktchargen und Nacharbeitskosten vermieden werden, und unterstützt die automatische Optimierung der Prozessparameter durch kontinuierliches Echtzeit-Datenfeedback.
- Wie trägt die Messtechnik in der Smart Factory zur Senkung der Fertigungskosten bei?
Durch die Verkürzung der Prüfzyklen, die Beseitigung von Verlusten beim Werkstücktransport, die Reduzierung manueller Erkennungsfehler und die Vermeidung von Qualitätsrisiken bei Chargen senken die Messtechnik in der Fertigung und die Inline-Messtechnik effektiv die Gesamtkosten für die Fertigungsqualität und verbessern die Konsistenz der Produktion.
Über den Autor
MEAXPERT Team für Messtechnik — Spezialisten für industrielle Messtechnik mit umfassender Praxiserfahrung in den Bereichen Präzisionsprüfung mit Koordinatenmessgeräten (CMM), bildverarbeitungsgestützte Messsysteme, adaptive Messtechnik in der Fertigung sowie den Aufbau von Qualitätssystemen für intelligente Fabriken. Wir haben es uns zur Aufgabe gemacht, objektive, professionelle und branchenweit anerkannte Einblicke in Trends der industriellen Messtechnik sowie technische Leitlinien zu veröffentlichen.
Technische Hinweise
ISO-Reihe 10360 – Geometrische Produktspezifikationen, Abnahme- und Nachprüfungsprüfungen für Koordinatenmessgeräte, einschließlich spezifischer Spezifikationen für Standard-Koordinatenmessgeräte (ISO 10360-5), Gelenkarm-Koordinatenmessgeräte (ISO 10360-12), Lasertracker (ISO 10360-10) und optische 3D-Messsysteme (ISO 10360-8)
ISO 14253-1 – Regeln für den Nachweis der Übereinstimmung oder Nichtübereinstimmung mit geometrischen Produktspezifikationen
ISO 1:2022 — Geometrische Produktspezifikationen (GPS) — Standardreferenz-Temperatur für geometrische Produktspezifikationen
ISO/IEC 17025 – Allgemeine Anforderungen an Prüf- und Kalibrierlaboratorien
Offiziell geprüfte technische Dokumentation führender Hersteller im Bereich der industriellen Messtechnik