











Pubblicato da Meaxpert | Soluzioni di metrologia di precisione
Scritto da: Team di ingegneria metrologica Meaxpert | A cura di: Reparto di Ingegneria Applicativa
Tempo di lettura: 8 minuti | Ultimo aggiornamento: Luglio 2026 | Categorie: Consigli per le misurazioni, Metrologia di precisione, CMM, Controllo dimensionale
Sintesi rapida
Per eliminare le fluttuazioni nelle letture e ottenere risultati di ispezione precisi e ripetibili, i produttori possono concentrarsi su otto best practice fondamentali. Questi passaggi chiave stabilizzano l’accuratezza delle misurazioni, riducono gli errori evitabili e massimizzano il valore delle vostre apparecchiature di metrologia:
- Mantenere un ambiente di ispezione con temperatura stabile e privo di vibrazioni
- Eseguire il pretrattamento standardizzato completo del pezzo prima del rilevamento
- Adottare strategie di ispezione personalizzate in base alle diverse geometrie dei componenti
- Selezionare le sonde compatibili e i metodi di misurazione in base agli scenari applicativi
- Attenersi ai principi standard di allineamento dei sistemi di riferimento e di GD&T
- Rispettare la taratura periodica delle apparecchiature e la manutenzione ordinaria
- Sfruttare i dati delle ispezioni per ottimizzare i processi di produzione
- Scegliete strumenti di misura adeguati alle effettive esigenze di produzione
Perché capita spesso che due operatori, misurando lo stesso identico pezzo, ottengano risultati diversi sulla stessa macchina di misura a coordinate (CMM)? Nella maggior parte dei casi, la causa principale non è da ricercarsi nella macchina stessa. Le vere deviazioni derivano solitamente da condizioni ambientali non controllate, strategie di ispezione inadeguate e pratiche operative non conformi alle norme.
Il controllo dimensionale di precisione è estremamente sensibile alle più piccole variazioni operative e ambientali. Nemmeno le apparecchiature di metrologia industriale di fascia alta sono in grado di compensare pratiche operative inadeguate, con conseguente produzione di dati incoerenti, spreco di materiali e instabilità della qualità del prodotto.
In questa guida condividiamo otto consigli di misurazione verificati sul campo per aiutare gli ingegneri di produzione a stabilizzare la precisione delle misurazioni, ridurre al minimo gli errori di misurazione e ottenere risultati di ispezione affidabili e ripetibili per applicazioni nei settori aerospaziale, automobilistico, elettronico e della produzione di stampi.
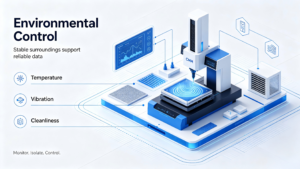
- Gestisci il tuo ambiente di ispezione
Le condizioni ambientali instabili rappresentano la causa più comune di variazioni nei risultati di misurazione nell’ambito delle ispezioni di precisione. Le fluttuazioni di temperatura, le vibrazioni dell’officina, la polvere e l’umidità interferiscono direttamente con il funzionamento della CMM e con le condizioni del pezzo in lavorazione, in particolare nel caso di componenti con tolleranze ristrette e requisiti di precisione dell’ordine dei micron.
Riferimento agli standard del settore: Secondo la norma ISO 1, che definisce la temperatura di riferimento standard per le misurazioni dimensionali, le misurazioni di precisione sono riferite a 20 °C (68 °F).
Anche minime variazioni di temperatura possono causare un’espansione o una contrazione termica misurabile sui pezzi in metallo, con conseguenti risultati di misurazione inaffidabili. Molti team di produzione danno priorità all’aggiornamento delle attrezzature, ma trascurano l’ottimizzazione dell’ambiente. Negli scenari di produzione reali, la stabilizzazione dell’ambiente di ispezione spesso garantisce miglioramenti più evidenti in termini di precisione rispetto all’aggiornamento dell’hardware.
Migliori pratiche:
- Mantenere una temperatura costante in laboratorio di 20 °C con fluttuazioni minime
- Posizionare i sistemi CMM lontano dalla luce solare diretta, dalle bocchette di ventilazione e dalle fonti di calore
- Isolare le zone di ispezione dalle apparecchiature di produzione che generano vibrazioni
- Mantenere l'area di lavoro dedicata all'ispezione pulita e con un basso livello di polvere per evitare la contaminazione delle superfici
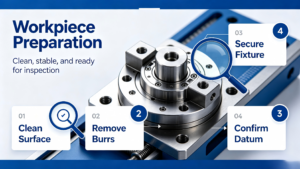
- Preparare il pezzo prima della misurazione
Errore comune: Gli operatori ispezionano spesso i pezzi subito dopo la lavorazione. I pezzi appena lavorati presentano calore residuo, trucioli, macchie d'olio e bave superficiali: tutti elementi che generano punti di riferimento errati e alterano i risultati del controllo dimensionale.
Sulla base dell’esperienza pratica acquisita nel campo delle ispezioni, una preparazione incompleta dei pezzi viene spesso individuata come una delle principali cause dell’inconsistenza dei risultati di misura. Minuscole impurità presenti sulle superfici di riferimento alterano il posizionamento del punto di riferimento, mentre le differenze di temperatura tra i pezzi e la sala di ispezione causano errori di misura legati alla dilatazione termica.
Fasi chiave della preparazione:
- Pulire accuratamente le superfici dei pezzi per rimuovere olio, polvere e residui di taglio
- Lasciare trascorrere un tempo sufficiente affinché la stabilizzazione termica raggiunga la temperatura ambiente standard
- Fissare i pezzi con un sistema di fissaggio professionale per evitare spostamenti durante il rilevamento
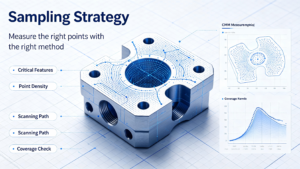
- Utilizzare una strategia di ispezione personalizzata in base alla geometria del pezzo
Un modello di ispezione universale non è in grado di adattarsi a tutti i tipi di componenti. L'applicazione di una logica fissa di campionamento e scansione a geometrie diverse è una delle cause principali di ispezioni imprecise o inefficienti.
Consiglio dell'esperto: Le caratteristiche planari regolari richiedono punti di rilevamento distribuiti in modo uniforme, mentre i fori cilindrici e i fori per cuscinetti necessitano di un campionamento più fitto per riprodurre fedelmente le dimensioni geometriche reali. Le superfici complesse a forma libera e i profili curvi richiedono strategie di scansione continua anziché un rilevamento sporadico a singolo punto.
Per l'ispezione standard con CMM, il numero di campioni richiede un equilibrio preciso. Un numero insufficiente di punti non consente di rilevare minime deviazioni geometriche, mentre un campionamento eccessivo riduce notevolmente l'efficienza dell'ispezione dei lotti. Una strategia scientifica tiene conto in modo globale dei livelli di tolleranza dei pezzi, delle caratteristiche strutturali e del volume di produzione.
- Scegliere la sonda CMM e il metodo di misurazione più adatti
Il sistema di sonde costituisce il componente fondamentale per l'esecuzione delle misurazioni di precisione. L'uso di sonde e metodi di ispezione non adeguati comporta un'insufficiente accuratezza dei dati o danni alla superficie, anche in presenza di procedure operative standardizzate.
Sonde a contatto: Adatto alla verifica dimensionale di routine e al controllo delle tolleranze geometriche. Ideale per componenti meccanici rigidi con strutture regolari e requisiti di tolleranza generici.
Sonde di scansione: Progettati per l'ispezione geometrica e la misurazione di superfici complesse. Acquisiscono dati continui ad alta densità per ricostruire i profili completi dei pezzi; sono ampiamente utilizzati nel controllo degli stampi e dei componenti aerospaziali.
Sistemi di misurazione ottica: Utilizza un sistema di rilevamento senza contatto, ideale per componenti elettronici di piccole dimensioni, pezzi dalle pareti sottili e fragili che non possono sopportare la pressione della sonda.
Scopri di più sui sistemi di sonda CMM Meaxpert e sulle soluzioni di misura specifiche per ogni applicazione.
- Attenersi alle regole standard di allineamento dei sistemi di riferimento
Una selezione errata dei punti di riferimento e un allineamento errato delle coordinate sono le cause principali delle deviazioni nelle misurazioni in serie. Molti operatori si concentrano esclusivamente sui risultati numerici, trascurando l'effettivo assemblaggio e la logica funzionale dei componenti.
Approfondimento degli esperti del settore: La maggior parte dei problemi ricorrenti di incoerenza tra i lotti deriva da un allineamento non conforme agli standard piuttosto che da guasti alle apparecchiature. La selezione dei punti di riferimento e la calibrazione delle coordinate devono seguire rigorosamente i disegni tecnici e i principi della GD&T, ed è opportuno evitare trasformazioni di coordinate non necessarie per eliminare gli errori sistematici.
Allineare sempre le strategie di ispezione alle effettive condizioni di utilizzo del componente, assicurandosi che i dati di misurazione riflettano fedelmente la qualificazione e l'idoneità all'uso del prodotto.
- Eseguire regolarmente la taratura e la manutenzione delle apparecchiature
Tutte le apparecchiature di metrologia di precisione subiscono un calo delle prestazioni dopo un funzionamento prolungato. Senza una manutenzione e una taratura regolari, la precisione delle apparecchiature subirà una deriva progressiva, comportando rischi nascosti per la qualità nella produzione di massa.
Parametro di riferimento del settore: Molti stabilimenti produttivi effettuano una taratura annuale nell’ambito delle proprie procedure di gestione della qualità, sebbene la periodicità specifica dipenda dalle condizioni di utilizzo delle apparecchiature, dall’ambiente di lavoro e dai requisiti di conformità specifici del settore (quali la norma ISO 17025 e gli standard del settore automobilistico e aerospaziale).
Lista di controllo per la manutenzione ordinaria:
- Eseguire una taratura professionale periodica per ripristinare la precisione standard dell'apparecchiatura
- Controllare regolarmente l'usura, la deformazione e il serraggio dei collegamenti della sonda
- Monitorare la stabilità di funzionamento della macchina ed eliminare tempestivamente eventuali anomalie meccaniche
- Aggiornare il software di ispezione e verificare la validità del programma per i nuovi lotti di produzione
Scopri i servizi di taratura Meaxpert per le apparecchiature di misura industriali.
- Trasformare i dati delle ispezioni in miglioramenti dei processi produttivi
Le moderne soluzioni di metrologia si sono evolute dal controllo passivo della qualità a post-produzione all'ottimizzazione attiva dei processi. I principali produttori sfruttano appieno i dati delle ispezioni per ridurre i tassi di scarto e stabilizzare la qualità della produzione.
L'analisi a lungo termine dei dati dimensionali aiuta i team a identificare gli errori ricorrenti nella lavorazione, a individuare le fasi di lavorazione instabili e a regolare in modo mirato i parametri degli utensili e le tecniche di lavorazione. Questa ottimizzazione basata sui dati migliora efficacemente l'uniformità della produzione e riduce i costi di produzione.
- Scegli l'attrezzatura più adatta alle tue esigenze di ispezione
Le apparecchiature di misura di alta gamma e dal costo elevato non garantiscono necessariamente risultati di ispezione migliori. La soluzione metrologica ottimale deve essere adeguata alle effettive esigenze di precisione, alle dimensioni dei componenti e alle frequenze di produzione.
Ricorrere ciecamente ad attrezzature di fascia alta per i componenti convenzionali comporta uno spreco di risorse, mentre l'utilizzo di attrezzature a bassa precisione per componenti con tolleranze ristrette genera dati di rilevamento non conformi.
Criteri di selezione delle attrezzature principali:
- Intervallo di precisione: soddisfa i requisiti di tolleranza dei componenti di produzione principali
- Adattabilità dei componenti: adeguare la corsa e la struttura dell'attrezzatura alle dimensioni del pezzo
- Scenario di applicazione: Adatto al rilevamento di precisione in laboratorio o al controllo in linea dei lotti
- Funzionalità del software: supporto alla programmazione CAD, ispezione automatica e analisi dei dati
Scopri i sistemi di misurazione ottica e le soluzioni CMM di Meaxpert per le applicazioni di ispezione industriale.
Conclusione
Una misurazione di precisione affidabile è il risultato di una combinazione sistematica di flussi di lavoro standardizzati, ambienti controllati, esperienza operativa professionale e un adeguato abbinamento delle apparecchiature. La maggior parte degli errori di misurazione industriale deriva da processi non standardizzati piuttosto che da limitazioni hardware.
Attuando le otto best practice sopra indicate, i team di produzione possono stabilizzare efficacemente i risultati delle misurazioni, migliorare la ripetibilità delle ispezioni e gettare solide basi per una produzione di alta qualità.
Noi di Meaxpert forniamo soluzioni di metrologia pratiche ed economiche, pensate su misura per le piccole e medie imprese manifatturiere. Le nostre soluzioni sono progettate appositamente per le aziende che cercano prestazioni metrologiche affidabili senza inutili complicazioni né investimenti eccessivi.
Una misurazione accurata è alla base di una produzione accurata.
Domande frequenti (FAQ)
Qual è la temperatura ideale per una sala di misurazione CMM?
In base alle norme ISO 1 relative alla metrologia industriale, le misurazioni dimensionali di precisione sono riferite a una temperatura stabile di 20 °C (68 °F). Il mantenimento di condizioni di temperatura costanti è più importante del raggiungimento di un singolo valore esatto di temperatura, poiché le fluttuazioni rappresentano la causa principale delle deviazioni di misura legate al fattore termico.
Con quale frequenza va calibrata una CMM?
La maggior parte degli impianti di produzione industriale segue uno standard che prevede una calibrazione completa e professionale su base annuale, abbinata a una verifica mensile di routine delle prestazioni e all’ispezione delle sonde. Gli scenari di ispezione della produzione ad alta frequenza richiedono controlli a campione trimestrali per garantire una precisione stabile.
Quali sono le cause più comuni di risultati di misurazione incoerenti?
Tra le cause principali figurano l'instabilità della temperatura ambientale e delle vibrazioni, il fissaggio e il pretrattamento non corretti del pezzo, la scelta di una sonda non adeguata, un numero insufficiente di punti di campionamento e la calibrazione delle apparecchiature non effettuata nei tempi previsti.
Una macchina di misura a coordinate (CMM) più costosa garantisce una maggiore precisione?
Non necessariamente. La scelta di una macchina a misura coordinata (CMM) adeguata alle esigenze è più importante delle specifiche tecniche elevate. Una CMM di fascia media, configurata correttamente e dotata di flussi di lavoro standardizzati, fornisce risultati più affidabili rispetto a un’apparecchiatura con specifiche eccessive utilizzata con procedure non standard.
Quanti punti di misura dovrebbe utilizzare una CMM?
Il numero di punti di campionamento dipende dalla geometria del pezzo, dai livelli di tolleranza e dagli obiettivi dell'ispezione. Le caratteristiche geometriche semplici e regolari richiedono un numero inferiore di punti, mentre le superfici curve complesse e i componenti chiave con tolleranze ristrette necessitano di un campionamento più denso per riprodurre fedelmente le caratteristiche dimensionali.
Qual è la differenza tra le sonde a contatto e le sonde a scansione?
Le sonde a contatto raccolgono dati discreti su singoli punti, adatti alle ispezioni dimensionali e di tolleranza convenzionali. Le sonde a scansione acquisiscono dati superficiali continui ad alta densità, ideali per l'ispezione della forma e il rilevamento di caratteristiche geometriche complesse.
I sistemi di misurazione ottica possono sostituire una CMM?
No. I sistemi ottici senza contatto sono particolarmente indicati per l’ispezione di pezzi minuscoli, sottili e fragili che non possono sopportare la pressione di contatto. Tuttavia, le CMM a contatto rimangono la soluzione preferita per la verifica dimensionale di componenti ad alta precisione e rigidità con requisiti di tolleranza rigorosi.
Come posso migliorare la ripetibilità delle misurazioni con la CMM?
Per migliorare la ripetibilità delle misurazioni effettuate con le CMM è necessario garantire condizioni ambientali stabili, standardizzare i metodi di fissaggio dei pezzi, selezionare sonde per CMM adeguate all’applicazione, ottimizzare i programmi di ispezione e le strategie di campionamento, nonché attuare una calibrazione e una manutenzione periodiche e costanti delle apparecchiature.
Ottieni assistenza professionale in materia di metrologia da Meaxpert
Sia che stiate aggiornando un processo di ispezione esistente, sia che stiate valutando l'acquisto della vostra prima macchina di misura a coordinate (CMM) o del vostro primo sistema di misurazione visiva, il nostro team di ingegneri può aiutarvi a individuare la soluzione più adatta alla vostra applicazione.
Forniamo sistemi CMM affidabili, apparecchiature di misurazione visiva, strategie di ispezione personalizzate e servizi di taratura completi per aiutare le piccole e medie imprese manifatturiere a stabilizzare la precisione delle ispezioni, ridurre i costi operativi e migliorare la qualità della produzione.
Contatta oggi stesso i nostri esperti per discutere delle vostre specifiche esigenze in materia di controllo dimensionale.