











Meaxpert tarafından yayınlanmıştır | Hassas Metroloji Çözümleri
Yazan: Meaxpert Metroloji Mühendislik Ekibi | İnceleme: Uygulama Mühendisliği Bölümü
Okuma Süresi: 8 dakika | Son Güncelleme: Temmuz 2026 | Kategoriler: Ölçüm İpuçları, Hassas Metroloji, CMM, Boyutsal Kontrol
Kısa Özet
Değişken ölçüm değerlerini ortadan kaldırmak ve tekrarlanabilir, hassas denetim sonuçları elde etmek için üreticiler sekiz temel en iyi uygulamaya odaklanabilirler. Bu önemli adımlar, ölçüm doğruluğunu istikrara kavuşturur, önlenebilir hataları azaltır ve metroloji ekipmanınızın değerini en üst düzeye çıkarır:
- Sabit bir sıcaklık ve titreşimsiz bir denetim ortamı sağlayın
- Tespitten önce iş parçasının standart ön işlemlerini eksiksiz bir şekilde gerçekleştirin
- Farklı parça geometrileri için özelleştirilmiş denetim stratejileri uygulayın
- Uygulama senaryolarına uygun probları ve ölçüm yöntemlerini seçin
- Standart referans hizalama ve GD&T ilkelerine uyun
- Ekipmanların periyodik kalibrasyonuna ve rutin bakımına özen gösterin
- Denetim verilerinden yararlanarak üretim süreçlerini optimize edin
- Gerçek üretim ihtiyaçlarına uygun ölçüm ekipmanlarını seçin
Aynı parçayı ölçen iki operatör, neden aynı Koordinat Ölçüm Makinesi’nde (CMM) sıklıkla farklı sonuçlar elde eder? Çoğu durumda, asıl sorun makinenin kendisinde değildir. Gerçek sapmalar genellikle kontrol edilemeyen ortam koşullarından, uygun olmayan denetim stratejilerinden ve standartlara aykırı operatör uygulamalarından kaynaklanır.
Hassas boyutsal kontrol, küçük operasyonel ve çevresel değişkenlere karşı son derece duyarlıdır. En gelişmiş endüstriyel metroloji ekipmanları bile sahadaki hatalı uygulamaları telafi edemez; bu da tutarsız veriler, malzeme israfı ve istikrarsız ürün kalitesine yol açar.
Bu kılavuzda, imalat mühendislerinin ölçüm doğruluğunu sabit tutmalarına, ölçüm hatalarını en aza indirmelerine ve havacılık, otomotiv, elektronik ve kalıp imalatı uygulamalarında güvenilir, tekrarlanabilir denetim sonuçları elde etmelerine yardımcı olmak amacıyla, sahada doğrulanmış sekiz ölçüm ipucunu paylaşıyoruz.
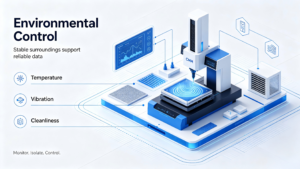
- Denetim Ortamınızı Kontrol Edin
Hassas denetimlerde ölçüm sonuçlarındaki sapmaların en yaygın nedeni, istikrarsız çevre koşullarıdır. Sıcaklık dalgalanmaları, atölyedeki titreşimler, toz ve nem, özellikle mikron düzeyinde hassasiyet gerektiren sıkı toleranslı bileşenlerde, CMM’nin çalışmasını ve iş parçasının durumunu doğrudan etkiler.
Sektör Standardı Referansı: Boyutsal ölçümler için standart referans sıcaklığını belirleyen ISO 1 standardına göre, hassas ölçümler 20 °C (68 °F) referans alınarak yapılır.
En ufak sıcaklık değişimleri bile metal iş parçalarında ölçülebilir termal genleşme veya büzülmeye neden olarak, ölçüm sonuçlarının güvenilir olmamasına yol açabilir. Birçok üretim ekibi, ekipman güncellemelerine öncelik verirken ortam optimizasyonunu göz ardı eder. Gerçek üretim senaryolarında, denetim ortamını dengelemek, donanım güncellemelerinden daha belirgin doğruluk iyileştirmeleri sağlar.
En İyi Uygulamalar:
- Laboratuvar sıcaklığını 20 °C’de sabit tutun ve sıcaklık dalgalanmalarını en aza indirin
- CMM sistemlerini doğrudan güneş ışığından, hava çıkışlarından ve ısı kaynaklarından uzak bir yere yerleştirin
- Titreşim üreten üretim ekipmanlarından denetim bölgelerini izole edin
- Yüzey kontaminasyonunu önlemek için inceleme çalışma alanını temiz ve tozsuz tutun
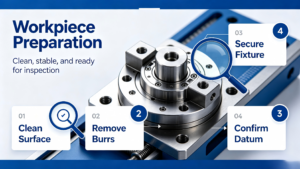
- Ölçümden Önce İş Parçasını Hazırlayın
Sık Yapılan Hata: Operatörler genellikle iş parçalarını işleme işleminden hemen sonra inceler. Yeni işlenmiş parçalar, artık ısı, talaş, yağ lekeleri ve yüzey çapakları barındırır; bunların tümü hatalı referans noktaları oluşturur ve boyutsal kontrol sonuçlarını çarpıtır.
Pratik denetim deneyimlerine dayanarak, iş parçasının yetersiz hazırlanması, tutarsız ölçüm sonuçlarının başlıca nedenlerinden biri olarak sıklıkla tespit edilmektedir. Referans yüzeylerindeki küçük kirler, referans noktasının konumunu değiştirirken, parçalar ile denetim odası arasındaki sıcaklık farkları ise termal genleşmeye bağlı ölçüm hatalarına yol açmaktadır.
Temel Hazırlık Adımları:
- İş parçası yüzeylerini yağ, toz ve kesme kalıntılarını gidermek için iyice temizleyin
- Standart oda sıcaklığına ulaşması için termal dengelenme sürecine yeterli süre tanınmalıdır
- Algılama sırasında yerinden kaymayı önlemek için iş parçalarını profesyonel sabitleme sistemleriyle sabitleyin
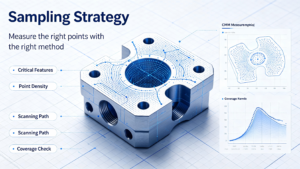
- Parça geometrisine göre özelleştirilmiş bir denetim stratejisi kullanın
Evrensel bir denetim şablonu, tüm bileşen türlerine uyum sağlayamaz. Farklı geometrilere sabit örnekleme ve tarama mantığı uygulamak, denetimin hatalı veya verimsiz olmasının başlıca nedenlerinden biridir.
Uzman Tavsiyesi: Düzlemsel özellikler için eşit aralıklarla dağıtılmış ölçüm noktaları gerekirken, silindirik delikler ve rulman deliklerinde gerçek geometrik boyutları doğru bir şekilde belirlemek için daha yoğun örnekleme gereklidir. Karmaşık serbest biçimli yüzeyler ve kavisli profillerde ise seyrek tek noktalı algılama yerine sürekli tarama stratejileri uygulanmalıdır.
Standart CMM denetimi için numune alma miktarı konusunda hassas bir denge kurulması gerekir. Yetersiz sayıda ölçüm noktası, çok küçük geometrik sapmaları tespit edemezken, aşırı numune alma ise parti denetiminin verimliliğini ciddi şekilde düşürür. Bilimsel bir strateji, parça tolerans seviyelerini, yapısal özellikleri ve üretim hacmini kapsamlı bir şekilde dikkate alır.
- Doğru CMM probunu ve ölçüm yöntemini seçin
Prob sistemi, hassas ölçümün temel uygulama bileşenidir. Uygun olmayan problar ve denetim yöntemleri, standartlaştırılmış çalışma prosedürleri uygulanmış olsa bile, verilerin yeterince doğru olmamasına veya yüzey hasarına yol açacaktır.
Dokunmatik Tetiklemeli Problar: Rutin boyut kontrolü ve geometrik tolerans tespiti için uygundur. Düzenli yapıya sahip ve genel tolerans gereksinimleri olan sert mekanik parçalar için idealdir.
Tarama Uçları: Şekil denetimi ve karmaşık yüzey ölçümleri için tasarlanmıştır. Parça profillerini eksiksiz bir şekilde yeniden oluşturmak üzere yüksek yoğunluklu sürekli veriler toplar; kalıp ve havacılık bileşenlerinin denetiminde yaygın olarak kullanılır.
Optik Ölçüm Sistemleri: Temassız algılama yöntemini kullanır; prob basıncına dayanamayan minik elektronik bileşenler, ince cidarlı ve kırılgan iş parçaları için idealdir.
Meaxpert CMM prob sistemleri ve uygulamaya özel ölçüm çözümleri hakkında daha fazla bilgi edinin.
- Standart Referans Noktası Hizalama Kurallarına Uyun
Yanlış referans noktası seçimi ve koordinat hizalaması, seri ölçüm sapmalarının başlıca nedenleridir. Birçok operatör, bileşenlerin gerçek montaj ve işlevsel mantığını göz ardı ederek yalnızca sayısal sonuçlara odaklanmaktadır.
Uzmanların Alan İçgörüsü: Tekrarlanan parti tutarsızlığı sorunlarının çoğu, ekipman arızasından ziyade standart dışı hizalamadan kaynaklanmaktadır. Tüm referans noktası seçimi ve koordinat kalibrasyonu, mühendislik çizimlerine ve GD&T ilkelerine harfiyen uymalıdır; sistematik hataları ortadan kaldırmak için gereksiz koordinat dönüşümlerinden kaçınılmalıdır.
Denetim stratejilerini her zaman parçanın gerçek hizmet durumuna göre uyumlu hale getirin ve ölçüm verilerinin ürünün uygunluğunu ve kullanılabilirliğini doğru bir şekilde yansıtmasını sağlayın.
- Düzenli Kalibrasyon ve Ekipman Bakımı Yapın
Tüm hassas metroloji ekipmanları, uzun süreli kullanımın ardından performans kaybına uğrar. Düzenli bakım ve kalibrasyon yapılmazsa, ekipmanların doğruluğu giderek sapmaya uğrayacak ve bu da seri üretime gizli kalite riskleri getirecektir.
Sektör Karşılaştırması: Birçok üretim tesisi, kalite yönetim prosedürlerinin bir parçası olarak yıllık kalibrasyon gerçekleştirir; ancak bu işlemlerin yapılma sıklığı, ekipmanın kullanım koşullarına, atölye ortamlarına ve sektöre özgü uygunluk gerekliliklerine (örneğin ISO 17025, otomotiv ve havacılık standartları) bağlıdır.
Rutin Bakım Kontrol Listesi:
- Standart ekipman doğruluğunu yeniden sağlamak için periyodik profesyonel kalibrasyon işlemini gerçekleştirin
- Probun aşınmasını, deforme olup olmadığını ve bağlantıların sıkılığını düzenli olarak kontrol edin
- Makinenin çalışma istikrarını izleyin ve mekanik arızaları önceden ortadan kaldırın
- Denetim yazılımını güncelleyin ve yeni üretim partileri için programın geçerliliğini doğrulayın
Endüstriyel ölçüm ekipmanları için Meaxpert kalibrasyon hizmetlerini keşfedin.
- Denetim Verilerini Üretim Sürecinde İyileştirmelere Dönüştürün
Modern metroloji çözümleri, üretim sonrası pasif kalite kontrolünden aktif süreç optimizasyonuna doğru gelişmiştir. Önde gelen üreticiler, hurda oranlarını azaltmak ve üretim kalitesini istikrarlı hale getirmek için denetim verilerinden tam olarak yararlanmaktadır.
Uzun vadeli boyutsal veri analizi, ekiplerin tekrarlayan işleme hatalarını tespit etmelerine, istikrarsız işleme aşamalarını belirlemelerine ve takım parametrelerini ile işleme tekniklerini hedef odaklı bir şekilde ayarlamalarına yardımcı olur. Bu veriye dayalı optimizasyon, üretim tutarlılığını etkili bir şekilde artırır ve üretim maliyetlerini düşürür.
- Denetim Senaryolarınıza Uygun Ekipmanları Seçin
Yüksek özellikli ve pahalı ölçüm ekipmanları, daha iyi denetim sonuçları anlamına gelmez. En uygun metroloji çözümü, gerçek doğruluk gereksinimlerine, parça boyutlarına ve üretim sıklığına uygun olmalıdır.
Geleneksel parçalar için körü körüne yüksek kaliteli ekipman peşinde koşmak maliyet israfına yol açarken, sıkı toleranslı bileşenler için düşük hassasiyetli ekipman kullanmak ise hatalı algılama verilerine neden olur.
Temel Ekipman Seçim Kriterleri:
- Hassasiyet aralığı: Ana üretim parçalarının tolerans gereksinimlerini karşılar
- Parça uyarlanabilirliği: Ekipmanın strok ve yapısını iş parçası boyutlarıyla uyumlu hale getirin
- Uygulama senaryosu: Laboratuvar hassasiyetinde tespit veya çevrimiçi parti denetimine uyarlanabilir
- Yazılım özellikleri: CAD programlama, otomatik denetim ve veri analizini destekler
Endüstriyel denetim uygulamaları için Meaxpert görüntü ölçüm sistemlerini ve CMM çözümlerini keşfedin.
Sonuç
Güvenilir ve hassas ölçüm, standartlaştırılmış iş akışları, kontrollü ortamlar, profesyonel operasyonel deneyim ve uygun ekipman seçiminin sistematik bir birleşimidir. Endüstriyel ölçüm hatalarının çoğu, donanım sınırlamalarından ziyade standart dışı süreçlerden kaynaklanmaktadır.
Yukarıda belirtilen sekiz en iyi uygulamayı hayata geçirerek, üretim ekipleri ölçüm sonuçlarını etkili bir şekilde istikrara kavuşturabilir, denetim tekrarlanabilirliğini artırabilir ve yüksek kaliteli üretim için sağlam bir temel oluşturabilirler.
Meaxpert olarak, küçük ve orta ölçekli üreticiler için özel olarak tasarlanmış, pratik ve uygun maliyetli metroloji çözümleri sunuyoruz. Çözümlerimiz, gereksiz karmaşıklık veya aşırı yatırım gerektirmeden güvenilir metroloji performansı arayan üreticiler için özel olarak tasarlanmıştır.
Tutarlı ölçüm, tutarlı üretimin temelidir.
Sık Sorulan Sorular (SSS)
Bir CMM ölçüm odasının sıcaklığı ne kadar olmalıdır?
ISO 1 endüstriyel metroloji standartlarına göre, hassas boyutsal ölçümler 20 °C (68 °F) sabit sıcaklığa göre yapılır. Sıcaklık dalgalanmaları, termal kaynaklı ölçüm sapmalarının başlıca nedeni olduğundan, tek bir kesin sıcaklık değerini hedeflemekten ziyade tutarlı sıcaklık koşullarını sağlamak daha önemlidir.
Bir CMM ne sıklıkla kalibre edilmelidir?
Çoğu endüstriyel üretim tesisi, yıllık profesyonel tam kalibrasyon standardını, aylık rutin performans doğrulama ve prob denetimleriyle birlikte uygulamaktadır. Yüksek sıklıklı üretim denetim senaryolarında, istikrarlı bir doğruluğu sağlamak için üç ayda bir yapılan rastgele denetimler gereklidir.
Ölçüm sonuçlarındaki tutarsızlıkların en yaygın nedenleri nelerdir?
Başlıca nedenler arasında, ortam sıcaklığı ve titreşimdeki dengesizlikler, iş parçasının yanlış sabitlenmesi ve ön işlem, uygun olmayan prob seçimi, yetersiz örnekleme noktaları ve gecikmiş ekipman kalibrasyonu sayılabilir.
Daha pahalı bir CMM, daha yüksek doğruluk sağlar mı?
İlle de öyle değil. Ekipmanın kullanım senaryosuna uygunluğu, yüksek teknik özelliklerden daha önemlidir. Standartlaştırılmış çalışma akışlarına sahip, doğru şekilde yapılandırılmış bir orta sınıf CMM, standart dışı uygulamalarla kullanılan aşırı yüksek özellikli ekipmandan daha güvenilir sonuçlar sağlar.
Bir CMM kaç ölçüm noktası kullanmalıdır?
Örnekleme noktalarının sayısı, parça geometrisine, tolerans seviyelerine ve denetim amaçlarına bağlıdır. Basit ve düzenli geometrik özellikler daha az örnekleme noktası gerektirirken, karmaşık kavisli yüzeyler ve sıkı toleranslı anahtar bileşenler, gerçek boyutsal özellikleri doğru bir şekilde yansıtmak için daha yoğun örnekleme gerektirir.
Dokunmatik tetiklemeli problar ile taramalı problar arasındaki fark nedir?
Temaslı tetiklemeli problar, geleneksel boyut ve tolerans denetimleri için uygun olan, tek noktalı verileri toplar. Taramalı problar ise, şekil denetimi ve karmaşık geometrik özelliklerin tespiti için ideal olan, sürekli ve yüksek yoğunluklu yüzey verilerini toplar.
Optik ölçüm sistemleri bir CMM’nin yerini alabilir mi?
Hayır. Optik temassız sistemler, temas basıncına dayanamayan küçük, ince ve kırılgan iş parçalarının incelenmesinde üstün performans gösterir. Bununla birlikte, sıkı tolerans gereklilikleri olan yüksek hassasiyetli ve yüksek rijitlikli bileşenlerin boyutsal doğrulaması için temassız CMM’ler hâlâ tercih edilen çözüm olmaya devam etmektedir.
CMM ölçümlerinin tekrarlanabilirliğini nasıl artırabilirim?
CMM ölçüm tekrarlanabilirliğini artırmak için, istikrarlı çevre koşullarının sağlanması, iş parçası sabitleme yöntemlerinin standartlaştırılması, uygulamaya uygun CMM problarının seçilmesi, denetim programlarının ve örnekleme stratejilerinin optimize edilmesi ve ekipmanın düzenli olarak kalibrasyon ve bakımının yapılması gerekmektedir.
Meaxpert’ten Profesyonel Metroloji Desteği Alın
İster mevcut bir denetim sürecini iyileştiriyor olun, ister ilk CMM veya görsel ölçüm sisteminizi değerlendiriyor olun, mühendislik ekibimiz uygulamanız için en uygun çözümü belirlemenize yardımcı olabilir.
Küçük ve orta ölçekli üreticilerin denetim doğruluğunu istikrara kavuşturmalarına, işletme maliyetlerini azaltmalarına ve üretim kalitesini yükseltmelerine yardımcı olmak amacıyla güvenilir CMM sistemleri, görsel ölçüm ekipmanları, özelleştirilmiş denetim stratejileri ve tek elden kalibrasyon hizmetleri sunuyoruz.
Hemen uzmanlarımızla iletişime geçin Özel boyut kontrol ihtiyaçlarınızı görüşmek üzere.