











Publicado pela Meaxpert | Soluções em metrologia de precisão
Escrito por: Equipe de Engenharia de Metrologia da Meaxpert | Revisado por: Departamento de Engenharia de Aplicações
Tempo de leitura: 8 minutos | Última atualização: Julho de 2026 | Categorias: Dicas de medição, metrologia de precisão, CMM, inspeção dimensional
Resumo rápido
Para eliminar leituras variáveis e obter resultados de inspeção precisos e repetíveis, os fabricantes podem se concentrar em oito práticas recomendadas essenciais. Essas etapas fundamentais estabilizam a precisão das medições, reduzem erros evitáveis e maximizam o valor de seus equipamentos de metrologia:
- Manter um ambiente de inspeção com temperatura estável e sem vibrações
- Realize o pré-tratamento padronizado da peça antes da detecção
- Adotar estratégias de inspeção personalizadas para diferentes geometrias de peças
- Selecione sondas compatíveis e métodos de medição para os cenários de aplicação
- Siga o alinhamento de referência padrão e os princípios de GD&T
- Mantenha a calibração periódica dos equipamentos e a manutenção de rotina
- Aproveitar os dados de inspeção para otimizar os processos de fabricação
- Escolha equipamentos de medição que atendam às demandas reais de produção
Por que dois operadores que medem exatamente a mesma peça costumam obter resultados diferentes na mesma Máquina de Medição por Coordenadas (CMM)? Na maioria dos casos, a própria máquina não é a causa principal. Os desvios reais geralmente decorrem de condições ambientais não controladas, estratégias de inspeção inadequadas e práticas não padronizadas dos operadores.
A inspeção dimensional de precisão é altamente sensível a pequenas variações operacionais e ambientais. Mesmo equipamentos de metrologia industrial de ponta não conseguem compensar práticas inadequadas em campo, o que resulta em dados inconsistentes, desperdício de materiais e qualidade instável do produto.
Neste guia, compartilhamos oito dicas de medição comprovadas na prática para ajudar os engenheiros de produção a estabilizar a precisão das medições, minimizar os erros de medição e obter resultados de inspeção confiáveis e repetíveis para aplicações nos setores aeroespacial, automotivo, eletrônico e de fabricação de moldes.
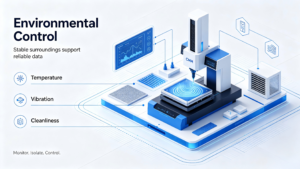
- Controle seu ambiente de inspeção
Condições ambientais instáveis são a causa mais comum de variações nos resultados das medições em inspeções de precisão. Flutuações de temperatura, vibrações na oficina, poeira e umidade interferem diretamente no funcionamento da CMM e nas condições da peça, especialmente no caso de componentes com tolerâncias apertadas e requisitos de precisão na ordem dos mícrons.
Referência padrão do setor: De acordo com a norma ISO 1, que define a temperatura de referência padrão para medições dimensionais, as medições de precisão são referenciadas a 20 °C (68 °F).
Mesmo pequenas variações de temperatura podem causar expansão ou contração térmica mensurável em peças metálicas, levando a resultados de medição pouco confiáveis. Muitas equipes de fabricação priorizam a atualização dos equipamentos, mas ignoram a otimização do ambiente. Em cenários reais de produção, estabilizar o ambiente de inspeção costuma proporcionar melhorias de precisão mais evidentes do que a atualização do hardware.
Melhores práticas:
- Manter uma temperatura constante no laboratório de 20 °C, com flutuações mínimas
- Posicione os sistemas CMM longe da luz solar direta, de saídas de ar e de fontes de calor
- Isolar as zonas de inspeção dos equipamentos de produção que geram vibração
- Mantenha a área de trabalho de inspeção limpa e com pouca poeira para evitar a contaminação da superfície
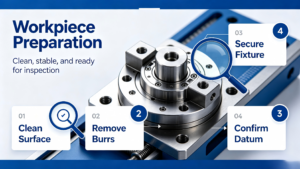
- Prepare a peça antes da medição
Erro comum: Os operadores costumam inspecionar as peças logo após a usinagem. As peças recém-usinadas apresentam calor residual, cavacos, manchas de óleo e rebarbas superficiais — fatores que geram pontos de referência incorretos e distorcem os resultados da inspeção dimensional.
Com base na experiência prática em inspeção, a preparação inadequada das peças é frequentemente identificada como um dos principais fatores que contribuem para a inconsistência nos resultados das medições. Pequenos contaminantes nas superfícies de referência alteram o posicionamento do ponto de referência, enquanto as diferenças de temperatura entre as peças e a sala de inspeção causam erros de medição relacionados à expansão térmica.
Principais etapas da preparação:
- Limpe cuidadosamente as superfícies da peça para remover óleo, poeira e resíduos de corte
- Reserve tempo suficiente para que a estabilização térmica atinja a temperatura ambiente padrão
- Prenda as peças com dispositivos de fixação profissionais para evitar deslocamentos durante a detecção
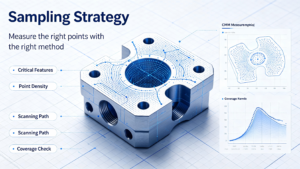
- Utilize uma estratégia de inspeção personalizada com base na geometria da peça
Um modelo de inspeção universal não consegue se adaptar a todos os tipos de componentes. A aplicação de uma lógica fixa de amostragem e varredura a geometrias diversas é uma das principais causas de inspeções imprecisas ou ineficientes.
Dica de especialista: Características planas regulares exigem pontos de sondagem distribuídos uniformemente, enquanto furos cilíndricos e furos de rolamentos requerem uma amostragem mais densa para restabelecer as dimensões geométricas reais. Superfícies complexas de forma livre e perfis curvos exigem estratégias de digitalização contínua, em vez da detecção esparsa de pontos isolados.
Para a inspeção padrão por CMM, a quantidade de amostras requer um equilíbrio preciso. Um número insuficiente de pontos não permite detectar pequenos desvios geométricos, enquanto um número excessivo de amostras reduz significativamente a eficiência da inspeção do lote. Uma estratégia científica leva em consideração, de forma abrangente, os níveis de tolerância das peças, as características estruturais e o volume de produção.
- Escolha o sensor de CMM e o método de medição adequados
O sistema de sondas é o principal componente de execução da medição de precisão. A incompatibilidade entre as sondas e os métodos de inspeção pode resultar em precisão insuficiente dos dados ou danos à superfície, mesmo com procedimentos operacionais padronizados.
Sondas de contato: Adequado para verificação dimensional de rotina e detecção de tolerâncias geométricas. Ideal para peças mecânicas rígidas com estruturas regulares e requisitos gerais de tolerância.
Sondas de varredura: Projetados para inspeção de formas e medição de superfícies complexas. Eles coletam dados contínuos de alta densidade para reconstruir perfis completos de peças, sendo amplamente utilizados na detecção de moldes e componentes aeroespaciais.
Sistemas de medição óptica: Adote a detecção sem contato, ideal para componentes eletrônicos minúsculos, peças de paredes finas e frágeis que não suportam a pressão da sonda.
Saiba mais sobre os sistemas de sondas CMM da Meaxpert e as soluções de medição específicas para cada aplicação.
- Siga as regras padrão de alinhamento de referência
A seleção incorreta de pontos de referência e o alinhamento inadequado das coordenadas são as principais causas de desvios nas medições em lote. Muitos operadores se concentram apenas nos resultados numéricos, ignorando a montagem efetiva e a lógica funcional dos componentes.
Perspectiva especializada do setor: A maioria dos problemas recorrentes de inconsistência entre lotes tem origem em um alinhamento fora do padrão, e não em falhas no equipamento. Toda seleção de pontos de referência e calibração de coordenadas deve seguir rigorosamente os desenhos de engenharia e os princípios de GD&T, e devem ser evitadas transformações desnecessárias de coordenadas para eliminar erros sistemáticos.
Sempre alinhe as estratégias de inspeção ao estado real de uso da peça, garantindo que os dados de medição reflitam fielmente a qualificação e a usabilidade do produto.
- Realizar calibração e manutenção regulares dos equipamentos
Todos os equipamentos de metrologia de precisão sofrem uma redução no desempenho após um longo período de operação. Sem manutenção e calibração regulares, a precisão dos equipamentos irá se desviar gradualmente, trazendo riscos ocultos à qualidade da produção em massa.
Referência do setor: Muitas instalações de fabricação realizam calibrações anuais como parte de seus procedimentos de gestão da qualidade, embora o intervalo específico dependa das condições de uso dos equipamentos, dos ambientes das oficinas e dos requisitos de conformidade específicos do setor (como a norma ISO 17025 e as normas automotivas e aeroespaciais).
Lista de verificação de manutenção de rotina:
- Realize calibrações profissionais periódicas para restaurar a precisão padrão do equipamento
- Verifique regularmente o desgaste, a deformação e o aperto das conexões da sonda
- Monitorar a estabilidade operacional da máquina e eliminar antecipadamente eventuais anomalias mecânicas
- Atualizar o software de inspeção e verificar a validade do programa para os novos lotes de produção
Conheça os serviços de calibração da Meaxpert para equipamentos de medição industrial.
- Transforme os dados de inspeção em melhorias nos processos de fabricação
As soluções modernas de metrologia evoluíram da verificação passiva da qualidade pós-produção para a otimização ativa dos processos. Os principais fabricantes aproveitam ao máximo os dados de inspeção para reduzir as taxas de refugo e estabilizar a qualidade da produção.
A análise de dados dimensionais de longo prazo ajuda as equipes a identificar erros recorrentes de usinagem, localizar etapas instáveis do processo e ajustar os parâmetros das ferramentas e as técnicas de usinagem de maneira direcionada. Essa otimização baseada em dados melhora efetivamente a consistência da produção e reduz os custos de fabricação.
- Escolha equipamentos adequados aos seus cenários de inspeção
Equipamentos de medição de alta especificação e alto custo não garantem melhores resultados de inspeção. A solução ideal de metrologia deve estar de acordo com os requisitos reais de precisão, os tamanhos das peças e as frequências de produção.
A busca cega por equipamentos de ponta para peças convencionais leva ao desperdício de recursos, enquanto o uso de equipamentos de baixa precisão para componentes com tolerâncias estreitas resulta em dados de detecção não confiáveis.
Critérios de seleção de equipamentos essenciais:
- Faixa de precisão: Atende aos requisitos de tolerância das peças essenciais de produção
- Adaptabilidade das peças: Ajustar o curso e a estrutura do equipamento às dimensões da peça de trabalho
- Cenário de aplicação: Adequado para detecção de precisão em laboratório ou inspeção em lote on-line
- Recursos do software: Compatibilidade com programação CAD, inspeção automática e análise de dados
Conheça os sistemas de medição por visão e as soluções de CMM da Meaxpert para aplicações de inspeção industrial.
Conclusão
Uma medição de precisão confiável é uma combinação sistemática de fluxos de trabalho padronizados, ambientes controlados, experiência operacional profissional e combinação adequada de equipamentos. A maioria dos erros de medição industrial decorre de processos não padronizados, e não de limitações de hardware.
Ao implementar as oito melhores práticas acima, as equipes de produção podem estabilizar de forma eficaz os resultados das medições, melhorar a repetibilidade das inspeções e estabelecer uma base sólida para uma produção de alta qualidade.
Na Meaxpert, oferecemos soluções de metrologia práticas e econômicas, adaptadas às necessidades de pequenas e médias empresas de manufatura. Nossas soluções são projetadas especialmente para fabricantes que buscam um desempenho confiável em metrologia, sem complexidade desnecessária ou investimento excessivo.
A medição consistente é a base de uma produção consistente.
Perguntas frequentes (FAQ)
Qual deve ser a temperatura da sala de medição de uma CMM?
De acordo com as normas de metrologia industrial da ISO 1, as medições dimensionais de precisão são referenciadas a uma temperatura estável de 20 °C (68 °F). Manter condições de temperatura consistentes é mais importante do que buscar um único valor exato de temperatura, já que as flutuações são a principal causa de desvios de medição relacionados à temperatura.
Com que frequência uma CMM deve ser calibrada?
A maioria das instalações de fabricação industrial segue um padrão de calibração profissional completa anual, combinada com verificações de desempenho de rotina mensais e inspeção das sondas. Em cenários de inspeção de produção de alta frequência, são necessárias verificações pontuais trimestrais para garantir a precisão estável.
Quais são as causas mais comuns de resultados de medição inconsistentes?
Entre as principais causas estão a instabilidade da temperatura ambiente e das vibrações, a fixação e o pré-tratamento inadequados da peça, a escolha incorreta da sonda, o número insuficiente de pontos de amostragem e a calibração do equipamento em atraso.
Uma CMM mais cara oferece maior precisão?
Não necessariamente. A adequação do equipamento ao cenário é mais importante do que especificações elevadas. Uma CMM de gama média devidamente configurada, com fluxos de trabalho padronizados, oferece resultados mais confiáveis do que um equipamento com especificações excessivas utilizado com práticas não padronizadas.
Quantos pontos de medição uma CMM deve utilizar?
O número de pontos de amostragem depende da geometria da peça, dos níveis de tolerância e dos objetivos da inspeção. Características geométricas simples e regulares exigem menos pontos, enquanto superfícies curvas complexas e componentes-chave com tolerâncias restritas requerem uma amostragem mais densa para reproduzir com precisão as características dimensionais reais.
Qual é a diferença entre sondas de contato e sondas de varredura?
As sondas de contato coletam dados discretos de um único ponto, adequadas para inspeções dimensionais e de tolerância convencionais. As sondas de varredura capturam dados contínuos de alta densidade da superfície, ideais para inspeção de forma e detecção de características geométricas complexas.
Os sistemas de medição óptica podem substituir uma CMM?
Não. Os sistemas ópticos sem contato são ideais para a inspeção de peças minúsculas, finas e frágeis que não suportam a pressão do contato. No entanto, as CMMs de contato continuam sendo a solução preferida para a verificação dimensional de componentes de alta precisão e alta rigidez com requisitos rigorosos de tolerância.
Como posso melhorar a repetibilidade das medições com uma CMM?
Para melhorar a repetibilidade das medições da CMM, é necessário controlar condições ambientais estáveis, padronizar os métodos de fixação das peças, selecionar sondas de CMM adequadas à aplicação, otimizar os programas de inspeção e as estratégias de amostragem, além de implementar uma rotina consistente de calibração e manutenção do equipamento.
Obtenha suporte profissional em metrologia com a Meaxpert
Quer você esteja atualizando um processo de inspeção já existente ou avaliando sua primeira CMM ou seu primeiro sistema de medição por visão, nossa equipe de engenharia pode ajudá-lo a identificar a solução certa para a sua aplicação.
Fornecemos sistemas CMM confiáveis, equipamentos de medição por visão, estratégias de inspeção personalizadas e serviços completos de calibração para ajudar pequenas e médias empresas de manufatura a estabilizar a precisão das inspeções, reduzir custos operacionais e aprimorar a qualidade da produção.
Entre em contato com nossos especialistas hoje mesmo para discutir suas necessidades específicas de inspeção dimensional.