











Publicado pela MEAXPERT | Soluções de metrologia de precisão
Introdução
Todo fabricante depende de medições precisas para garantir que as peças atendam às rigorosas especificações de projeto. Seja na inspeção de componentes aeroespaciais, peças automotivas, conjuntos eletrônicos ou moldes personalizados, mesmo pequenas inconsistências nas leituras podem resultar em produtos com defeito, retrabalho desnecessário, custos operacionais mais elevados e clientes insatisfeitos.
Um equívoco comum entre as equipes de produção e qualidade é a crença de que resultados de inspeção pouco confiáveis decorrem de equipamentos quebrados ou com defeito. Na prática, a maioria das inconsistências nas medições é causada por ambientes instáveis, fluxos de trabalho fora do padrão, erros humanos e falta de manutenção dos equipamentos — e não por falhas nas máquinas.
Compreender esses pontos críticos frequentes é o primeiro passo para obter resultados de inspeção estáveis e repetíveis. Neste artigo, analisamos cinco causas principais de erros de medição e compartilhamos soluções práticas e comprovadas em fábrica para ajudar as equipes de produção a fortalecer o controle de qualidade.
Erro de medição x incerteza de medição: a principal diferença
Embora sejam frequentemente usados de forma intercambiável em oficinas de fabricação, os dois termos têm significados técnicos distintos. Erro de medição refere-se à diferença numérica concreta entre um valor medido e o valor dimensional real de uma peça. Incerteza de medição representa o intervalo razoável em que o valor real pode estar situado, levando em conta todas as possíveis flutuações durante a inspeção. Reconhecer essa diferença ajuda as equipes a realizar análises de dados e validações de qualidade mais precisas.

- Variações de temperatura (erro ambiental mais comum)
A flutuação de temperatura é o fator ambiental mais negligenciado que distorce os resultados das inspeções dimensionais. As normas industriais globais estabelecem que todas as inspeções de precisão sejam realizadas a uma temperatura estável de 20 °C (68 °F).
As peças e os dispositivos de medição se expandem ou se contraem quando as temperaturas se desviam dessa linha de base. Mesmo pequenas variações de temperatura podem fazer com que peças de aço e alumínio sofram alterações de dimensão de vários mícrons — o suficiente para ultrapassar as rigorosas tolerâncias de fabricação e gerar dados de inspeção inválidos.
Exemplo da vida real: Imagine medir uma peça de alumínio imediatamente após a usinagem CNC. O calor residual do processo mantém a peça a uma temperatura superior à temperatura ambiente, causando uma expansão térmica sutil. A dimensão registrada será maior do que o tamanho real da peça em estado frio, levando os inspetores a rejeitar indevidamente peças em conformidade ou a aprovar componentes fora das especificações.
Fontes comuns de interferência de temperatura
- Peças quentes recém-retiradas das estações de usinagem
- Controle inadequado da temperatura nas oficinas e nas áreas de inspeção
- A luz solar direta que aquece peças ou equipamentos de medição
- Calor emitido por máquinas de usinagem e processamento nas proximidades
- Calor corporal transferido durante o manuseio manual de superfícies de precisão
Melhores práticas para prevenção de erros
- Utilize uma sala de inspeção exclusiva com temperatura controlada para manter condições ambientais padronizadas
- Deixe um tempo suficiente para o resfriamento e a estabilização das peças recém-usinadas antes da inspeção
- Evite realizar verificações dimensionais imediatamente após processos de fabricação em alta temperatura
- Minimize o contato direto das mãos com as superfícies críticas da peça para evitar a transferência de calor
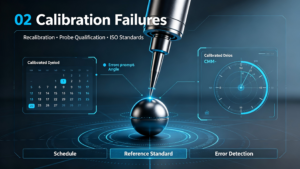
- Erros de calibração de instrumentos
Nenhuma ferramenta de medição de precisão mantém a exatidão perfeita indefinidamente. O uso regular, os movimentos frequentes, as vibrações operacionais e o desgaste natural dos componentes fazem com que o equipamento se desvie gradualmente do seu padrão de calibração.
Sem uma recalibração oportuna, ferramentas de ponta, incluindo Máquinas de Medição por Coordenadas (CMMs) e Máquinas de Medição por Visão (VMMs), produzirão dados inconsistentes e não confiáveis. A calibração adequada garante que o equipamento esteja em conformidade com as normas ISO 10360 e ISO 17025, mantendo os resultados da inspeção rastreáveis e confiáveis.
Exemplo prático e experiência no setor: Uma CMM que funciona normalmente, sem falhas evidentes, ainda assim pode gerar dados incorretos após mais de 12 meses sem calibração. O desgaste gradual do sensor e os desvios sutis dos eixos se acumulam com o tempo, criando erros ocultos em lotes que só vêm à tona após a produção de grandes volumes de peças, resultando em enormes perdas por rejeição.
Problemas comuns relacionados à calibração
- Ciclos de calibração vencidos e atrasos nos cronogramas de recalibração
- Sondas danificadas e componentes dos estiletes deteriorados
- Verificação incompleta do desempenho de rotina da máquina
- Falha na revisão e validação dos certificados oficiais de calibração
Melhores práticas para prevenção de erros
- Estabeleça e siga rigorosamente um cronograma fixo de calibração dos equipamentos
- Realizar verificações diárias e semanais do desempenho das unidades CMM e VMM
- Substitua as sondas e os acessórios auxiliares desgastados em tempo hábil
- Manter registros completos de calibração para auditorias de qualidade e rastreabilidade
Para se aprofundar no tema dos fluxos de trabalho padronizados de manutenção, leia nosso guia: Como calibrar uma CMM para garantir a estabilidade da inspeção a longo prazo.
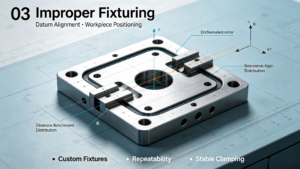
- Posicionamento e fixação inadequados da peça
Mesmo as máquinas de medição mais avançadas não conseguem corrigir erros causados pelo posicionamento inadequado da peça. A fixação instável e o alinhamento incorreto do ponto de referência levam ao deslocamento da peça, à deformação da superfície e a leituras inconsistentes em testes repetidos.
Esse problema é especialmente comum na inspeção de peças de parede fina e componentes com geometria complexa, nas quais pequenas falhas de posicionamento provocam desvios de medição em todo o lote.
Experiência de campo: Na MEAXPERT, observamos constantemente que os clientes melhoram a repetibilidade das inspeções em 30% ou mais simplesmente otimizando as estratégias de fixação e padronizando o alinhamento dos pontos de referência — sem a necessidade de novas atualizações de equipamentos.
Problemas comuns de posicionamento e fixação
- Fixações soltas que causam deslocamento da peça durante a digitalização e a sondagem
- Seleção incorreta do ponto de referência e posicionamento desalinhado
- Força de fixação excessivamente alta, levando à deformação da peça estrutural
- Suporte instável para peças com formato irregular
Melhores práticas para prevenção de erros
- Utilizar dispositivos de fixação personalizados, adaptados à estrutura e às propriedades do material de cada peça
- Estabelecer sistemas unificados e repetíveis de posicionamento de pontos de referência para garantir a consistência da inspeção
- Aplique uma força de fixação moderada para eliminar o movimento sem causar deformação por tensão
- Verifique o alinhamento e a estabilidade das peças antes de iniciar as rotinas formais de medição
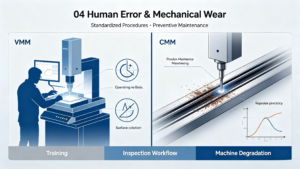
- Erros cometidos por operadores humanos
A operação manual inconsistente continua sendo uma das principais fontes de incerteza de medição em instalações de fabricação de precisão. Mesmo inspetores experientes podem obter resultados variáveis sem fluxos de trabalho padronizados.
À medida que as tolerâncias industriais se tornam cada vez mais restritas, pequenas diferenças na configuração da sonda, na estratégia de inspeção e na configuração do software passam a ser suficientes para comprometer a validade da medição final.
Erros frequentes dos operadores
- Qualificação incorreta da sonda e configuração incorreta dos parâmetros
- Planejamento ineficiente ou incorreto do percurso de inspeção
- Velocidade de medição manual e ritmo de operação não controlados
- Parâmetros de software configurados incorretamente para tipos específicos de peças
- Rotinas de inspeção incompletas que omitem verificações dimensionais críticas
Melhores práticas para prevenção de erros
- Ministrar treinamento profissional regular em metrologia para toda a equipe de inspeção
- Padronizar os procedimentos operacionais para unificar a lógica de inspeção entre as equipes
- Aproveite os programas de inspeção automatizada para reduzir a dependência do trabalho manual
- Implementar a verificação obrigatória dos relatórios antes da confirmação da qualidade do produto final
- Desgaste da máquina e anomalias mecânicas
Todos os sistemas de medição de precisão sofrem uma degradação mecânica gradual após um funcionamento prolongado. Componentes essenciais, como guias, rolamentos, sistemas de acionamento, rolamentos pneumáticos e mecanismos de sonda, perdem lentamente seu desempenho ideal com o passar do tempo.
Esse desgaste sutil reduz a repetibilidade das leituras e causa desvio nos dados muito antes que ocorram falhas visíveis no equipamento. A manutenção preventiva proativa é essencial para manter um desempenho estável nas inspeções a longo prazo.
Exemplo da vida real: Muitas equipes de produção só realizam a manutenção dos equipamentos depois que surgem falhas evidentes. Na verdade, pequenas oscilações nos eixos ou acionamento inconsistente do sensor — sinais precoces de desgaste dos componentes — podem gerar pequenos erros contínuos que se acumulam e comprometem lotes inteiros de produção.
Sinais precoces de falhas mecânicas
- Leituras flutuantes e repetibilidade reduzida das medições
- Desvio dimensional inexplicável entre inspeções consecutivas
- Aumento da vibração operacional e do ruído mecânico
- Acionamento instável da sonda e resposta atrasada
- Movimentos bruscos ou trêmulos ao longo dos eixos do equipamento
Melhores práticas para prevenção de erros
- Siga as orientações do fabricante para realizar a manutenção preventiva programada
- Realize inspeções regulares dos principais componentes mecânicos para verificar se há desgaste e envelhecimento
- Acompanhe as tendências dos dados de repetibilidade para detectar anomalias em um estágio inicial
- Substitua os componentes danificados de forma proativa para evitar problemas de qualidade na produção
Fatores menores, mas influentes, que afetam a precisão da medição
Além das cinco principais fontes de erro, uma série de fatores sutis relacionados à oficina se acumulam e aumentam a incerteza geral da medição. As equipes de produção não devem ignorar os seguintes detalhes:
- Contaminantes superficiais, incluindo poeira, óleo e resíduos de processamento
- A rugosidade da superfície da peça afeta a consistência do contato da sonda
- Modelos de sondas incompatíveis para tarefas específicas de inspeção
- Velocidade de medição inadequada (muito rápida ou muito lenta)
- Vibração na oficina e flutuação da pressão do ar
- Variações na umidade ambiente que afetam peças e equipamentos
- Configurações incorretas de compensação do software
Embora insignificantes individualmente, essas pequenas variáveis, quando combinadas, reduzem a precisão da inspeção e geram resultados de qualidade inconsistentes.
Como os sistemas modernos de metrologia reduzem os erros de medição
Os equipamentos avançados de inspeção atuais são projetados para minimizar a interferência humana e ambiental, proporcionando resultados mais estáveis e confiáveis do que as ferramentas manuais tradicionais. As plataformas modernas de CMM e VMM integram um conjunto de recursos de mitigação de erros para otimizar os fluxos de trabalho de controle de qualidade:
- Calibração automática da sonda: Elimina erros de configuração manual e garante uma precisão consistente da sonda
- Compensação inteligente de temperatura: Corrige os desvios dimensionais causados por variações na temperatura ambiente
- Software avançado de medição: Padroniza a lógica de inspeção e unifica as estratégias de teste
- Detecção automática de colisões: Protege os equipamentos e as peças em processo de usinagem, mantendo a estabilidade da inspeção
- Inspeção automatizada em todo o processo: Reduz a intervenção manual e os erros humanos associados
- Integração do controle estatístico de processos (SPC): Acompanha as tendências dos dados para prever e prevenir possíveis problemas de qualidade
A MEAXPERT integra todos esses recursos líderes do setor em suas soluções personalizadas de CMM e máquinas de medição por visão, ajudando as empresas de manufatura a estabilizar o desempenho das inspeções e eliminar incertezas recorrentes nas medições. Para saber qual dispositivo se adapta melhor ao seu fluxo de trabalho, consulte nosso guia comparativo:Máquina de medição CMM x Máquina de medição por visão: principais diferenças e aplicações.
Principais benefícios da redução de erros de medição
A prevenção sistemática de erros e a gestão padronizada da metrologia proporcionam benefícios tangíveis e de longo prazo para os sistemas de qualidade da produção:
- Qualidade mais consistente do produto e maiores taxas de rendimento da produção
- Menores taxas de refugo, redução do retrabalho e minimização do desperdício operacional
- Processos de fabricação estabilizados e melhoria da capacidade geral dos processos
- Ciclos de inspeção mais rápidos e maior rendimento da produção
- Maior confiança dos clientes e maior competitividade no mercado
- Total conformidade com as normas globais ISO de gestão da qualidade
A medição confiável não é apenas uma etapa de verificação da qualidade — é um fator fundamental para a melhoria contínua dos processos de fabricação.
Conclusão
As imprecisões de medição na fabricação de precisão raramente decorrem de uma única causa. Elas quase sempre resultam de uma combinação de ambientes instáveis, equipamentos não padronizados, operações humanas inconsistentes e fluxos de trabalho de inspeção deficientes.
Melhorar a precisão das medições não se resume simplesmente à aquisição de equipamentos melhores. Isso requer uma combinação de processos padronizados, operadores qualificados, ambientes controlados e sistemas de metrologia confiáveis. Ao estabilizar as temperaturas nas oficinas, manter cronogramas rigorosos de calibração, otimizar as configurações dos dispositivos de fixação, aprimorar as competências dos operadores e realizar a manutenção de rotina dos equipamentos, os fabricantes podem reduzir drasticamente a incerteza de medição e alcançar uma qualidade consistente dos produtos.
A MEAXPERT está empenhada em ajudar os fabricantes a atingir essas metas de qualidade por meio de soluções profissionais de metrologia de precisão, adaptadas às respectivas aplicações, promovendo melhorias na produção que sejam estáveis, eficientes e de alta qualidade.
Perguntas frequentes
Qual é a causa mais comum de erros de medição?
A variação de temperatura é a causa mais comum, pois altera diretamente as dimensões físicas tanto das peças quanto dos equipamentos de medição. Ela afeta praticamente todos os fluxos de trabalho de inspeção de precisão e é frequentemente negligenciada no controle de qualidade de rotina.
Uma CMM calibrada ainda pode apresentar erros de medição?
Sim. A calibração regular garante apenas a precisão básica do equipamento. Ainda podem ocorrer erros devido à fixação inadequada das peças, ao manuseio por operadores não qualificados, a condições ambientais instáveis, ao desgaste dos acessórios da sonda e a procedimentos de inspeção não padronizados.
Com que frequência os equipamentos de medição devem ser calibrados?
Os intervalos de calibração variam de acordo com a frequência de uso do equipamento, as condições ambientais da oficina e os padrões de qualidade do setor. A maioria dos fabricantes de equipamentos de precisão realiza uma calibração anual completa, acompanhada de verificações de desempenho de rotina mensais ou trimestrais.
Como os fabricantes podem melhorar a precisão das medições a longo prazo?
A precisão sustentada se baseia em quatro pilares fundamentais: ambientes de inspeção controlados, fluxos de trabalho padronizados para fixação e inspeção, treinamento regular dos operadores e manutenção e calibração proativas dos equipamentos.