











Diterbitkan oleh MEAXPERT | Solusi Metrologi Presisi
Pendahuluan
Setiap produsen bergantung pada pengukuran yang akurat untuk memastikan bahwa komponen memenuhi spesifikasi desain yang ketat. Baik Anda memeriksa komponen dirgantara, suku cadang otomotif, rakitan elektronik, maupun cetakan khusus, ketidaksesuaian sekecil apa pun dalam hasil pengukuran dapat mengakibatkan produk cacat, pengerjaan ulang yang tidak perlu, biaya operasional yang lebih tinggi, dan pelanggan yang tidak puas.
Sebuah kesalahpahaman yang umum di kalangan tim produksi dan kualitas adalah bahwa hasil inspeksi yang tidak dapat diandalkan disebabkan oleh peralatan yang rusak atau bermasalah. Pada kenyataannya, sebagian besar ketidakkonsistenan pengukuran disebabkan oleh lingkungan yang tidak stabil, alur kerja yang tidak sesuai standar, kelalaian manusia, dan pemeliharaan peralatan yang diabaikan—bukan karena kegagalan mesin.
Memahami masalah-masalah yang sering muncul ini merupakan langkah pertama menuju hasil inspeksi yang stabil dan dapat diulang. Dalam artikel ini, kami menguraikan lima penyebab utama kesalahan pengukuran dan membagikan solusi praktis yang telah teruji di pabrik untuk membantu tim manufaktur memperkuat pengendalian mutu.
Kesalahan Pengukuran vs. Ketidakpastian Pengukuran: Perbedaan Utama
Meskipun sering digunakan secara bergantian di bengkel-bengkel manufaktur, kedua istilah tersebut memiliki makna teknis yang berbeda. Kesalahan pengukuran merujuk pada selisih numerik yang pasti antara nilai yang diukur dan nilai dimensi sebenarnya dari suatu bagian. Ketidakpastian pengukuran mewakili rentang yang wajar di mana nilai sebenarnya mungkin berada, dengan memperhitungkan semua fluktuasi potensial selama proses pemeriksaan. Memahami perbedaan ini membantu tim melakukan analisis data dan validasi kualitas yang lebih akurat.

- Perubahan Suhu (Kesalahan Lingkungan yang Paling Umum)
Fluktuasi suhu merupakan faktor lingkungan yang paling sering diabaikan dan dapat memengaruhi hasil pemeriksaan dimensi. Standar industri global menetapkan bahwa semua pemeriksaan presisi harus dilakukan pada suhu yang stabil sebesar 20°C (68°F).
Bahan kerja dan alat ukur akan mengembang atau menyusut ketika suhu menyimpang dari nilai acuan ini. Bahkan perubahan suhu yang sangat kecil pun dapat menyebabkan ukuran komponen baja dan aluminium berubah hingga beberapa mikron—cukup untuk melampaui batas toleransi manufaktur yang ketat dan menghasilkan data inspeksi yang tidak valid.
Contoh dari kehidupan nyata: Bayangkan mengukur sebuah benda kerja aluminium segera setelah proses pemesinan CNC. Panas sisa pemesinan membuat benda kerja tersebut tetap lebih hangat daripada suhu ruangan, sehingga menyebabkan ekspansi termal yang sangat kecil. Ukuran yang tercatat akan terlihat lebih besar daripada ukuran sebenarnya dalam kondisi dingin, yang dapat menyebabkan para pemeriksa secara keliru menolak bagian yang sebenarnya memenuhi spesifikasi atau menyetujui komponen yang tidak sesuai spesifikasi.
Sumber-sumber Umum yang Menyebabkan Gangguan Suhu
- Benda kerja panas yang baru saja dikeluarkan dari stasiun pemesinan
- Sistem pengatur suhu yang kurang memadai di bengkel dan area pemeriksaan
- Sinar matahari langsung yang memanaskan komponen atau alat ukur
- Panas yang dipancarkan oleh mesin-mesin pemesinan dan pengolahan di sekitarnya
- Panas tubuh yang ditransfer akibat penanganan manual terhadap permukaan presisi
Praktik Terbaik dalam Pencegahan Kesalahan
- Gunakan ruang pemeriksaan khusus yang dilengkapi pengatur suhu untuk menjaga kondisi lingkungan sesuai standar
- Berikan waktu pendinginan dan stabilisasi yang cukup bagi komponen yang baru saja diproses sebelum dilakukan pemeriksaan
- Hindari melakukan pemeriksaan dimensi segera setelah proses manufaktur bersuhu tinggi
- Kurangi kontak langsung tangan dengan permukaan benda kerja yang kritis untuk mencegah perpindahan panas
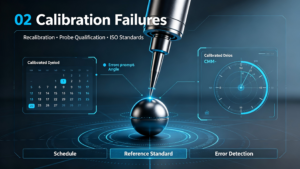
- Kesalahan Kalibrasi Alat
Tidak ada alat ukur presisi yang dapat mempertahankan akurasi sempurna selamanya. Penggunaan rutin, pergerakan yang sering, getaran operasional, dan keausan alami komponen semuanya secara bertahap menyebabkan peralatan menyimpang dari standar kalibrasinya.
Tanpa kalibrasi ulang yang tepat waktu, alat-alat canggih seperti Mesin Pengukur Koordinat (CMM) dan Mesin Pengukur Visual (VMM) akan menghasilkan data yang tidak konsisten dan tidak dapat diandalkan. Kalibrasi yang tepat memastikan peralatan tersebut memenuhi standar ISO 10360 dan ISO 17025, sehingga hasil inspeksi tetap dapat dilacak dan dapat diandalkan.
Contoh nyata & pengalaman di bidang industri: Sebuah CMM yang beroperasi normal tanpa adanya gangguan yang jelas tetap dapat menghasilkan data yang tidak akurat setelah lebih dari 12 bulan tanpa kalibrasi. Keausan probe yang perlahan dan penyimpangan sumbu yang tidak terlalu mencolok akan terus menumpuk seiring waktu, sehingga menimbulkan kesalahan batch tersembunyi yang baru terdeteksi setelah diproduksi dalam jumlah besar, yang pada akhirnya mengakibatkan kerugian besar akibat produk cacat.
Masalah Umum yang Berkaitan dengan Kalibrasi
- Siklus kalibrasi yang telah kedaluwarsa dan jadwal kalibrasi ulang yang tertunda
- Sensor yang rusak dan komponen stylus yang aus
- Verifikasi kinerja mesin rutin yang tidak lengkap
- Kegagalan dalam meninjau dan memvalidasi sertifikat kalibrasi resmi
Praktik Terbaik dalam Pencegahan Kesalahan
- Buatlah jadwal kalibrasi peralatan yang tetap dan patuhi jadwal tersebut dengan ketat
- Lakukan pemeriksaan kinerja harian dan mingguan terhadap unit CMM dan VMM
- Segera ganti probe dan aksesori tambahan yang sudah aus
- Menyimpan catatan kalibrasi yang lengkap untuk keperluan audit mutu dan penelusuran
Untuk pemahaman yang lebih mendalam mengenai alur kerja pemeliharaan terstandarisasi, bacalah panduan kami: Cara Mengkalibrasi CMM untuk Menjamin Stabilitas Pemeriksaan Jangka Panjang.
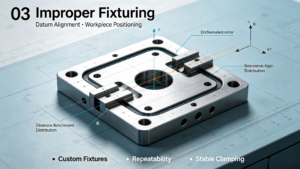
- Penempatan dan Pemasangan Benda Kerja yang Tidak Tepat
Bahkan mesin pengukur paling canggih sekalipun tidak dapat memperbaiki kesalahan yang disebabkan oleh penempatan benda kerja yang kurang tepat. Pemasangan yang tidak stabil dan penyelarasan titik acuan yang salah dapat menyebabkan pergeseran bagian, deformasi permukaan, serta hasil pengukuran yang tidak konsisten pada serangkaian pengujian berulang.
Masalah ini sangat sering terjadi terutama saat memeriksa bagian berdinding tipis dan komponen dengan bentuk geometris yang rumit, di mana kesalahan penempatan sekecil apa pun dapat menyebabkan penyimpangan pengukuran pada seluruh batch.
Pengalaman di lapangan: Di MEAXPERT, kami secara konsisten mengamati bahwa klien berhasil meningkatkan konsistensi hasil inspeksi sebesar 30% atau lebih hanya dengan mengoptimalkan strategi pemasangan fixture dan menstandarkan penyelarasan titik acuan—tanpa perlu melakukan pembaruan peralatan baru.
Masalah Umum dalam Penempatan dan Pemasangan Perangkat
- Perlengkapan yang longgar menyebabkan perpindahan benda kerja selama proses pemindaian dan pengukuran
- Pemilihan titik acuan yang salah dan posisi yang tidak sejajar
- Gaya penjepitan yang terlalu kuat sehingga menyebabkan deformasi pada bagian struktural
- Dukungan yang tidak stabil untuk benda kerja berbentuk tidak beraturan
Praktik Terbaik dalam Pencegahan Kesalahan
- Gunakan perlengkapan khusus yang disesuaikan dengan struktur dan sifat material masing-masing benda kerja
- Menetapkan sistem penentuan titik acuan yang terpadu dan dapat diulang untuk memastikan konsistensi dalam proses inspeksi
- Berikan gaya penjepitan sedang untuk mencegah pergerakan tanpa menyebabkan deformasi akibat tegangan
- Pastikan keselarasan dan stabilitas komponen sebelum memulai prosedur pengukuran resmi
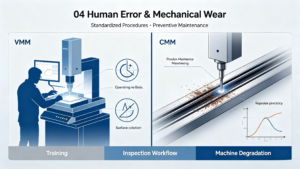
- Kesalahan yang Dilakukan oleh Operator Manusia
Pengoperasian manual yang tidak konsisten tetap menjadi sumber utama ketidakpastian pengukuran di berbagai fasilitas manufaktur presisi. Bahkan para pemeriksa yang berpengalaman pun dapat menghasilkan hasil yang bervariasi tanpa alur kerja yang terstandarisasi.
Seiring dengan semakin ketatnya toleransi industri, perbedaan-perbedaan kecil dalam pengaturan probe, strategi inspeksi, dan konfigurasi perangkat lunak sudah cukup untuk mengganggu validitas hasil pengukuran akhir.
Kesalahan yang Sering Dilakukan oleh Operator
- Kualifikasi probe dan pengaturan parameter yang tidak akurat
- Perencanaan rute inspeksi yang tidak efisien atau salah
- Kecepatan pengukuran manual dan ritme pengoperasian yang tidak terkendali
- Parameter perangkat lunak yang salah dikonfigurasi untuk jenis komponen tertentu
- Prosedur pemeriksaan yang tidak lengkap yang melewatkan pemeriksaan dimensi yang kritis
Praktik Terbaik dalam Pencegahan Kesalahan
- Menyelenggarakan pelatihan metrologi profesional secara berkala bagi seluruh staf inspeksi
- Menstandarkan prosedur operasional untuk menyamakan logika pemeriksaan di seluruh tim
- Manfaatkan program inspeksi otomatis untuk mengurangi ketergantungan pada proses manual
- Menerapkan verifikasi laporan wajib sebelum konfirmasi kualitas produk akhir
- Keausan Mesin & Kelainan Mekanis
Semua sistem pengukuran presisi mengalami penurunan kinerja mekanis secara bertahap setelah digunakan dalam jangka waktu yang lama. Komponen utama, termasuk rel pemandu, bantalan, sistem penggerak, bantalan udara, dan mekanisme probe, secara perlahan kehilangan kinerja optimalnya seiring berjalannya waktu.
Keausan yang tidak terlalu mencolok ini mengurangi ketepatan pembacaan dan menyebabkan penyimpangan data jauh sebelum terjadi kegagalan peralatan yang terlihat. Pemeliharaan preventif yang proaktif sangat penting untuk menjaga kinerja inspeksi yang stabil dalam jangka panjang.
Contoh dari kehidupan nyata: Banyak tim produksi baru melakukan pemeliharaan peralatan setelah munculnya gangguan yang jelas. Pada kenyataannya, getaran sumbu yang ringan atau pemicu probe yang tidak konsisten—tanda-tanda awal keausan komponen—dapat menimbulkan kesalahan-kesalahan kecil yang terus-menerus, yang jika terakumulasi dapat merusak seluruh batch produksi.
Tanda-tanda Peringatan Dini Terjadinya Kesalahan Mekanis
- Hasil pengukuran yang berfluktuasi dan penurunan tingkat pengulangan pengukuran
- Pergeseran dimensi yang tidak dapat dijelaskan pada serangkaian pemeriksaan berturut-turut
- Peningkatan getaran operasional dan kebisingan mekanis
- Pemicu probe yang tidak stabil dan respons yang tertunda
- Gerakan kaku atau gemetar sepanjang sumbu peralatan
Praktik Terbaik dalam Pencegahan Kesalahan
- Ikuti pedoman pabrikan untuk melaksanakan pemeliharaan preventif terjadwal
- Lakukan pemeriksaan rutin terhadap komponen-komponen mekanis utama untuk mendeteksi keausan dan penuaan
- Pantau tren data pengulangan untuk mendeteksi anomali sejak dini
- Gantilah komponen yang sudah aus secara proaktif untuk menghindari masalah kualitas produksi
Faktor-Faktor Kecil Namun Berpengaruh yang Mempengaruhi Akurasi Pengukuran
Selain lima sumber kesalahan utama tersebut, berbagai faktor tak terlihat di bengkel juga turut berkontribusi meningkatkan ketidakpastian pengukuran secara keseluruhan. Tim produksi sebaiknya tidak mengabaikan hal-hal berikut ini:
- Kontaminan pada permukaan, termasuk debu, minyak, dan sisa-sisa proses
- Pengaruh kekasaran permukaan bagian terhadap konsistensi kontak probe
- Model probe yang tidak sesuai untuk tugas-tugas inspeksi tertentu
- Kecepatan pengukuran yang tidak tepat (terlalu cepat atau terlalu lambat)
- Lokakarya tentang getaran dan fluktuasi tekanan udara
- Fluktuasi kelembapan lingkungan yang memengaruhi komponen dan peralatan
- Pengaturan kompensasi perangkat lunak yang salah
Meskipun secara individual tidak signifikan, variabel-variabel kecil ini, jika digabungkan, dapat menurunkan ketepatan pemeriksaan dan menyebabkan hasil kualitas yang tidak konsisten.
Bagaimana Sistem Metrologi Modern Mengurangi Kesalahan Pengukuran
Peralatan inspeksi canggih saat ini dirancang untuk meminimalkan gangguan dari faktor manusia dan lingkungan, sehingga menghasilkan hasil yang lebih stabil dan andal dibandingkan dengan alat manual konvensional. Platform CMM dan VMM modern mengintegrasikan serangkaian fitur yang meminimalkan kesalahan guna memperlancar alur kerja pengendalian mutu:
- Kalibrasi probe otomatis: Menghilangkan kesalahan pengaturan manual dan memastikan akurasi probe yang konsisten
- Kompensasi suhu cerdas: Mengoreksi penyimpangan dimensi yang disebabkan oleh perubahan suhu lingkungan
- Perangkat lunak pengukuran tingkat lanjut: Menstandarkan logika pemeriksaan dan menyatukan strategi pengujian
- Deteksi tabrakan otomatis: Melindungi peralatan dan benda kerja sekaligus menjaga stabilitas proses pemeriksaan
- Pemeriksaan otomatis menyeluruh: Mengurangi intervensi manual dan kesalahan manusia yang terkait
- Integrasi Pengendalian Proses Statistik (SPC): Melacak tren data untuk memprediksi dan mencegah potensi masalah kualitas
MEAXPERT mengintegrasikan semua kemampuan terdepan di industri ini ke dalam solusi CMM dan Mesin Pengukuran Visi yang dirancang khusus, sehingga membantu perusahaan manufaktur menstabilkan kinerja inspeksi dan menghilangkan ketidakpastian pengukuran yang berulang. Untuk mengetahui perangkat mana yang sesuai dengan alur kerja Anda, silakan lihat panduan perbandingan kami:Mesin Ukur CMM vs Mesin Ukur Vision: Perbedaan Utama dan Aplikasi.
Manfaat Utama dari Pengurangan Kesalahan Pengukuran
Pencegahan kesalahan sistematis dan pengelolaan metrologi yang terstandarisasi memberikan manfaat nyata dan jangka panjang bagi sistem mutu manufaktur:
- Kualitas produk yang lebih konsisten dan tingkat hasil produksi yang lebih tinggi
- Tingkat limbah yang lebih rendah, pengurangan pekerjaan ulang, dan pengurangan limbah operasional
- Proses produksi yang stabil dan peningkatan kemampuan proses secara keseluruhan
- Siklus pemeriksaan yang lebih cepat dan peningkatan kapasitas produksi
- Kepercayaan pelanggan yang lebih kuat dan daya saing pasar yang lebih baik
- Kepatuhan penuh terhadap standar manajemen mutu ISO global
Pengukuran yang andal bukan sekadar langkah verifikasi kualitas—melainkan merupakan pendorong utama dalam upaya perbaikan proses produksi yang berkelanjutan.
Kesimpulan
Ketidakakuratan pengukuran dalam manufaktur presisi jarang disebabkan oleh satu faktor saja. Ketidakakuratan tersebut hampir selalu timbul akibat kombinasi dari lingkungan yang tidak stabil, kondisi peralatan yang tidak terstandarisasi, operasi manusia yang tidak konsisten, dan alur kerja inspeksi yang kurang tepat.
Meningkatkan akurasi pengukuran bukan sekadar soal membeli peralatan yang lebih baik. Hal ini membutuhkan kombinasi antara proses yang terstandarisasi, operator yang terampil, lingkungan yang terkendali, dan sistem metrologi yang andal. Dengan menstabilkan suhu di bengkel, mematuhi jadwal kalibrasi yang ketat, mengoptimalkan pengaturan fixturing, meningkatkan keterampilan operator, serta melaksanakan pemeliharaan rutin terhadap peralatan, produsen dapat secara drastis mengurangi ketidakpastian pengukuran dan mencapai kualitas produk yang konsisten.
MEAXPERT berkomitmen untuk membantu para produsen mencapai sasaran kualitas tersebut melalui solusi metrologi presisi yang profesional dan disesuaikan dengan kebutuhan aplikasi, guna mendukung peningkatan proses produksi yang stabil, efisien, dan berkualitas tinggi.
Pertanyaan yang Sering Diajukan
Apa penyebab paling umum dari kesalahan pengukuran?
Perubahan suhu merupakan penyebab yang paling umum, karena hal ini secara langsung mengubah dimensi fisik baik benda kerja maupun alat ukur. Hal ini memengaruhi hampir seluruh alur kerja inspeksi presisi dan sering kali terabaikan dalam pengendalian mutu rutin.
Apakah CMM yang telah dikalibrasi masih dapat menimbulkan kesalahan pengukuran?
Ya. Kalibrasi rutin hanya menjamin akurasi dasar peralatan. Kesalahan tetap dapat terjadi akibat pemasangan komponen yang tidak tepat, penanganan oleh operator yang kurang terampil, kondisi lingkungan yang tidak stabil, aksesori probe yang aus, serta prosedur pemeriksaan yang tidak sesuai standar.
Seberapa sering alat ukur harus dikalibrasi?
Interval kalibrasi bervariasi tergantung pada frekuensi penggunaan peralatan, kondisi lingkungan bengkel, dan standar kualitas industri. Sebagian besar produsen peralatan presisi melakukan kalibrasi menyeluruh setiap tahun, disertai dengan verifikasi kinerja rutin setiap bulan atau setiap tiga bulan.
Bagaimana produsen dapat meningkatkan akurasi pengukuran dalam jangka panjang?
Akurasi yang konsisten berasal dari empat pilar utama: lingkungan inspeksi yang terkendali, pengaturan alat bantu dan alur kerja inspeksi yang terstandarisasi, pelatihan operator secara berkala, serta pemeliharaan dan kalibrasi peralatan yang proaktif.