











Veröffentlicht von MEAXPERT | Präzisionsmesstechnik-Lösungen
Einführung
Jeder Hersteller ist auf präzise Messungen angewiesen, um sicherzustellen, dass die Teile den strengen Konstruktionsvorgaben entsprechen. Ganz gleich, ob Sie Komponenten für die Luft- und Raumfahrt, Automobilteile, elektronische Baugruppen oder maßgefertigte Formen prüfen – schon kleinste Abweichungen bei den Messwerten können zu fehlerhaften Produkten, unnötigem Nacharbeitsaufwand, höheren Betriebskosten und unzufriedenen Kunden führen.
Ein weit verbreiteter Irrtum in Produktions- und Qualitätsteams ist die Annahme, dass unzuverlässige Prüfergebnisse auf defekte oder fehlerhafte Geräte zurückzuführen sind. In der Praxis werden die meisten Messabweichungen jedoch durch instabile Umgebungsbedingungen, nicht standardisierte Arbeitsabläufe, menschliches Versagen und vernachlässigte Gerätewartung verursacht – und nicht durch Maschinenausfälle.
Das Verständnis dieser häufig auftretenden Probleme ist der erste Schritt zu stabilen, reproduzierbaren Prüfergebnissen. In diesem Artikel gehen wir auf fünf Hauptursachen für Messfehler ein und stellen praktische, in der Praxis erprobte Lösungen vor, mit denen Fertigungsteams ihre Qualitätskontrolle verbessern können.
Messfehler vs. Messunsicherheit: Der entscheidende Unterschied
Auch wenn die beiden Begriffe in Fertigungsbetrieben oft synonym verwendet werden, haben sie doch unterschiedliche technische Bedeutungen. Messfehler bezeichnet die konkrete numerische Abweichung zwischen einem Messwert und dem tatsächlichen Maßwert eines Bauteils. Messunsicherheit stellt den realistischen Bereich dar, in dem der tatsächliche Wert liegen könnte, wobei alle möglichen Schwankungen während der Prüfung berücksichtigt werden. Das Bewusstsein für diesen Unterschied hilft den Teams dabei, präzisere Datenanalysen und Qualitätsprüfungen durchzuführen.

- Temperaturschwankungen (häufigster Umgebungsfehler)
Temperaturschwankungen sind der am häufigsten übersehene Umgebungsfaktor, der die Ergebnisse von Maßprüfungen verfälscht. Globale Industriestandards legen fest, dass alle Präzisionsprüfungen bei einer stabilen Temperatur von 20 °C (68 °F).
Werkstücke und Messgeräte dehnen sich aus oder ziehen sich zusammen, wenn die Temperaturen von diesem Referenzwert abweichen. Selbst geringfügige Temperaturschwankungen können dazu führen, dass sich die Abmessungen von Stahl- und Aluminiumteilen um mehrere Mikrometer verändern – genug, um die engen Fertigungstoleranzen zu überschreiten und ungültige Prüfdaten zu liefern.
Beispiel aus der Praxis: Stellen Sie sich vor, Sie messen ein Aluminiumwerkstück unmittelbar nach der CNC-Bearbeitung. Durch die Restwärme der Bearbeitung ist das Teil noch wärmer als die Raumtemperatur, was zu einer geringfügigen thermischen Ausdehnung führt. Der gemessene Wert fällt größer aus als das tatsächliche Maß im kalten Zustand, was dazu führt, dass Prüfer konforme Teile fälschlicherweise aussortieren oder Bauteile freigeben, die außerhalb der Spezifikation liegen.
Häufige Ursachen für Temperaturstörungen
- Heiße Werkstücke, die gerade aus den Bearbeitungsstationen entnommen wurden
- Mangelhafte Klimatisierung in Werkstatt- und Prüfbereichen
- Teile oder Messgeräte, die durch direkte Sonneneinstrahlung erhitzt werden
- Wärmeabgabe durch in der Nähe befindliche Bearbeitungs- und Verarbeitungsmaschinen
- Körperwärme, die bei der manuellen Handhabung von Präzisionsoberflächen übertragen wird
Bewährte Verfahren zur Fehlervermeidung
- Verwenden Sie einen eigens dafür vorgesehenen, temperaturgeregelten Prüfraum, um einheitliche Umgebungsbedingungen zu gewährleisten.
- Lassen Sie neu bearbeiteten Teilen vor der Prüfung ausreichend Zeit zum Abkühlen und zur Stabilisierung.
- Vermeiden Sie sofortige Maßkontrollen direkt nach Hochtemperatur-Fertigungsprozessen
- Den direkten Handkontakt mit kritischen Werkstückoberflächen auf ein Minimum beschränken, um eine Wärmeübertragung zu verhindern
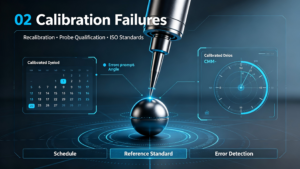
- Fehler bei der Kalibrierung von Messgeräten
Kein Präzisionsmessgerät behält seine perfekte Genauigkeit auf unbestimmte Zeit bei. Durch regelmäßigen Gebrauch, häufige Bewegungen, Betriebsvibrationen und den natürlichen Verschleiß der Bauteile weichen die Geräte nach und nach von ihrem kalibrierten Standard ab.
Ohne eine rechtzeitige Neukalibrierung liefern hochwertige Messgeräte, darunter Koordinatenmessgeräte (CMMs) und Bildverarbeitungsmessgeräte (VMMs), uneinheitliche und unzuverlässige Daten. Eine ordnungsgemäße Kalibrierung stellt sicher, dass die Geräte den Normen ISO 10360 und ISO 17025 entsprechen, wodurch die Rückverfolgbarkeit und Zuverlässigkeit der Prüfergebnisse gewährleistet wird.
Beispiele aus der Praxis und Branchenerfahrung: Ein Koordinatenmessgerät, das ohne erkennbare Störungen normal funktioniert, kann nach mehr als 12 Monaten ohne Kalibrierung dennoch fehlerhafte Daten liefern. Der langsame Verschleiß der Taster und geringfügige Achsenabweichungen summieren sich im Laufe der Zeit und führen zu versteckten Chargenfehlern, die erst nach der Fertigung großer Stückzahlen zutage treten und massive Ausschussverluste zur Folge haben.
Typische Probleme im Zusammenhang mit der Kalibrierung
- Abgelaufene Kalibrierungszyklen und verspätete Neukalibrierungstermine
- Beschädigte Sonden und verschlissene Stiluskomponenten
- Unvollständige routinemäßige Überprüfung der Maschinenleistung
- Versäumnis, offizielle Kalibrierungszertifikate zu prüfen und zu validieren
Bewährte Verfahren zur Fehlervermeidung
- Erstellen Sie einen festen Zeitplan für die Kalibrierung der Geräte und halten Sie sich strikt daran
- Führen Sie tägliche und wöchentliche Funktionsprüfungen der CMM- und VMM-Geräte durch
- Ersetzen Sie verschlissene Sonden und Zusatzzubehör rechtzeitig
- Führen Sie lückenlose Kalibrierprotokolle für Qualitätsaudits und zur Rückverfolgbarkeit
Wenn Sie sich eingehender mit standardisierten Wartungsabläufen befassen möchten, lesen Sie unseren Leitfaden: So kalibrieren Sie ein Koordinatenmessgerät für langfristige Messstabilität.
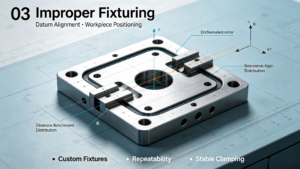
- Falsche Positionierung und Befestigung des Werkstücks
Selbst die modernsten Messmaschinen können Fehler, die durch eine mangelhafte Werkstückpositionierung verursacht werden, nicht beheben. Eine instabile Werkstückspannung und eine falsche Bezugspunktausrichtung führen zu Verschiebungen des Werkstücks, Oberflächenverformungen und uneinheitlichen Messergebnissen bei wiederholten Prüfungen.
Dieses Problem tritt besonders häufig bei der Prüfung dünnwandiger Teile und Bauteile mit komplexer Geometrie auf, bei denen bereits geringfügige Positionierungsfehler zu Messabweichungen in der gesamten Charge führen.
Praxiserfahrung: Bei MEAXPERT stellen wir immer wieder fest, dass Kunden die Wiederholgenauigkeit ihrer Prüfungen um 30% oder mehr verbessern, indem sie lediglich ihre Aufspannstrategien optimieren und die Ausrichtung der Bezugspunkte standardisieren – ganz ohne neue Geräteanschaffungen.
Häufige Probleme bei der Positionierung und Befestigung
- Lose Befestigungen, die während des Scannens und Antastens zu einer Verschiebung des Werkstücks führen
- Falsche Auswahl des Bezugspunkts und fehlerhafte Ausrichtung
- Eine zu hohe Spannkraft, die zu einer Verformung des Bauteils führt
- Unstabile Auflage für unregelmäßig geformte Werkstücke
Bewährte Verfahren zur Fehlervermeidung
- Setzen Sie maßgeschneiderte Spannvorrichtungen ein, die auf die Struktur und die Materialeigenschaften jedes Werkstücks zugeschnitten sind
- Einheitliche, wiederholbare Bezugspunktsysteme für eine konsistente Prüfung einrichten
- Wenden Sie eine moderate Klemmkraft an, um Bewegungen zu verhindern, ohne dabei Spannungsverformungen zu verursachen.
- Überprüfen Sie die Ausrichtung und Stabilität der Teile, bevor Sie mit den eigentlichen Messvorgängen beginnen.
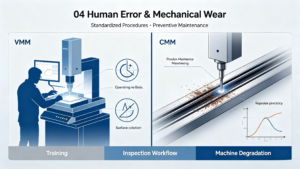
- Menschliche Bedienungsfehler
Eine uneinheitliche manuelle Arbeitsweise ist nach wie vor eine wesentliche Ursache für Messunsicherheiten in Präzisionsfertigungsbetrieben. Selbst erfahrene Prüfer können ohne standardisierte Arbeitsabläufe zu unterschiedlichen Ergebnissen kommen.
Da die Toleranzen in der Industrie immer enger werden, reichen bereits geringfügige Abweichungen bei der Sondeneinrichtung, der Prüfstrategie und der Softwarekonfiguration aus, um die Gültigkeit der Endmessung zu beeinträchtigen.
Häufige Fehler von Bedienern
- Fehlerhafte Sondenqualifizierung und Parametereinstellung
- Ineffiziente oder fehlerhafte Planung der Inspektionsroute
- Unkontrollierte manuelle Messgeschwindigkeit und Arbeitsrhythmus
- Falsch konfigurierte Softwareparameter für bestimmte Bauteiltypen
- Unvollständige Prüfverfahren, bei denen kritische Maßprüfungen ausgelassen werden
Bewährte Verfahren zur Fehlervermeidung
- Regelmäßige fachliche Schulungen im Bereich Messtechnik für das gesamte Prüfpersonal durchführen
- Standardisierung der Arbeitsabläufe zur Vereinheitlichung der Prüflogik teamübergreifend
- Nutzen Sie automatisierte Prüfprogramme, um die Abhängigkeit von manuellen Arbeitsschritten zu verringern
- Vor der endgültigen Qualitätsfreigabe des Produkts eine obligatorische Überprüfung der Berichte durchführen
- Maschinenverschleiß und mechanische Störungen
Alle Präzisionsmesssysteme unterliegen nach längerem Betrieb einem allmählichen mechanischen Verschleiß. Kernkomponenten wie Führungsbahnen, Lager, Antriebssysteme, Luftlager und Messtastermechanismen verlieren im Laufe der Zeit langsam ihre optimale Leistungsfähigkeit.
Dieser kaum wahrnehmbare Verschleiß beeinträchtigt die Wiederholgenauigkeit der Messwerte und führt zu Datenabweichungen, lange bevor sichtbare Geräteausfälle auftreten. Eine proaktive vorbeugende Wartung ist unerlässlich, um langfristig eine stabile Prüfleistung zu gewährleisten.
Beispiel aus der Praxis: Viele Produktionsteams führen Wartungsarbeiten an den Anlagen erst dann durch, wenn offensichtliche Störungen auftreten. Tatsächlich können jedoch bereits leichte Achsenvibrationen oder unregelmäßige Tasterauslösungen – frühe Anzeichen für den Verschleiß von Bauteilen – zu kontinuierlichen kleinen Fehlern führen, die sich summieren und ganze Produktionschargen beeinträchtigen können.
Frühe Anzeichen für mechanische Fehler
- Schwankende Messwerte und verminderte Wiederholbarkeit der Messungen
- Unerklärliche Maßabweichungen bei aufeinanderfolgenden Prüfungen
- Erhöhte Betriebsvibrationen und mechanische Geräusche
- Unregelmäßige Auslösung der Sonde und verzögerte Reaktion
- Ruckartige oder zitternde Bewegungen entlang der Achsen der Anlage
Bewährte Verfahren zur Fehlervermeidung
- Befolgen Sie die Herstelleranweisungen zur Durchführung der planmäßigen vorbeugenden Wartung
- Führen Sie regelmäßige Inspektionen der wichtigsten mechanischen Komponenten auf Verschleiß und Alterung durch
- Verfolgen Sie Trends bei den Wiederholbarkeitsdaten, um Anomalien frühzeitig zu erkennen
- Ersetzen Sie verschlissene Komponenten proaktiv, um Qualitätsprobleme in der Produktion zu vermeiden
Geringfügige, aber einflussreiche Faktoren, die die Messgenauigkeit beeinflussen
Neben den fünf Hauptfehlerquellen tragen eine Reihe subtiler werkstattinterner Faktoren dazu bei, die Gesamtmessunsicherheit zu erhöhen. Fertigungsteams sollten die folgenden Details nicht außer Acht lassen:
- Oberflächenverunreinigungen wie Staub, Öl und Rückstände aus der Verarbeitung
- Auswirkungen der Oberflächenrauheit von Bauteilen auf die Gleichmäßigkeit des Kontakts der Messsonde
- Nicht zueinander passende Sondermodelle für bestimmte Prüfaufgaben
- Falsche Messgeschwindigkeit (zu schnell oder zu langsam)
- Workshop zu Vibrationen und schwankendem Luftdruck
- Schwankungen der Umgebungsfeuchtigkeit, die sich auf Bauteile und Geräte auswirken
- Falsche Einstellungen für die Softwarekompensation
Auch wenn sie für sich genommen unbedeutend sind, führen diese kleinen Abweichungen in ihrer Gesamtheit zu einer geringeren Prüfgenauigkeit und zu uneinheitlichen Qualitätsergebnissen.
Wie moderne Messtechnik-Systeme Messfehler reduzieren
Die heutigen hochmodernen Prüfgeräte sind so konzipiert, dass sie menschliche und umweltbedingte Einflüsse minimieren und somit stabilere und zuverlässigere Ergebnisse liefern als herkömmliche manuelle Werkzeuge. Moderne CMM- und VMM-Plattformen verfügen über eine Reihe von Funktionen zur Fehlerminimierung, die die Arbeitsabläufe in der Qualitätskontrolle optimieren:
- Automatische Sondenkalibrierung: Verhindert manuelle Einrichtungsfehler und gewährleistet eine gleichbleibende Präzision der Sonde
- Intelligente Temperaturkompensation: Korrigiert Maßabweichungen, die durch Schwankungen der Umgebungstemperatur verursacht werden
- Hochentwickelte Messsoftware: Standardisiert die Prüflogik und vereinheitlicht die Teststrategien
- Automatische Kollisionserkennung: Schützt Anlagen und Werkstücke und gewährleistet gleichzeitig eine gleichbleibende Prüfqualität
- Vollautomatische Inspektion über den gesamten Prozess hinweg: Reduziert manuelle Eingriffe und damit verbundene menschliche Fehler
- Integration der statistischen Prozesskontrolle (SPC): Erfasst Datentrends, um potenzielle Qualitätsprobleme vorherzusagen und zu verhindern
MEAXPERT integriert all diese branchenführenden Funktionen in seine maßgeschneiderten Lösungen für Koordinatenmessgeräte (CMM) und Bildverarbeitungsmessgeräte und unterstützt damit Fertigungsunternehmen dabei, ihre Prüfleistung zu stabilisieren und wiederkehrende Messunsicherheiten zu beseitigen. Um herauszufinden, welches Gerät am besten zu Ihrem Arbeitsablauf passt, sehen Sie sich unseren Vergleichsleitfaden an:Koordinatenmessmaschine (CMM) vs. Bildverarbeitungsmessmaschine: Wesentliche Unterschiede und Anwendungsbereiche.
Die wichtigsten Vorteile der Reduzierung von Messfehlern
Eine systematische Fehlervermeidung und ein standardisiertes Messmanagement bieten greifbare, langfristige Vorteile für Qualitätssysteme in der Fertigung:
- Gleichmäßigere Produktqualität und höhere Produktionsausbeuten
- Geringere Ausschussquoten, weniger Nacharbeit und minimierte Betriebsabfälle
- Stabilisierte Fertigungsprozesse und verbesserte Gesamtprozessfähigkeit
- Schnellere Prüfzyklen und höherer Produktionsdurchsatz
- Stärkeres Kundenvertrauen und verbesserte Wettbewerbsfähigkeit auf dem Markt
- Vollständige Einhaltung der globalen ISO-Normen für das Qualitätsmanagement
Zuverlässige Messungen sind nicht nur ein Schritt zur Qualitätssicherung – sie sind ein grundlegender Motor für die kontinuierliche Verbesserung von Fertigungsprozessen.
Schlussfolgerung
Messungenauigkeiten in der Präzisionsfertigung sind selten auf eine einzige Ursache zurückzuführen. Sie entstehen fast immer durch eine Kombination aus instabilen Umgebungsbedingungen, nicht standardisiertem Gerätestatus, uneinheitlicher Bedienung durch das Personal und fehlerhaften Prüfabläufen.
Bei der Verbesserung der Messgenauigkeit geht es nicht nur darum, bessere Geräte anzuschaffen. Vielmehr erfordert dies eine Kombination aus standardisierten Prozessen, qualifizierten Bedienern, kontrollierten Umgebungsbedingungen und zuverlässigen Messsystemen. Durch die Stabilisierung der Werkstatte-Temperaturen, die Einhaltung strenger Kalibrierungspläne, die Optimierung der Vorrichtungsaufbauten, die Weiterbildung der Bediener und die Durchführung routinemäßiger Wartungsarbeiten an den Geräten können Hersteller die Messunsicherheit drastisch reduzieren und eine gleichbleibende Produktqualität erzielen.
MEAXPERT hat es sich zur Aufgabe gemacht, Hersteller bei der Erreichung dieser Qualitätsziele mit professionellen, anwendungsspezifischen Präzisionsmesstechniklösungen zu unterstützen und so stabile, effiziente und qualitativ hochwertige Verbesserungen in der Fertigung zu fördern.
Häufig gestellte Fragen
Was ist die häufigste Ursache für Messfehler?
Temperaturschwankungen sind die häufigste Ursache, da sie die physikalischen Abmessungen sowohl der Werkstücke als auch der Messgeräte direkt verändern. Sie wirken sich auf nahezu alle Arbeitsabläufe bei der Präzisionsprüfung aus und werden bei der routinemäßigen Qualitätskontrolle häufig übersehen.
Kann ein kalibriertes Koordinatenmessgerät dennoch Messfehler verursachen?
Ja. Eine regelmäßige Kalibrierung gewährleistet lediglich die Grundgenauigkeit der Geräte. Fehler können dennoch auftreten, beispielsweise aufgrund einer unsachgemäßen Werkstückaufspannung, einer unsachgemäßen Handhabung durch das Bedienpersonal, instabiler Umgebungsbedingungen, verschlissener Messköpfe und nicht standardkonformer Prüfverfahren.
Wie oft sollten Messgeräte kalibriert werden?
Die Kalibrierungsintervalle variieren je nach Nutzungshäufigkeit der Geräte, den Umgebungsbedingungen in der Werkstatt und den Qualitätsstandards der Branche. Die meisten Hersteller von Präzisionsgeräten führen jährlich eine vollständige Kalibrierung durch, ergänzt durch monatliche oder vierteljährliche Routineprüfungen der Leistungsfähigkeit.
Wie können Hersteller die Messgenauigkeit langfristig verbessern?
Eine dauerhaft hohe Genauigkeit beruht auf vier tragenden Säulen: kontrollierte Prüfumgebungen, standardisierte Spannvorrichtungen und Prüfabläufe, regelmäßige Schulungen der Bediener sowie proaktive Wartung und Kalibrierung der Geräte.