











Uitgegeven door MEAXPERT | Oplossingen voor precisiemetrologie
Inleiding
Elke fabrikant is aangewezen op nauwkeurige metingen om te garanderen dat onderdelen voldoen aan strenge ontwerpspecificaties. Of het nu gaat om het inspecteren van onderdelen voor de lucht- en ruimtevaart, auto-onderdelen, elektronische assemblages of op maat gemaakte matrijzen: zelfs kleine afwijkingen in de meetwaarden kunnen leiden tot defecte producten, onnodig herstelwerk, hogere bedrijfskosten en ontevreden klanten.
Een veelvoorkomende misvatting onder productie- en kwaliteitsteams is dat onbetrouwbare inspectieresultaten het gevolg zijn van defecte of gebrekkige apparatuur. In de praktijk worden de meeste afwijkingen in de meetresultaten veroorzaakt door onstabiele omgevingen, afwijkende werkprocessen, menselijke fouten en verwaarloosd onderhoud van de apparatuur – en niet door machine storingen.
Inzicht in deze veelvoorkomende knelpunten is de eerste stap op weg naar stabiele, reproduceerbare inspectieresultaten. In dit artikel zetten we vijf belangrijke oorzaken van meetfouten op een rijtje en delen we praktische, in de praktijk beproefde oplossingen waarmee productieteams hun kwaliteitscontrole kunnen verbeteren.
Meetfout versus meetonzekerheid: het belangrijkste verschil
Hoewel de twee termen in productiewerkplaatsen vaak door elkaar worden gebruikt, hebben ze een verschillende technische betekenis. Meetfout verwijst naar het concrete numerieke verschil tussen een gemeten waarde en de werkelijke maat van een onderdeel. Meetonzekerheid geeft het redelijke bereik weer waarbinnen de werkelijke waarde zich kan bevinden, rekening houdend met alle mogelijke schommelingen tijdens de inspectie. Door dit verschil te onderkennen, kunnen teams nauwkeurigere gegevensanalyses uitvoeren en de kwaliteit beter valideren.

- Temperatuurschommelingen (de meest voorkomende omgevingsfout)
Temperatuurschommelingen zijn de meest over het hoofd geziene omgevingsfactor die de resultaten van maatcontroles beïnvloedt. Wereldwijde industriële normen schrijven voor dat alle precisiecontroles moeten worden uitgevoerd bij een stabiele temperatuur van 20 °C (68 °F).
Werkstukken en meetapparatuur zetten uit of krimpen wanneer de temperatuur afwijkt van deze referentiewaarde. Zelfs kleine temperatuurschommelingen kunnen ervoor zorgen dat stalen en aluminium onderdelen enkele microns van afmeting veranderen – genoeg om buiten de strakke fabricagetoleranties te vallen en ongeldige inspectiegegevens op te leveren.
Praktijkvoorbeeld: Stel je voor dat je een aluminium werkstuk direct na de CNC-bewerking opmeet. Door de restwarmte van de bewerking is het werkstuk warmer dan kamertemperatuur, wat een lichte thermische uitzetting veroorzaakt. De gemeten afmeting zal groter uitvallen dan de werkelijke afmeting in koude toestand, waardoor inspecteurs ten onrechte werkstukken die wel aan de specificaties voldoen afkeuren of onderdelen goedkeuren die buiten de specificaties vallen.
Veelvoorkomende bronnen van temperatuurverstoringen
- Hete werkstukken die net uit de bewerkingsstations zijn gehaald
- Gebrekkige klimaatregeling in de werkplaats en de inspectieruimtes
- Onderdelen of meetapparatuur die door direct zonlicht worden verwarmd
- Warmte die wordt afgegeven door nabijgelegen bewerkings- en verwerkingsmachines
- Lichaamswarmte die vrijkomt bij het met de hand hanteren van precisieoppervlakken
Beste praktijken voor foutpreventie
- Gebruik een speciale, temperatuurgeregelde inspectieruimte om standaard omgevingsomstandigheden te handhaven
- Geef nieuw bewerkte onderdelen voldoende tijd om af te koelen en te stabiliseren voordat ze worden gecontroleerd
- Vermijd onmiddellijke maatcontroles direct na productieprocessen bij hoge temperaturen
- Beperk direct handcontact met kritieke oppervlakken van het werkstuk tot een minimum om warmteoverdracht te voorkomen
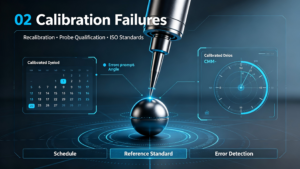
- Fouten bij de kalibratie van instrumenten
Geen enkel precisie-meetinstrument behoudt voor altijd zijn perfecte nauwkeurigheid. Door regelmatig gebruik, veelvuldige verplaatsingen, trillingen tijdens het gebruik en natuurlijke slijtage van onderdelen wijkt de apparatuur geleidelijk af van de gekalibreerde standaard.
Zonder tijdige herkalibratie zullen hoogwaardige meetinstrumenten, waaronder coördinatenmeetmachines (CMM’s) en visuele meetmachines (VMM’s), inconsistente en onbetrouwbare gegevens opleveren. Een correcte kalibratie zorgt ervoor dat de apparatuur voldoet aan de normen ISO 10360 en ISO 17025, waardoor de inspectieresultaten traceerbaar en betrouwbaar blijven.
Praktijkvoorbeelden en ervaring in de sector: Een CMM die normaal functioneert en geen duidelijke storingen vertoont, kan na meer dan 12 maanden zonder kalibratie toch onjuiste gegevens opleveren. Langzame slijtage van de tastkop en subtiele afwijkingen in de assen stapelen zich in de loop van de tijd op, waardoor verborgen batchfouten ontstaan die pas aan het licht komen nadat grote hoeveelheden onderdelen zijn geproduceerd, met als gevolg enorme verliezen door afkeur.
Veelvoorkomende problemen met betrekking tot kalibratie
- Vervallen kalibratiecycli en uitgestelde herkalibratieschema’s
- Beschadigde sondes en versleten onderdelen van de styli
- Onvolledige routinecontrole van de machineprestaties
- Het niet controleren en valideren van officiële kalibratiecertificaten
Beste praktijken voor foutpreventie
- Stel een vast kalibratieschema voor apparatuur op en houd je daar strikt aan
- Voer dagelijkse en wekelijkse prestatiecontroles uit voor CMM- en VMM-apparaten
- Vervang versleten sondes en hulpaccessoires tijdig
- Zorg voor een volledige kalibratiedocumentatie ten behoeve van kwaliteitsaudits en traceerbaarheid
Lees onze gids voor meer informatie over gestandaardiseerde onderhoudsworkflows: Hoe een CMM te kalibreren voor stabiliteit bij langdurige inspecties.
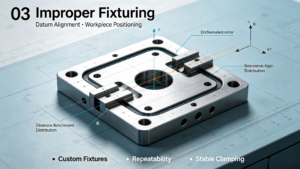
- Onjuiste positionering en opspanning van het werkstuk
Zelfs de meest geavanceerde meetmachines kunnen fouten die worden veroorzaakt door een slechte positionering van het werkstuk niet verhelpen. Een onstabiele opspanning en een onjuiste uitlijning van het referentiepunt leiden tot verschuivingen van het werkstuk, vervorming van het oppervlak en inconsistente meetresultaten bij herhaalde tests.
Dit probleem doet zich vooral voor bij de inspectie van dunwandige onderdelen en componenten met een complexe geometrie, waarbij kleine positioneringsfouten leiden tot meetafwijkingen in de gehele partij.
Praktijkervaring: Bij MEAXPERT zien we keer op keer dat klanten de herhaalbaarheid van inspecties met 30% of meer verbeteren, simpelweg door hun opspanstrategieën te optimaliseren en de uitlijning van referentiepunten te standaardiseren – zonder dat daarvoor nieuwe apparatuur nodig is.
Veelvoorkomende problemen bij het positioneren en opspannen
- Loszittende bevestigingen die tijdens het scannen en meten tot verplaatsing van het werkstuk leiden
- Onjuiste keuze van het referentiepunt en verkeerde uitlijning
- Een te hoge klemkracht die leidt tot vervorming van het constructieonderdeel
- Onstabiele ondersteuning voor onregelmatig gevormde werkstukken
Beste praktijken voor foutpreventie
- Gebruik op maat gemaakte opspanningen die zijn afgestemd op de structuur en materiaaleigenschappen van elk werkstuk
- Zorg voor uniforme, herhaalbare referentiepuntpositioneringssystemen voor een consistente inspectie
- Oefen een matige klemkracht uit om beweging te voorkomen zonder spanningsvervorming te veroorzaken
- Controleer of de onderdelen correct zijn uitgelijnd en stabiel staan voordat u met de officiële meetprocedures begint
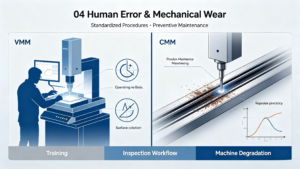
- Fouten door menselijke operators
Inconsistente handmatige handelingen blijven een belangrijke bron van meetonzekerheid in precisieproductiefaciliteiten. Zelfs ervaren inspecteurs kunnen zonder gestandaardiseerde werkprocessen uiteenlopende resultaten opleveren.
Naarmate de industriële toleranties steeds strenger worden, kunnen kleine verschillen in de opstelling van de meetkop, de inspectiestrategie en de softwareconfiguratie al voldoende zijn om de geldigheid van de uiteindelijke meting in gevaar te brengen.
Veelvoorkomende fouten van operators
- Onjuiste kwalificatie van de sonde en onjuiste instelling van de parameters
- Inefficiënte of onjuiste planning van het inspectietraject
- Ongecontroleerde snelheid van handmatige metingen en werkritme
- Verkeerd ingestelde softwareparameters voor bepaalde soorten onderdelen
- Onvolledige inspectieroutines waarbij cruciale maatcontroles worden overgeslagen
Beste praktijken voor foutpreventie
- Zorg voor regelmatige, professionele opleidingen op het gebied van metrologie voor alle inspectiemedewerkers
- Standaardiseer de werkprocedures om de inspectielogica binnen alle teams op één lijn te brengen
- Maak gebruik van geautomatiseerde inspectieprogramma’s om de afhankelijkheid van handmatige werkzaamheden te verminderen
- Zorg ervoor dat rapporten verplicht worden gecontroleerd voordat de kwaliteit van het eindproduct wordt goedgekeurd
- Slijtage aan machines en mechanische afwijkingen
Alle precisiemeetsystemen ondergaan na langdurig gebruik een geleidelijke mechanische slijtage. Belangrijke onderdelen, zoals geleidingen, lagers, aandrijfsystemen, luchtlagers en meetkopmechanismen, verliezen in de loop van de tijd langzaam hun optimale prestaties.
Deze subtiele slijtage vermindert de herhaalbaarheid van de meetresultaten en leidt tot afwijkingen in de gegevens, lang voordat er zichtbare storingen aan de apparatuur optreden. Proactief preventief onderhoud is essentieel om op lange termijn stabiele inspectieresultaten te behouden.
Praktijkvoorbeeld: Veel productieteams voeren pas onderhoud uit aan apparatuur als er duidelijke storingen optreden. In werkelijkheid kunnen lichte asafwijkingen of onregelmatige activering van de taster – vroege tekenen van slijtage aan onderdelen – voortdurend kleine fouten veroorzaken die zich opstapelen en hele productiebatches in gevaar brengen.
Vroege waarschuwingssignalen van mechanische storingen
- Schommelende meetwaarden en verminderde herhaalbaarheid van de metingen
- Onverklaarbare dimensionale afwijkingen tussen opeenvolgende inspecties
- Toename van operationele trillingen en mechanisch geluid
- Onstabiele activering van de sonde en vertraagde reactie
- Stijve of schokkerige bewegingen langs de assen van de apparatuur
Beste praktijken voor foutpreventie
- Volg de richtlijnen van de fabrikant om het geplande preventieve onderhoud uit te voeren
- Controleer regelmatig de belangrijkste mechanische onderdelen op slijtage en veroudering
- Volg trends in herhaalbaarheidsgegevens om afwijkingen in een vroeg stadium op te sporen
- Vervang versleten onderdelen proactief om kwaliteitsproblemen in de productie te voorkomen
Kleine maar invloedrijke factoren die de meetnauwkeurigheid beïnvloeden
Naast de vijf belangrijkste foutbronnen zijn er diverse subtiele factoren in de werkplaats die bij elkaar de totale meetonzekerheid vergroten. Productieteams mogen de volgende details niet over het hoofd zien:
- Oppervlakteverontreinigingen, waaronder stof, olie en resten van bewerkingsafval
- De invloed van de ruwheid van het onderdeeloppervlak op de consistentie van het contact met de sonde
- Onderling niet-compatibele sondemodellen voor specifieke inspectietaken
- Onjuiste meetsnelheid (te snel of te langzaam)
- Workshop over trillingen en schommelingen in de luchtdruk
- Schommelingen in de luchtvochtigheid die van invloed zijn op onderdelen en apparatuur
- Onjuiste instellingen voor softwarecompensatie
Hoewel deze kleine variabelen afzonderlijk onbeduidend zijn, zorgen ze samen voor een lagere inspectienauwkeurigheid en leiden ze tot inconsistente kwaliteitsresultaten.
Hoe moderne meettechnische systemen meetfouten verminderen
De geavanceerde inspectieapparatuur van tegenwoordig is ontworpen om menselijke en omgevingsinvloeden tot een minimum te beperken, waardoor deze stabielere en betrouwbaardere resultaten oplevert dan traditionele handmatige instrumenten. Moderne CMM- en VMM-platforms beschikken over een reeks functies die fouten beperken, waardoor de werkprocessen voor kwaliteitscontrole worden gestroomlijnd:
- Automatische kalibratie van de sonde: Voorkomt fouten bij handmatige instellingen en zorgt voor een constante nauwkeurigheid van de sonde
- Intelligente temperatuurcompensatie: Corrigeert maatafwijkingen die worden veroorzaakt door schommelingen in de omgevingstemperatuur
- Geavanceerde meetsoftware: Standaardiseert de inspectielogica en harmoniseert de teststrategieën
- Automatische botsingsdetectie: Beschermt apparatuur en werkstukken en zorgt tegelijkertijd voor een stabiele inspectie
- Geautomatiseerde inspectie gedurende het gehele proces: Vermindert handmatige tussenkomst en daarmee samenhangende menselijke fouten
- Integratie van statistische procescontrole (SPC): Houdt datatrends bij om mogelijke kwaliteitsproblemen te voorspellen en te voorkomen
MEAXPERT integreert al deze toonaangevende mogelijkheden in zijn op maat gemaakte CMM- en vision-meetoplossingen, waarmee het productiebedrijven helpt de inspectieprestaties te stabiliseren en terugkerende meetonzekerheden weg te nemen. Bekijk onze vergelijkingsgids om te zien welk apparaat het beste bij uw workflow past:CMM versus visuele meetmachine: belangrijkste verschillen en toepassingen.
Belangrijkste voordelen van het terugdringen van meetfouten
Systematische foutpreventie en gestandaardiseerd meetbeheer leveren tastbare, langetermijnvoordelen op voor kwaliteitssystemen in de productie:
- Een consistentere productkwaliteit en hogere productieopbrengsten
- Lagere uitvalpercentages, minder herbewerking en zo min mogelijk operationeel afval
- Gestabiliseerde productieprocessen en verbeterde algehele procescapaciteit
- Snellere inspectiecycli en een hogere productiedoorvoer
- Groter vertrouwen bij klanten en een verbeterde concurrentiepositie op de markt
- Volledige naleving van de wereldwijde ISO-normen voor kwaliteitsmanagement
Betrouwbare metingen zijn niet alleen een stap in het kwaliteitscontroleproces, maar vormen ook een fundamentele drijfveer voor de voortdurende verbetering van het productieproces.
Conclusie
Meetfouten bij precisieproductie zijn zelden aan één enkele oorzaak toe te schrijven. Ze zijn vrijwel altijd het gevolg van een combinatie van onstabiele omgevingsomstandigheden, niet-gestandaardiseerde apparatuur, inconsistente handelingen door mensen en gebrekkige inspectieprocessen.
Het verbeteren van de meetnauwkeurigheid is niet alleen een kwestie van betere apparatuur aanschaffen. Het vereist een combinatie van gestandaardiseerde processen, bekwame operators, gecontroleerde omgevingen en betrouwbare meetsystemen. Door de temperatuur in de werkplaats stabiel te houden, strikte kalibratieschema’s aan te houden, de opstelling van de opspanningen te optimaliseren, de vaardigheden van operators te verbeteren en routinematig onderhoud aan de apparatuur uit te voeren, kunnen fabrikanten de meetonzekerheid drastisch verminderen en een consistente productkwaliteit bereiken.
MEAXPERT zet zich in om fabrikanten te helpen deze kwaliteitsdoelstellingen te realiseren met professionele, op de toepassing afgestemde oplossingen voor precisiemetrologie, ter ondersteuning van stabiele, efficiënte en hoogwaardige verbeteringen in het productieproces.
Veelgestelde vragen
Wat is de meest voorkomende oorzaak van meetfouten?
Temperatuurschommelingen zijn de meest voorkomende oorzaak, aangezien deze de fysieke afmetingen van zowel werkstukken als meetapparatuur rechtstreeks beïnvloeden. Dit heeft gevolgen voor vrijwel alle werkprocessen op het gebied van precisie-inspectie en wordt bij routinematige kwaliteitscontrole vaak over het hoofd gezien.
Kan een gekalibreerde CMM nog steeds meetfouten veroorzaken?
Ja. Regelmatige kalibratie garandeert alleen de nauwkeurigheid van de apparatuur in de uitgangspositie. Er kunnen nog steeds fouten optreden als gevolg van onjuiste bevestiging van onderdelen, ondeskundige bediening door de operator, onstabiele omgevingsomstandigheden, versleten accessoires van de meetkop en niet-standaard inspectieprocedures.
Hoe vaak moet meetapparatuur worden gekalibreerd?
De kalibratie-intervallen variëren afhankelijk van de gebruiksfrequentie van de apparatuur, de omgevingsomstandigheden in de werkplaats en de kwaliteitsnormen binnen de sector. De meeste fabrikanten van precisieapparatuur voeren jaarlijks een volledige kalibratie uit, in combinatie met maandelijkse of driemaandelijkse routinecontroles van de prestaties.
Hoe kunnen fabrikanten de meetnauwkeurigheid op de lange termijn verbeteren?
Blijvende nauwkeurigheid berust op vier pijlers: gecontroleerde inspectieomgevingen, gestandaardiseerde opspanningen en inspectiewerkprocessen, regelmatige opleiding van operators, en proactief onderhoud en kalibratie van apparatuur.