











Publié par MEAXPERT | Solutions de métrologie de précision
Introduction
Tout fabricant doit pouvoir compter sur des mesures précises pour s'assurer que ses pièces respectent des spécifications de conception rigoureuses. Que vous contrôliez des composants aérospatiaux, des pièces automobiles, des assemblages électroniques ou des moules sur mesure, le moindre écart dans les mesures peut entraîner des produits défectueux, des retouches inutiles, une augmentation des coûts d'exploitation et le mécontentement des clients.
Une idée fausse très répandue parmi les équipes de production et de qualité est que les résultats d'inspection peu fiables sont dus à des équipements cassés ou défectueux. En réalité, la plupart des incohérences de mesure sont causées par des environnements instables, des processus non standard, des erreurs humaines et un manque d'entretien des équipements — et non par des pannes de machines.
Comprendre ces problèmes récurrents constitue la première étape vers l'obtention de résultats d'inspection stables et reproductibles. Dans cet article, nous analysons les cinq principales causes d'erreurs de mesure et proposons des solutions pratiques, éprouvées en usine, afin d'aider les équipes de production à renforcer leur contrôle qualité.
Erreur de mesure et incertitude de mesure : une différence fondamentale
Bien qu'ils soient souvent utilisés de manière interchangeable dans les ateliers de fabrication, ces deux termes ont des significations techniques bien distinctes. Erreur de mesure désigne la différence numérique précise entre une valeur mesurée et la valeur dimensionnelle réelle d'une pièce. Incertitude de mesure représente la fourchette raisonnable dans laquelle la valeur réelle peut se situer, en tenant compte de toutes les fluctuations potentielles observées lors de l'inspection. La prise en compte de cette différence aide les équipes à mener une analyse des données et une validation de la qualité plus précises.

- Variations de température (erreur environnementale la plus courante)
Les variations de température constituent le facteur environnemental le plus souvent négligé qui fausse les résultats des contrôles dimensionnels. Les normes industrielles internationales prévoient que tous les contrôles de précision soient effectués à une température stable de 20 °C (68 °F).
Les pièces et les appareils de mesure se dilatent ou se contractent lorsque les températures s'écartent de cette valeur de référence. Même de légères variations de température peuvent entraîner une variation de dimensions de plusieurs microns pour les pièces en acier et en aluminium, ce qui suffit à les faire sortir des tolérances de fabrication strictes et à générer des données d'inspection non valides.
Exemple concret: Imaginez que vous mesuriez une pièce en aluminium immédiatement après son usinage CNC. La chaleur résiduelle issue de l'usinage maintient la pièce à une température supérieure à la température ambiante, ce qui provoque une dilatation thermique infime. La cote enregistrée sera supérieure à la cote réelle à froid, ce qui conduira les inspecteurs à rejeter à tort des pièces conformes ou à approuver des composants hors spécifications.
Sources courantes d'interférences liées à la température
- Pièces chaudes tout juste sorties des postes d'usinage
- Mauvaise régulation de la température dans les ateliers et les zones d'inspection
- Les rayons directs du soleil qui chauffent des pièces ou des appareils de mesure
- Chaleur dégagée par les machines d'usinage et de transformation situées à proximité
- Chaleur corporelle transmise lors de la manipulation manuelle de surfaces de précision
Bonnes pratiques en matière de prévention des erreurs
- Utilisez une salle d'inspection dédiée à température contrôlée afin de maintenir des conditions ambiantes standard.
- Prévoir un temps de refroidissement et de stabilisation suffisant pour les pièces fraîchement usinées avant leur contrôle.
- Évitez de procéder à des contrôles dimensionnels immédiatement après des processus de fabrication à haute température
- Réduire au minimum le contact direct des mains avec les surfaces critiques des pièces à usiner afin d'éviter le transfert de chaleur
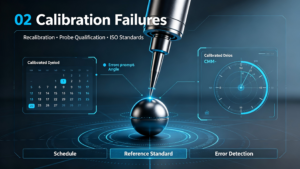
- Erreurs d'étalonnage des instruments
Aucun instrument de mesure de précision ne conserve indéfiniment une précision parfaite. L'utilisation régulière, les déplacements fréquents, les vibrations liées au fonctionnement et l'usure naturelle des composants font que l'équipement s'écarte progressivement de sa norme d'étalonnage.
Sans étalonnage régulier, les outils haut de gamme, notamment les machines à mesurer par coordonnées (CMM) et les machines de mesure par vision (VMM), produiront des données incohérentes et peu fiables. Un étalonnage adéquat garantit la conformité des équipements aux normes ISO 10360 et ISO 17025, assurant ainsi la traçabilité et la fiabilité des résultats d'inspection.
Exemple concret et expérience professionnelle: Une machine à mesurer tridimensionnelle (MMT) qui fonctionne normalement sans défaut apparent peut néanmoins générer des données erronées après plus de 12 mois sans étalonnage. L'usure progressive du palpeur et les légers écarts des axes s'accumulent au fil du temps, créant des erreurs de lot cachées qui n'apparaissent qu'après la production de grands volumes de pièces, ce qui entraîne d'importantes pertes dues aux rebuts.
Problèmes courants liés à l'étalonnage
- Cycles d'étalonnage arrivés à échéance et calendriers de réétalonnage retardés
- Sondes endommagées et composants de stylets détériorés
- Vérification incomplète des performances de routine des machines
- Absence de vérification et de validation des certificats d'étalonnage officiels
Bonnes pratiques en matière de prévention des erreurs
- Établir un calendrier fixe d'étalonnage des équipements et le respecter scrupuleusement
- Effectuer des contrôles de performance quotidiens et hebdomadaires sur les appareils CMM et VMM
- Remplacer en temps utile les sondes et les accessoires auxiliaires usés
- Tenir à jour des registres complets d'étalonnage à des fins d'audits qualité et de traçabilité
Pour en savoir plus sur les processus de maintenance standardisés, consultez notre guide : Comment étalonner une machine à mesurer tridimensionnelle (MMT) pour garantir la stabilité à long terme des contrôles.
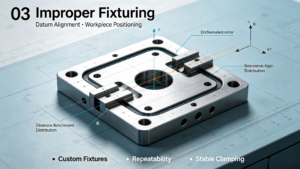
- Positionnement et fixation incorrects de la pièce
Même les machines de mesure les plus sophistiquées ne peuvent pas corriger les erreurs dues à un mauvais positionnement de la pièce. Un serrage instable et un mauvais alignement des repères entraînent un déplacement de la pièce, une déformation de la surface et des résultats incohérents lors d'essais répétés.
Ce problème est particulièrement fréquent lors du contrôle de pièces à parois minces et de composants à géométrie complexe, où de légers défauts de positionnement entraînent des écarts de mesure sur l'ensemble du lot.
Expérience sur le terrain: Chez MEAXPERT, nous constatons régulièrement que nos clients améliorent la répétabilité de leurs inspections de 30%, voire davantage, simplement en optimisant leurs stratégies de fixation et en normalisant l'alignement des repères, sans qu'aucune mise à niveau de leur équipement ne soit nécessaire.
Problèmes courants liés au positionnement et au serrage
- Des fixations mal serrées provoquant un déplacement de la pièce à usiner pendant le balayage et le palpage
- Sélection incorrecte du point de référence et positionnement mal aligné
- Une force de serrage trop élevée entraînant une déformation de la pièce structurelle
- Support instable pour des pièces de forme irrégulière
Bonnes pratiques en matière de prévention des erreurs
- Mettre en place des dispositifs de fixation sur mesure, adaptés à la structure et aux propriétés des matériaux de chaque pièce
- Mettre en place des systèmes de positionnement de repères unifiés et reproductibles pour garantir la cohérence des contrôles
- Appliquer une force de serrage modérée pour empêcher tout mouvement sans provoquer de déformation sous contrainte
- Vérifier l'alignement et la stabilité des pièces avant de lancer les procédures de mesure officielles
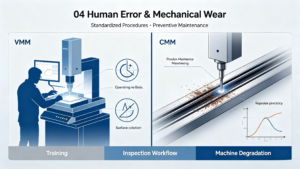
- Erreurs humaines
Le manque d'uniformité dans les opérations manuelles reste une source majeure d'incertitude de mesure dans les installations de fabrication de précision. Même les inspecteurs les plus expérimentés peuvent obtenir des résultats variables en l'absence de procédures de travail standardisées.
À mesure que les tolérances industrielles se resserrent, de légères différences au niveau du réglage de la sonde, de la stratégie d'inspection et de la configuration logicielle suffisent à compromettre la validité des mesures finales.
Erreurs fréquentes commises par les opérateurs
- Qualification incorrecte de la sonde et configuration incorrecte des paramètres
- Planification inefficace ou incorrecte des itinéraires d'inspection
- Vitesse de mesure manuelle et rythme de fonctionnement non contrôlés
- Paramètres logiciels mal configurés pour certains types de pièces
- Des procédures d'inspection incomplètes qui omettent des contrôles dimensionnels essentiels
Bonnes pratiques en matière de prévention des erreurs
- Organiser régulièrement des formations professionnelles en métrologie à l'intention de l'ensemble du personnel chargé des contrôles
- Normaliser les procédures opérationnelles afin d'harmoniser la logique d'inspection entre les équipes
- Tirer parti des programmes d'inspection automatisés pour réduire le recours au travail manuel
- Mettre en place une vérification obligatoire des rapports avant la validation finale de la qualité du produit
- Usure des machines et anomalies mécaniques
Tous les systèmes de mesure de précision subissent une dégradation mécanique progressive après un fonctionnement prolongé. Les composants essentiels, notamment les glissières, les roulements, les systèmes d'entraînement, les paliers à air et les mécanismes de sonde, perdent peu à peu leurs performances optimales au fil du temps.
Cette usure imperceptible réduit la répétabilité des mesures et entraîne une dérive des données bien avant l'apparition de défaillances visibles de l'équipement. Une maintenance préventive proactive est essentielle pour garantir des performances d'inspection stables à long terme.
Exemple concret: De nombreuses équipes de production n'interviennent sur les équipements qu'une fois que des dysfonctionnements évidents sont apparus. En réalité, de légères oscillations des axes ou un déclenchement irrégulier du palpeur — signes précurseurs de l'usure des composants — peuvent générer de petites erreurs persistantes qui s'accumulent et compromettent des lots de production entiers.
Signes avant-coureurs d'erreurs mécaniques
- Variations des valeurs mesurées et baisse de la répétabilité des mesures
- Décalage dimensionnel inexpliqué entre des contrôles successifs
- Augmentation des vibrations de fonctionnement et du bruit mécanique
- Déclenchement instable de la sonde et réponse retardée
- Mouvements saccadés ou tremblotants le long des axes de l'équipement
Bonnes pratiques en matière de prévention des erreurs
- Respectez les consignes du fabricant pour effectuer l'entretien préventif programmé
- Effectuer régulièrement des contrôles des principaux composants mécaniques afin de détecter toute trace d'usure ou de vieillissement
- Suivre l'évolution des données de répétabilité afin de détecter les anomalies à un stade précoce
- Remplacer de manière proactive les composants défectueux afin d'éviter les problèmes de qualité de production
Facteurs mineurs mais influents affectant la précision des mesures
Au-delà des cinq sources d'erreur principales, divers facteurs subtils liés à l'atelier se cumulent pour accroître l'incertitude globale de mesure. Les équipes de production ne doivent pas négliger les détails suivants :
- Contaminants de surface, notamment la poussière, l'huile et les résidus de traitement
- Rugosité de la surface de la pièce influant sur la régularité du contact de la sonde
- Modèles de sondes non adaptés à certaines tâches d'inspection
- Vitesse de mesure incorrecte (trop rapide ou trop lente)
- Vibrations dans l'atelier et variations de la pression atmosphérique
- Variations de l'humidité ambiante ayant une incidence sur les pièces et les équipements
- Paramètres de compensation logicielle incorrects
Bien qu'insignifiantes prises isolément, ces petites variables, cumulées, réduisent la précision des contrôles et entraînent des résultats de qualité inégaux.
Comment les systèmes de métrologie modernes réduisent les erreurs de mesure
Les équipements d'inspection de pointe actuels sont conçus pour réduire au minimum les interférences humaines et environnementales, offrant ainsi des résultats plus stables et plus fiables que les outils manuels traditionnels. Les plateformes modernes de MMT et de VMM intègrent une série de fonctionnalités visant à limiter les erreurs afin de rationaliser les processus de contrôle qualité :
- Étalonnage automatique de la sonde: Élimine les erreurs de réglage manuel et garantit une précision constante de la sonde
- Compensation intelligente de la température: Corrige les écarts dimensionnels dus aux variations de la température ambiante
- Logiciel de mesure avancé: Standardise la logique d'inspection et harmonise les stratégies de test
- Détection automatique des collisions: Protège les équipements et les pièces tout en garantissant la stabilité des contrôles
- Inspection automatisée tout au long du processus: Réduit les interventions manuelles et les erreurs humaines qui y sont associées
- Intégration du contrôle statistique des processus (SPC): Suit l'évolution des données afin d'anticiper et de prévenir d'éventuels problèmes de qualité
MEAXPERT intègre toutes ces fonctionnalités de pointe dans ses solutions sur mesure de machines à mesurer tridimensionnelles (MMT) et de machines de mesure par vision, aidant ainsi les entreprises manufacturières à stabiliser les performances d'inspection et à éliminer les incertitudes de mesure récurrentes. Pour déterminer quel appareil correspond le mieux à votre flux de travail, consultez notre guide comparatif :Machine à mesurer par coordonnées (CMM) ou machine de mesure par vision : principales différences et applications.
Principaux avantages de la réduction des erreurs de mesure
La prévention systématique des erreurs et la gestion normalisée de la métrologie apportent des avantages concrets et durables aux systèmes de qualité dans le secteur manufacturier :
- Une qualité des produits plus constante et des taux de rendement de production plus élevés
- Réduction des taux de rebut, diminution des retouches et minimisation des déchets d'exploitation
- Stabilisation des processus de fabrication et amélioration de la capacité globale des processus
- Des cycles d'inspection plus rapides et un rendement de production accru
- Une confiance accrue de la part des clients et une meilleure compétitivité sur le marché
- Conformité totale aux normes internationales ISO en matière de gestion de la qualité
Une mesure fiable n'est pas seulement une étape de contrôle qualité : c'est un moteur essentiel de l'amélioration continue des processus de fabrication.
Conclusion
Les imprécisions de mesure dans la fabrication de précision sont rarement dues à une seule cause. Elles résultent presque toujours d'une combinaison de facteurs : environnements instables, équipement non normalisé, opérations humaines irrégulières et processus d'inspection défaillants.
Améliorer la précision des mesures ne se résume pas à l'achat d'équipements plus performants. Cela nécessite une combinaison de processus standardisés, d'opérateurs qualifiés, d'environnements contrôlés et de systèmes de métrologie fiables. En stabilisant la température des ateliers, en respectant rigoureusement les calendriers d'étalonnage, en optimisant la configuration des dispositifs de fixation, en renforçant les compétences des opérateurs et en effectuant un entretien régulier des équipements, les fabricants peuvent réduire considérablement l'incertitude de mesure et garantir une qualité constante de leurs produits.
MEAXPERT s'engage à aider les fabricants à atteindre ces objectifs de qualité grâce à des solutions de métrologie de précision professionnelles et adaptées à chaque application, favorisant ainsi des améliorations de la production stables, efficaces et de haute qualité.
Questions fréquemment posées
Quelle est la cause la plus fréquente des erreurs de mesure ?
Les variations de température constituent la cause la plus courante, car elles modifient directement les dimensions physiques tant des pièces à contrôler que des équipements de mesure. Elles affectent la quasi-totalité des processus d'inspection de précision et sont souvent négligées dans le cadre des contrôles qualité de routine.
Une MMT étalonnée peut-elle encore générer des erreurs de mesure ?
Oui. Un étalonnage régulier ne garantit que la précision de base de l'équipement. Des erreurs peuvent tout de même survenir en raison d'un mauvais positionnement des pièces, d'une manipulation inappropriée par un opérateur inexpérimenté, de conditions ambiantes instables, de l'usure des accessoires de la sonde et de procédures d'inspection non conformes aux normes.
À quelle fréquence faut-il étalonner les appareils de mesure ?
Les intervalles d'étalonnage varient en fonction de la fréquence d'utilisation des équipements, des conditions environnementales de l'atelier et des normes de qualité du secteur. La plupart des fabricants d'équipements de précision procèdent à un étalonnage annuel complet, associé à une vérification de performance de routine mensuelle ou trimestrielle.
Comment les fabricants peuvent-ils améliorer la précision des mesures à long terme ?
La précision durable repose sur quatre piliers fondamentaux : des environnements d'inspection contrôlés, des dispositifs de fixation et des processus d'inspection standardisés, une formation régulière des opérateurs, ainsi qu'une maintenance et un étalonnage proactifs des équipements.