











Yayınlayan: MEAXPERT | Hassas Metroloji Çözümleri
Giriş
Her üretici, parçaların katı tasarım şartnamelerine uygunluğunu sağlamak için doğru ölçümlere güvenmektedir. İster havacılık bileşenlerini, ister otomotiv parçalarını, elektronik montajlarını ya da özel kalıpları denetliyor olun, ölçüm değerlerindeki en ufak tutarsızlıklar bile hatalı ürünlere, gereksiz yeniden işleme, daha yüksek işletme maliyetlerine ve memnuniyetsiz müşterilere yol açabilir.
Üretim ve kalite ekipleri arasında yaygın bir yanılgı, güvenilir olmayan denetim sonuçlarının bozuk veya arızalı ekipmanlardan kaynaklandığı yönündedir. Uygulamada ise ölçüm tutarsızlıklarının çoğu, makine arızasından değil, istikrarsız ortamlardan, standart dışı iş akışlarından, insan hatalarından ve ihmal edilen ekipman bakımından kaynaklanmaktadır.
Bu sık karşılaşılan sorunları anlamak, istikrarlı ve tekrarlanabilir denetim sonuçlarına ulaşmanın ilk adımıdır. Bu makalede, ölçüm hatalarının beş ana nedenini ayrıntılı olarak ele alıyor ve üretim ekiplerinin kalite kontrolünü güçlendirmelerine yardımcı olacak, pratik ve fabrikada test edilmiş çözümleri paylaşıyoruz.
Ölçüm Hatası ve Ölçüm Belirsizliği: Temel Fark
Üretim atölyelerinde genellikle birbirinin yerine kullanılsa da, bu iki terimin birbirinden farklı teknik anlamları vardır. Ölçüm hatası ölçülen değer ile bir parçanın gerçek boyutsal değeri arasındaki kesin sayısal farkı ifade eder. Ölçüm belirsizliği Bu, inceleme sırasında meydana gelebilecek tüm olası dalgalanmaları hesaba katarak, gerçek değerin yer alabileceği makul aralığı temsil eder. Bu farkın farkında olmak, ekiplerin daha kesin veri analizi ve kalite doğrulaması yapmasına yardımcı olur.

- Sıcaklık Değişimleri (En Yaygın Çevresel Hata)
Sıcaklık dalgalanması, boyutsal kontrol sonuçlarını çarpıtan ve en çok göz ardı edilen çevresel faktördür. Küresel endüstri standartları, tüm hassas kontrollerin sabit bir sıcaklıkta gerçekleştirilmesini şart koşmaktadır: 20 °C (68 °F).
Sıcaklıklar bu referans değerden saptığında, iş parçaları ve ölçüm cihazları genleşir veya büzülür. En ufak sıcaklık değişimleri bile çelik ve alüminyum parçaların boyutlarında birkaç mikronluk bir değişikliğe neden olabilir; bu da sıkı üretim toleranslarının dışına çıkmaya ve geçersiz denetim verilerinin elde edilmesine yol açabilir.
Gerçek hayattan bir örnek: CNC işleme işleminden hemen sonra bir alüminyum iş parçasını ölçtüğünüzü hayal edin. İşlemden kaynaklanan artık ısı, parçanın oda sıcaklığından daha sıcak kalmasına neden olarak hafif bir termal genleşmeye yol açar. Kaydedilen boyut, parçanın soğuk durumdaki gerçek boyutundan daha büyük çıkacak ve bu da denetçilerin standartlara uygun parçaları hatalı bir şekilde reddetmesine ya da spesifikasyon dışı bileşenleri onaylamasına neden olacaktır.
Sıcaklık Parazitinin Yaygın Kaynakları
- İşleme istasyonlarından yeni çıkarılmış sıcak iş parçaları
- Atölye ve muayene alanlarında yetersiz iklim kontrolü
- Parçaları veya ölçüm cihazlarını ısıtan doğrudan güneş ışığı
- Yakındaki işleme ve üretim makinelerinden yayılan ısı
- Hassas yüzeylerin elle taşınması sırasında aktarılan vücut ısısı
Hata Önleme Konusunda En İyi Uygulamalar
- Standart ortam koşullarını sağlamak için sıcaklık kontrollü özel bir inceleme odası kullanın
- Denetimden önce, yeni işlenmiş parçalar için yeterli soğuma ve stabilizasyon süresi tanınmalıdır
- Yüksek sıcaklıklı üretim işlemlerinin hemen ardından boyut kontrolleri yapmaktan kaçının
- Isı transferini önlemek için kritik iş parçası yüzeyleriyle doğrudan el temasını en aza indirin
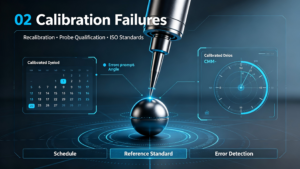
- Cihaz Kalibrasyon Hataları
Hiçbir hassas ölçüm aleti, kusursuz doğruluğunu sonsuza dek koruyamaz. Düzenli kullanım, sık hareket, çalışma sırasında oluşan titreşim ve bileşenlerin doğal aşınması, ekipmanın kalibre edilmiş standarttan kademeli olarak sapmasına neden olur.
Zamanında yeniden kalibrasyon yapılmazsa, Koordinat Ölçüm Makineleri (CMM’ler) ve Görüntüleme Ölçüm Makineleri (VMM’ler) gibi üst düzey cihazlar tutarsız ve güvenilmez veriler üretir. Doğru kalibrasyon, ekipmanın ISO 10360 ve ISO 17025 standartlarına uygun olmasını sağlayarak denetim sonuçlarının izlenebilir ve güvenilir olmasını garanti eder.
Gerçek hayattan örnekler ve sektör deneyimi: Belirgin bir arıza göstermeden normal şekilde çalışan bir CMM bile, 12 aydan fazla bir süre boyunca kalibrasyon yapılmadığında hatalı veriler üretebilir. Probun yavaş aşınması ve eksenlerdeki ince sapmalar zamanla birikerek, ancak büyük miktarda parça üretildikten sonra ortaya çıkan gizli parti hatalarına yol açar ve bu da büyük çaplı hurda kayıplarına neden olur.
Kalibrasyonla İlgili Tipik Sorunlar
- Süresi dolmuş kalibrasyon döngüleri ve gecikmiş yeniden kalibrasyon programları
- Hasarlı problar ve bozulmuş iğne bileşenleri
- Rutin makine performans doğrulamasının eksik yapılması
- Resmi kalibrasyon sertifikalarının incelenmemesi ve onaylanmaması
Hata Önleme Konusunda En İyi Uygulamalar
- Sabit bir ekipman kalibrasyon programı oluşturun ve bu programa harfiyen uyun
- CMM ve VMM üniteleri için günlük ve haftalık performans kontrolleri gerçekleştirin
- Aşınmış probları ve yardımcı aksesuarları zamanında değiştirin
- Kalite denetimleri ve izlenebilirlik amacıyla eksiksiz kalibrasyon kayıtları tutun
Standartlaştırılmış bakım iş akışları hakkında daha ayrıntılı bilgi edinmek için kılavuzumuzu okuyun: Uzun Vadeli Muayene İstikrarı İçin Bir CMM’nin Kalibrasyonu Nasıl Yapılır?.
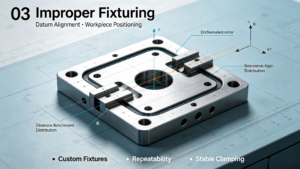
- İş Parçasının Yanlış Konumlandırılması ve Sabitlenmesi
En gelişmiş ölçüm makineleri bile, iş parçasının yanlış konumlandırılmasından kaynaklanan hataları gideremez. Dengesiz sabitleme ve hatalı referans noktası hizalaması, parçanın kaymasına, yüzey deformasyonuna ve tekrarlanan testlerde tutarsız ölçüm sonuçlarına yol açar.
Bu sorun, özellikle ince cidarlı parçalar ve karmaşık geometrik bileşenlerin incelenmesi sırasında sıkça görülür; bu durumlarda, küçük konumlandırma hataları tüm parti genelinde ölçüm sapmalarına yol açar.
Saha deneyimi: MEAXPERT’te, müşterilerimizin sadece sabitleme stratejilerini optimize ederek ve referans noktası hizalamasını standartlaştırarak – yeni ekipman yatırımlarına gerek kalmadan – denetim tekrarlanabilirliğini 30% veya daha fazla oranda artırdıklarını sürekli olarak gözlemliyoruz.
Konumlandırma ve Sabitlemede Sık Karşılaşılan Sorunlar
- Tarama ve ölçüm sırasında iş parçasının yer değiştirmesine neden olan gevşek sabitleme elemanları
- Yanlış referans noktası seçimi ve yanlış hizalanmış konumlandırma
- Aşırı yüksek sıkıştırma kuvveti, yapısal parçanın deformasyonuna yol açar
- Düzensiz şekilli iş parçaları için yetersiz destek
Hata Önleme Konusunda En İyi Uygulamalar
- Her bir iş parçasının yapısına ve malzeme özelliklerine göre özel olarak tasarlanmış sabitleme aparatları kullanın
- Tutarlı denetimler için tek tip ve tekrarlanabilir referans konumlandırma sistemleri oluşturun
- Gerilme kaynaklı deformasyona yol açmadan hareketi ortadan kaldırmak için orta derecede sıkıştırma kuvveti uygulayın
- Resmi ölçüm işlemlerine başlamadan önce parçaların hizalamasını ve sabitliğini kontrol edin
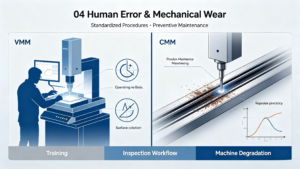
- İnsan Operatör Hataları
Tutarsız manuel işlemler, hassas üretim tesislerinde ölçüm belirsizliğinin başlıca kaynaklarından biri olmaya devam etmektedir. Deneyimli denetçiler bile standartlaştırılmış iş akışları olmadan değişken sonuçlar elde edebilir.
Endüstriyel toleranslar giderek daraldıkça, prob kurulumundaki, denetim stratejisindeki ve yazılım yapılandırmasındaki küçük farklılıklar bile nihai ölçümün geçerliliğini tehlikeye atmaya yetiyor.
Operatörlerin Sık Yaptığı Hatalar
- Hatalı prob kalifikasyonu ve parametre ayarı
- Verimsiz veya hatalı denetim rotası planlaması
- Kontrolsüz manuel ölçüm hızı ve çalışma ritmi
- Belirli parça türleri için yanlış yapılandırılmış yazılım parametreleri
- Kritik boyut kontrollerini atlayan eksik denetim prosedürleri
Hata Önleme Konusunda En İyi Uygulamalar
- Tüm denetim personeline düzenli olarak profesyonel metroloji eğitimi verilmesi
- Ekipler arasında denetim mantığını tek tip hale getirmek için çalışma prosedürlerini standartlaştırın
- Manuel işlemlere olan bağımlılığı azaltmak için otomatik denetim programlarından yararlanın
- Nihai ürün kalitesi onayı öncesinde zorunlu rapor doğrulama sürecini uygulamak
- Makine Aşınması ve Mekanik Anormallikler
Tüm hassas ölçüm sistemleri, uzun süreli kullanımın ardından kademeli bir mekanik aşınmaya maruz kalır. Kılavuz raylar, rulmanlar, tahrik sistemleri, hava yatakları ve prob mekanizmaları gibi temel bileşenler, zamanla optimum performanslarını yavaş yavaş yitirir.
Bu ince aşınma, okuma tekrarlanabilirliğini düşürür ve gözle görülür ekipman arızaları ortaya çıkmadan çok önce veri sapmalarına neden olur. Uzun vadede istikrarlı bir denetim performansı sağlamak için proaktif önleyici bakım hayati önem taşır.
Gerçek hayattan bir örnek: Birçok üretim ekibi, ekipman bakımını ancak bariz arızalar ortaya çıktıktan sonra yapmaktadır. Oysa, eksenlerdeki hafif titreme veya probun tutarsız tetiklenmesi —bileşen aşınmasının erken belirtileri— sürekli olarak küçük hatalara yol açabilir; bu hatalar zamanla birikerek tüm üretim partilerini tehlikeye atabilir.
Mekanik Arızaların Erken Uyarı Belirtileri
- Değişken ölçüm değerleri ve azalmış ölçüm tekrarlanabilirliği
- Ardışık denetimler arasında açıklanamayan boyut sapması
- Operasyonel titreşim ve mekanik gürültüdeki artış
- Probun dengesiz tetiklenmesi ve gecikmeli tepki
- Ekipman eksenleri boyunca sert veya titrek hareketler
Hata Önleme Konusunda En İyi Uygulamalar
- Planlı önleyici bakım işlemlerini gerçekleştirmek için üreticinin talimatlarına uyun
- Önemli mekanik bileşenlerde aşınma ve eskime olup olmadığını belirlemek için düzenli denetimler yapın
- Tekrarlanabilirlik verilerindeki eğilimleri takip ederek anomalileri erken aşamada tespit etmek
- Üretim kalitesi sorunlarını önlemek için bozulmuş bileşenleri proaktif olarak değiştirin
Ölçüm Doğruluğunu Etkileyen Küçük Ama Etkili Faktörler
Beş temel hata kaynağının ötesinde, genel ölçüm belirsizliğini artıran bir dizi ince atölye faktörü birikmektedir. Üretim ekipleri aşağıdaki ayrıntıları göz ardı etmemelidir:
- Toz, yağ ve işleme kalıntıları gibi yüzey kirleticileri
- Probe temasının tutarlılığını etkileyen parça yüzey pürüzlülüğü
- Belirli denetim görevleri için birbiriyle uyumsuz prob modelleri
- Yanlış ölçüm hızı (çok hızlı veya aşırı yavaş)
- Atölyedeki titreşim ve dalgalanan hava basıncı
- Parçaları ve ekipmanları etkileyen ortam nemindeki dalgalanmalar
- Yanlış yazılım telafi ayarları
Her biri tek başına önemsiz olsa da, bu küçük değişkenler bir araya geldiğinde denetim hassasiyetini düşürür ve tutarsız kalite sonuçlarına yol açar.
Modern Metroloji Sistemleri Ölçüm Hatalarını Nasıl Azaltır?
Günümüzün gelişmiş denetim ekipmanları, insan ve çevresel etkenlerin etkisini en aza indirecek şekilde tasarlanmış olup, geleneksel manuel araçlara kıyasla daha istikrarlı ve güvenilir sonuçlar sunmaktadır. Modern CMM ve VMM platformları, kalite kontrol iş akışlarını kolaylaştırmak için bir dizi hata azaltma özelliğini bünyesinde barındırmaktadır:
- Otomatik prob kalibrasyonu: Manuel kurulum hatalarını ortadan kaldırır ve prob hassasiyetinin tutarlılığını sağlar
- Akıllı sıcaklık telafisi: Ortam sıcaklığındaki değişikliklerin yol açtığı boyut sapmalarını düzeltir
- Gelişmiş ölçüm yazılımı: Denetim mantığını standartlaştırır ve test stratejilerini tek tip hale getirir
- Otomatik çarpışma algılama: Denetim istikrarını korurken ekipmanı ve iş parçalarını korur
- Tam süreç otomatik denetim: Manuel müdahaleyi ve buna bağlı insan hatalarını azaltır
- SPC (İstatistiksel Proses Kontrolü) entegrasyonu: Veri eğilimlerini takip ederek olası kalite sorunlarını öngörür ve önler
MEAXPERT, tüm bu sektör lideri yetenekleri özel CMM ve Görüntüleme Ölçüm Makinesi çözümlerine entegre ederek, imalat şirketlerinin denetim performansını istikrarlı hale getirmelerine ve tekrarlayan ölçüm belirsizliklerini ortadan kaldırmalarına yardımcı olur. İş akışınıza en uygun cihazın hangisi olduğunu anlamak için karşılaştırma kılavuzumuzu inceleyin:CMM ile Görüntüleme Ölçüm Makinesi: Temel Farklar ve Uygulamalar.
Ölçüm Hatalarını Azaltmanın Temel Faydaları
Sistematik hata önleme ve standartlaştırılmış metroloji yönetimi, üretim kalite sistemleri için somut ve uzun vadeli faydalar sağlar:
- Daha tutarlı ürün kalitesi ve daha yüksek üretim verim oranları
- Daha düşük hurda oranları, daha az yeniden işleme ve en aza indirgenmiş operasyonel israf
- İstikrarlı üretim süreçleri ve genel süreç yetkinliğinde iyileşme
- Daha hızlı denetim döngüleri ve artırılmış üretim verimi
- Müşteri güveninin artması ve pazardaki rekabet gücünün artması
- Küresel ISO kalite yönetim standartlarına tam uyum
Güvenilir ölçüm, yalnızca bir kalite doğrulama adımı değildir; aynı zamanda üretim sürecinin sürekli iyileştirilmesinin temel itici gücüdür.
Sonuç
Hassas imalatta ölçüm hataları nadiren tek bir nedenden kaynaklanır. Bu hatalar neredeyse her zaman istikrarsız ortamlar, standartlara uygun olmayan ekipman durumu, tutarsız insan müdahalesi ve kusurlu denetim iş akışlarının birleşiminden kaynaklanır.
Ölçüm doğruluğunu artırmak, sadece daha iyi ekipman satın almaktan ibaret değildir. Bu, standartlaştırılmış süreçler, yetkin operatörler, kontrollü ortamlar ve güvenilir metroloji sistemlerinin bir araya gelmesini gerektirir. Üretim atölyelerinin sıcaklıklarını sabit tutarak, sıkı kalibrasyon programlarına uyarak, sabitleme düzenlemelerini optimize ederek, operatörlerin becerilerini geliştirerek ve rutin ekipman bakımını gerçekleştirerek, üreticiler ölçüm belirsizliğini önemli ölçüde azaltabilir ve tutarlı bir ürün kalitesi elde edebilirler.
MEAXPERT, üreticilerin bu kalite hedeflerine ulaşmalarına yardımcı olmaya kendini adamıştır; bunun için profesyonel, uygulamaya özel hassas metroloji çözümleri sunarak istikrarlı, verimli ve yüksek kaliteli üretim iyileştirmelerini desteklemektedir.
Sıkça Sorulan Sorular
Ölçüm hatalarının en yaygın nedeni nedir?
Sıcaklık değişimi, hem iş parçalarının hem de ölçüm ekipmanlarının fiziksel boyutlarını doğrudan değiştirdiği için en yaygın nedendir. Bu durum, neredeyse tüm hassas denetim iş akışlarını etkiler ve rutin kalite kontrolünde sıklıkla göz ardı edilir.
Kalibre edilmiş bir CMM yine de ölçüm hataları verebilir mi?
Evet. Düzenli kalibrasyon yalnızca ekipmanın temel doğruluğunu garanti eder. Parçaların yanlış sabitlenmesi, operatörün yetersizliği, dengesiz ortam koşulları, aşınmış prob aksesuarları ve standart dışı denetim prosedürleri nedeniyle hatalar yine de ortaya çıkabilir.
Ölçüm cihazları ne sıklıkla kalibre edilmelidir?
Kalibrasyon aralıkları, ekipmanın kullanım sıklığına, atölyenin ortam koşullarına ve sektördeki kalite standartlarına göre değişiklik gösterir. Çoğu hassas ekipman üreticisi, yıllık tam kalibrasyonun yanı sıra aylık veya üç aylık rutin performans doğrulamaları da gerçekleştirir.
Üreticiler, ölçüm doğruluğunu uzun vadede nasıl artırabilirler?
Sürekli doğruluk, dört temel unsura dayanır: kontrollü denetim ortamları, standartlaştırılmış sabitleme ve denetim iş akışları, düzenli operatör eğitimi ve proaktif ekipman bakımı ve kalibrasyonu.