











Julkaisija: MEAXPERT | Tarkkuusmittausratkaisut
Johdanto
Jokainen valmistaja on riippuvainen tarkkoista mittauksista varmistaakseen, että osat täyttävät tiukat suunnitteluvaatimukset. Olipa kyseessä sitten ilmailu- ja avaruusteollisuuden komponenttien, autonosien, elektroniikkakokoonpanojen tai räätälöityjen muottien tarkastus, jopa pienet mittaustulosten poikkeamat voivat johtaa viallisiin tuotteisiin, tarpeettomaan uusintatyöhön, korkeampiin toimintakustannuksiin ja tyytymättömiin asiakkaisiin.
Tuotanto- ja laatutiimien keskuudessa vallitsee yleinen väärinkäsitys, jonka mukaan epäluotettavat tarkastustulokset johtuvat rikkoutuneista tai viallisista laitteista. Käytännössä suurin osa mittaustulosten epäjohdonmukaisuuksista johtuu epävakaista olosuhteista, epätyypillisistä työnkulkuista, inhimillisistä virheistä ja laitteiden huollon laiminlyönnistä – ei laitevikoista.
Näiden yleisten ongelmakohtien ymmärtäminen on ensimmäinen askel kohti vakaita ja toistettavia tarkastustuloksia. Tässä artikkelissa käymme läpi viisi tärkeintä mittausvirheiden syytä ja esittelemme käytännöllisiä, tuotantoympäristössä testattuja ratkaisuja, joiden avulla tuotantotiimit voivat tehostaa laadunvalvontaa.
Mittausvirhe vs. mittauksen epävarmuus: keskeinen ero
Vaikka näitä kahta termiä käytetään usein synonyymeinä tuotantolaitoksissa, niillä on erilliset tekniset merkitykset. Mittausvirhe tarkoittaa mitatun arvon ja kappaleen todellisen mitta-arvon välistä tarkkaa numeerista eroa. Mittauksen epävarmuus kuvaa kohtuullista vaihteluväliä, jonka sisällä todellinen arvo voi sijaita, kun otetaan huomioon kaikki tarkastuksen aikana mahdollisesti esiintyvät vaihtelut. Tämän eron ymmärtäminen auttaa tiimejä suorittamaan tarkempaa tietojen analysointia ja laadun varmistamista.

- Lämpötilan vaihtelut (yleisin ympäristövirhe)
Lämpötilan vaihtelu on eniten aliarvioitu ympäristötekijä, joka vääristää mittatarkastusten tuloksia. Kansainvälisissä teollisuusstandardeissa kaikki tarkkuustarkastukset on määritelty suoritettaviksi vakaassa lämpötilassa, joka on 20 °C (68 °F).
Työkappaleet ja mittauslaitteet laajenevat tai kutistuvat, kun lämpötila poikkeaa tästä viitelämpötilasta. Jo pienetkin lämpötilan muutokset voivat aiheuttaa teräs- ja alumiiniosien koon muuttumisen useita mikroneja – mikä riittää ylittämään tiukat valmistustoleranssit ja tuottamaan virheellisiä tarkastustietoja.
Esimerkki käytännöstä: Kuvittele, että mitataan alumiinista valmistettua työkappaletta heti CNC-työstön jälkeen. Käsittelystä jäänyt lämpö pitää kappaleen huoneenlämpötilaa lämpimämpänä, mikä aiheuttaa hienovaraista lämpölaajenemista. Mitattu mitta on suurempi kuin kappaleen todellinen mitta kylmässä tilassa, minkä seurauksena tarkastajat hylkäävät virheellisesti vaatimusten mukaiset kappaleet tai hyväksyvät vaatimusten vastaisia komponentteja.
Yleisiä lämpötilahäiriöiden lähteitä
- Kuumia työkappaleita, jotka on juuri poistettu työstöasemilta
- Työpajan ja tarkastustilojen ilmastointi on puutteellista
- Suora auringonvalo, joka lämmittää osia tai mittauslaitteita
- Läheisistä työstö- ja käsittelykoneista lähtevä lämpö
- Tarkkuuspintojen käsin käsittelystä aiheutuva kehon lämmönsiirto
Virheiden ehkäisyn parhaat käytännöt
- Käytä erillistä, lämpötilasäädeltyä tarkastushuonetta, jotta ympäristöolosuhteet pysyvät vakioina
- Anna vastakoneistetuille osille riittävästi aikaa jäähtyä ja vakiintua ennen tarkastusta
- Vältä välittömiä mittatarkastuksia heti korkean lämpötilan valmistusprosessien jälkeen
- Vähennä suoraa käsikontaktia työkappaleen kriittisiin pintoihin lämmönsiirron estämiseksi
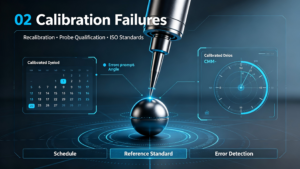
- Laitteiden kalibrointivirheet
Mikään tarkkuusmittauslaite ei säilytä täydellistä tarkkuuttaan loputtomiin. Säännöllinen käyttö, toistuvat liikkeet, käytön aikana syntyvät tärinät sekä osien luonnollinen kuluminen aiheuttavat laitteen poikkeamisen vähitellen kalibroidusta standardista.
Ilman säännöllistä uudelleenkalibrointia huippuluokan mittauslaitteet, kuten koordinaattimittauskoneet (CMM) ja kuvantamismittauskoneet (VMM), tuottavat epäjohdonmukaisia ja epäluotettavia tietoja. Asianmukainen kalibrointi varmistaa, että laitteet täyttävät standardien ISO 10360 ja ISO 17025 vaatimukset, jolloin tarkastustulokset ovat jäljitettävissä ja luotettavia.
Käytännön esimerkki ja alan kokemus: CMM-laite, joka toimii normaalisti ilman ilmeisiä vikoja, voi silti tuottaa virheellisiä tietoja, jos sitä ei ole kalibroitu yli 12 kuukauteen. Anturin hidas kuluminen ja akselien hienovaraiset poikkeamat kertyvät ajan myötä, mikä aiheuttaa piileviä erävirheitä, jotka tulevat esiin vasta, kun suuria määriä osia on valmistettu, ja johtavat valtaviin hävikkitappioihin.
Tyypillisiä kalibrointiin liittyviä ongelmia
- Vanhentuneet kalibrointijaksoja ja viivästyneet uudelleenkalibrointiaikataulut
- Vaurioituneet anturit ja kuluneet neulakomponentit
- Koneen suorituskyvyn epätäydellinen rutiinitarkastus
- Virallisten kalibrointitodistusten tarkastamatta jättäminen ja vahvistamatta jättäminen
Virheiden ehkäisyn parhaat käytännöt
- Laaditaan kiinteä laitteiden kalibrointiaikataulu ja noudatetaan sitä tarkasti
- Suorita CMM- ja VMM-laitteiden päivittäiset ja viikoittaiset toimintatarkastukset
- Vaihda kuluneet anturit ja lisävarusteet ajoissa
- Pidä yllä kattavia kalibrointitietoja laadunvalvontatarkastuksia ja jäljitettävyyttä varten
Jos haluat perehtyä tarkemmin standardoituihin huoltotyönkulkuihin, lue oppaamme: Kuinka kalibroida koordinaattimittauskone (CMM) pitkäaikaisen tarkastusvakauden varmistamiseksi.
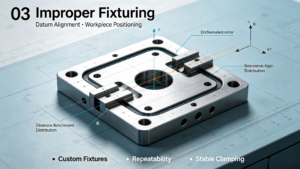
- Työkappaleen virheellinen sijoittaminen ja kiinnitys
Edes edistyneimmät mittauslaitteet eivät pysty korjaamaan virheitä, jotka johtuvat työkappaleen virheellisestä sijoittelusta. Epävakaa kiinnitys ja virheellinen vertailupisteen kohdistus johtavat työkappaleen siirtymiseen, pinnan muodonmuutoksiin ja epäjohdonmukaisiin mittaustuloksiin toistettujen testien välillä.
Tämä ongelma on erityisen yleinen ohutseinäisten osien ja monimutkaisten geometristen komponenttien tarkastuksessa, joissa pienetkin sijoitusvirheet aiheuttavat koko erän kattavia mittauspoikkeamia.
Käytännön kokemus: MEAXPERTillä olemme toistuvasti havainneet, että asiakkaat pystyvät parantamaan tarkastusten toistettavuutta 30%:llä tai enemmän yksinkertaisesti optimoimalla kiinnitysstrategioita ja standardoimalla vertailupisteiden kohdistuksen – ilman, että tarvitaan uusia laitepäivityksiä.
Yleisiä asemointiin ja kiinnitykseen liittyviä ongelmia
- Löysät kiinnikkeet, jotka aiheuttavat työkappaleen siirtymistä skannauksen ja mittauksen aikana
- Virheellinen vertailupisteen valinta ja virheellinen kohdistus
- Liian suuri kiristysvoima, joka aiheuttaa rakenneosan muodonmuutoksen
- Epävakaa tuki epäsäännöllisen muotoisille työkappaleille
Virheiden ehkäisyn parhaat käytännöt
- Käytä kunkin työkappaleen rakenteeseen ja materiaaliominaisuuksiin räätälöityjä kiinnittimiä
- Otetaan käyttöön yhtenäiset, toistettavat vertailupisteiden sijoitusjärjestelmät, jotta tarkastukset ovat yhdenmukaisia
- Käytä kohtuullista kiristysvoimaa liikkeen estämiseksi ilman, että aiheutuu jännitysmuodonmuutoksia
- Tarkista osien kohdistus ja vakaus ennen virallisten mittaustoimenpiteiden aloittamista
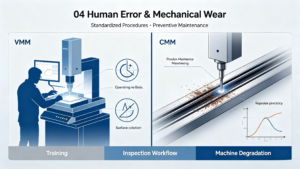
- Ihmisen tekemät virheet
Epäjohdonmukainen manuaalinen toiminta on edelleen merkittävä mittauksen epävarmuuden lähde tarkkuustuotantolaitoksissa. Jopa kokeneet tarkastajat voivat saada vaihtelevia tuloksia ilman standardoituja työnkulkuja.
Teollisuuden toleranssien kiristyessä pienetkin erot anturin asennuksessa, tarkastusstrategiassa ja ohjelmistokokoonpanossa riittävät vaarantamaan lopullisen mittaustuloksen luotettavuuden.
Operaattoreiden yleisiä virheitä
- Anturin virheellinen kalibrointi ja parametrien asetukset
- Tarkastusreitin suunnittelun tehottomuus tai virheellisyys
- Hallitsematon manuaalinen mittausnopeus ja toimintatahti
- Tiettyjen osatyyppien ohjelmistoparametrien virheellinen määrittäminen
- Puutteelliset tarkastusrutiinit, joissa jätetään tekemättä kriittiset mittatarkastukset
Virheiden ehkäisyn parhaat käytännöt
- Järjestetään säännöllisesti ammattimaista mittaustekniikan koulutusta kaikille tarkastushenkilöstön jäsenille
- Yhdenmukaistetaan toimintamenettelyt, jotta tarkastuslogiikka olisi yhtenäinen kaikissa tiimeissä
- Hyödynnä automatisoituja tarkastusohjelmia manuaalisen työn vähentämiseksi
- Otetaan käyttöön pakollinen raporttien tarkastus ennen lopputuotteen laadun vahvistamista
- Koneiden kuluminen ja mekaaniset poikkeavuudet
Kaikissa tarkkuusmittausjärjestelmissä tapahtuu pitkäkestoisen käytön seurauksena asteittaista mekaanista kulumista. Keskeiset komponentit, kuten ohjauskiskot, laakerit, käyttöjärjestelmät, ilmatyynylaakerit ja anturimekanismit, menettävät vähitellen optimaalisen suorituskykynsä ajan myötä.
Tämä hienovarainen kuluminen heikentää lukemien toistettavuutta ja aiheuttaa tietojen poikkeamia jo kauan ennen kuin laitteissa ilmenee näkyviä vikoja. Ennakoiva huolto on välttämätöntä, jotta tarkastusten suorituskyky pysyy vakaana pitkällä aikavälillä.
Esimerkki käytännöstä: Monet tuotantotiimit huoltavat laitteita vasta, kun ilmeisiä toimintahäiriöitä ilmenee. Todellisuudessa akselin lievä tärinä tai anturin epätasainen laukeaminen – jotka ovat komponenttien kulumisen varhaisia merkkejä – voivat aiheuttaa jatkuvia pieniä virheitä, jotka kertyvät ja vaarantavat kokonaisia tuotantoeriä.
Mekaanisten vikojen varhaiset varoitusmerkit
- Vaihtelevat lukemat ja heikentynyt mittausten toistettavuus
- Selittämätön mitta-arvojen muutos peräkkäisissä tarkastuksissa
- Toiminnan aiheuttamien tärinöiden ja mekaanisen melun lisääntyminen
- Anturin laukaisun epävakaus ja viivästynyt vaste
- Jäykkä tai nykivä liike laitteen akseleiden suuntaan
Virheiden ehkäisyn parhaat käytännöt
- Noudata valmistajan ohjeita määräaikaisten ennaltaehkäisevien huoltotoimenpiteiden suorittamisessa
- Tarkista säännöllisesti tärkeimpien mekaanisten osien kuluminen ja ikääntyminen
- Seuraa toistettavuustietojen kehityssuuntauksia poikkeamien havaitsemiseksi varhaisessa vaiheessa
- Vaihda kuluneet osat ennakoivasti, jotta vältetään tuotannon laatuongelmat
Mittaustarkkuuteen vaikuttavat vähäiset mutta merkittävät tekijät
Viiden keskeisen virhelähteen lisäksi useat hienovaraiset tuotantotilan tekijät vaikuttavat yhdessä mittauksen kokonaisepävarmuuden kasvuun. Tuotantotiimien ei tulisi jättää huomiotta seuraavia seikkoja:
- Pinnan epäpuhtaudet, kuten pöly, öljy ja käsittelyjälkeiset jäännökset
- Pinnan epätasaisuus, joka vaikuttaa anturin kosketuksen tasaisuuteen
- Erilaiset anturimallit tiettyihin tarkastustehtäviin
- Väärä mittausnopeus (liian nopea tai liian hidas)
- Työpajan tärinä ja ilmanpaineen vaihtelut
- Osia ja laitteita vaikuttavat ilman kosteuden vaihtelut
- Virheelliset ohjelmiston kompensointiasetukset
Vaikka nämä pienet vaihtelut ovat yksittäin merkityksettömiä, ne yhdessä heikentävät tarkastuksen tarkkuutta ja johtavat epäjohdonmukaisiin laatutuloksiin.
Miten nykyaikaiset mittausjärjestelmät vähentävät mittausvirheitä
Nykyiset edistykselliset tarkastuslaitteet on suunniteltu minimoimaan ihmisen ja ympäristön aiheuttamat häiriöt, minkä ansiosta ne tuottavat vakaampia ja luotettavampia tuloksia kuin perinteiset manuaaliset työkalut. Nykyaikaisissa CMM- ja VMM-alustoissa on integroitu joukko virheitä vähentäviä ominaisuuksia, jotka tehostavat laadunvalvontaprosesseja:
- Anturin automaattinen kalibrointi: Estää manuaaliset asetusvirheet ja varmistaa anturin tasaisen tarkkuuden
- Älykäs lämpötilakorjaus: Korjaa ympäristön lämpötilan vaihteluista johtuvat mittapoikkeamat
- Edistyksellinen mittausohjelmisto: Yhdenmukaistaa tarkastuslogiikan ja yhtenäistää testausstrategiat
- Automaattinen törmäyksen tunnistus: Suojaa laitteita ja työkappaleita ja varmistaa samalla tarkastuksen vakauden
- Koko prosessin kattava automatisoitu tarkastus: Vähentää manuaalista työtä ja siihen liittyviä inhimillisiä virheitä
- SPC:n (tilastollisen prosessinohjauksen) integrointi: Seuraa datan kehityssuuntauksia mahdollisten laatuongelmien ennustamiseksi ja ehkäisemiseksi
MEAXPERT yhdistää kaikki nämä alan johtavat ominaisuudet räätälöityihin CMM- ja Vision-mittauslaiteratkaisuihinsa, mikä auttaa valmistusyrityksiä vakauttamaan tarkastustuloksia ja poistamaan toistuvia mittausepävarmuuksia. Tutustu vertailuoppaaseemme selvittääksesi, mikä laite sopii parhaiten juuri sinun työnkulkuusi:CMM-mittauslaite vs. kuvantunnistusmittauslaite: keskeiset erot ja käyttökohteet.
Mittausvirheiden vähentämisen keskeiset edut
Systemaattinen virheiden ehkäisy ja standardoitu mittaustoiminnan hallinta tuovat konkreettisia ja pitkäaikaisia etuja tuotannon laatujärjestelmiin:
- Tuotteiden laadun tasaisuus ja tuotannon saantoasteen kasvu
- Alhaisemmat hylkäysasteet, vähemmän uusintatyötä ja minimoitu tuotantohävikki
- Vakautetut valmistusprosessit ja parantunut prosessien kokonaiskyky
- Nopeammat tarkastuskierrokset ja parempi tuotantokapasiteetti
- Asiakkaiden luottamuksen vahvistuminen ja markkinakilpailukyvyn parantuminen
- Maailmanlaajuisten ISO-laadunhallintastandardien täysimääräinen noudattaminen
Luotettava mittaus ei ole pelkästään laadunvarmistuksen vaihe, vaan se on jatkuvan valmistusprosessin parantamisen keskeinen liikkeellepaneva voima.
Päätelmä
Tarkkuustuotannon mittaustarkkuusvirheet johtuvat harvoin yhdestä ainoasta syystä. Ne johtuvat lähes aina epävakaiden olosuhteiden, laitteiden epäyhtenäisen kunnon, epäjohdonmukaisen ihmisen suorittaman toiminnan sekä puutteellisten tarkastusprosessien yhdistelmästä.
Mittaustarkkuuden parantaminen ei tarkoita pelkästään parempien laitteiden hankkimista. Se edellyttää standardoitujen prosessien, ammattitaitoisten käyttäjien, hallittujen ympäristöolosuhteiden ja luotettavien mittausjärjestelmien yhdistelmää. Vakauttamalla tuotantotilojen lämpötiloja, noudattamalla tiukkoja kalibrointiaikatauluja, optimoimalla kiinnitysjärjestelyjä, parantamalla käyttäjien osaamista ja huolehtimalla laitteiden säännöllisestä kunnossapidosta valmistajat voivat vähentää mittauksen epävarmuutta merkittävästi ja saavuttaa tasaisen tuotelaadun.
MEAXPERT on sitoutunut auttamaan valmistajia näiden laatutavoitteiden saavuttamisessa ammattimaisilla, käyttötarkoituksiin räätälöidyillä tarkkuusmittausratkaisuilla, jotka tukevat vakaita, tehokkaita ja laadukkaita tuotannon parannuksia.
Usein kysytyt kysymykset
Mikä on mittausvirheiden yleisin syy?
Lämpötilan vaihtelu on yleisin syy, sillä se muuttaa suoraan sekä työkappaleiden että mittauslaitteiden fyysisiä mittoja. Se vaikuttaa lähes kaikkiin tarkkuustarkastuksen työnkulkuihin, mutta se jää usein huomiotta rutiininomaisessa laadunvalvonnassa.
Voiko kalibroitu koordinaattimittauskone silti tuottaa mittausvirheitä?
Kyllä. Säännöllinen kalibrointi takaa vain laitteiston perustason tarkkuuden. Virheitä voi silti esiintyä, jos osia ei ole kiinnitetty oikein, käyttäjä ei ole riittävän taitava, ympäristöolosuhteet ovat epävakaat, anturin lisävarusteet ovat kuluneet tai tarkastusmenettelyt eivät ole standardien mukaisia.
Kuinka usein mittauslaitteet tulisi kalibroida?
Kalibrointivälit vaihtelevat laitteiden käyttötiheyden, korjaamon ympäristöolosuhteiden ja alan laatustandardien mukaan. Useimmat tarkkuuslaitteiden valmistajat suorittavat vuosittain kattavan kalibroinnin sekä kuukausittaisen tai neljännesvuosittaisen rutiininomaisen toimintatarkastuksen.
Miten valmistajat voivat parantaa mittaustarkkuutta pitkällä aikavälillä?
Pitkäaikainen tarkkuus perustuu neljään keskeiseen tekijään: hallittuihin tarkastusolosuhteisiin, standardoituihin kiinnitysratkaisuihin ja tarkastusprosesseihin, säännölliseen käyttökoulutukseen sekä ennakoivaan laitteiden huoltoon ja kalibrointiin.