











Publicado por MEAXPERT | Soluciones de metrología de precisión
Introducción
Todos los fabricantes dependen de mediciones precisas para garantizar que las piezas cumplan con las estrictas especificaciones de diseño. Tanto si se inspeccionan componentes aeroespaciales, piezas de automoción, conjuntos electrónicos o moldes a medida, incluso las más mínimas inconsistencias en las lecturas pueden dar lugar a productos defectuosos, reelaboraciones innecesarias, mayores costes operativos y clientes insatisfechos.
Una idea errónea muy extendida entre los equipos de producción y calidad es que los resultados de inspección poco fiables se deben a equipos averiados o defectuosos. En la práctica, la mayoría de las inconsistencias en las mediciones se deben a entornos inestables, flujos de trabajo no estandarizados, errores humanos y un mantenimiento deficiente de los equipos, y no a fallos de las máquinas.
Comprender estos problemas habituales es el primer paso para obtener resultados de inspección estables y repetibles. En este artículo, analizamos las cinco causas principales de los errores de medición y ofrecemos soluciones prácticas y probadas en fábrica para ayudar a los equipos de fabricación a reforzar el control de calidad.
Error de medición frente a incertidumbre de medición: diferencia clave
Aunque a menudo se utilizan indistintamente en los talleres de fabricación, ambos términos tienen significados técnicos distintos. Error de medición se refiere a la diferencia numérica concreta entre un valor medido y el valor dimensional real de una pieza. Incertidumbre de medición representa el intervalo razonable en el que puede situarse el valor real, teniendo en cuenta todas las posibles fluctuaciones que puedan producirse durante la inspección. Ser consciente de esta diferencia ayuda a los equipos a realizar un análisis de datos y una validación de la calidad más precisos.

- Variaciones de temperatura (el error ambiental más habitual)
La fluctuación de la temperatura es el factor ambiental que más se pasa por alto y que distorsiona los resultados de las inspecciones dimensionales. Las normas industriales internacionales establecen que todas las inspecciones de precisión deben realizarse a una temperatura estable de 20 °C (68 °F).
Las piezas de trabajo y los dispositivos de medición se expanden o contraen cuando las temperaturas se desvían de este valor de referencia. Incluso las variaciones de temperatura más leves pueden provocar que las piezas de acero y aluminio cambien de tamaño en varias micras, lo que basta para que se salgan de las estrictas tolerancias de fabricación y generen datos de inspección no válidos.
Ejemplo real: Imagina que mides una pieza de aluminio inmediatamente después de su mecanizado CNC. El calor residual del proceso mantiene la pieza a una temperatura superior a la ambiente, lo que provoca una sutil expansión térmica. La dimensión registrada será mayor que la real en estado frío, lo que llevará a los inspectores a rechazar erróneamente piezas que cumplen con las especificaciones o a aprobar componentes que no las cumplen.
Fuentes habituales de interferencias en la temperatura
- Piezas calientes recién sacadas de las estaciones de mecanizado
- Mala climatización en el taller y en las zonas de inspección
- La luz solar directa que calienta las piezas o los equipos de medición
- Calor emitido por la maquinaria de mecanizado y procesamiento cercana
- Calor corporal transmitido al manipular manualmente superficies de precisión
Buenas prácticas para la prevención de errores
- Utiliza una sala de inspección específica con control de temperatura para mantener unas condiciones ambientales estándar.
- Deje que las piezas recién mecanizadas se enfríen y se estabilicen durante el tiempo suficiente antes de inspeccionarlas.
- Evita realizar controles dimensionales inmediatamente después de los procesos de fabricación a alta temperatura.
- Reducir al mínimo el contacto directo de las manos con las superficies críticas de la pieza de trabajo para evitar la transferencia de calor
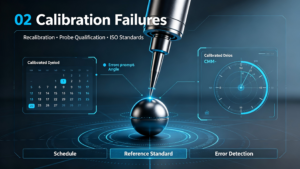
- Errores de calibración de instrumentos
Ningún instrumento de medición de precisión conserva su exactitud perfecta de forma indefinida. El uso habitual, los movimientos frecuentes, las vibraciones durante el funcionamiento y el desgaste natural de los componentes hacen que el equipo se desvíe gradualmente de su patrón de calibración.
Sin una recalibración oportuna, los instrumentos de alta gama, como las máquinas de medición por coordenadas (CMM) y las máquinas de medición por visión (VMM), generarán datos inconsistentes y poco fiables. Una calibración adecuada garantiza que los equipos cumplan con las normas ISO 10360 e ISO 17025, lo que permite que los resultados de las inspecciones sean trazables y fiables.
Ejemplos prácticos y experiencia en el sector: Una máquina de medición por coordenadas (CMM) que funcione con normalidad y sin fallos evidentes puede generar datos erróneos tras más de 12 meses sin calibración. El desgaste progresivo de la sonda y las desviaciones sutiles de los ejes se acumulan con el tiempo, creando errores ocultos en los lotes que solo salen a la luz tras la producción de grandes volúmenes de piezas, lo que da lugar a pérdidas masivas por desechos.
Problemas habituales relacionados con la calibración
- Ciclos de calibración caducados y retrasos en los calendarios de recalibración
- Sondas dañadas y componentes de los estiletes deteriorados
- Verificación incompleta del rendimiento de la máquina en condiciones normales de funcionamiento
- No se han revisado ni validado los certificados oficiales de calibración
Buenas prácticas para la prevención de errores
- Elaborar y cumplir estrictamente un calendario fijo de calibración de los equipos
- Realizar comprobaciones diarias y semanales del funcionamiento de las unidades CMM y VMM
- Sustituya oportunamente las sondas y los accesorios auxiliares desgastados
- Mantener registros completos de calibración para las auditorías de calidad y la trazabilidad
Si quieres profundizar en los flujos de trabajo de mantenimiento estandarizados, lee nuestra guía: Cómo calibrar una máquina de medición por coordenadas (CMM) para garantizar la estabilidad de las inspecciones a largo plazo.
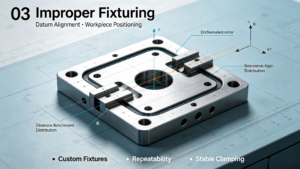
- Colocación y sujeción incorrectas de la pieza de trabajo
Ni siquiera las máquinas de medición más avanzadas pueden corregir los errores provocados por un posicionamiento deficiente de la pieza. Una sujeción inestable y una alineación incorrecta del punto de referencia provocan desplazamientos de la pieza, deformaciones de la superficie y lecturas inconsistentes en pruebas repetidas.
Este problema es especialmente frecuente al inspeccionar piezas de paredes delgadas y componentes con geometría compleja, en los que pequeños errores de posicionamiento provocan desviaciones en las mediciones de todo el lote.
Experiencia sobre el terreno: En MEAXPERT, observamos constantemente cómo nuestros clientes mejoran la repetibilidad de las inspecciones en un 30% o más, simplemente optimizando las estrategias de fijación y estandarizando la alineación de los puntos de referencia, sin necesidad de actualizar los equipos.
Problemas habituales relacionados con el posicionamiento y la sujeción
- Los elementos de fijación sueltos provocan el desplazamiento de la pieza durante el escaneo y la medición con sonda
- Selección incorrecta del punto de referencia y posicionamiento desalineado
- Una fuerza de sujeción excesiva que provoca la deformación de la pieza estructural
- Soporte inestable para piezas de forma irregular
Buenas prácticas para la prevención de errores
- Utilizar accesorios personalizados adaptados a la estructura y a las propiedades de los materiales de cada pieza de trabajo
- Establecer sistemas de posicionamiento de puntos de referencia unificados y repetibles para garantizar la coherencia en las inspecciones
- Aplica una fuerza de sujeción moderada para eliminar el movimiento sin provocar una deformación por tensión.
- Comprueba la alineación y la estabilidad de las piezas antes de iniciar las rutinas de medición formales.
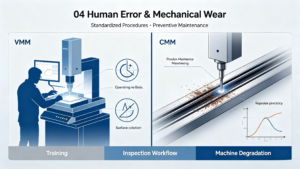
- Errores de los operadores humanos
Las operaciones manuales inconsistentes siguen siendo una de las principales fuentes de incertidumbre en las mediciones en las instalaciones de fabricación de precisión. Incluso los inspectores con más experiencia pueden obtener resultados variables si no se siguen procedimientos de trabajo estandarizados.
A medida que las tolerancias industriales se vuelven cada vez más estrictas, las pequeñas diferencias en la configuración de la sonda, la estrategia de inspección y la configuración del software bastan para comprometer la validez de la medición final.
Errores frecuentes de los operadores
- Calificación incorrecta de la sonda y configuración errónea de los parámetros
- Planificación ineficaz o incorrecta de la ruta de inspección
- Velocidad de medición manual y ritmo de trabajo no controlados
- Parámetros de software mal configurados para determinados tipos de piezas
- Rutinas de inspección incompletas que omiten comprobaciones dimensionales críticas
Buenas prácticas para la prevención de errores
- Impartir formación profesional periódica en metrología a todo el personal de inspección
- Estandarizar los procedimientos operativos para unificar la lógica de inspección entre los distintos equipos
- Aprovecha los programas de inspección automatizada para reducir la dependencia de las tareas manuales
- Implantar la verificación obligatoria de los informes antes de la confirmación de la calidad del producto final
- Desgaste de la máquina y anomalías mecánicas
Todos los sistemas de medición de precisión sufren un deterioro mecánico gradual tras un funcionamiento prolongado. Los componentes principales, como las guías, los rodamientos, los sistemas de accionamiento, los cojinetes neumáticos y los mecanismos de sonda, pierden poco a poco su rendimiento óptimo con el paso del tiempo.
Este desgaste imperceptible reduce la repetibilidad de las lecturas y provoca una deriva de los datos mucho antes de que se produzcan fallos visibles en los equipos. El mantenimiento preventivo proactivo es esencial para mantener un rendimiento estable de las inspecciones a largo plazo.
Ejemplo real: Muchos equipos de producción solo realizan el mantenimiento de los equipos cuando aparecen fallos evidentes. En realidad, una ligera fluctuación en los ejes o un accionamiento irregular de la sonda —signos tempranos de desgaste de los componentes— pueden generar pequeños errores continuos que se acumulan y comprometen lotes de producción completos.
Señales de alerta tempranas de fallos mecánicos
- Lecturas fluctuantes y menor repetibilidad de las mediciones
- Desviación dimensional inexplicable entre inspecciones sucesivas
- Aumento de las vibraciones operativas y del ruido mecánico
- Activación inestable de la sonda y respuesta retrasada
- Movimientos bruscos o espasmódicos a lo largo de los ejes del equipo
Buenas prácticas para la prevención de errores
- Sigue las instrucciones del fabricante para llevar a cabo el mantenimiento preventivo programado.
- Realizar inspecciones periódicas de los componentes mecánicos clave para detectar signos de desgaste y envejecimiento
- Realiza un seguimiento de las tendencias de los datos de repetibilidad para detectar anomalías en una fase temprana
- Sustituye de forma proactiva los componentes deteriorados para evitar problemas de calidad en la producción.
Factores menores pero influyentes que afectan a la precisión de la medición
Más allá de las cinco fuentes principales de error, hay una serie de factores sutiles propios del taller que, al acumularse, aumentan la incertidumbre general de la medición. Los equipos de fabricación no deben pasar por alto los siguientes detalles:
- Contaminantes superficiales, como el polvo, el aceite y los residuos de procesamiento
- La rugosidad de la superficie de la pieza afecta a la uniformidad del contacto de la sonda
- Modelos de sondas no compatibles para tareas de inspección específicas
- Velocidad de medición incorrecta (demasiado rápida o demasiado lenta)
- Vibraciones en el taller y fluctuaciones de la presión atmosférica
- Variaciones de la humedad ambiental que afectan a las piezas y los equipos
- Configuración incorrecta de la compensación del software
Aunque por sí solas son insignificantes, estas pequeñas variables, al sumarse, reducen la precisión de la inspección y dan lugar a resultados de calidad inconsistentes.
Cómo los sistemas modernos de metrología reducen los errores de medición
Los equipos de inspección avanzados actuales están diseñados para minimizar la interferencia humana y ambiental, lo que permite obtener resultados más estables y fiables que las herramientas manuales tradicionales. Las plataformas modernas de CMM y VMM integran un conjunto de funciones de mitigación de errores para optimizar los flujos de trabajo de control de calidad:
- Calibración automática de la sonda: Elimina los errores de configuración manual y garantiza una precisión constante de la sonda
- Compensación inteligente de la temperatura: Corrige las desviaciones dimensionales provocadas por las variaciones de la temperatura ambiente
- Software de medición avanzado: Estandariza la lógica de inspección y unifica las estrategias de prueba
- Detección automática de colisiones: Protege los equipos y las piezas de trabajo, al tiempo que garantiza la estabilidad de la inspección
- Inspección automatizada de todo el proceso: Reduce la intervención manual y los errores humanos asociados
- Integración del control estadístico de procesos (SPC): Realiza un seguimiento de las tendencias de los datos para predecir y prevenir posibles problemas de calidad
MEAXPERT integra todas estas capacidades líderes en el sector en sus soluciones personalizadas de máquinas de medición por coordenadas (CMM) y de medición por visión, lo que ayuda a las empresas manufactureras a estabilizar el rendimiento de las inspecciones y a eliminar las incertidumbres de medición recurrentes. Para saber qué dispositivo se adapta mejor a tu flujo de trabajo, consulta nuestra guía comparativa:Máquina de medición por coordenadas (CMM) frente a máquina de medición por visión: diferencias clave y aplicaciones.
Principales ventajas de reducir los errores de medición
La prevención sistemática de errores y la gestión estandarizada de la metrología aportan beneficios tangibles y a largo plazo a los sistemas de calidad de la fabricación:
- Una calidad del producto más uniforme y unos índices de rendimiento de producción más elevados
- Menores índices de desechos, menos reelaboraciones y residuos operativos reducidos al mínimo
- Estabilización de los procesos de fabricación y mejora de la capacidad global de los procesos
- Ciclos de inspección más rápidos y mayor rendimiento de la producción
- Mayor confianza de los clientes y mayor competitividad en el mercado
- Cumplimiento íntegro de las normas internacionales ISO de gestión de la calidad
Una medición fiable no es solo una etapa de verificación de la calidad, sino un motor fundamental para la mejora continua de los procesos de fabricación.
Conclusión
Las imprecisiones en las mediciones en la fabricación de precisión rara vez se deben a una única causa. Casi siempre se deben a una combinación de entornos inestables, equipos que no cumplen las normas, operaciones humanas inconsistentes y procesos de inspección defectuosos.
Mejorar la precisión de las mediciones no consiste simplemente en adquirir mejores equipos. Requiere una combinación de procesos estandarizados, operarios cualificados, entornos controlados y sistemas de metrología fiables. Al estabilizar la temperatura de los talleres, mantener unos programas de calibración estrictos, optimizar la configuración de los dispositivos de sujeción, mejorar la cualificación de los operarios y llevar a cabo un mantenimiento rutinario de los equipos, los fabricantes pueden reducir drásticamente la incertidumbre de las mediciones y lograr una calidad constante de los productos.
MEAXPERT se compromete a ayudar a los fabricantes a alcanzar estos objetivos de calidad mediante soluciones de metrología de precisión profesionales y adaptadas a cada aplicación, lo que permite llevar a cabo mejoras en la fabricación que garanticen estabilidad, eficiencia y alta calidad.
Preguntas frecuentes
¿Cuál es la causa más habitual de los errores de medición?
La variación de temperatura es la causa más frecuente, ya que altera directamente las dimensiones físicas tanto de las piezas como de los equipos de medición. Afecta a casi todos los procesos de inspección de precisión y, con frecuencia, se pasa por alto en el control de calidad rutinario.
¿Puede una máquina de medición por coordenadas (CMM) calibrada seguir dando lugar a errores de medición?
Sí. La calibración periódica solo garantiza la precisión básica del equipo. Aún así, pueden producirse errores debido a una sujeción inadecuada de las piezas, a la falta de experiencia del operario, a condiciones ambientales inestables, al desgaste de los accesorios de la sonda y a procedimientos de inspección no normalizados.
¿Con qué frecuencia se deben calibrar los equipos de medición?
Los intervalos de calibración varían en función de la frecuencia de uso del equipo, las condiciones ambientales del taller y las normas de calidad del sector. La mayoría de los fabricantes de equipos de precisión realizan una calibración anual completa, junto con una verificación rutinaria del rendimiento mensual o trimestral.
¿Cómo pueden los fabricantes mejorar la precisión de las mediciones a largo plazo?
La precisión sostenida se basa en cuatro pilares fundamentales: entornos de inspección controlados, sistemas de sujeción y flujos de trabajo de inspección estandarizados, formación periódica de los operarios y mantenimiento y calibración proactivos de los equipos.