











Опубликовано компанией MEAXPERT | Решения в области прецизионной метрологии
Введение
Каждый производитель полагается на точность измерений, чтобы гарантировать соответствие деталей строгим проектным требованиям. Независимо от того, проводите ли вы контроль качества компонентов для аэрокосмической отрасли, автомобильных деталей, электронных узлов или изготовленных на заказ пресс-форм, даже незначительные отклонения в показаниях могут привести к появлению бракованной продукции, ненужной доработке, увеличению эксплуатационных затрат и неудовлетворенности клиентов.
Распространенным заблуждением среди специалистов по производству и контролю качества является мнение, что недостоверные результаты проверок обусловлены поломками или неисправностями оборудования. На практике же большинство несоответствий в результатах измерений вызвано нестабильными условиями эксплуатации, нестандартными рабочими процессами, человеческими ошибками и пренебрежением техническим обслуживанием оборудования — а не выходом оборудования из строя.
Понимание этих распространенных проблем — первый шаг на пути к стабильным и воспроизводимым результатам контроля качества. В этой статье мы подробно рассмотрим пять основных причин погрешностей измерений и поделимся практическими, проверенными на производстве решениями, которые помогут производственным подразделениям усилить контроль качества.
Ошибка измерения и неопределенность измерения: основное различие
Хотя эти два термина часто используются как синонимы на производственных цехах, они имеют разные технические значения. Погрешность измерения означает конкретную численную разницу между измеренным значением и истинным размером детали. Неопределенность измерений отражает разумный диапазон, в котором может находиться истинное значение, с учетом всех возможных колебаний, наблюдаемых в ходе проверки. Понимание этого различия помогает командам проводить более точный анализ данных и проверку качества.

- Колебания температуры (наиболее распространённая погрешность, связанная с условиями окружающей среды)
Колебания температуры — это наиболее недооцениваемый фактор окружающей среды, который приводит к искажению результатов контроля размеров. В соответствии с международными промышленными стандартами все прецизионные измерения должны проводиться при стабильной температуре, равной 20 °C (68 °F).
При отклонении температуры от этого базового значения заготовки и измерительные приборы расширяются или сжимаются. Даже незначительные изменения температуры могут привести к изменению размеров стальных и алюминиевых деталей на несколько микрон — этого достаточно, чтобы выйти за пределы жестких производственных допусков и получить недостоверные данные контроля.
Пример из реальной жизни: Представьте себе, что вы измеряете алюминиевую заготовку сразу после обработки на станке с ЧПУ. Остаточное тепло, образовавшееся в процессе обработки, поддерживает температуру детали выше комнатной, что вызывает незначительное тепловое расширение. Зафиксированный размер будет больше фактического размера в холодном состоянии, в результате чего контролёры могут ошибочно отбраковать детали, соответствующие требованиям, или допустить к использованию детали, не соответствующие спецификации.
Распространенные источники температурных помех
- Горячие заготовки, только что снятые с обрабатывающих станций
- Недостаточный климат-контроль в цехах и зонах осмотра
- Нагрев деталей или измерительного оборудования под воздействием прямых солнечных лучей
- Тепло, выделяемое расположенным поблизости обрабатывающим и технологическим оборудованием
- Тепло, выделяемое телом при ручной обработке прецизионных поверхностей
Передовые методы предотвращения ошибок
- Используйте специальное помещение для проверок с регулируемой температурой, чтобы поддерживать стандартные условия окружающей среды
- Перед проверкой необходимо обеспечить достаточное время для остывания и стабилизации только что обработанных деталей
- Не следует проводить проверку размеров сразу после завершения высокотемпературных производственных процессов
- Сведите к минимуму прямой контакт рук с критически важными поверхностями заготовки, чтобы предотвратить передачу тепла
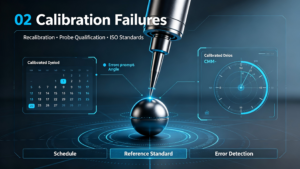
- Погрешности калибровки приборов
Ни один прецизионный измерительный прибор не может сохранять идеальную точность бесконечно. Регулярное использование, частые перемещения, эксплуатационные вибрации и естественный износ деталей постепенно приводят к отклонению оборудования от эталонных значений, установленных при калибровке.
Без своевременной повторной калибровки высокотехнологичное оборудование, в том числе координатно-измерительные машины (КИМ) и визуальные измерительные машины (ВИМ), будет выдавать нестабильные и недостоверные данные. Надлежащая калибровка гарантирует соответствие оборудования стандартам ISO 10360 и ISO 17025, обеспечивая прослеживаемость и надежность результатов контроля.
Примеры из реальной жизни и опыт работы в отрасли: Координатно-измерительная машина (КИМ), работающая в нормальном режиме без видимых неисправностей, может все же выдавать неверные данные, если не проходить калибровку более 12 месяцев. Медленный износ щупа и незначительные отклонения осей накапливаются со временем, приводя к появлению скрытых погрешностей партии, которые проявляются только после выпуска большого количества деталей, что приводит к значительным потерям в виде брака.
Типичные проблемы, связанные с калибровкой
- Просроченные циклы калибровки и задержки в графике повторной калибровки
- Поврежденные датчики и изношенные детали щупа
- Неполная плановая проверка работоспособности оборудования
- Непроведение проверки и подтверждения подлинности официальных сертификатов калибровки
Передовые методы предотвращения ошибок
- Разработать и строго соблюдать фиксированный график калибровки оборудования
- Проводить ежедневные и еженедельные проверки работоспособности установок CMM и VMM
- Своевременно заменяйте изношенные датчики и вспомогательные принадлежности
- Вести полную документацию по калибровке для проведения аудитов качества и обеспечения прослеживаемости
Чтобы более подробно ознакомиться со стандартизированными рабочими процессами технического обслуживания, ознакомьтесь с нашим руководством: Как откалибровать координатно-измерительную машину для обеспечения стабильности результатов измерений в долгосрочной перспективе.
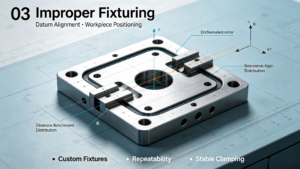
- Неправильное позиционирование и закрепление заготовки
Даже самые современные измерительные машины не способны устранить погрешности, вызванные неправильным позиционированием заготовки. Нестабильное закрепление заготовки и неверная ориентация отсчетной точки приводят к смещению детали, деформации поверхности и нестабильности показаний при повторных измерениях.
Эта проблема особенно актуальна при контроле тонкостенных деталей и элементов сложной геометрической формы, где даже незначительные погрешности в позиционировании приводят к отклонениям в результатах измерений по всей партии.
Практический опыт: В компании MEAXPERT мы постоянно наблюдаем, как клиенты повышают повторяемость результатов измерений на 30% и более, просто оптимизируя стратегии использования зажимных приспособлений и стандартизируя выравнивание базовых точек — при этом не требуется никаких обновлений оборудования.
Распространенные проблемы, связанные с позиционированием и закреплением деталей
- Незакрепленные приспособления, приводящие к смещению заготовки во время сканирования и щупания
- Неправильный выбор опорной точки и неточное позиционирование
- Слишком большое усилие зажима, приводящее к деформации конструкционной детали
- Нестабильная опора для заготовок нестандартной формы
Передовые методы предотвращения ошибок
- Используйте специальные приспособления, разработанные с учетом конструкции и свойств материала каждой заготовки
- Создать унифицированные и воспроизводимые системы позиционирования отсчетных точек для обеспечения единообразного контроля
- Приложите умеренное усилие зажима, чтобы исключить смещение, не вызывая при этом деформации под напряжением
- Перед началом выполнения официальных процедур измерения убедитесь в правильном расположении и устойчивости детали
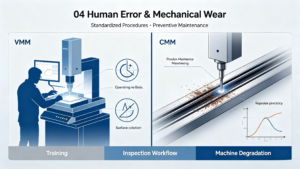
- Ошибки операторов-людей
Непоследовательное ручное выполнение операций по-прежнему остается одной из основных причин погрешности измерений на предприятиях точного машиностроения. Даже опытные контролёры могут получать разные результаты при отсутствии стандартизированных рабочих процессов.
По мере ужесточения промышленных допусков даже незначительные отклонения в настройке датчика, стратегии контроля и конфигурации программного обеспечения становятся достаточными для того, чтобы поставить под сомнение достоверность окончательных результатов измерений.
Распространенные ошибки операторов
- Неточная калибровка датчика и настройка параметров
- Неэффективное или некорректное планирование маршрута проверки
- Неконтролируемая скорость ручного измерения и ритм работы
- Неправильно настроенные параметры программного обеспечения для определенных типов деталей
- Неполные процедуры контроля, в которых пропускаются проверки критических размеров
Передовые методы предотвращения ошибок
- Проводить регулярные профессиональные курсы по метрологии для всего персонала, занимающегося проверками
- Стандартизировать рабочие процедуры для унификации подхода к проверкам во всех командах
- Используйте программы автоматизированного контроля для сокращения зависимости от ручной работы
- Ввести обязательную проверку отчетов до окончательного подтверждения качества продукции
- Износ оборудования и механические неисправности
Все системы прецизионных измерений со временем подвергаются постепенному износу механических элементов в результате длительной эксплуатации. Основные компоненты, в том числе направляющие, подшипники, приводные системы, пневмоподшипники и механизмы датчиков, со временем постепенно теряют свои оптимальные рабочие характеристики.
Этот незаметный износ снижает повторяемость показаний и приводит к дрейфу данных задолго до появления видимых неисправностей оборудования. Проактивное профилактическое техническое обслуживание имеет решающее значение для поддержания стабильной эффективности контрольно-измерительных работ в долгосрочной перспективе.
Пример из реальной жизни: Многие производственные бригады проводят техническое обслуживание оборудования только после появления явных неисправностей. На самом деле даже незначительные колебания осей или нестабильная срабатываемость датчиков — ранние признаки износа компонентов — могут приводить к постоянным небольшим погрешностям, которые накапливаются и ставят под угрозу качество целых производственных партий.
Ранние признаки механических неисправностей
- Колебания показаний и снижение повторяемости измерений
- Необъяснимое отклонение размеров при последовательных проверках
- Усиление эксплуатационных вибраций и механического шума
- Нестабильная срабатываемость датчика и задержка реакции
- Рывкообразные или дрожащие движения вдоль осей оборудования
Передовые методы предотвращения ошибок
- Следуйте рекомендациям производителя при проведении планового профилактического обслуживания
- Регулярно проводить осмотры основных механических узлов на предмет износа и старения
- Отслеживайте динамику данных по повторяемости для выявления аномалий на ранней стадии
- Проводите профилактическую замену изношенных компонентов, чтобы избежать проблем с качеством продукции
Незначительные, но влиятельные факторы, влияющие на точность измерений
Помимо пяти основных источников погрешностей, существует целый ряд малозаметных факторов, связанных с условиями работы в цехе, которые в совокупности приводят к увеличению общей погрешности измерений. Производственные коллективы не должны упускать из виду следующие детали:
- Поверхностные загрязнения, включая пыль, масло и остатки производственных отходов
- Влияние шероховатости поверхности детали на стабильность контакта щупа
- Несоответствующие модели зондов для конкретных задач контроля
- Неправильная скорость измерения (слишком быстрая или слишком медленная)
- Вибрация в цехе и колебания давления воздуха
- Колебания влажности окружающей среды, влияющие на детали и оборудование
- Неправильные настройки компенсации программного обеспечения
Хотя по отдельности эти незначительные отклонения и не имеют большого значения, в совокупности они снижают точность проверки и приводят к нестабильному качеству результатов.
Как современные метрологические системы позволяют снизить погрешности измерений
Современное высокотехнологичное контрольно-измерительное оборудование разработано с целью свести к минимуму влияние человеческого фактора и внешних факторов, обеспечивая более стабильные и надежные результаты по сравнению с традиционными ручными инструментами. Современные платформы КИМ и ВИМ оснащены набором функций, снижающих погрешности, что позволяет оптимизировать рабочие процессы контроля качества:
- Автоматическая калибровка щупа: Исключает ошибки ручной настройки и обеспечивает стабильную точность датчика
- Интеллектуальная температурная компенсация: Корректирует отклонения в размерах, вызванные изменениями температуры окружающей среды
- Расширенное программное обеспечение для измерений: Стандартизирует логику проверки и унифицирует стратегии тестирования
- Автоматическое обнаружение столкновений: Обеспечивает защиту оборудования и заготовок, сохраняя при этом стабильность результатов контроля
- Полностью автоматизированный контроль на всех этапах производственного процесса: Сокращает количество ручных операций и связанных с ними человеческих ошибок
- Интеграция статистического контроля процессов (SPC): Отслеживает динамику данных для прогнозирования и предотвращения потенциальных проблем с качеством
Компания MEAXPERT объединяет все эти передовые в отрасли возможности в своих индивидуальных решениях на базе координатно-измерительных машин (КИМ) и систем визуального контроля, помогая производственным предприятиям стабилизировать результаты контроля и устранить повторяющиеся погрешности измерений. Чтобы понять, какое устройство лучше всего подходит для вашего рабочего процесса, ознакомьтесь с нашим сравнительным руководством:Координатно-измерительная машина (КИМ) и измерительная машина с системой технического зрения: основные различия и области применения.
Основные преимущества снижения погрешностей измерений
Систематическое предотвращение погрешностей и стандартизированное управление метрологией обеспечивают ощутимые и долгосрочные преимущества для систем обеспечения качества в производстве:
- Более стабильное качество продукции и более высокие показатели выхода готовой продукции
- Снижение процента брака, сокращение объема доработок и минимизация производственных отходов
- Стабилизация производственных процессов и повышение общей технологической способности
- Сокращение времени циклов проверки и повышение производительности
- Укрепление доверия со стороны клиентов и повышение конкурентоспособности на рынке
- Полное соответствие международным стандартам ISO в области управления качеством
Надежные измерения — это не просто этап проверки качества, а одна из основных движущих сил непрерывного совершенствования производственного процесса.
Заключение
Неточности измерений в сфере высокоточного производства редко обусловлены одной-единственной причиной. Они почти всегда возникают в результате совокупности таких факторов, как нестабильные условия окружающей среды, нестандартизированное состояние оборудования, несогласованные действия персонала и несовершенные рабочие процессы контроля качества.
Повышение точности измерений — это не просто приобретение более качественного оборудования. Для этого необходимо сочетание стандартизированных процессов, квалифицированных операторов, контролируемых условий и надежных метрологических систем. Стабилизируя температурный режим в цехах, соблюдая строгий график калибровки, оптимизируя настройки приспособлений, повышая квалификацию операторов и проводя плановое техническое обслуживание оборудования, производители могут значительно снизить погрешность измерений и обеспечить стабильное качество продукции.
Компания MEAXPERT стремится помогать производителям в достижении этих целей в области качества, предлагая профессиональные решения в области прецизионной метрологии, адаптированные к конкретным задачам, и способствуя стабильной, эффективной и высококачественной модернизации производственных процессов.
Часто задаваемые вопросы
Что является наиболее распространённой причиной погрешностей измерений?
Колебания температуры являются наиболее распространённой причиной, поскольку они напрямую влияют на физические размеры как заготовок, так и измерительного оборудования. Это влияет практически на все рабочие процессы прецизионного контроля качества и зачастую упускается из виду при рутинном контроле качества.
Может ли откалиброванная КИМ по-прежнему давать погрешности измерений?
Да. Регулярная калибровка гарантирует лишь исходную точность оборудования. Погрешности по-прежнему могут возникать из-за неправильного закрепления деталей, неквалифицированных действий оператора, нестабильных условий окружающей среды, износа принадлежностей щупа и нестандартных процедур контроля.
Как часто следует проводить калибровку измерительного оборудования?
Периодичность калибровки зависит от частоты использования оборудования, условий эксплуатации в цехе и отраслевых стандартов качества. Большинство производителей прецизионного оборудования проводят полную ежегодную калибровку в сочетании с ежемесячной или ежеквартальной плановой проверкой работоспособности.
Как производители могут повысить точность измерений в долгосрочной перспективе?
Стабильная точность обеспечивается за счет четырёх основных факторов: контролируемых условий проведения контроля, стандартизированных приспособлений и рабочих процессов контроля, регулярного обучения операторов, а также профилактического технического обслуживания и калибровки оборудования.