











Pubblicato da MEAXPERT | Soluzioni di metrologia di precisione
Introduzione
Ogni produttore fa affidamento su misurazioni accurate per garantire che i componenti rispettino rigorose specifiche di progettazione. Che si tratti di ispezionare componenti aerospaziali, parti automobilistiche, assemblaggi elettronici o stampi personalizzati, anche le più piccole discrepanze nelle letture possono causare prodotti difettosi, rilavorazioni inutili, costi operativi più elevati e clienti insoddisfatti.
Un errore comune tra i team di produzione e di controllo qualità è quello di ritenere che i risultati inaffidabili delle ispezioni derivino da apparecchiature rotte o difettose. In realtà, la maggior parte delle incongruenze nelle misurazioni è causata da ambienti instabili, flussi di lavoro non standard, errori umani e manutenzione trascurata delle apparecchiature, non da guasti alle macchine.
Comprendere questi punti critici ricorrenti è il primo passo verso risultati di ispezione stabili e ripetibili. In questo articolo analizziamo le cinque cause principali degli errori di misurazione e proponiamo soluzioni pratiche e collaudate in fabbrica per aiutare i team di produzione a rafforzare il controllo qualità.
Errore di misura e incertezza di misura: la differenza fondamentale
Sebbene nei reparti di produzione vengano spesso utilizzati in modo intercambiabile, i due termini hanno significati tecnici distinti. Errore di misurazione si riferisce alla differenza numerica precisa tra un valore misurato e il valore dimensionale effettivo di un componente. Incertezza di misura rappresenta l'intervallo ragionevole entro il quale potrebbe rientrare il valore reale, tenendo conto di tutte le potenziali fluttuazioni che possono verificarsi durante l'ispezione. Comprendere questa differenza aiuta i team a condurre analisi dei dati e verifiche di qualità più precise.

- Variazioni di temperatura (l'errore ambientale più comune)
La variazione di temperatura è il fattore ambientale più spesso trascurato che altera i risultati delle ispezioni dimensionali. Gli standard industriali internazionali prevedono che tutte le ispezioni di precisione vengano effettuate a una temperatura stabile di 20 °C (68 °F).
I pezzi in lavorazione e gli strumenti di misura si dilatano o si contraggono quando le temperature si discostano da questo valore di riferimento. Anche minime variazioni di temperatura possono causare variazioni dimensionali di diversi micron nei componenti in acciaio e alluminio, sufficienti a farli uscire dai ristretti limiti di tolleranza di produzione e a generare dati di ispezione non validi.
Esempio tratto dalla realtà: Immaginate di misurare un pezzo in alluminio subito dopo la lavorazione CNC. Il calore residuo della lavorazione mantiene il pezzo a una temperatura superiore a quella ambiente, provocando una leggera espansione termica. La dimensione registrata risulterà maggiore rispetto a quella effettiva a freddo, portando gli addetti al controllo a scartare erroneamente pezzi conformi o ad approvare componenti fuori specifica.
Fonti comuni di interferenza termica
- Pezzi incandescenti appena prelevati dalle stazioni di lavorazione
- Scarsa regolazione della temperatura nelle aree di officina e di ispezione
- Riscaldamento di componenti o strumenti di misura da parte della luce solare diretta
- Calore emesso dai macchinari di lavorazione e trattamento situati nelle vicinanze
- Calore corporeo trasferito durante la manipolazione manuale di superfici di precisione
Migliori pratiche per la prevenzione degli errori
- Utilizzare una sala di ispezione dedicata a temperatura controllata per mantenere condizioni ambientali standard
- Prima di procedere alla collaudo, lasciare che i pezzi appena lavorati si raffreddino e si stabilizzino per un tempo sufficiente
- Evitare di effettuare controlli dimensionali immediatamente dopo i processi di lavorazione ad alta temperatura
- Ridurre al minimo il contatto diretto delle mani con le superfici critiche del pezzo in lavorazione per evitare il trasferimento di calore
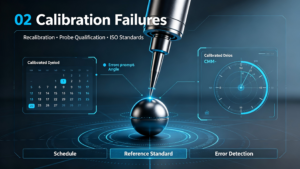
- Errori di taratura degli strumenti
Nessuno strumento di misura di precisione mantiene una precisione perfetta a tempo indeterminato. L'uso regolare, i movimenti frequenti, le vibrazioni operative e la naturale usura dei componenti fanno sì che l'apparecchiatura si discosti gradualmente dallo standard di calibrazione.
Senza una ricalibrazione tempestiva, gli strumenti di fascia alta, tra cui le macchine di misura a coordinate (CMM) e le macchine di misura visiva (VMM), produrranno dati incoerenti e inaffidabili. Una corretta calibrazione garantisce che le apparecchiature siano conformi alle norme ISO 10360 e ISO 17025, assicurando la tracciabilità e l'affidabilità dei risultati delle ispezioni.
Esempi concreti ed esperienza nel settore: Una macchina di misura a coordinate (CMM) che funziona normalmente senza difetti evidenti può comunque generare dati errati dopo oltre 12 mesi senza calibrazione. L’usura graduale della sonda e le lievi deviazioni degli assi si accumulano nel tempo, creando errori di lotto nascosti che emergono solo dopo la produzione di grandi volumi di pezzi, con conseguenti ingenti perdite dovute agli scarti.
Problemi tipici legati alla calibrazione
- Cicli di taratura scaduti e programmi di ritaratura in ritardo
- Sonde danneggiate e componenti degli stili deteriorati
- Verifica incompleta delle prestazioni di routine della macchina
- Mancata verifica e convalida dei certificati ufficiali di taratura
Migliori pratiche per la prevenzione degli errori
- Stabilire un programma fisso di taratura delle attrezzature e rispettarlo rigorosamente
- Eseguire controlli giornalieri e settimanali delle prestazioni delle unità CMM e VMM
- Sostituire tempestivamente le sonde usurate e gli accessori ausiliari
- Conservare la documentazione completa relativa alla taratura ai fini degli audit di qualità e della tracciabilità
Per approfondire l'argomento dei flussi di lavoro standardizzati per la manutenzione, leggi la nostra guida: Come calibrare una macchina di misura a coordinate (CMM) per garantire la stabilità a lungo termine delle ispezioni.
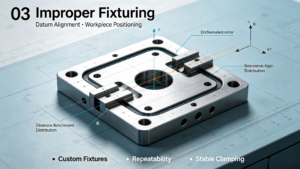
- Posizionamento e fissaggio non corretti del pezzo
Neanche le macchine di misura più avanzate sono in grado di correggere gli errori causati da un posizionamento errato del pezzo. Un fissaggio instabile e un allineamento errato del punto di riferimento provocano lo spostamento del pezzo, la deformazione della superficie e letture incostanti nei test ripetuti.
Questo problema è particolarmente diffuso durante l'ispezione di pezzi con pareti sottili e componenti dalla geometria complessa, dove anche piccoli errori di posizionamento causano scostamenti di misura che interessano l'intero lotto.
Esperienza sul campo: Noi di MEAXPERT constatiamo costantemente che i nostri clienti migliorano la ripetibilità delle ispezioni di 30% o più semplicemente ottimizzando le strategie di fissaggio e standardizzando l’allineamento dei punti di riferimento, senza bisogno di nuovi aggiornamenti delle attrezzature.
Problemi comuni relativi al posizionamento e al fissaggio
- Elementi di fissaggio allentati che causano lo spostamento del pezzo durante la scansione e la misurazione
- Selezione errata del punto di riferimento e posizionamento non allineato
- Una forza di serraggio eccessiva che provoca la deformazione del componente strutturale
- Supporto instabile per pezzi di forma irregolare
Migliori pratiche per la prevenzione degli errori
- Utilizzare dispositivi di fissaggio personalizzati, adattati alla struttura e alle proprietà dei materiali di ciascun pezzo
- Definire sistemi di posizionamento dei punti di riferimento unificati e ripetibili per garantire l'uniformità delle ispezioni
- Applicare una forza di serraggio moderata per eliminare qualsiasi movimento senza provocare deformazioni da sollecitazione
- Verificare l'allineamento e la stabilità dei componenti prima di avviare le procedure di misurazione formali
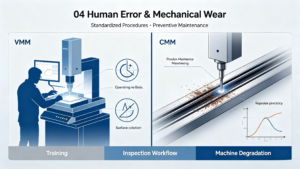
- Errori umani da parte degli operatori
Le operazioni manuali non uniformi continuano a rappresentare una delle principali fonti di incertezza di misura negli stabilimenti di produzione di precisione. Anche gli ispettori più esperti possono ottenere risultati variabili in assenza di flussi di lavoro standardizzati.
Man mano che le tolleranze industriali diventano sempre più strette, anche piccole differenze nell’impostazione della sonda, nella strategia di ispezione e nella configurazione del software sono sufficienti a compromettere la validità della misurazione finale.
Errori frequenti degli operatori
- Qualificazione imprecisa della sonda e impostazione errata dei parametri
- Pianificazione del percorso di ispezione inefficiente o errata
- Velocità di misurazione manuale e ritmo operativo non controllati
- Parametri software configurati in modo errato per determinati tipi di componenti
- Procedure di ispezione incomplete che tralasciano controlli dimensionali fondamentali
Migliori pratiche per la prevenzione degli errori
- Organizzare corsi di formazione professionale periodici in materia di metrologia per tutto il personale addetto alle ispezioni
- Standardizzare le procedure operative per uniformare la logica di ispezione tra i vari team
- Sfruttare i programmi di ispezione automatizzata per ridurre la dipendenza dal lavoro manuale
- Introdurre la verifica obbligatoria dei rapporti prima della conferma definitiva della qualità del prodotto
- Usura delle macchine e anomalie meccaniche
Tutti i sistemi di misurazione di precisione subiscono un graduale deterioramento meccanico a seguito di un funzionamento prolungato. I componenti principali, tra cui guide, cuscinetti, sistemi di azionamento, cuscinetti ad aria e meccanismi di sonda, perdono gradualmente le loro prestazioni ottimali nel corso del tempo.
Questa usura impercettibile riduce la ripetibilità delle letture e provoca una deriva dei dati molto prima che si verifichino guasti visibili alle apparecchiature. Una manutenzione preventiva proattiva è essenziale per garantire prestazioni di ispezione stabili nel lungo periodo.
Esempio tratto dalla realtà: Molti team di produzione intervengono sulla manutenzione delle attrezzature solo dopo che si verificano malfunzionamenti evidenti. In realtà, lievi oscillazioni degli assi o un azionamento irregolare della sonda — segni precoci di usura dei componenti — possono generare piccoli errori continui che si accumulano e compromettono interi lotti di produzione.
Segnali precoci di errori meccanici
- Valori fluttuanti e ridotta ripetibilità delle misurazioni
- Scostamento dimensionale inspiegabile riscontrato nel corso di ispezioni successive
- Aumento delle vibrazioni operative e del rumore meccanico
- Attivazione instabile della sonda e risposta ritardata
- Movimenti rigidi o tremolanti lungo gli assi dell'attrezzatura
Migliori pratiche per la prevenzione degli errori
- Attenersi alle linee guida del produttore per eseguire la manutenzione preventiva programmata
- Effettuare ispezioni periodiche dei principali componenti meccanici per verificarne l'usura e lo stato di invecchiamento
- Monitorare l'andamento dei dati relativi alla ripetibilità per individuare le anomalie in una fase precoce
- Sostituire in modo proattivo i componenti deteriorati per evitare problemi di qualità nella produzione
Fattori minori ma influenti che incidono sull'accuratezza delle misurazioni
Oltre alle cinque principali fonti di errore, una serie di fattori secondari legati all’officina contribuiscono ad aumentare l’incertezza di misura complessiva. I team di produzione non dovrebbero trascurare i seguenti dettagli:
- Contaminanti superficiali, tra cui polvere, olio e residui di lavorazione
- Ruvidità superficiale che influisce sull'uniformità del contatto della sonda
- Modelli di sonde non compatibili per specifiche attività di ispezione
- Velocità di misurazione non corretta (troppo veloce o troppo lenta)
- Workshop sulle vibrazioni e sulle fluttuazioni della pressione atmosferica
- Variazioni dell'umidità ambientale che incidono su componenti e apparecchiature
- Impostazioni errate della compensazione software
Sebbene singolarmente insignificanti, queste piccole variabili, sommandosi, riducono la precisione delle ispezioni e determinano risultati di qualità incostanti.
In che modo i moderni sistemi di metrologia riducono gli errori di misurazione
Le moderne apparecchiature di ispezione sono progettate per ridurre al minimo le interferenze umane e ambientali, fornendo risultati più stabili e affidabili rispetto agli strumenti manuali tradizionali. Le moderne piattaforme CMM e VMM integrano una serie di funzionalità volte a ridurre gli errori, al fine di ottimizzare i flussi di lavoro relativi al controllo qualità:
- Calibrazione automatica della sonda: Elimina gli errori di configurazione manuale e garantisce una precisione costante della sonda
- Compensazione intelligente della temperatura: Corregge le variazioni dimensionali causate dalle variazioni della temperatura ambiente
- Software di misurazione avanzato: Standardizza la logica di ispezione e unifica le strategie di collaudo
- Rilevamento automatico delle collisioni: Protegge le attrezzature e i pezzi in lavorazione, garantendo al contempo la stabilità delle ispezioni
- Ispezione automatizzata dell'intero processo: Riduce gli interventi manuali e gli errori umani ad essi associati
- Integrazione del controllo statistico di processo (SPC): Monitora l'andamento dei dati per prevedere e prevenire potenziali problemi di qualità
MEAXPERT integra tutte queste funzionalità all’avanguardia nel settore nelle proprie soluzioni personalizzate di macchine di misura a coordinate (CMM) e di misurazione visiva, aiutando le aziende manifatturiere a stabilizzare le prestazioni di ispezione ed eliminare le incertezze di misura ricorrenti. Per capire quale dispositivo si adatta meglio al tuo flusso di lavoro, consulta la nostra guida comparativa:Macchina di misura a coordinate (CMM) vs macchina di misura ottica: differenze principali e applicazioni.
Vantaggi principali della riduzione degli errori di misurazione
La prevenzione sistematica degli errori e la gestione standardizzata della metrologia garantiscono vantaggi tangibili e a lungo termine per i sistemi di qualità nella produzione:
- Una qualità del prodotto più costante e tassi di resa produttiva più elevati
- Tassi di scarto inferiori, minori ritocchi e sprechi operativi ridotti al minimo
- Processi produttivi stabilizzati e miglioramento della capacità complessiva dei processi
- Cicli di ispezione più rapidi e maggiore produttività
- Maggiore fiducia dei clienti e maggiore competitività sul mercato
- Piena conformità agli standard internazionali ISO in materia di gestione della qualità
Una misurazione affidabile non è solo una fase di verifica della qualità, ma è un fattore fondamentale per il miglioramento continuo dei processi produttivi.
Conclusione
Le imprecisioni di misura nella produzione di precisione raramente derivano da un'unica causa. Quasi sempre sono il risultato di una combinazione di condizioni ambientali instabili, stato delle attrezzature non standardizzato, operazioni umane non uniformi e flussi di lavoro di ispezione difettosi.
Migliorare la precisione delle misurazioni non significa semplicemente acquistare apparecchiature migliori. Richiede una combinazione di processi standardizzati, operatori qualificati, ambienti controllati e sistemi di metrologia affidabili. Stabilizzando le temperature in officina, rispettando rigorosamente i programmi di taratura, ottimizzando la configurazione dei dispositivi di fissaggio, migliorando le competenze degli operatori ed eseguendo una manutenzione ordinaria delle apparecchiature, i produttori possono ridurre drasticamente l’incertezza di misura e garantire una qualità costante dei prodotti.
MEAXPERT si impegna ad aiutare i produttori a raggiungere questi obiettivi di qualità con soluzioni di metrologia di precisione professionali e su misura per ogni applicazione, favorendo un potenziamento dei processi produttivi stabile, efficiente e di alta qualità.
Domande frequenti
Qual è la causa più comune degli errori di misurazione?
La variazione di temperatura è la causa più comune, poiché altera direttamente le dimensioni fisiche sia dei pezzi da lavorare che delle apparecchiature di misurazione. Influisce su quasi tutti i flussi di lavoro relativi alle ispezioni di precisione e viene spesso trascurata nel controllo di qualità di routine.
Una CMM calibrata può comunque generare errori di misura?
Sì. Una calibrazione periodica garantisce solo la precisione di base dell'apparecchiatura. Possono comunque verificarsi errori dovuti a un fissaggio improprio dei pezzi, alla mancanza di competenza da parte dell'operatore, a condizioni ambientali instabili, all'usura degli accessori della sonda e a procedure di ispezione non standard.
Con quale frequenza devono essere tarati gli strumenti di misura?
Gli intervalli di taratura variano in base alla frequenza di utilizzo delle apparecchiature, alle condizioni ambientali dell’officina e agli standard di qualità del settore. La maggior parte dei produttori di strumenti di precisione effettua una taratura completa annuale, abbinata a verifiche periodiche delle prestazioni con cadenza mensile o trimestrale.
In che modo i produttori possono migliorare la precisione delle misurazioni nel lungo periodo?
L'accuratezza costante si basa su quattro pilastri fondamentali: ambienti di ispezione controllati, sistemi di fissaggio e flussi di lavoro di ispezione standardizzati, formazione periodica degli operatori e manutenzione e taratura proattive delle apparecchiature.